

樹脂の切削加工は、熱の逃げ方や弾性が金属と異なるため、素材ごとに工具と冷却を考える必要があります。
材料メーカーの資料から、切削時の金属との性質の違いとPOM・ナイロン・PEEKの特徴を整理し、あわせて工具の選び方と冷却剤の要否まで解説します。
樹脂の切削加工とは?内製で押さえる前提
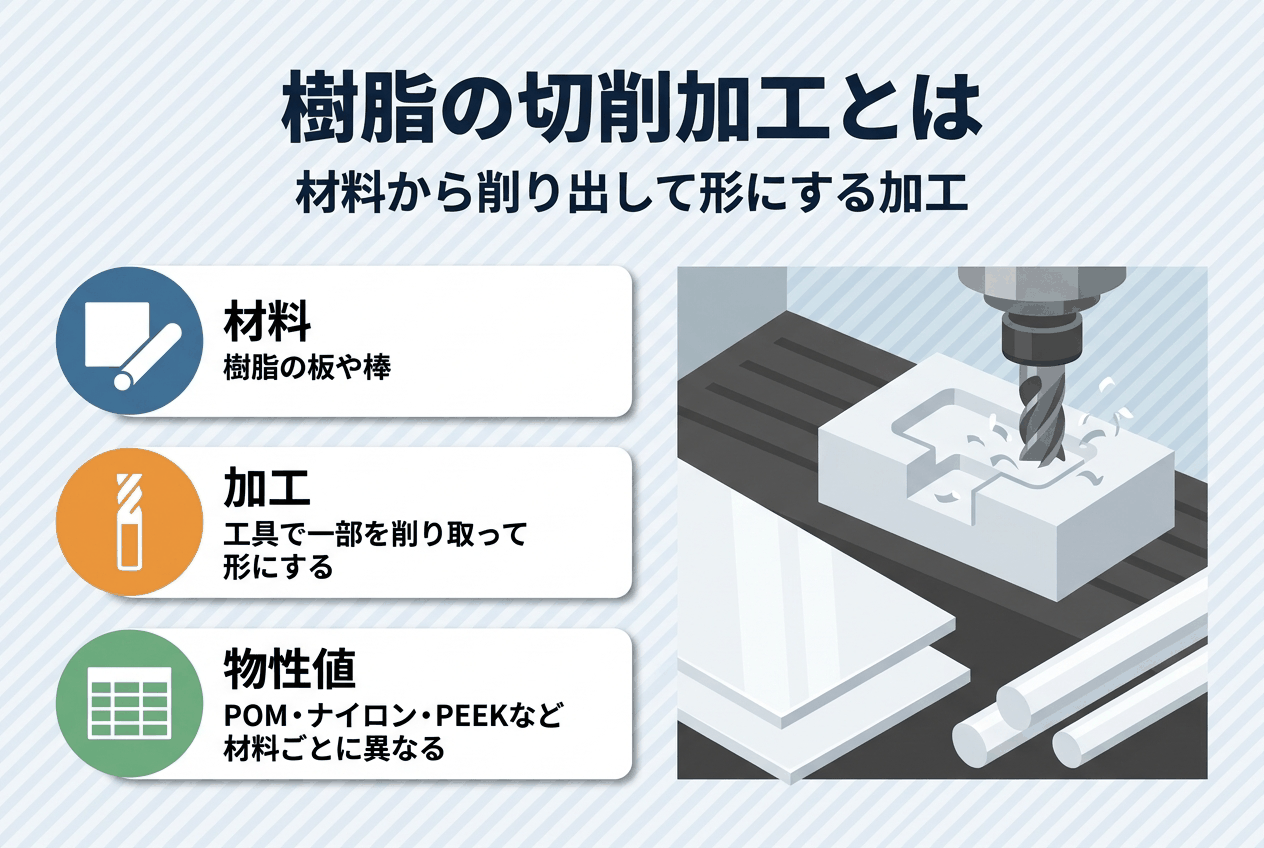
樹脂の切削加工は「材料から削り出して形にする」加工
樹脂の切削加工は、板や棒などの樹脂材料を工具で削り、目的の形に仕上げる加工です。材料の一部を削り取って形にするのが特徴で、POMやナイロン、PEEKなどの材料があり、物性値は材料ごとに異なります。
樹脂の切削が金属と違う4つの性質
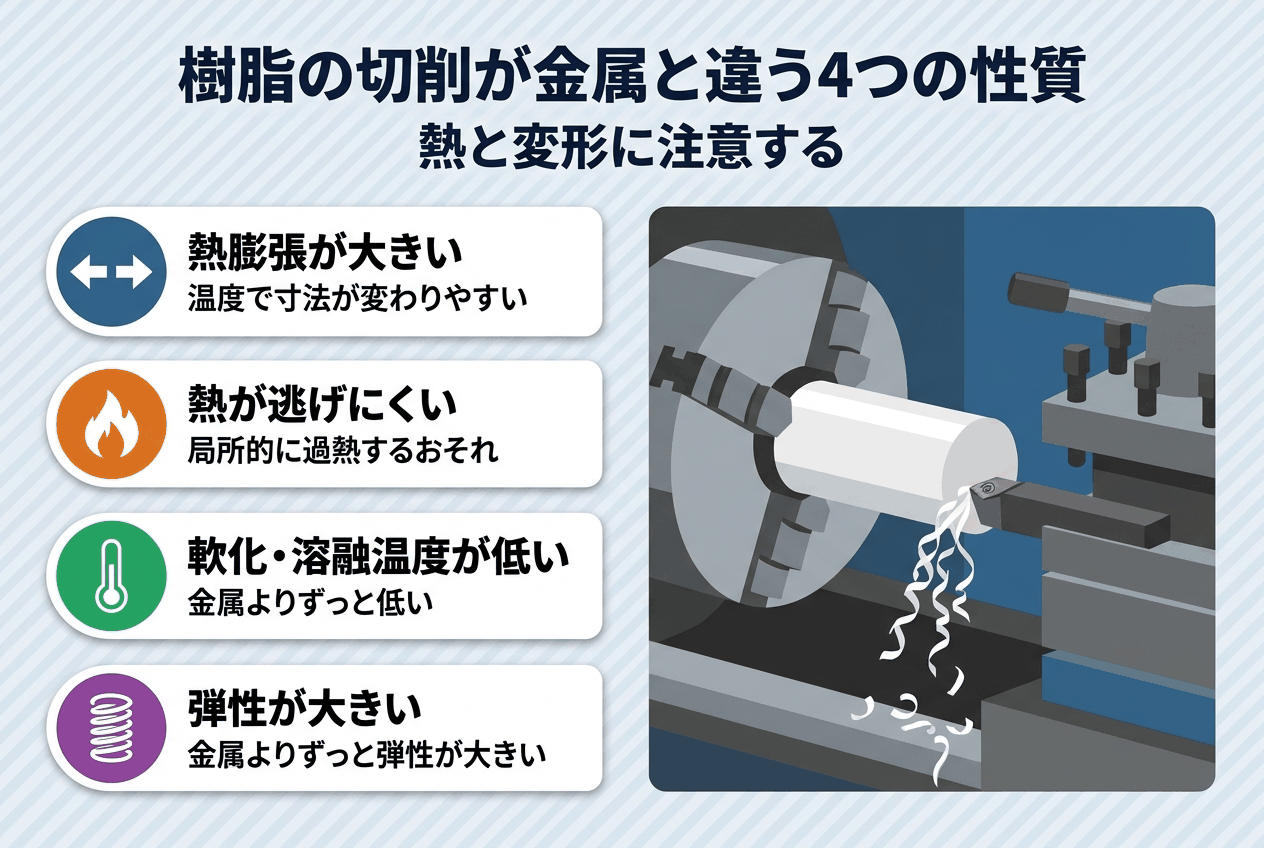
三菱ケミカルグループの材料メーカーMCAM(三菱ケミカルアドバンスドマテリアルズ)は、樹脂が金属と違う点として、次の4つを挙げています。
熱膨張が金属より大きい
熱膨張とは、温度が上がると材料の寸法が伸びる性質です。樹脂の熱膨張は、金属より大きいとMCAMは述べています。
ただし、線膨張係数(温度が上がったときの伸びの割合)は素材で異なり、ガラス繊維で強化したPEEKは、無充填のPEEKより物性表の値が小さく出ています。
熱が逃げにくく、局所的に過熱するおそれがある
MCAMによると、樹脂は金属より熱がゆっくり逃げる性質です。そのため、削っている部分が局所的に過熱するおそれが高まります。
軟化・溶融する温度が金属よりずっと低い
樹脂が軟化したり溶融したりする温度は、金属よりずっと低い温度です。融点(固体から液体に変わる温度)は、POM・ナイロン・PEEKの3素材で比べます。
金属よりずっと弾性が大きい
弾性とは、力を加えて変形しても、力を除くと元に戻ろうとする性質です。MCAMは、樹脂は金属よりずっと弾性が大きいと説明しています。
出典:Victrex「VICTREX PEEK 450G データシート」(Material Properties:Thermal/CLTE – Average)
出典:Victrex「VICTREX PEEK 150GL30 データシート」(2ページ目 Thermal/CLTE – Average)
切削加工に使われる主な樹脂素材と特徴
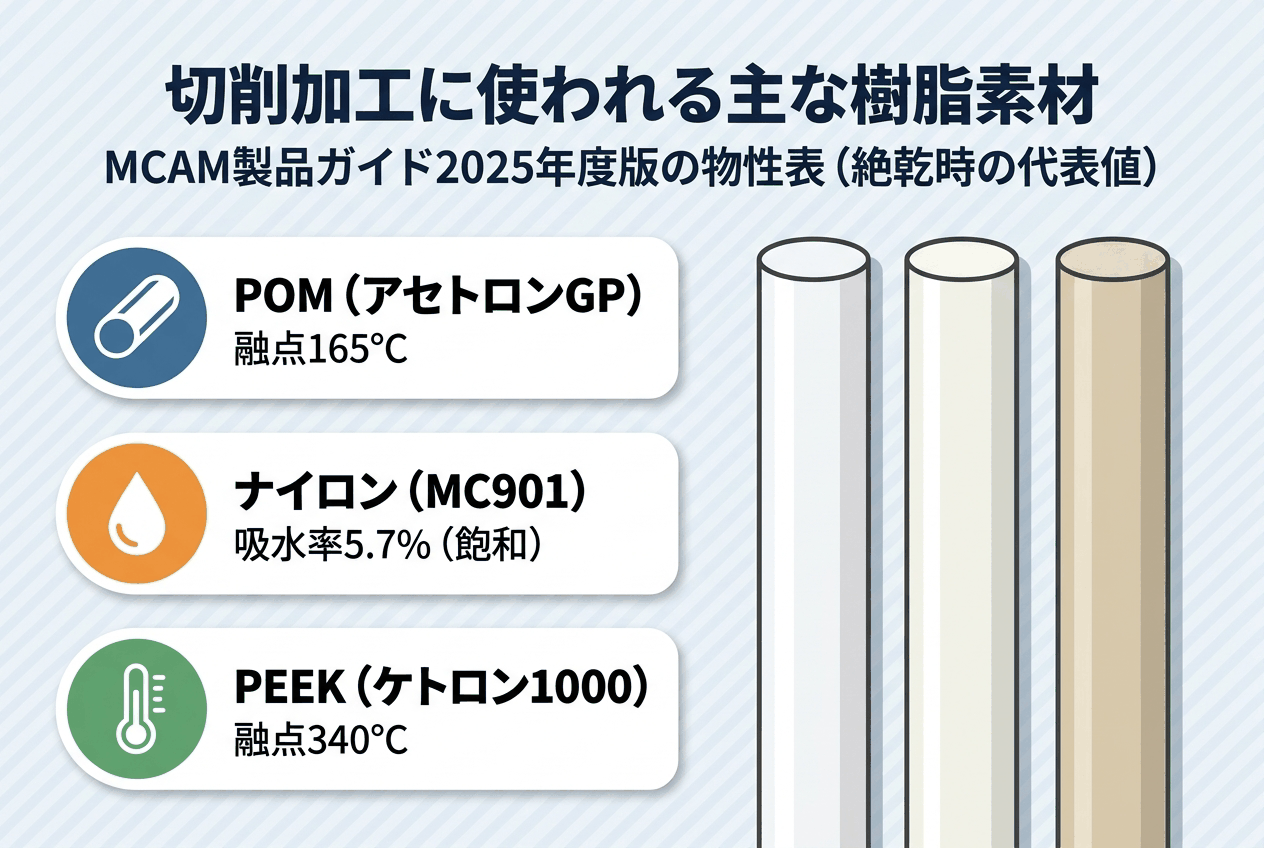
MCAMの「エンジニアリングプラスチック製品ガイド」2025年度版の物性表から、3素材の値を並べます。値は絶乾時(完全に乾いた状態)の代表値で、保証値ではありません。
POM(ポリアセタール):切削加工性が良好な素材
POMのアセトロンGP(コポリマー)は、MCAMが切削加工性が良好な素材に挙げるグレードです。
融点165℃、吸水率0.9%(23℃水中飽和値)・0.2%(24時間浸漬)、線膨張係数9.7×10⁻⁵/℃(-40〜150℃)です。
加工時の寸法安定性を高めた低歪みグレード(POMハイパー)もあります。
ナイロン:吸水率が高い素材
MCナイロンのMC901は、融点220℃、吸水率5.7%(飽和)・0.4%(24時間)です。線膨張係数は7.0(-30〜30℃)・9.3(-30〜80℃)×10⁻⁵/℃と、温度範囲で値が変わります。
飽和吸水率は、POM(アセトロンGP)の0.9%、PEEK(ケトロン1000)の0.5%より高い値
となります。
PEEK:融点が340℃前後と高い素材
PEEK(ポリエーテルエーテルケトン)のケトロン1000は、融点340℃、吸水率0.5%(飽和)・0.1%(24時間)、線膨張係数4.7×10⁻⁵/℃(-40〜150℃)です。
Victrex社のVICTREX PEEK 450G(無充填)では、融点343℃、ガラス転移温度(柔らかくなり始める温度)143℃、飽和吸水率(23℃)0.45%が載っています。
ケトロンとは、メーカーも測定法も異なります。
PC・アクリル・PTFEなどは、メーカーのデータで確認する
PC(ポリカーボネート)、アクリル(メタクリル樹脂)、PTFE(フッ素樹脂)、ABSなどの物性値は、各メーカーのデータシートで確認するのが確実です。
たとえば旭化成の技術資料は、成形用メタクリル樹脂「デルペット」の荷重たわみ温度(荷重下で変形し始める温度)が、水分率でかなり異なると述べています。
成形用グレードの資料のため、切削用のアクリル板には当てはめません。
出典:旭化成「デルペット 技術資料 熱的性質」(4.熱的性質 4-1 荷重たわみ温度)
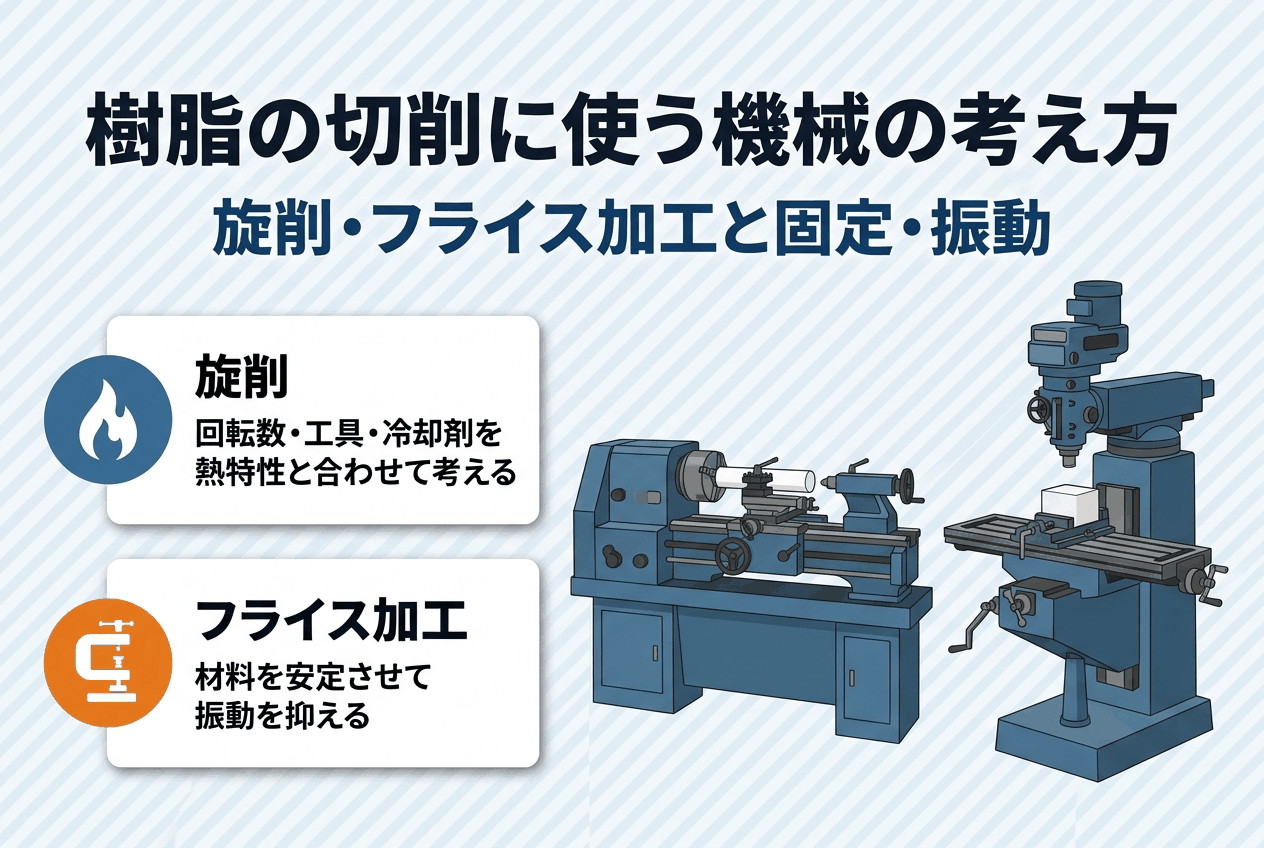
樹脂の切削に使う機械の考え方:旋削・フライス加工と固定・振動
機械の種類と構造は、「ミーリング加工とは?種類・工具・切削条件と機械選びを解説」と「マシニングセンターとは?種類・構造・価格をわかりやすく解説」で確認できます。
旋削では熱が出るため、回転数・工具・冷却剤を材料の熱特性と合わせて考える
旋削(回転する材料に刃物を当てて削る加工)も、他の樹脂加工と同じく熱が出る加工です。MCAMは、回転数・工具の選択・冷却剤を、材料の熱特性とあわせて慎重に考えるよう述べています。
詳しい切削条件は、「旋削加工(ターニング)とは?種類・バイト・切削条件を徹底解説」も参照してください。
フライス加工では、材料を安定させて振動を抑える
フライス加工(回転する刃物で材料を削る加工)では、材料を作業台上で安定させ、高速で回る工具の振動を抑えることが欠かせません。
振動がびびり跡(加工面の波状の跡)と精度低下につながることがある点が、固定を重視する理由です。
十分に固定すれば、速いテーブル送りと高い主軸回転数が使えます。ただし、固定が強すぎると材料が変形したりはね返ったりすることがあります。
樹脂切削の工具の選び方:旋削・穴あけ・タップ・鋸
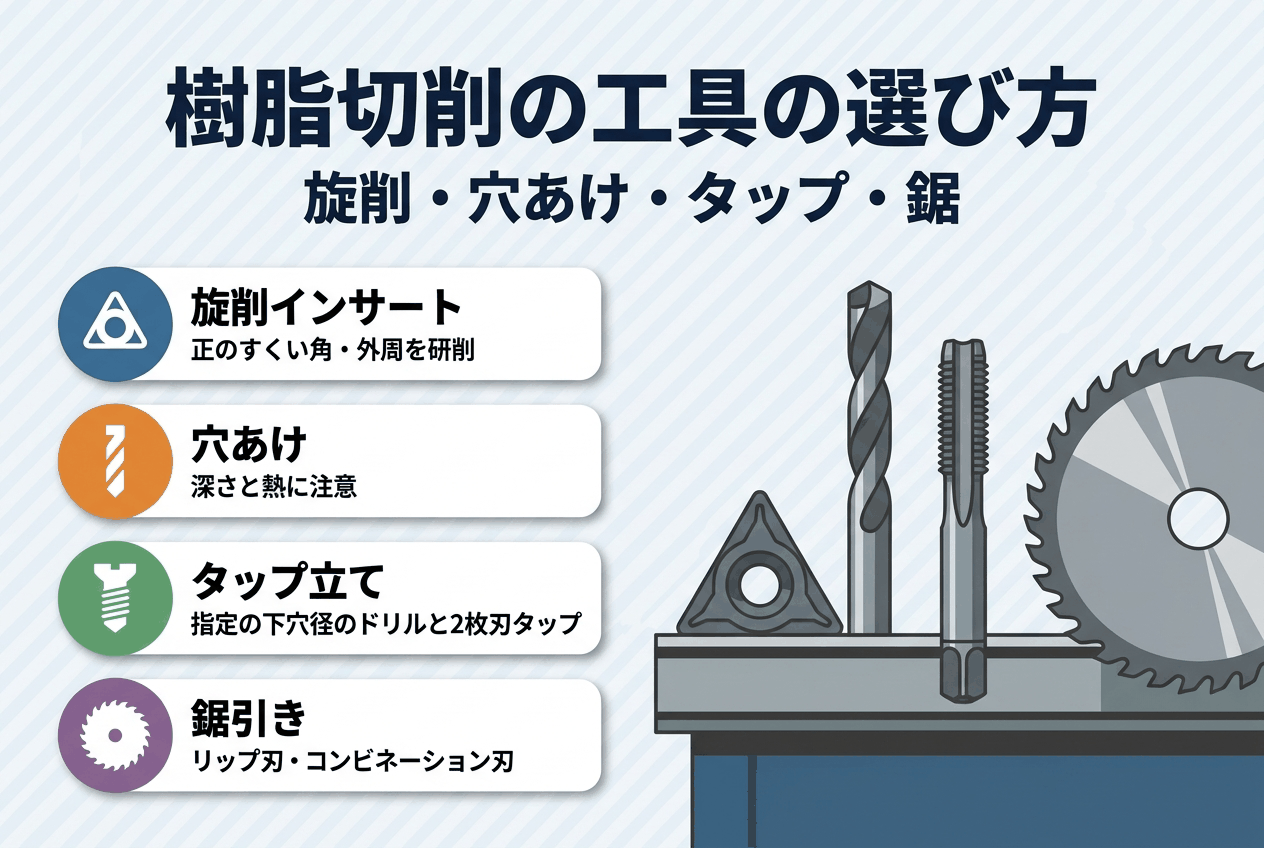
ここでは、MCAMのMachinist’s Toolkitが挙げる旋削・穴あけ・タップ立て・鋸引きの順に、工具の注意点を見ていきます。
旋削のインサートは正のジオメトリで、外周を研削したものを選ぶ
旋削には、正のジオメトリ(刃形)で、外周を研削したインサート(交換式の刃先チップ)を使います。外周の研削と上面の研磨は、一般に材料が刃先にたまるのを減らし、得られる仕上げ面を良くする工夫です。
樹脂の旋削でよく勧められているのは、微粒のC-2系超硬(超硬の分類名)です。
穴あけは深さと熱に注意し、小径穴では一般にハイスのツイストドリルで足りる
穴あけでは、樹脂の断熱性を考慮する必要があります。特に穴の深さが穴径の2倍を超えるときは、熱がこもりすぎると欠け・粗い面・公差不足を招くおそれがあります。
小径穴(1/32〜1インチ)なら、一般にハイス(高速度鋼)のツイストドリルで十分です。
頻繁に引き抜くステップ送りも、切りくずを排出しやすくする方法の一つです。MCAMはケトロンPEEKの貫通時の送り量として、0.1mm/回転を推奨しています。
タップ立ては、そのタップに指定された下穴径のドリルと2枚刃タップを使う
タップ立て(ねじ穴を切る加工)は、そのタップに指定された下穴径のドリルと、2枚刃のタップを使います。タップに切りくずをためないことがポイントです。
タップ立ての最中も、冷却剤の使用が勧められています。
一般的な鋸引きには、リップ刃・コンビネーション刃が最適とされる
歯すくい0°・あさり(歯の振り分け)3〜10°のリップ刃とコンビネーション刃は、一般的な鋸引きで摩擦熱を減らすのに最適とされる刃です。超硬の刃は摩耗に強く、最適な仕上げ面が得られる刃です。
鋸の熱で樹脂が軟化・溶融しうるため、材料の熱特性や厚みをもとに刃の速度を調整します。
出典:三菱ケミカルアドバンスドマテリアルズ「エンジニアリングプラスチック製品ガイド 2025年度」(PDF 19ページ ケトロンPEEK 加工上の注意点)
樹脂の切削条件と冷却の考え方:数値の出どころと、切削油が要る場面
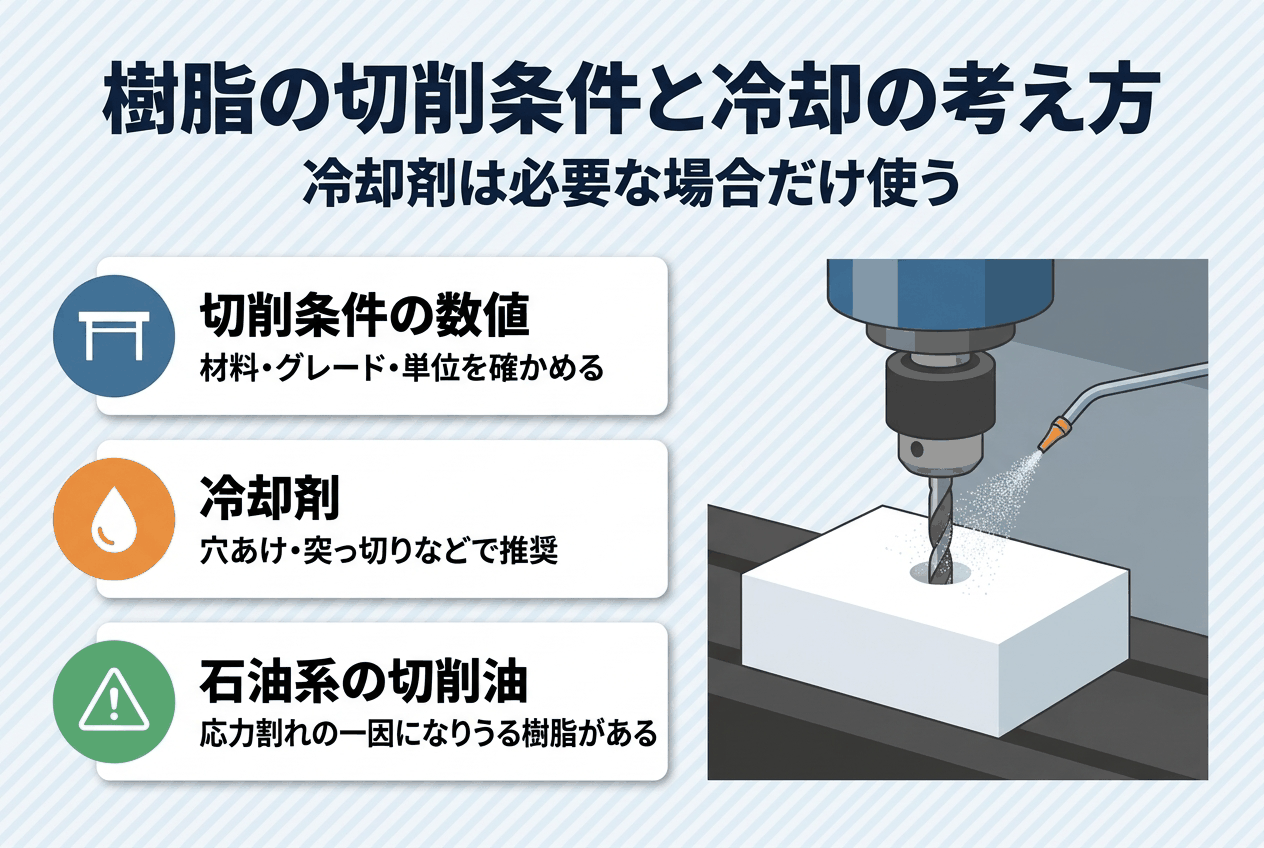
切削条件の数値は、材料・グレード・単位を確かめて使う
MCAMの製品ガイドでケトロンPEEKの加工上の注意点を見ると、具体的な条件はドリル貫通時の送り量などに限られ、それ以外は同社へ問い合わせるよう案内される程度です。
Machinist’s Toolkit PDF版の旋削条件表は、インチ単位で、C-2超硬工具を前提に材料別の値を並べたものです。
数値は、材料名・グレード・単位・工具をそろえて確かめます。
冷却剤は必要な場合だけ使う
MCAMによると、冷却剤はほとんどの切削とほとんどのエンジニアリングプラスチックで不要です。
推奨されるのは、穴あけと突っ切り(材料を切り離す加工)、特に切欠きの影響を受けやすい材料(PET-P・PAI・PBI、ガラス・カーボン強化品など)、最適な仕上げ面と厳しい公差が必要なときです。
スプレーミストと圧縮空気も、切削点の冷却に有効な手段とされています。
石油系の切削油が合わない樹脂がある
一般的な石油系切削油は、PC・PSU・PPSU・PEIなどの非晶性樹脂で、応力割れ(ストレスクラッキング)の一因になりうるとされています。
POMのアセトロンGPは、切削加工、特に大口径丸棒への穴加工で割れ防止のため、切削工具の選択・送り速度の選択・水溶性切削油の併用などに配慮するよう記載されている素材です。
出典:三菱ケミカルアドバンスドマテリアルズ「エンジニアリングプラスチック製品ガイド 2025年度」(PDF 17ページ アセトロンGP/PDF 19ページ ケトロンPEEK 加工上の注意点)
樹脂の切削を内製するか外注するかを考える観点
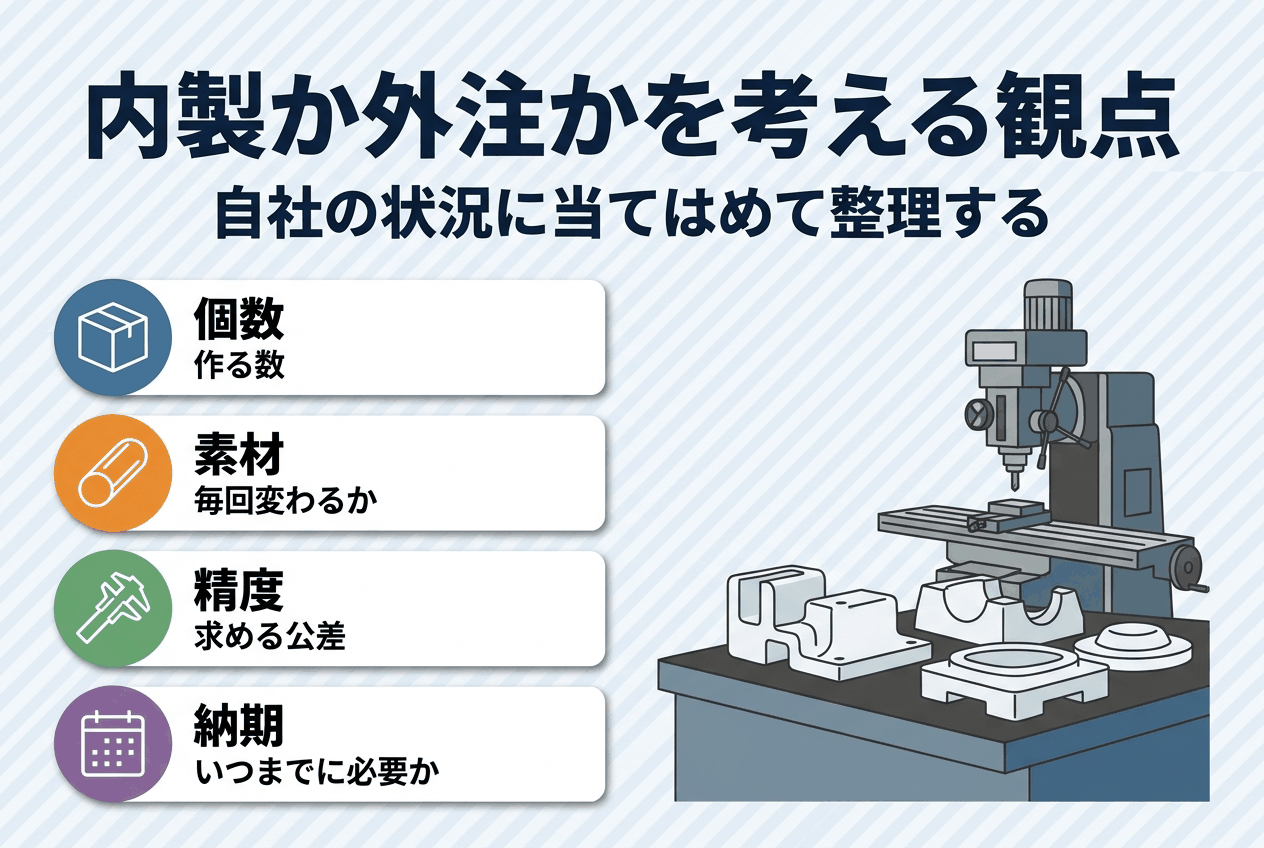
個数・素材・精度・納期から、外注か内製かを整理する
外注か内製かは、一つの基準では決まりません。
作る個数、扱う素材が毎回変わるか、求める精度(公差:許される寸法のばらつき)、納期の4点を、自社の状況に当てはめて整理します。
中古の工作機械で樹脂を削るときは、固定・振動・主軸回転数と推奨条件を確かめる
フライス加工の固定・振動・主軸回転数(工具や材料を回す速さ)の3点は、機械を選ぶときや試すときの確認観点です。あわせて、材料メーカーが示す推奨条件も確かめます。
中古機の購入ルートや導入時の注意点は、「中古工作機械の選び方|種類・購入ルート・導入時の注意点を解説」にまとまっています。
工作機械の売買・導入ならシェアリングファクトリー
シェアリングファクトリーは、遊休機器を別の会社で活かす、企業間の物品直接売買サービスです
(2026年10月時点)。樹脂を削る機械を探すときは、加工したい素材の種類と形を手元で整理しておくと、問い合わせの際に条件を伝えやすくなります。
工作機械の売買・導入でお困りの際は、シェアリングファクトリーへお気軽にお問い合わせください。
出典:シェアリングファクトリー株式会社 公式サイト トップ(「シェアリング ファクトリーとは。」)
樹脂の切削加工についてよくある質問
Q1. 樹脂を機械加工するときの粉じんは、吸い込んでも問題ありませんか?
素材によっては、吸入しないよう注意書きがあります。
MCAMの製品ガイドは、ジュラトロン(PAI)とセミトロン ESd(導電・帯電防止用素材)の注記で、機械加工時に発生する浮遊粉じんを吸入しないよう記載しています。
削る素材のメーカー資料で、注意書きを確かめてください。
出典:三菱ケミカルアドバンスドマテリアルズ「エンジニアリングプラスチック製品ガイド 2025年度」(PDF 20ページ セミトロン ESd 注記/PDF 21ページ ジュラトロン PAI 注記)
Q2. 切削後に、焼なましは必要ですか?
切削後に焼なましが必要な部品は少ないと、MCAMのMachinist’s Toolkitは説明しています。
焼なましの効果は、樹脂内部の圧力を逃がし、加工品の寸法安定性を長期にわたって高めること。
PC・PSU・PEIは切削後の焼なましで応力クレイジングを低減でき、厳しい公差と平面度が必要で非対称な輪郭の部品は、加工の間に中間焼なましが必要なことがあります。
Q3. ナイロンの加工品を保管するとき、気をつけることはありますか?
MCAMは、MCナイロンの加工品を長期保管する場合、吸湿による寸法変化に注意するよう記載しています。
ナイロンには吸水性があり、吸水すると寸法が増加するためです。
出典:三菱ケミカルアドバンスドマテリアルズ「エンジニアリングプラスチック製品ガイド 2025年度」(PDF 16ページ MCナイロン 特長の注記)
Q4. ガラス繊維で強化したPEEKは、強化していないPEEKと何が違いますか?
ガラス繊維30%強化のVICTREX PEEK 150GL30は、無充填の450Gより飽和吸水率(23℃)が低い素材です。
150GL30は0.30%、450Gは0.45%です。
143℃未満の線膨張係数は、450GがFlow 45・Average 55 ppm/K、150GL30がFlow 20・Average 45 ppm/Kと、物性表にFlowとAverageの値が別々に載っています。
Q5. ケトロンPEEKの丸棒を切断するときは、帯鋸と丸鋸のどちらを使いますか?
MCAMは、ケトロンPEEKの太い丸棒の切断に、帯鋸(帯状の刃を回す鋸)を推奨しています。
ケトロン1000 PEEKの外径100mm以上の丸棒と、ケトロンHPV・CA30・GF30 PEEKの外径30mm以上の丸棒は、丸鋸を避け、帯鋸で切断するとの記載です。
ほかの加工条件は、同社への問い合わせとされています。
出典:三菱ケミカルアドバンスドマテリアルズ「エンジニアリングプラスチック製品ガイド 2025年度」(PDF 19ページ ケトロンPEEK 加工上の注意点)
まとめ:樹脂の切削は、金属との性質の違いを前提に素材・工具・冷却を決める
樹脂の切削加工は、熱の逃げ方・膨張・弾性が金属と違うため、素材ごとに工具と冷却の要否を決めることが前提です。
素材の物性は、メーカー・グレード・測定条件つきの値で確かめます。冷却剤は、穴あけや厳しい公差が必要なときなど、必要な場面で使います。
内製か外注かの整理は、個数・素材・精度・納期の4点が軸です。扱う素材と作りたい形を書き出し、メーカー資料で条件を確認しましょう。
工作機械の売買・導入をご検討の方は、お気軽にご相談ください。