
旋削加工という言葉は知っていても、旋盤との違いや具体的な種類・条件の決め方になると「あいまいなまま」という方は少なくありません。
本記事では、旋削加工の基本原理からバイト(切削工具)の選び方、切削条件の設定まで、製造現場で役立つ知識を実務目線で整理しています。
旋削加工の全体像をつかみたい方も、特定の種類や条件を確認したい方も、一通りカバーできる構成です。
旋削加工(ターニング)とは?旋盤との違いをおさえよう
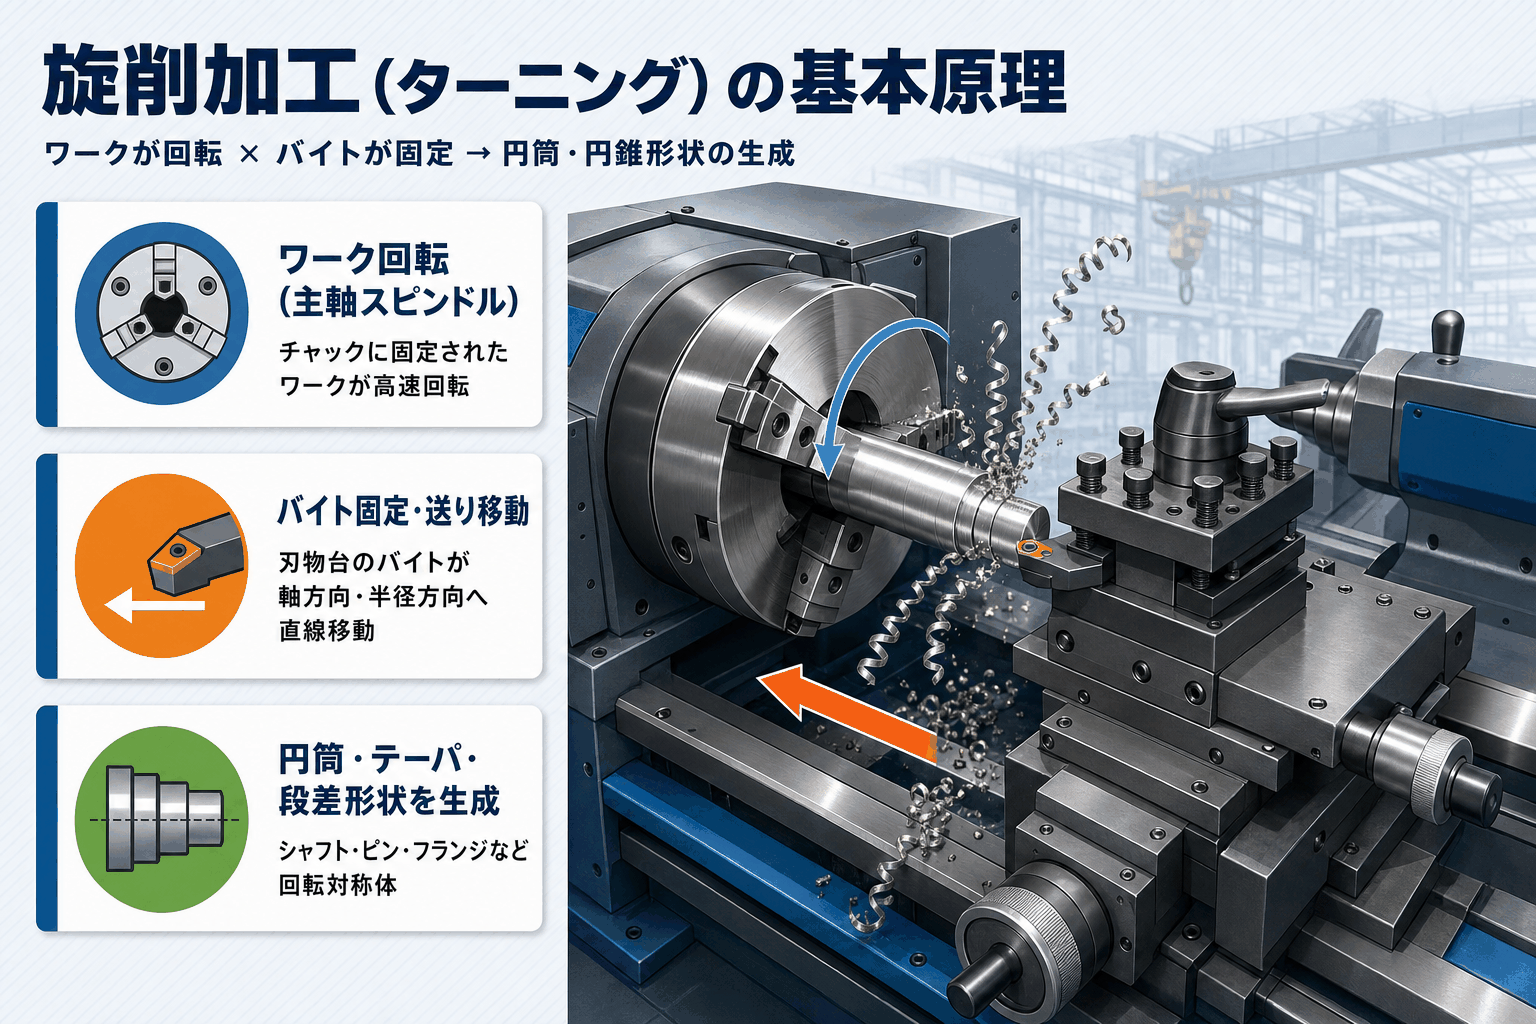
旋削加工とは、ワーク(被削材)を主軸で回転させながら、固定したバイト(切削工具)を当てて削る加工技術の総称です。英語では「ターニング(Turning)」と呼ばれ、切削加工の一種に分類されます。
旋盤(旋削加工を行うための工作機械)と旋削加工(加工技術そのもの)は別の概念ですが、混同されやすい点のひとつです。この記事では最初にその区別を明確にしておきます。
旋削加工の基本原理——ワークを回してバイトで削る
旋削加工の核心は「ワークが回転し、バイトが固定されて進む」という運動の組み合わせです。
チャック(ワークを把持する締め付け装置)に固定されたワークが主軸(スピンドル)の回転でスピンし、刃物台のバイトがその外周や端面に接触しながら軸方向・半径方向へ動いていく。
この動作で余分な材料が切り取られ、目的の形状が生まれます。
フライス加工(工具側が回転する加工方法)と対比させると、原理の違いがいっそうわかりやすい。
フライスは「工具が回転してワークに押し当てる」のに対し、旋削は「ワークが回転してバイトに当たっていく」という構造の違いがあります。
旋削と旋盤の違い——加工技術と工作機械は別物
「旋削」は削り方(加工技術)を指し、「旋盤」はその加工を行うための工作機械を指します。
この2つを混同すると、設計図の指示や工程設計の議論で認識のズレが生じやすくなる。
旋盤という機械の上で行われる加工操作が旋削であり、機種によって汎用旋盤・NC旋盤・ターニングセンタ等に分かれます(各機種については後のセクションで詳しく扱います)。
旋盤加工の全体像については「旋盤加工とは?加工の種類・手順・メリットをわかりやすく解説」もあわせてご参照ください。
旋削加工の用途と代表的な加工部品
旋削加工が選ばれるのは、主に回転対称形状の部品を精度よく量産する場面です。
代表的な加工部品には、シャフト(動力伝達軸)、ピン(位置決め用)、フランジ(配管・機械継手)、ボルト・ナット(締結部品)、スリーブ(軸受けの内筒)などがあります。
自動車のドライブシャフトやエンジン部品、産業機械の軸受け周辺部品など、製造業の幅広い領域で採用される実績ある加工方法です。
出典:旋削加工(ターニング)とは|株式会社ジーベックテクノロジー
https://www.xebec-tech.com/study/about_turning/
旋削加工の種類——7種類の加工方法を図で理解する
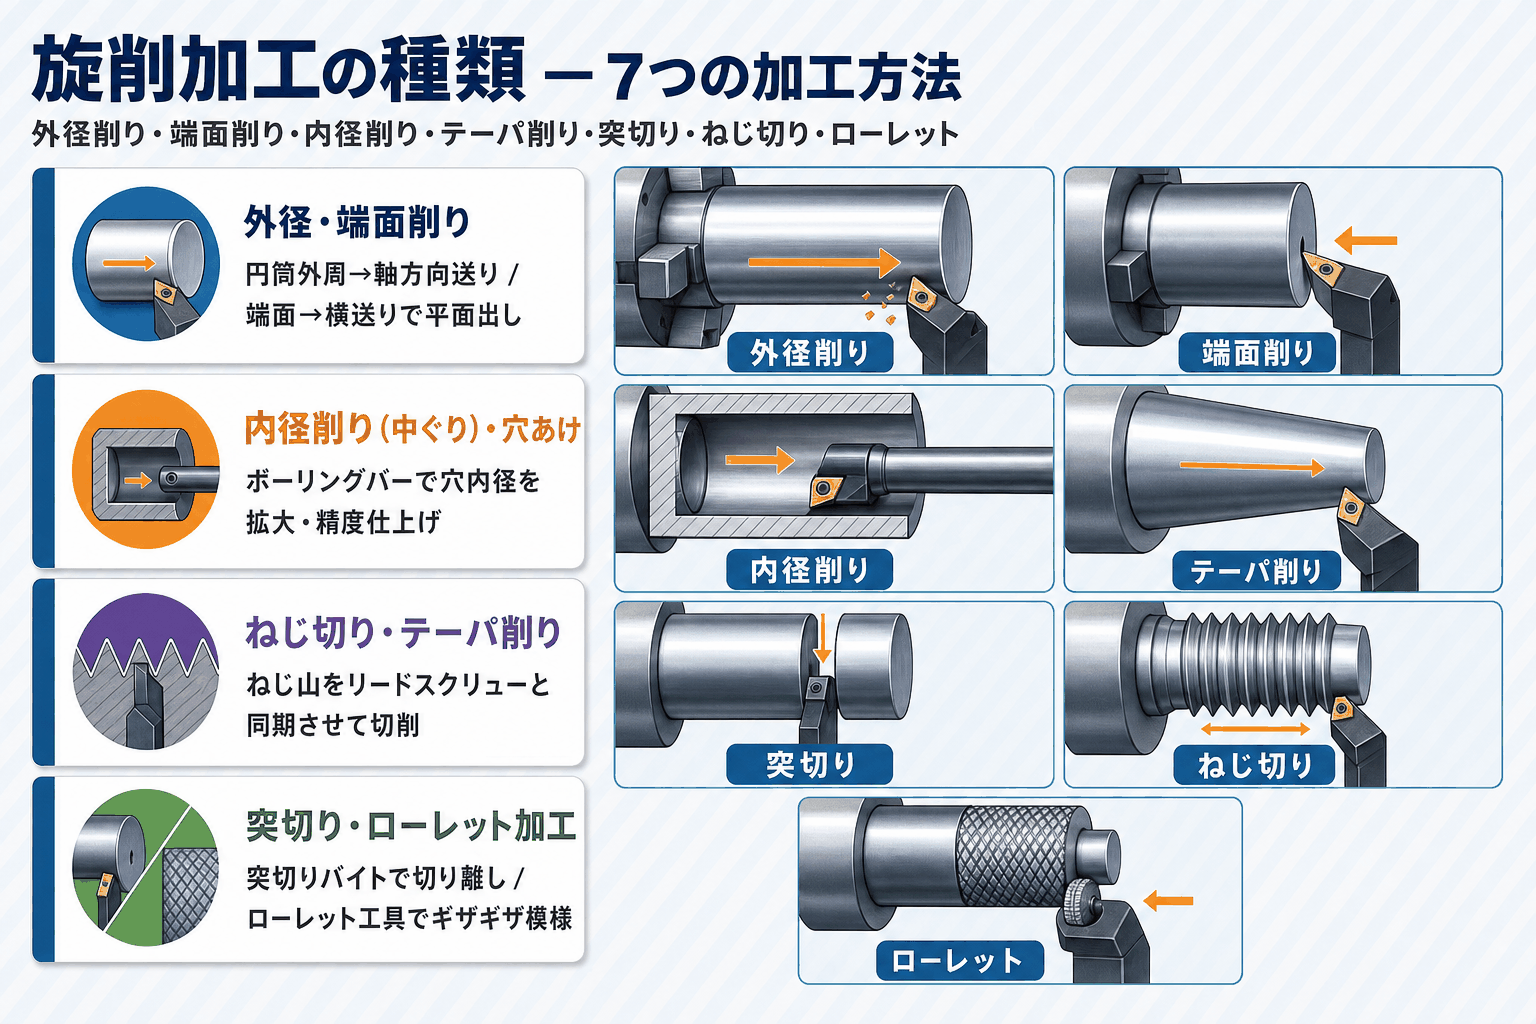
旋削加工の基本は7種類の加工方法に集約されます。形状の違いや目的に応じて適切な種類を選ぶことが、品質と加工効率の両立への近道です。
外径(外周)削り・端面削り・内径(中ぐり)削り・穴あけ・ねじ切り・テーパ削り・突切りが基本の6種類に加え、近年注目を集める多角形ターニング(ポリゴン旋削)を含めた7種類を順番に解説します。
外径(外周)削り——円筒外面を削る基本加工
外径削りは、ワークの外周面を軸方向に平行に削り、指定の外径寸法に仕上げる最も基本的な旋削です。
チャックで把持したワークを回転させ、バイトを外周に当てながら軸方向に送ることで、均一な円筒面が得られます。削り代が多い場合は複数パスに分けて粗削り→仕上げ削りと進めるのが一般的です。
外径削りで作られる円筒形状は、シャフト・ロッド・スリーブなど機械部品の基本形であり、全ての旋削作業の出発点といえます。
端面削り——ワーク端部を平坦にする
端面削りとは、ワークの端面(軸端の平面部)をバイトで削り、所定の長さに切り詰めながら平坦な面を作る加工です。
軸方向の長さ調整と直角度の確保が主な目的で、外径削りと組み合わせて使われます。端面削りで直角な基準面を作ってから外径削りに移行するという手順が現場の基本セットです。
バイトを外径から中心に向かって横送りすることで、ワーク端部に均一な平面が得られます。
内径(中ぐり)削り・穴あけ
内径削り(中ぐり加工)は、ワーク内部の穴を拡大・精度仕上げする工程です。ボーリングバー(中ぐりバイト)と呼ばれる細長い工具をホルダに固定し、穴の内側に送り込んで削ります。
穴あけはドリルで下穴を開けてから、中ぐりバイトで最終寸法へ仕上げる2段階構成。
センターもみ(センタードリルで小さな案内穴を開ける操作)を最初に行うことで、ドリルの軸ずれを防ぎ、寸法精度の高い穴が得られます。
センターもみを省略すると、ドリルがワーク端面でスリップしやすくなるため、現場では「面倒でも必ず行う」とされる段取り作業です。
ねじ切り・テーパ削り・突切り
ねじ切りは、ねじ切りバイトをリードスクリューと同期させながら送り、外ねじ・内ねじのねじ山を切る加工です。NC旋盤ではGコード(ねじ切りサイクル)で自動化されており、ピッチ精度を安定して管理できます。
テーパ削りは、ワーク外周を斜めに削って円錐形状を作る加工で、センター孔のテーパ付与や機械部品の嵌め合い部分が主な用途です。バイトの送り角度を制御することで任意のテーパ角度が生み出せます。
突切り(突っ切り加工)は、薄い切断バイトをワーク外周に対して垂直に食い込ませ、棒材から加工済み部品を切り離す操作です。
切り離す際の切断面の仕上がりを保つには、送り量の管理と適切なクーラント供給が欠かせません。
多角形ターニング(ポリゴン旋削)——円以外も削れる
多角形ターニング(ポリゴン旋削)は、旋盤でありながら六角形・四角形などの多角形断面をもつ部品を加工する技術です。
「旋削=円しか作れない」という先入観を覆す応用技術で、専用のポリゴンターニングユニットを使い、ワークの回転に対して工具を整数比で同期させることで多角形が形成されます。
ボルト頭部・六角断面シャフト・工具ホルダのテーパ部など、フライス加工を使わずに旋盤のみで多角形部品を仕上げられるため、工程集約・精度向上に有効な手法です。
旋削加工を行う機械の詳細については「ターニングセンタとは?NC旋盤・マシニングセンタとの違いやメリット・デメリットを解説」もあわせてご参照ください。
出典:旋削加工とは?旋削加工の種類と旋削で使われるバイトを解説|monoto.co.jp
https://monoto.co.jp/turning/
旋削加工に使うバイト(切削工具)の種類と選び方
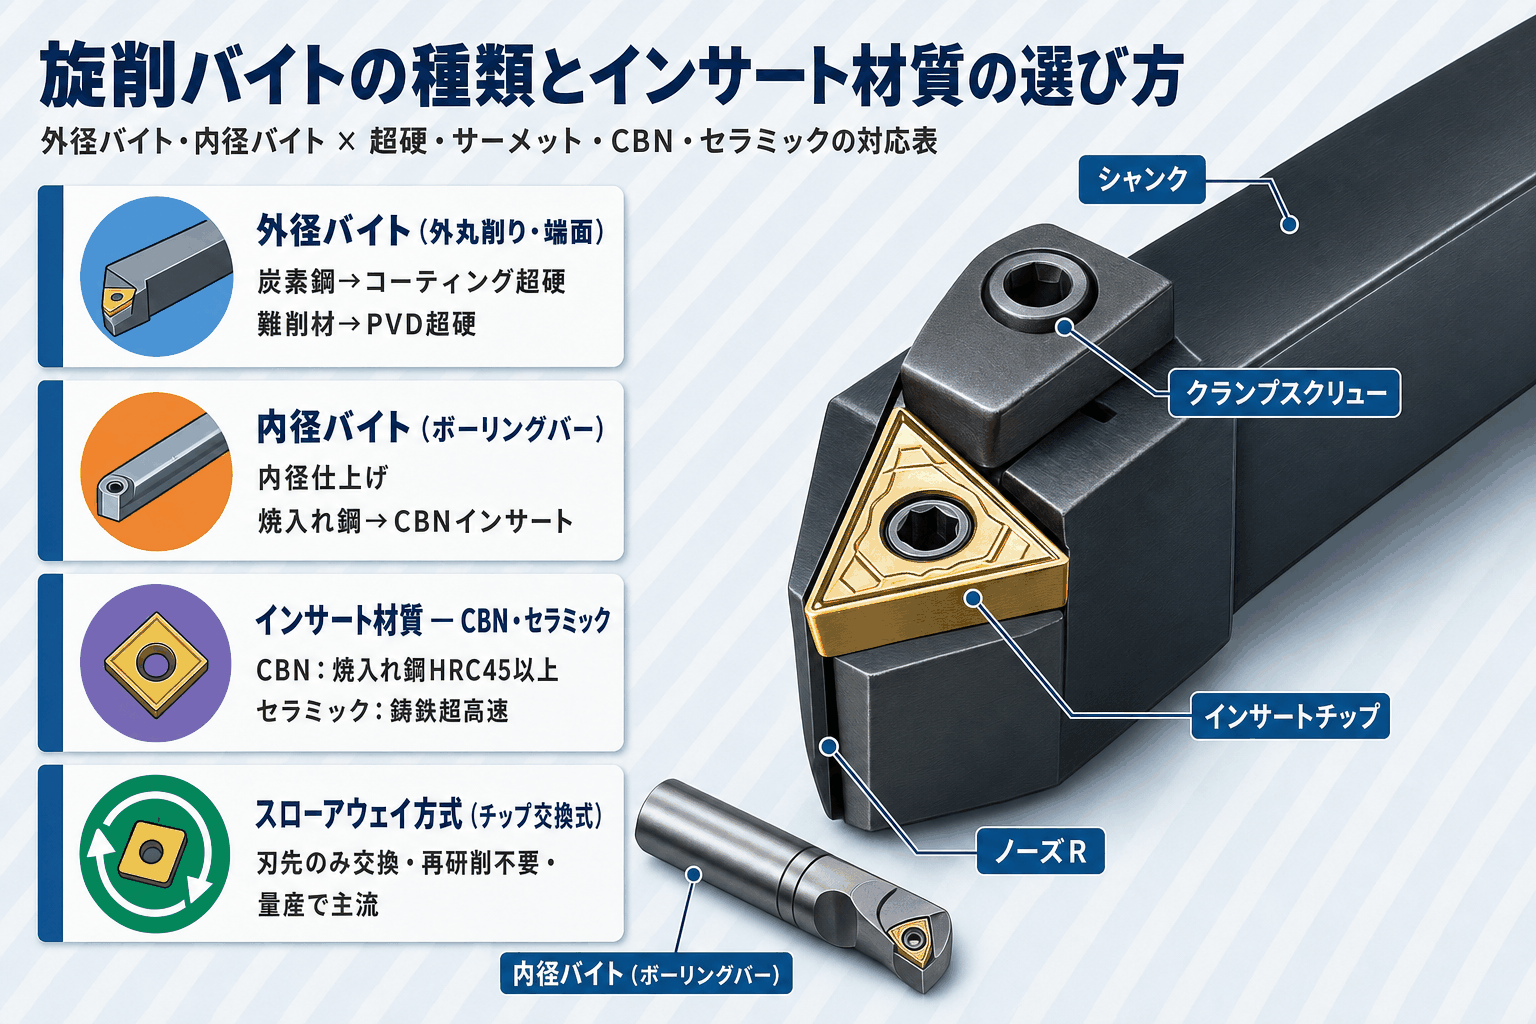
旋削加工の品質と生産性を左右するのが、バイト(切削工具)の選択です。加工する形状・被削材の種類・求める仕上げ面によって最適な工具が変わります。
バイトは大きく「形状別の種類(外径・内径・端面)」と「刃先材質(超硬・サーメット・CBN・セラミック)」の2軸で選定します。
この組み合わせを理解しておくことが、工具選定ミスによるコスト増と工具寿命低下を防ぐ第一歩です。
外径バイト・内径バイト・端面バイト——形状別の使い分け
加工する箇所に応じてバイトの形状を選びます。外径削りには外径(外丸削り)バイト、内径の仕上げには内径(中ぐり)バイト、端面の仕上げには端面バイトが定番。
外径バイトはシャンク(バイト本体)に刃先チップをクランプした構造が主流で、シャンクの向きや刃先角度によってさらに片刃バイト・剣バイト・突切りバイトなどに細分されます。
保持方式には「ソリッドバイト(工具全体が同一材料で一体成形)」「スローアウェイバイト(チップ交換式)」「ろう付けバイト(刃先チップをロウ付けで固定)」の3種類があります。
現代の量産加工では、刃先のみ交換できるスローアウェイ方式(インサート交換式)が主流で、工具の再研削コストが不要。チップ交換のみで刃先精度を安定させられます。
インサート(スローアウェイチップ)の種類と材質選定
インサートとは、バイトホルダに取り付ける交換式の切削チップのことで、スローアウェイチップとも呼ばれます。ポイントは、形状と材質の両方を被削材に合わせて選ぶこと。
チップ形状は三角形・四角形・ひし形・円形などがあり、ノーズR(刃先の丸みの半径)が大きいほど仕上げ面が滑らかになる一方で、切削抵抗が増す傾向があります。
材質別の選定目安(2026年6月時点・工具メーカー各社推奨値を参考に記載。最新情報は各メーカー公式をご確認ください)は以下の通りです。
|
材質 |
主な特徴 |
向いている被削材 |
|---|---|---|
|
超硬合金(コーティングあり) |
汎用性が高く耐摩耗性に優れる |
炭素鋼・合金鋼・鋳鉄 |
|
サーメット |
高速条件での仕上げ面が良好 |
炭素鋼・ステンレス鋼の仕上げ |
|
CBN(立方晶窒化ホウ素) |
極めて硬く、焼き入れ鋼の加工に対応 |
焼き入れ鋼・鋳鉄など高硬度の鉄系材料 |
|
セラミック |
超高速加工に対応、高温安定性が高い |
鋳鉄・ニッケル合金 |
構成刃先(ビルトアップエッジ)とその対策
構成刃先とは、切削中に被削材の一部が刃先に溶着・堆積し、刃先形状が変化する現象です。英語でビルトアップエッジ(Build-up Edge: BUE)とも呼ばれます。
構成刃先が発生すると切削力が不安定になり、仕上げ面に筋状の傷が入ります。特にSUS304(オーステナイト系ステンレス鋼)やアルミニウム合金など、加工硬化しやすい材料ではリスクがとりわけ高くなりがちです。
対策として主に3点が挙げられます。
第一に切削速度を適切な範囲まで上げること(低速域で構成刃先が生じやすいため)、第二にすくい角の大きい刃先形状を選ぶこと、第三にコーティングチップ(TiAlN・TiCN系)で刃先への溶着を抑えること。
クーラント(切削液)の適切な供給も、構成刃先を抑えるのに役立ちます。
出典:旋削加工の切削条件による影響|三菱マテリアル
https://www.mmc-carbide.com/jp/technical_information/tec_turning_tools/technical/tec_turning_effects
切削条件の決め方——切削速度・送り量・切込み深さ
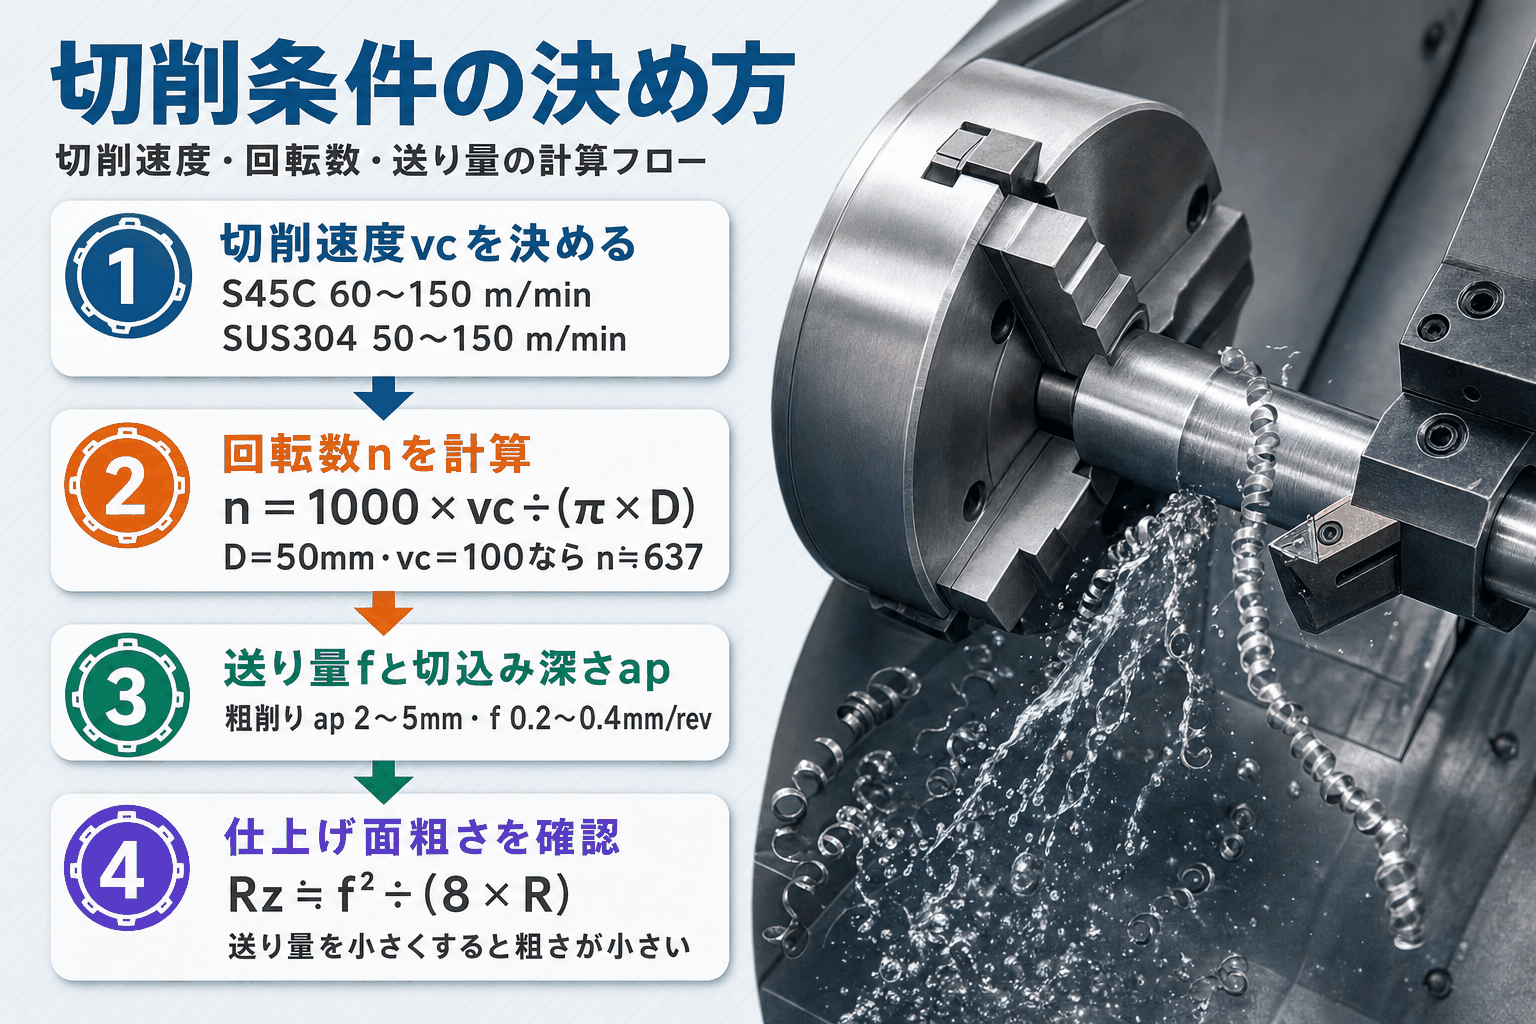
切削条件とは、旋削加工における「切削速度(vc)」「送り量(f)」「切込み深さ(ap)」の3要素を指し、これらは加工効率・仕上げ面粗さ・工具寿命に直結します。
3要素の設定は相互に影響し合うため、1つを変えると他にも影響が及びます。
被削材の種類と工具材質から切削速度の目安を決め、次に送り量と切込み量を加工目的(粗削り・仕上げ)に応じて調整するのが一般的な手順です。
切削速度(vc)——材質・工具で変わる適正値の目安
切削速度(vc:m/min)は、工具刃先がワーク表面を切削する速さを示すパラメータです。切削速度から回転数(n:min⁻¹)へは次の式で換算します。
n = 1000 × vc ÷ (π × D)
(D:ワーク直径mm)
例えばD=50mmのS45C(炭素鋼)をvc=100 m/minで削る場合、n ≒ 637 min⁻¹ となります。
材質別の推奨切削速度の目安(2026年6月時点・工具メーカー各社推奨値を参考に記載。最新情報は各メーカー公式をご確認ください)は以下の通りです。
|
被削材 |
vc目安(m/min) |
備考 |
|---|---|---|
|
S45C(炭素鋼) |
60〜150 |
コーティング超硬チップ使用 |
|
SUS304(ステンレス) |
50〜150 |
難削材・工具グレードで変動・低速域は構成刃先リスク |
|
アルミニウム合金 |
200〜500 |
高速加工が基本 |
|
鋳鉄(FC) |
60〜120 |
乾式加工も可能 |
なお、SUS304向けに三菱マテリアルが展開するコーテッド超硬材種「MC7115」は、ステンレス鋼の高速加工領域に対応した材種です。
工具の選定次第で生産性は大きく変わるため、具体的な切削条件は三菱マテリアルの公式カタログでご確認ください。
送り量(f)と切込み深さ(ap)——仕上げ面粗さへの影響
送り量(f:mm/rev)と仕上げ面粗さは密接に関連しており、送り量を小さくするほど理論仕上げ面あらさが小さくなります。
理論仕上げ面あらさ(Rz)の近似式:Rz ≒ f² ÷ (8 × R)(Rはノーズ半径)
例えばf=0.2 mm/rev・ノーズR=0.8mmの場合、Rz ≒ 0.006 mm(約6μm)となります。
切込み深さ(ap)と送り量(f)の使い分け:
- 粗削り:ap大(2〜5mm)・f大(0.2〜0.4 mm/rev)→ 加工能率優先
- 仕上げ削り:ap小(0.05〜0.3mm)・f小(0.05〜0.15 mm/rev)→ 寸法精度・面粗さ優先
また、加工時間の計算式は Tc = L ÷ (f × n)(L:加工長mm)で求められます。この式を使えば段取り前に加工サイクルタイムを試算でき、作業の優先順位付けにも活かせる。
切りくずの種類と排出管理
切りくずは被削材と切削条件の組み合わせによって形態が変わります。主な種類は以下の3つです。
流れ形(連続した長いリボン状)は切削条件が安定しているときに多く見られ、加工面が滑らかな反面、機械や工具への絡み付きが起きやすくなります。
せん断形(短く分断された切りくず)は切りくず処理しやすく実務上は歓迎されるケースが多い形態です。亀裂形(細かく粉状)は鋳鉄など脆い材料に典型的で、排出方向の管理がポイントになります。
切りくずの排出管理で鍵を握るのが、チップブレーカ(切りくずを細かく分断するインサートの溝形状)の選択。
特にSUS304のような粘り強い材料では長い切りくずが刃先に絡み付いて工具折損を招くリスクがあります。チップブレーカ付きインサートと適切なクーラント供給の組み合わせで、排出安定性を高めましょう。
出典:旋削加工の計算式|三菱マテリアル
https://www.mmc-carbide.com/jp/technical_information/formula/tec_turning_formula
旋削加工で使う工作機械の種類と選び方
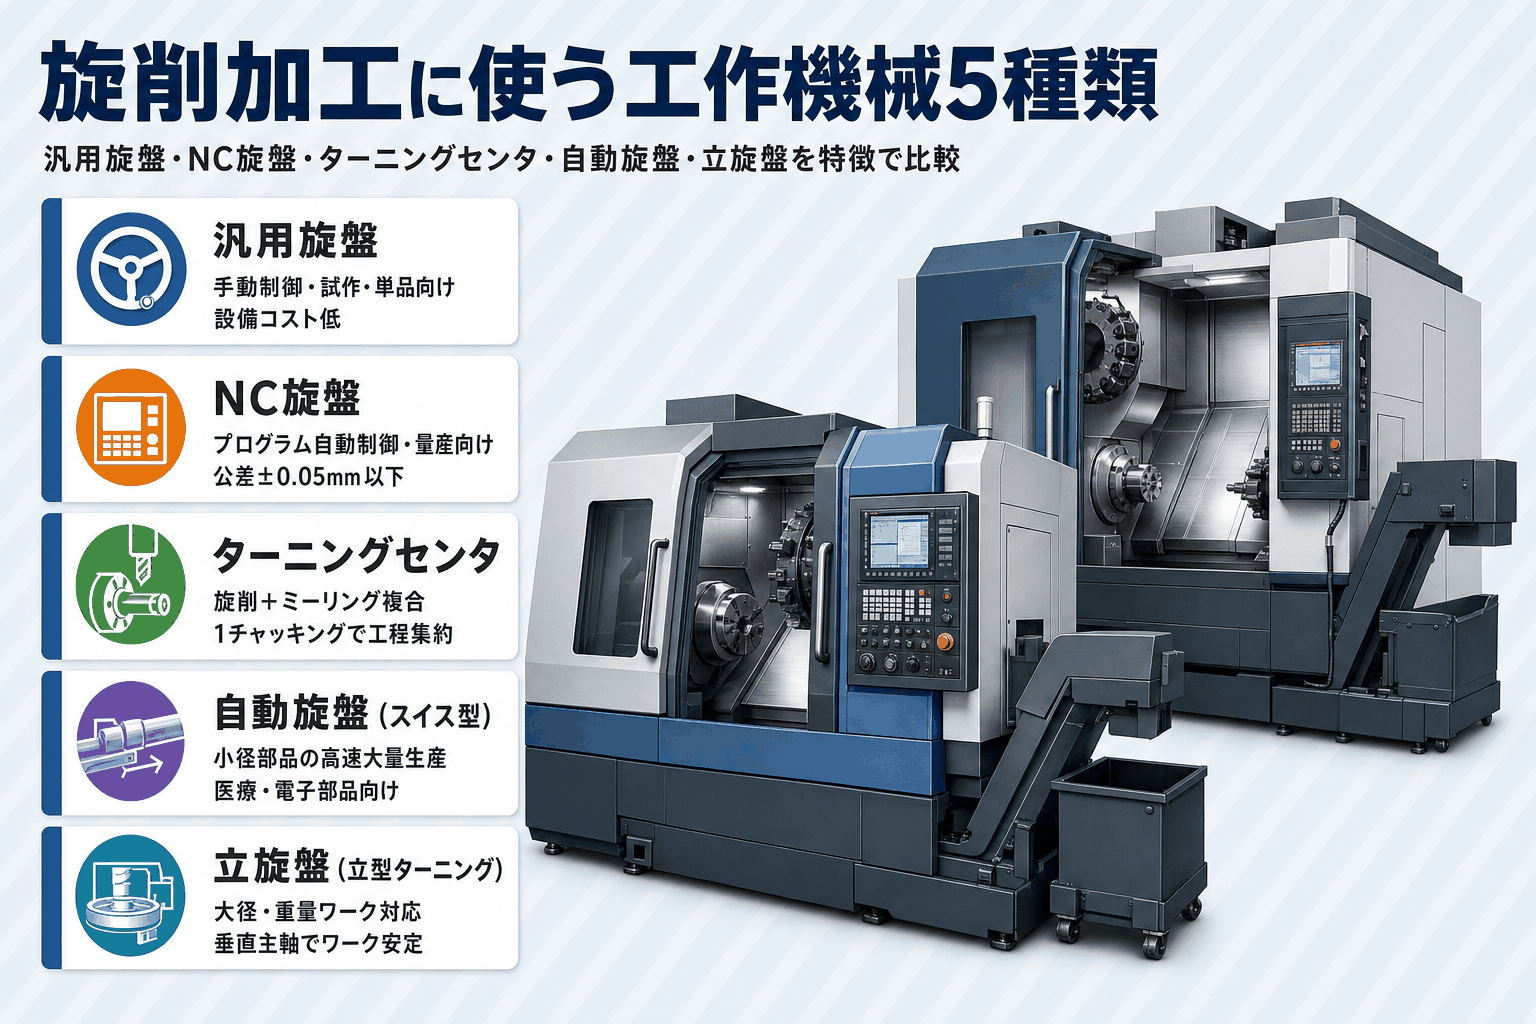
旋削加工を行う工作機械は、加工の目的・生産量・部品形状によって選択が変わります。本記事では代表的な5機種の特徴と用途を整理します。
各機種の詳細なスペックや価格については、それぞれの専門記事をご参照ください。
汎用旋盤とNC旋盤——手動と自動の使い分け
汎用旋盤は、オペレーターが手動でバイトの送りと切込み量を調整しながら加工する機械です。試作・単品加工・小ロット生産、あるいは特殊形状の臨機応変な対応に向いています。
設備コストが低く、段取り変えの柔軟性が高い点がメリットです。
一方、NC旋盤(数値制御旋盤)は、あらかじめプログラムした数値データに基づいて自動で加工を行う機械です。繰り返し精度が高く、同一形状の量産に強みを発揮します。
どちらを選ぶかの判断軸は、「同一形状を何個作るか」と「求める寸法精度はどの程度か」の2点です。
年間100個以下の試作なら汎用旋盤、年間数百個以上の量産や公差±0.05mm以下の高精度要求ならNC旋盤が現場の目安とされています。
汎用旋盤とNC旋盤の詳細は「汎用旋盤とは?構造・使い方・NC旋盤との違いをわかりやすく解説」をご参照ください。
ターニングセンタ・自動旋盤——複合化・高速化の選択肢
ターニングセンタは、旋削機能にミーリング(フライス加工)機能を搭載した複合加工機です。
「旋削でシャフト外径を削り、そのままミーリングでキー溝を切る」という複合工程を1台・1チャッキングで完結させられるため、段取り回数の削減と工程間精度の向上につながります。
自動旋盤(スイス型自動旋盤・カム式自動旋盤など)は、長尺の棒材を連続的に送りながら高速・大量生産する機械です。
数mm〜数十mm程度の小径部品(ねじ・ピン・スリーブ等)の高速量産に特化しており、医療部品・電子機器部品などの精密小物部品に多く使われています。
複合加工機やターニングセンタの詳細は「ターニングセンタとは?NC旋盤・マシニングセンタとの違いやメリット・デメリットを解説」をご参照ください。
出典:旋盤加工(ターニング)の全知識:原理、代表的な加工方法、設計上の注意点を解説|meviy・ミスミ
https://jp.meviy.misumi-ec.com/info/ja/howto/metal-machining/26415/
旋削加工と他の加工方法の違い——切削・フライス・研削を比較
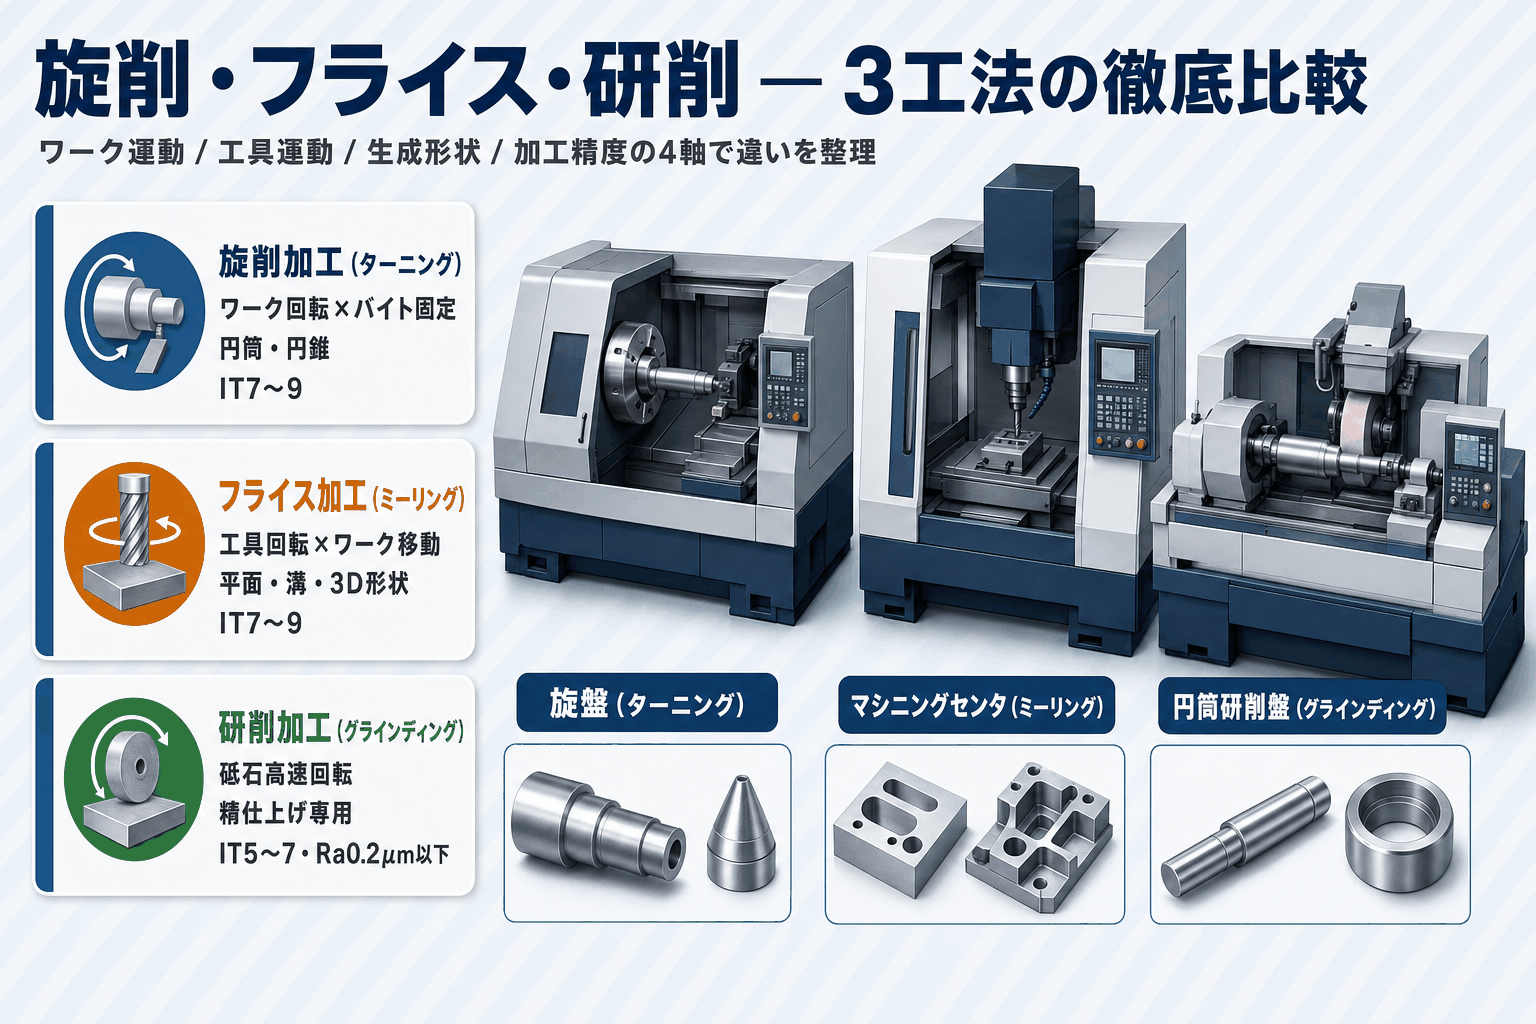
旋削加工は切削加工の一種ですが、フライス加工や研削加工との違いを正確に理解しておくと、工程設計や機械選定の判断がスムーズになります。
3つの加工方法の違いは「何が動くか」「どんな形状を作れるか」「どの程度の精度が出るか」という3点に集約されます。
旋削加工と切削加工の違い——上位概念と個別技術の関係
切削加工は、工具でワークを削って目的形状を得る加工方法の総称(上位概念)です。旋削加工・フライス加工・穴あけ加工などはすべて切削加工の一種として位置づけられます。
「旋削と切削の違い」という問いに対する最も正確な答えは、「切削は分類の親、旋削はその子のひとつ」という包含関係です。
したがって「旋削か切削か」という二択は成立しません。旋削加工を行う場合も、フライス加工を行う場合も、どちらも切削加工の範疇です。この概念整理は、外注依頼や設計仕様書の記載方法にも影響します。
切削加工の全体像は「切削加工とは?種類・使用機械・メリットと工作機械の選び方まで解説」で詳しく解説しています。
旋削加工とフライス加工の違い——ワーク回転 vs 工具回転
旋削加工とフライス加工の最も根本的な違いは「何が回転するか」です。
- 旋削:ワーク(被削材)が回転→バイトが直線移動→円筒・円錐・段付き形状が得られる
- フライス:工具(エンドミル・フライスカッター)が回転→ワークが移動→平面・溝・複雑三次元形状に対応
旋削が「連続切削」(工具が常にワークに接触)であるのに対し、フライスは「断続切削」(刃がワークから周期的に離れる)という特徴もあります。
連続切削のほうが熱が分散しにくく刃先温度が上がりやすいため、クーラント管理の観点も異なります。
作れる形状の違いで言えば、「回転対称体(シャフト・ピン・リング等)→旋削」「平面・溝・孔を持つ非対称体→フライス」という使い分けが目安。
フライス加工の詳細は「フライス加工とは?種類・工具・機械・外注依頼のポイントまで解説」をご参照ください。
旋削加工と研削加工の違い——加工精度と工程の役割分担
旋削加工と研削加工は目的と精度レベルが異なります。
旋削加工は寸法精度IT7〜IT9レベル・表面粗さRz5〜25μm程度を狙う「粗削り〜中仕上げ」の工程に向いています。
一方、研削加工(砥石でワーク表面を磨き上げる加工方法)はIT5〜IT7レベル・Rz1〜5μm程度まで追い込める「精仕上げ」工程です。
製造現場では「旋削加工で図面寸法に近い形状を出し、研削加工で最終精度に仕上げる」という役割分担が一般的です。
この工程順序を理解しておくと、加工コストの見積もりや外注先との工程分担の議論が正確になります。
なお、最終精度がIT9レベルで十分な場合は旋削のみで完結することも多く、研削工程を省ける分、コストと工期の両方を抑えられます。(※精度区分は一般的な目安です。
詳細は各工具メーカー・加工業者にご確認ください)
出典:ターニング加工の基礎知識|仕組みと特徴を解説|kanameta
https://www.kanameta.jp/column/turning-machining-basics-mechanism-features
旋削加工のデメリット・限界と難削材への対応
旋削加工はシャフト・ピン・スリーブなどの回転対称形状を高効率で加工できる優れた方法ですが、得意でない形状や材料があることも正直に把握しておく必要があります。
適切な工程設計のためにも、旋削の制約を理解しておきましょう。
旋削加工が苦手な形状——回転対称形状の制約
旋削加工で作れるのは、原理上「ワークを回転させたときに形成される形状」、つまり円筒・円錐・テーパ・段差・溝など回転対称体に限られます。
平板に複数の穴が空いたフランジプレート、L字型のブラケット、複雑な曲面を持つ金型部品など、非回転対称の形状は旋削加工の対応範囲外です。
これらの部品にはマシニングセンタや5軸加工機が適しています。
また、肉厚が極端に薄いリング形状・長尺で細いシャフト(L/D>10程度)は、チャッキング時の変形やびびり振動が問題になりやすく、振れ止め(ステディレスト)や心押台(テールストック)でワークを支える工夫が欠かせません。
難削材(SUS304・チタン・インコネル等)への対応策
難削材とは、硬度・靭性・熱伝導性などの特性により通常の切削条件では工具摩耗が急速に進む材料の総称です。
代表例としてSUS304(オーステナイト系ステンレス鋼)、チタン合金、インコネル(ニッケル超合金)などが挙げられます。
SUS304の旋削加工では、加工硬化(加工中に表面が硬くなる現象)と構成刃先の発生が最大の課題です。
また熱伝導性が低いため切削熱が刃先に集中しやすく、工具摩耗が早まる傾向があります。
対応策として実務で効果が見込めるのは次の4点です。
- 切削速度は極端な低速を避けつつ、過度な高速も避ける(構成刃先と工具摩耗の両方を抑える中速域を狙う)
- CBNインサートやPVDコーティング超硬チップを選び、耐熱性を確保する
- 高圧クーラントで刃先を積極的に冷却する
- 1パスあたりの切込み量を加工硬化層より深くし、硬化した層の上を刃先が滑るのを防ぐ
チタン合金・インコネルの場合は切削速度をさらに低下させ(チタン合金で vc=30〜60 m/min程度が一般的な目安)、刃先への熱集中を積極的に抑える専用コーティングチップの使用が欠かせません。
(2026年6月時点の一般的な目安値。被削材グレードや工具により最適値は変わるため、最新の推奨条件は各工具メーカー公式をご確認ください)
出典:旋削加工の切削条件による影響|三菱マテリアル
https://www.mmc-carbide.com/jp/technical_information/tec_turning_tools/technical/tec_turning_effects
旋盤・ターニングセンタの売買・レンタルならシェアリングファクトリーへ
旋削加工を支える工作機械——NC旋盤・汎用旋盤・ターニングセンタ・自動旋盤など——の導入・入れ替え・売却を検討している製造業者の方に向けて、シェアリングファクトリーでは中古工作機械の売買・レンタルサービスを展開しています。
在庫ラインアップはNC旋盤・マシニングセンタをはじめ主要メーカーの機種を幅広くカバーしており、導入コストを抑えながら加工ラインの増強を図りたい企業に選ばれています。
機種選定の相談から価格交渉・搬入まで、工作機械に精通したスタッフが全工程をワンストップでサポート。
工作機械の売買・導入でお困りの際は、シェアリングファクトリーへお気軽にお問い合わせください。
旋削加工についてよくある質問
Q1. 旋削加工とは何ですか?
A. 旋削加工とは、ワーク(被削材)を旋盤の主軸で回転させながら、固定したバイト(切削工具)を当てて削る切削加工の一種です。英語でターニング(Turning)とも呼ばれます。
シャフト・ピン・フランジなどの回転対称形状部品に広く用いられ、外径削り・端面削り・内径削り・ねじ切りなど加工種類は実にさまざま。
Q2. 旋削加工と切削加工の違いは何ですか?
A. 切削加工は「工具でワークを削る加工方法の総称(上位概念)」であり、旋削加工・フライス加工・穴あけ加工などはすべてその中に含まれます。
つまり旋削加工は切削加工の一種であり、「旋削か切削か」という二択ではなく「切削加工のうち旋削を行う」という包含関係で理解するのが正確です。
Q3. 旋削加工とフライス加工の違いは何ですか?
A. 最大の違いは「何が回転するか」という点にあります。旋削加工はワーク(被削材)が回転してバイトに当たる構造で、円筒・円錐など回転対称形状が得意です。
フライス加工はエンドミルなどの工具が回転してワークに当たる構造で、平面・溝・複雑な三次元形状に対応できます。
断続切削(フライス)か連続切削(旋削)かという切削動作の違いも、工具摩耗や熱管理の観点から重要な差異です。
Q4. 旋削加工に使うバイト(チップ)はどう選べばよいですか?
A. 選ぶ軸は「被削材」と「加工目的」の2つ。
炭素鋼・合金鋼の汎用加工にはコーティング超硬インサート、SUS304など難削材の仕上げにはサーメットまたはPVDコーティング超硬、焼き入れ鋼にはCBNインサートが主な候補になります。
チップ形状はノーズR大(仕上げ面重視)か小(切削抵抗低減)かを、求める加工精度に照らして選びましょう。
Q5. 旋削加工の切削速度・送り量はどう決めればよいですか?
A. 工具メーカーの推奨切削速度(vc)と、ワーク直径(D)から「n=1000×vc÷(π×D)」で回転数を算出するのが出発点です。次に仕上げ精度に応じて送り量(f)と切込み深さ(ap)を設定します。
粗削りはap大・f大で能率優先、仕上げはap小・f小で精度優先という使い分けが目安になります。最新の推奨条件は工具メーカーの技術資料やカタログでご確認ください。
まとめ:旋削加工の本質をつかみ、最適な加工・機械を選ぼう
旋削加工は「ワーク回転×バイト固定」というシンプルな原理で成り立ちながら、種類・工具・切削条件の組み合わせによって幅広い形状と精度に対応できる汎用性の高い加工技術です。
旋削と旋盤の概念を正確に区別し、切削条件の3要素(vc・f・ap)を材料と工具に合わせて設定することが、品質と生産性の両立への近道です。
加工に使う機械の導入・売却・レンタルをご検討の方は、お気軽にご相談ください。