

初めてフライス盤の前に立つ方や導入を検討中の方に向けて、フライス盤の使い方を整理します。安全の基本を先に押さえ、点検から片付けまでの6つの手順を順に追う構成です。
手順は大学の実習教材に基づき、切削条件の考え方、機種で変わる点、導入前の確認点まで押さえられます。
フライス盤を使う前に押さえる安全の基本
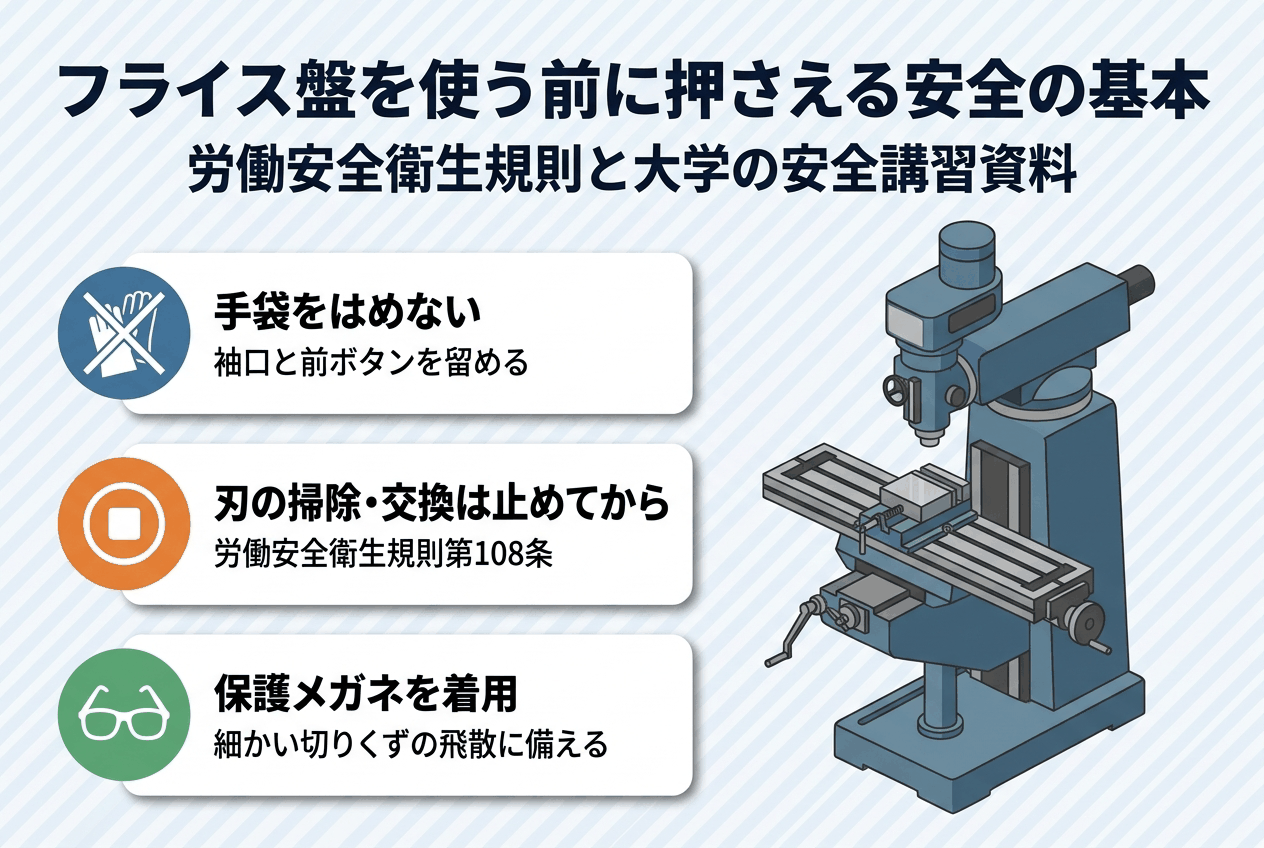
フライス盤は、回転する刃物でワーク(加工する材料)を削る機械です。厚生労働省の職場のあんぜんサイトは、機械災害データベースで、特に災害発生件数の多い機械の一つにフライス盤を挙げています。
手袋をはめず、袖口と前ボタンを留める
手袋は着用せず、袖口と前ボタンを留めた長袖の作業着で作業します。
大学の安全講習資料の共通注意です。労働安全衛生規則第111条第1項の例示はボール盤や面取り盤などですが、厚生労働省の資料はフライス盤の手袋の巻き込みを同条と結びつけて説明しています。
職場のあんぜんサイトの災害事例No.542では、立てフライス盤で切粉を手で払っていた被災者の軍手が刃物に巻き込まれた死亡災害です。
刃の掃除・交換は運転を止めてから行う
労働安全衛生規則第108条第1項は、刃の掃除、検査、修理、取替え、調整は、機械の運転を止めて行うことを求めています。
止めたときは、起動装置に錠をかけるか表示板を付けて、作業者以外が運転できないようにしなければなりません(同条第2項)。
ただし、機械の構造上労働者に危険を及ぼすおそれのないときは不要です(第1項ただし書)。事例No.542の原因の一つも、止めずに加工物を取り外したことです。
飛散する切りくずには保護メガネで備える
細かい切りくずが飛散する作業では、保護メガネを着用します。
大阪大学の安全講習資料の記載です。同資料は、始動前にスイッチや始動レバーが停止状態にあることを確認するよう求めています。
出典:厚生労働省 職場のあんぜんサイト「機械災害データベース」(ページ本文の説明段落)
出典:e-Gov法令検索「労働安全衛生規則」第108条(刃部の掃除等の場合の運転停止等)・第111条(手袋の使用禁止)(2026年10月時点の現行条文)
出典:厚生労働省 岐阜労働局「製造業で実際に発生した死亡、または後遺障害を残す重篤な労働災害事例集」(2ページ目 事例1の解説文)
出典:職場のあんぜんサイト 労働災害事例 No.542「フライス盤に巻き込まれ死亡」(発生状況・原因・対策)
出典:大阪大学 コアファシリティ機構 工作支援部門「機械工作安全講習会」資料(2ページ「工作機使用前の一般的注意及び確認事項」の共通注意)
フライス盤の使い方の流れ6ステップ
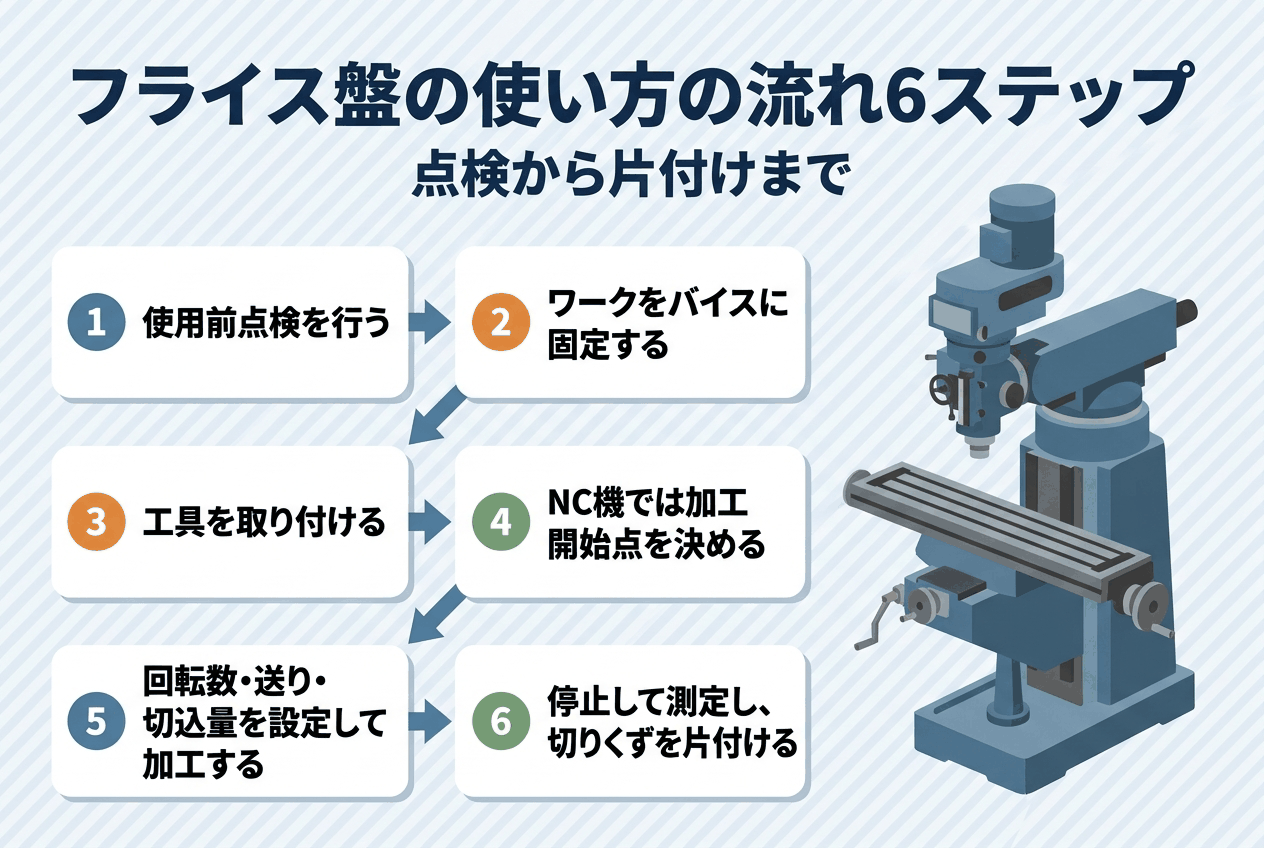
使用前点検から片付けまでを、6ステップで通して見ていきます。手順は大学の実習教材(2026年10月時点)に沿っており、機種で異なる点は各ステップで対象機種を示します。
ステップ1 使用前点検を行う
大阪大学の安全講習資料に記載のたてフライス盤で最初に行うのは、テーブル固定用のストッパーが解除されているかの確認です。
次に、各軸の自動送り方向選択レバーが中立位置にあることを確認してから、元電源(ブレーカー)を入れましょう。レバーの名称や位置は機種によって異なるため、実機の取扱説明書で確かめてください。
ステップ2 ワークをバイスにしっかり固定する
ワークは、バイス(ワークを挟んで固定する万力)にしっかり固定します
(新潟大学の実習資料)。長岡技術科学大学の教材では、バリを除いてバイスとの間の切りくずをきれいなウェスで拭いてから締めます。
切りくずを挟むと、精度が出ず、互いに傷が付くためです。口金の平行度が悪く固定できないときは、口金と工作物の間に適当な厚さの紙を入れます。
プラスチックハンマーで叩きながら締め付ける方法も、同教材の記載です。
ステップ3 エンドミルなどの工具を取り付ける
エンドミル(先端と側面に刃のある棒状の工具)の着脱は、完全に停止した状態で行います。
大阪大学の資料の規則で、法令でも刃を取り替えるときの運転停止は事業者の義務です(労働安全衛生規則第108条第1項)。刃は素手で触れず、ペーパーウエスなどでつかみます。
同資料のたてフライス盤では、着脱のときに主軸(工具を回す軸)が回らないよう、回転数変換レバーを最低速にします。名称や機構は、機種ごとにさまざまです。
ステップ4 NC機では加工開始点を決める
新潟大学のNCフライス盤(数値制御で動くフライス盤)の実習教材では、加工開始点を、安全のため工作物からある程度離れた場所に設定します。
工作物のX・Y座標は測定器で測って記録し、Z=0の座標は、主軸を回転させながら工作物表面に接触させて測定します。
運転中のNC機は動きが突然速くなることがあるため、テーブルの移動範囲内には、みだりに近づかないでください。
ステップ5 回転数・送り・切込量を設定して加工する
新潟大学のNC制御つき万能フライス盤の実習教材では、主軸回転数を選び、次に送り速度を選び、切込量(1回に削り込む深さ)を設定します。
そのあと主軸の起動ボタンを押して主軸を回し、移動軸を設定して加工を始めます。切削中は刃物に手を出さないことも、同教材の注意事項です。
ステップ6 停止して測定し、切りくずを片付ける
寸法を測るときは、必ず機械を停止し、刃物を遠ざけてから測ります
(大阪大学の資料)。長岡技術科学大学の教材は、刃物の回転中に仕上げ面を確かめようと手を出したり、ウェスで拭いたりしないよう注意しています。
切りくずは素手で掴まず、ラジオペンチや手ぼうきなどで除去してください。運転中の刃部で切粉を払う場合は、第108条第3項でブラシなどの用具の使用が求められています。
出典:大阪大学 コアファシリティ機構 工作支援部門「機械工作安全講習会」資料(6ページ「②たてフライス盤(切削)」の使用前点検・エンドミルの着脱/4ページ「工作機使用中の一般的注意及び確認事項」)
出典:長岡技術科学大学 工作センター「フライス盤による機械加工のポイント」(【材料の取り付け】)
出典:長岡技術科学大学 工作センター「フライス盤作業における安全の心得と注意事項」(【工作物の取り付け上の注意】【フライス工具使用上の注意】)
出典:新潟大学工学部 機械工学実習資料「第10章 万能フライス盤による加工」(10-2ページ〔注意〕/10-3ページ 1.3〔操作方法〕)
出典:新潟大学工学部 機械工学実習資料「第4章 NCフライス盤による加工」(4-2ページ〈注意〉/4-3ページ(3)加工開始点への移動)
出典:e-Gov法令検索「労働安全衛生規則」第108条第1項・第3項(刃部の取替え時の運転停止/刃部の切粉払い・切削剤の使用時の用具)(2026年10月時点の現行条文)
回転数と送りは式で求め、工具メーカーの推奨条件で確認する
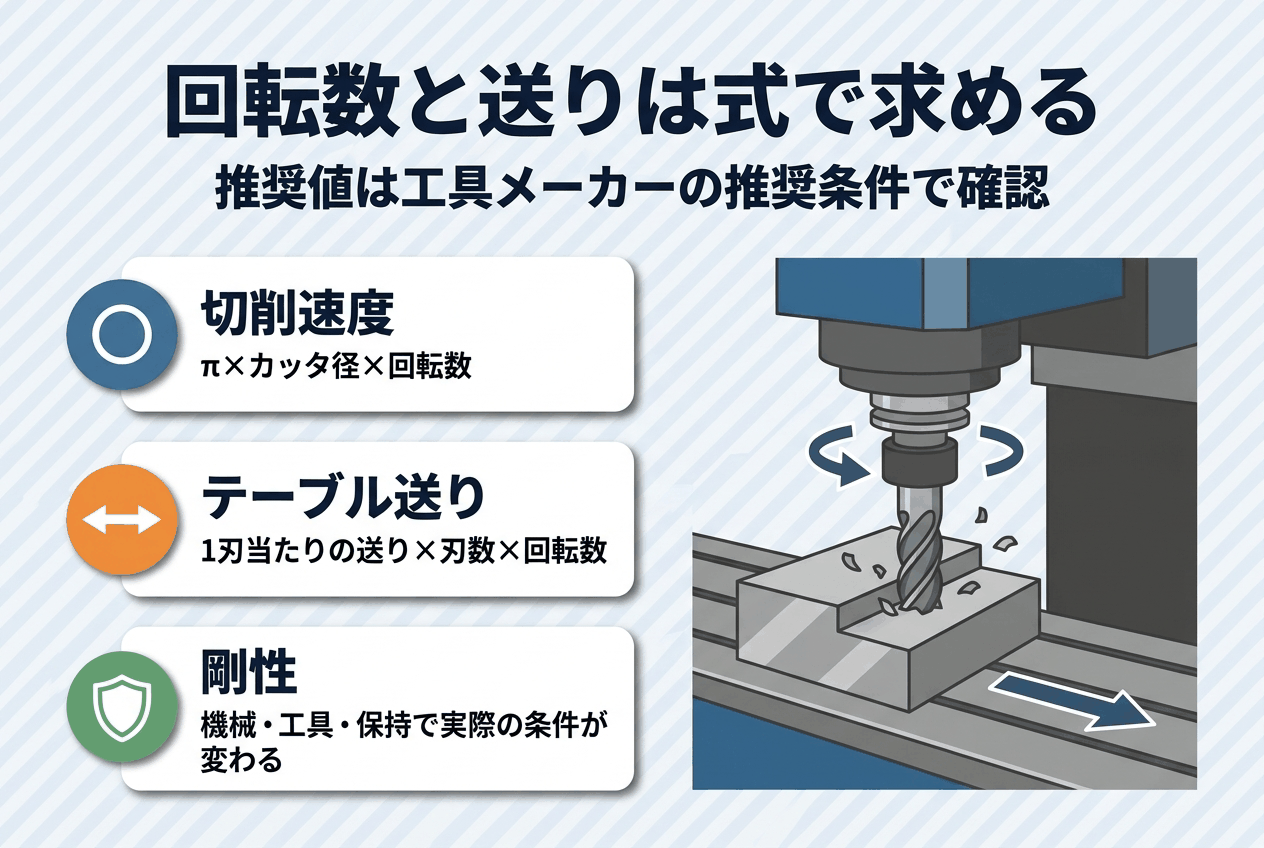
回転数と送りの数値は、材質や工具、機械で変わります。覚えるべきは数値ではなく、算出の式と考え方です。
切削速度は、カッタ径と回転数から求める
切削速度(刃先が材料に対して動く速さ)は、円周率π、カッタ径(mm)、主軸回転速度n(1分間当たりの回転数)から求めます。
式は「切削速度=π×カッタ径×回転速度÷1000」で、単位はm/minです。工具メーカーOSGの技術資料はエンドミル、キーエンスの資料は正面フライスの式として載せ、どちらも同じ形です。
材質ごとの推奨値は、工具メーカーの推奨条件で確認してください。
送りは、1刃当たりの送りと刃数から決まる
テーブルの送り速度Vf(mm/min)は、「1刃当たりの送り量×刃数×回転速度」で決まります。
OSGの技術資料は、1刃当たりの送り量を高めると工具寿命の延長につながる一方、過剰だと切削抵抗が増えて切れ刃のチッピング(欠け)を誘発する、と両面を述べています。
計算値は目安にとどまり、条件は機械によって異なります(キーエンスの資料)。
機械と工具の剛性で、実際の条件は変わる
1刃当たりの送り量は、工具、機械、加工物、そして保持の剛性が切削抵抗に耐える範囲内で決まります
(OSG)。剛性とは、力を受けても変形しにくい性質です。
実際の条件は、機械の取扱説明書と工具メーカーの推奨条件で確かめます。
出典:株式会社キーエンス「機械加工計算式集 正面フライス加工の計算式」(切削速度(vc)・1刃当たりの送り・テーブル送り(Vf))
出典:OSG株式会社「技術資料 シリーズNo.8 エンドミル」(PDF25ページ 4.1 切削速度/PDF34ページ 4.2 送り量)
機種によって異なる点:主軸の向きとNC機の操作
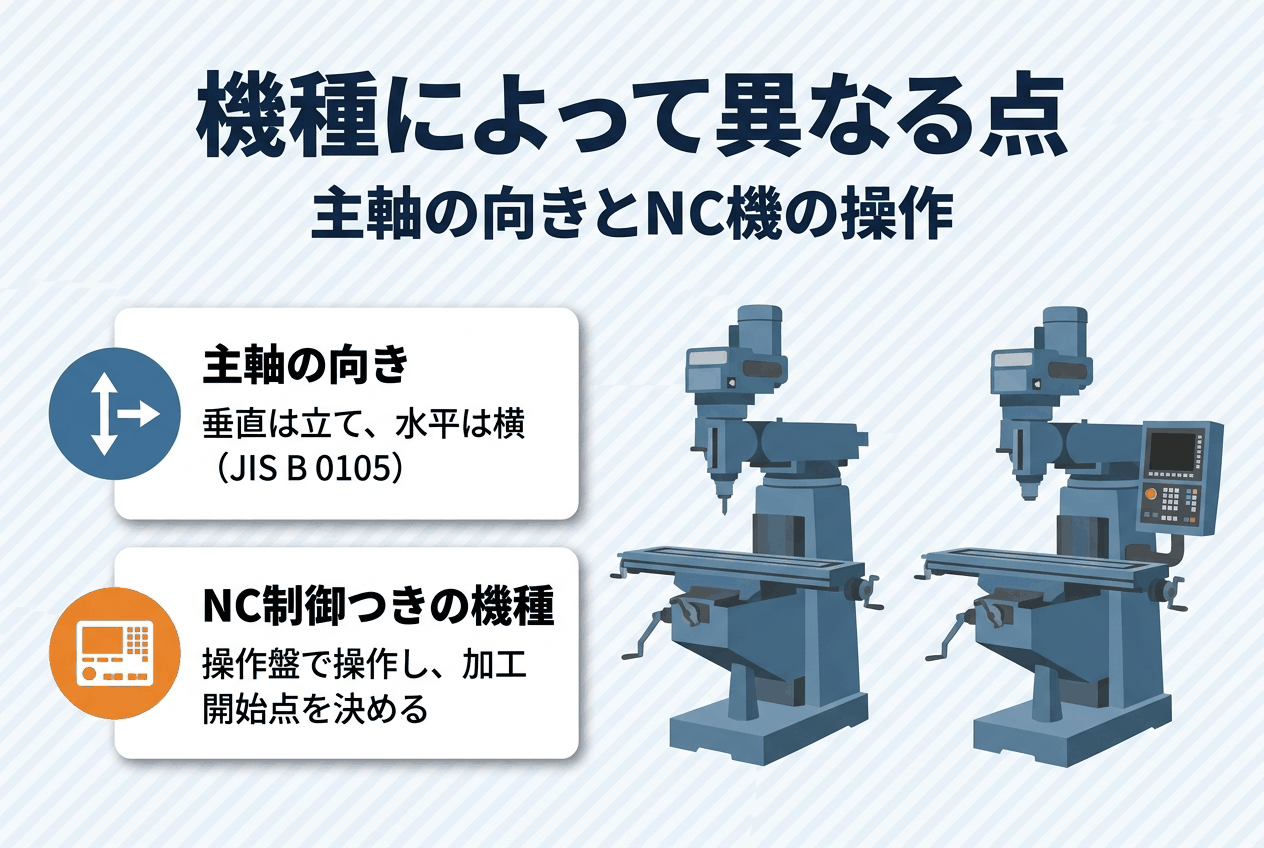
機種による違いは、主軸の向きの区分と、NC制御つきかどうかの2点で整理できます。
NC制御つきの機種では、操作盤で操作し加工開始点を決める
実習教材に記載のNC制御つき万能フライス盤では、操作盤が操作の中心です。
切込量はペンダント操作盤のハンディハンドルで設定し、送り速度は操作盤のロータリースイッチで選びます。移動軸の設定と加工の起動は、モノレバースイッチです。
加工開始点の決め方はステップ4を参照してください。NC機の詳しい解説は、「NCフライス盤とは?種類・使い方・マシニングセンタとの違いをわかりやすく解説」にあります。
立形と横形は、主軸の向きが違う
JIS B 0105の区分は、主軸が水平のものが膝形横フライス盤、垂直のものが膝形立てフライス盤です。
区分と部品の名称は「立フライス盤とは?JISの区分・部品の名称・大きさの表し方を解説」、機械全体の定義は「フライス盤とは?種類・加工方法・旋盤との違いをわかりやすく解説」で扱っています。
操作手順は、取扱説明書で確認しましょう。
出典:新潟大学工学部 機械工学実習資料「第10章 万能フライス盤による加工」(10-3ページ 1.3〔操作方法〕・表10・1の機械の構成)
出典:JSA Webdesk「JIS B 0105:2012 工作機械-名称に関する用語」(3 用語及び定義 e) フライス盤 05102 膝形フライス盤の注記2)
中古のフライス盤を導入するときに確認したい点
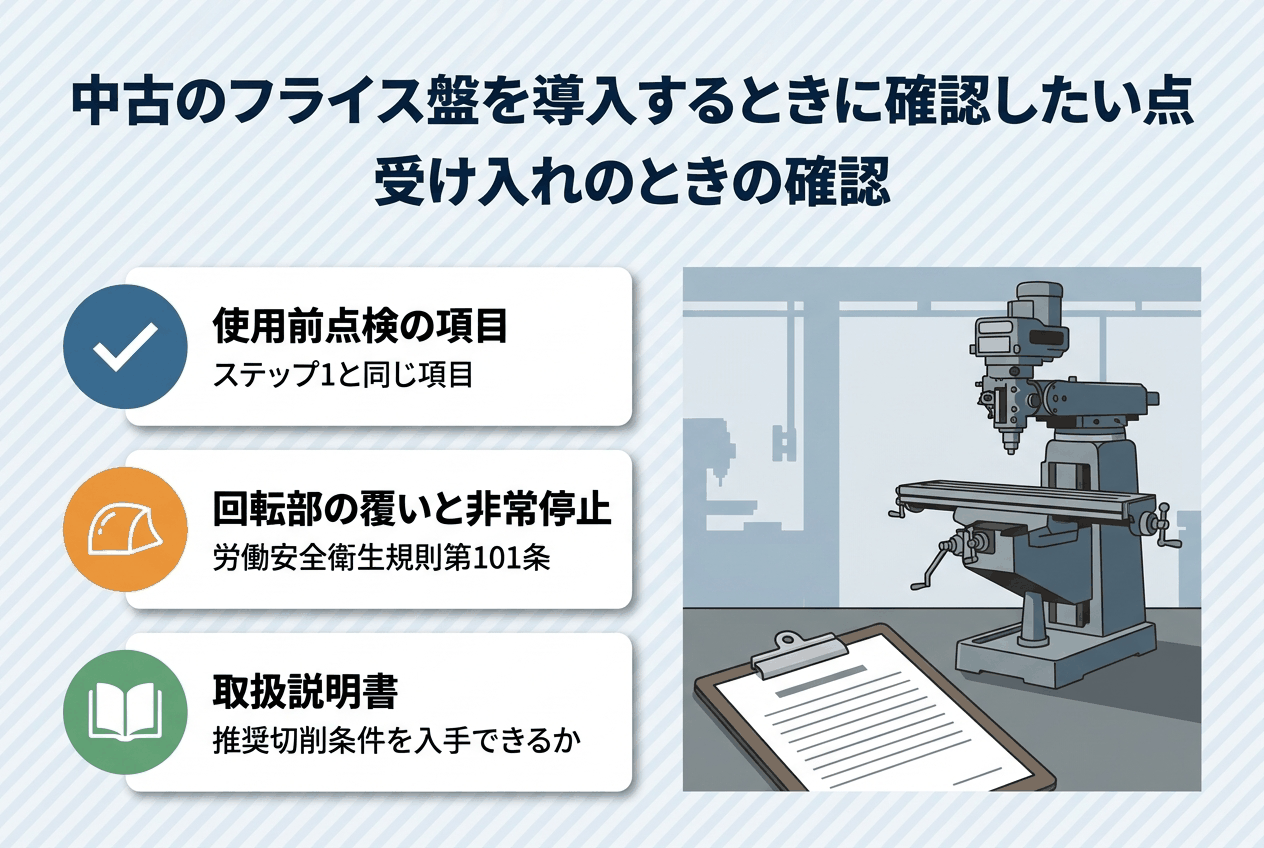
ここまでは使う側の手順でした。中古機を導入する側は、受け入れの時点で、点検項目と取扱説明書の有無を確認しましょう。
受け入れのときに、使用前点検と同じ項目を確認する
ステップ1の点検に加えて、回転部の覆いと非常停止ボタンの有無を確認します。
労働安全衛生規則第101条第1項は、回転軸、歯車、プーリー、ベルト等の労働者に危険を及ぼすおそれのある部分に、覆い、囲い等を設けるよう事業者に求めています。
フライス盤を名指ししない、機械一般の規定です。
点検項目の名称は機種で異なるため、実機で確かめましょう。
取扱説明書と推奨切削条件を入手できるかを確認する
操作手順や回転数の設定は、機種ごとにレバーの名称や機構が異なります。
購入前に確かめたいのは、取扱説明書を入手できるか、工具メーカーの推奨切削条件を確認できる状態かどうかです。
中古機の選び方の全体像は、「中古工作機械の選び方|種類・購入ルート・導入時の注意点を解説」にまとまっています。
出典:e-Gov法令検索「労働安全衛生規則」第101条第1項(原動機・回転軸等による危険の防止)(2026年10月時点の現行条文)
シェアリングファクトリーについて
シェアリングファクトリーは、遊休機器を別の会社で活かす、企業間の物品直接売買サービスです
(2026年10月時点)。導入を検討する機種の点検項目や取扱説明書について気になる点があれば、問い合わせの際に伝えると、やり取りが進めやすくなります。
工作機械の売買・導入でお困りの際は、シェアリングファクトリーへお気軽にお問い合わせください。
出典:シェアリングファクトリー株式会社 公式サイト トップ(「シェアリング ファクトリーとは。」)
フライス盤の使い方についてよくある質問
Q1. バイスのハンドルをハンマーで叩いて締めてもよい?
いいえ、ハンドルをハンマーで叩いて締めてはいけません。
長岡技術科学大学の教材は、ハンドルを回して工作物を締め付けるときに、ハンドルをハンマーで叩いてはいけないと注意しています。
出典:長岡技術科学大学 工作センター「フライス盤による機械加工のポイント」(【ハンドル】)
Q2. 刃物を回さずに工作物へ接触させるとどうなる?
刃物が破損し、破片が勢いよく飛散する危険があります。
加工条件が著しく違う場合も同様、というのが長岡技術科学大学の教材の注意点です。使い始める前に、条件を十分に確認しておきます。
出典:長岡技術科学大学 工作センター「フライス盤作業における安全の心得と注意事項」(【フライス工具使用上の注意】)
Q3. 周囲に人がいるとき、始動前に何をする?
周囲に人がいるときや共同作業のときは、安全を確かめ、合図をしてから始動します。
大阪大学の安全講習資料の記載です。
労働安全衛生規則第104条第1項は、運転を開始するときに労働者に危険を及ぼすおそれのあるときは、一定の合図を定め、合図をする者を指名して合図を行わせるよう事業者に求めています。
出典:大阪大学 コアファシリティ機構 工作支援部門「機械工作安全講習会」資料(2ページ 始動時の周囲への合図)
出典:e-Gov法令検索「労働安全衛生規則」第104条第1項(運転開始の合図)(2026年10月時点の現行条文)
Q4. 加工中に危険を感じたらどうする?
ただちに非常停止ボタンを押して、機械を停止させます。
新潟大学の万能フライス盤の実習資料が、注意事項として挙げている対応です。使い始める前に、ボタンの位置を確認しておきます。
出典:新潟大学工学部 機械工学実習資料「第10章 万能フライス盤による加工」(10-2ページ〔注意〕の3点目)
Q5. 早送りで削ってもよい?
早送り(テーブルを速く動かす送り)では、絶対に削ってはいけません。
大阪大学の安全講習資料に載る、たてフライス盤の注意です。削るときの送り速度は、式と工具メーカーの推奨条件から決めます。
出典:大阪大学 コアファシリティ機構 工作支援部門「機械工作安全講習会」資料(6ページ「②たてフライス盤(切削)」の早送りの項)
まとめ:フライス盤は手袋を外し、止めてから手を出すのが基本の使い方
フライス盤の使い方の基本は、手袋を外し、刃部に触れる作業は機械を止めてから行うことです。
点検から片付けまでの6つの手順は、どれも停止と固定の確認が土台です。回転数と送りは式で求め、工具メーカーの推奨条件で確かめます。
導入を検討中なら、受け入れのときの確認項目から整理しましょう。
工作機械の売買・導入をご検討の方は、お気軽にご相談ください。