
平面研削盤
の選定で迷っている、あるいはマシニングセンタでは出せない平面度・平行度に悩んでいる——そんな製造現場の担当者に向けて本記事をまとめました。
平面研削盤の基本原理・4種類の使い分け・国内主要メーカーの特徴比較に加え、競合記事にはない「中古機の選び方と価格相場」「非磁性材ワークの固定方法」まで実務目線で解説します。
設備導入・更新を検討している方の判断材料として、ぜひ最後までご活用ください。
※本記事内のスペック・JIS規格・価格情報は2026年5月時点のものです。最新情報はメーカーへ直接お問い合わせください。
平面研削盤とは:基本原理と他の研削盤との違い
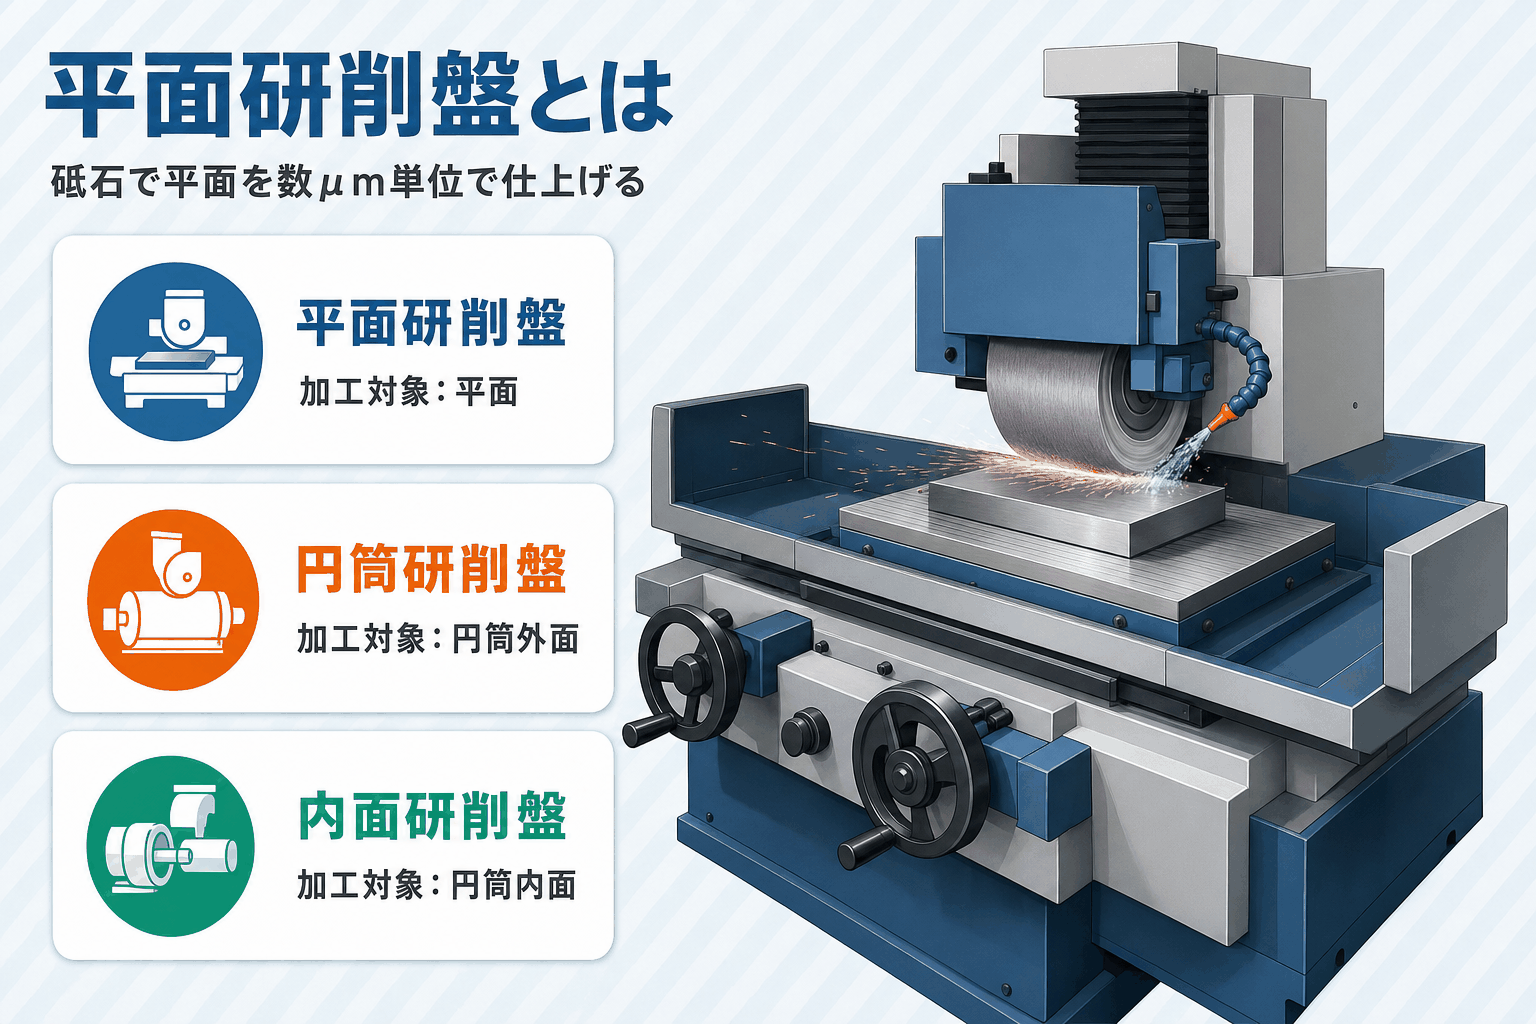
平面研削盤の定義・基本的な加工原理と、円筒研削盤・内面研削盤との違いを整理します。
機械加工とは?種類・加工方法・工作機械の基礎知識をわかりやすく解説の一種として平面研削がどう位置づけられるかを理解すると、工程全体の流れがつかみやすくなります。
平面研削盤の定義と加工の仕組み
平面研削盤とは、高速回転する砥石にワーク(工作物)を押し当て、表面の凹凸を数μm単位で削り取りながら高い平面度・平行度に仕上げる研削盤です。
JIS B 0105:2012では「といし車を使用して工作物の主に平面を研削する研削盤の一種」と定義されています。
制御3軸はX軸(テーブルストローク)・Y軸(砥石軸の前後)・Z軸(砥石の上下・切込み量)で構成されます。
このうちZ軸の切込み量をμm単位で調整することが高精度加工のカギです。
一般的な寸法精度はμm単位(サブミクロンオーダーも可)、表面粗さはRa 0.1〜0.8μm程度が目安です。
※1
出典:kikakurui.com JIS B 0105:2012|https://kikakurui.com/b0/B0105-2012-01.html
出典:特殊超硬バイト開発ラボ 平面研削加工|https://special-bite-lab.com/column/平面研削盤とは
平面研削盤と円筒研削盤・内面研削盤の違い
研削盤には複数の種類がありますが、加工対象と用途が異なります。
|
比較項目 |
平面研削盤 |
円筒研削盤 |
内面研削盤 |
|---|---|---|---|
|
加工対象 |
平面 |
円筒外面 |
円筒内面 |
|
ワークの動き |
テーブル上で往復または回転 |
ワーク自体が回転 |
ワーク自体が回転 |
|
砥石軸 |
横軸(水平)または立軸(垂直) |
水平 |
水平 |
|
主な用途 |
金型平面・治具・板状部品 |
シャフト・軸物・ピストン |
軸受内輪・スリーブ内径 |
3種類の違いは「どの面を削るか」に集約されます。
外径仕上げには円筒研削盤とは?種類・構造・メーカーを工作機械のプロが解説、内径には内面研削盤、そして金型や治具の平面仕上げには平面研削盤が選ばれます。
工程設計の段階でどの研削盤が担当すべき面かを明確にしておくと、後工程での精度不足・仕様外れを未然に防げます。
複数種類を組み合わせる複合加工ラインでは、各研削盤の役割分担を整理してから設備選定を進めることが現場での基本です。
※2
出典:JET-Robotics 研削盤解説|https://jet-mfg.com/category/other/grinder/
切削加工(フライス・マシニング)との使い分け
切削加工とは?種類・使用機械・メリットと工作機械の選び方まで解説やフライス加工とは?種類・工具・機械・外注依頼のポイントまで解説は素材を大きく削る粗加工・中仕上げを担うのに対し、平面研削盤は最終仕上げ工程を担います。
加工精度の目安として、切削加工がITグレードで7〜9相当なのに対し、研削加工では5〜7相当の精度を出せます。
マシニングセンターとは?種類・構造・価格をわかりやすく解説加工後に焼入れした部品を、さらに高精度に仕上げる後工程として平面研削盤が使われることが多いです。
「マシニングセンタで面を出したのに平面度が足りない」という場面が、まさに平面研削盤の出番です。
※3
出典:ニートレックス 平面研削盤|https://www.nitolex.co.jp/heimenkensaku/
平面研削盤の4つの種類と特徴
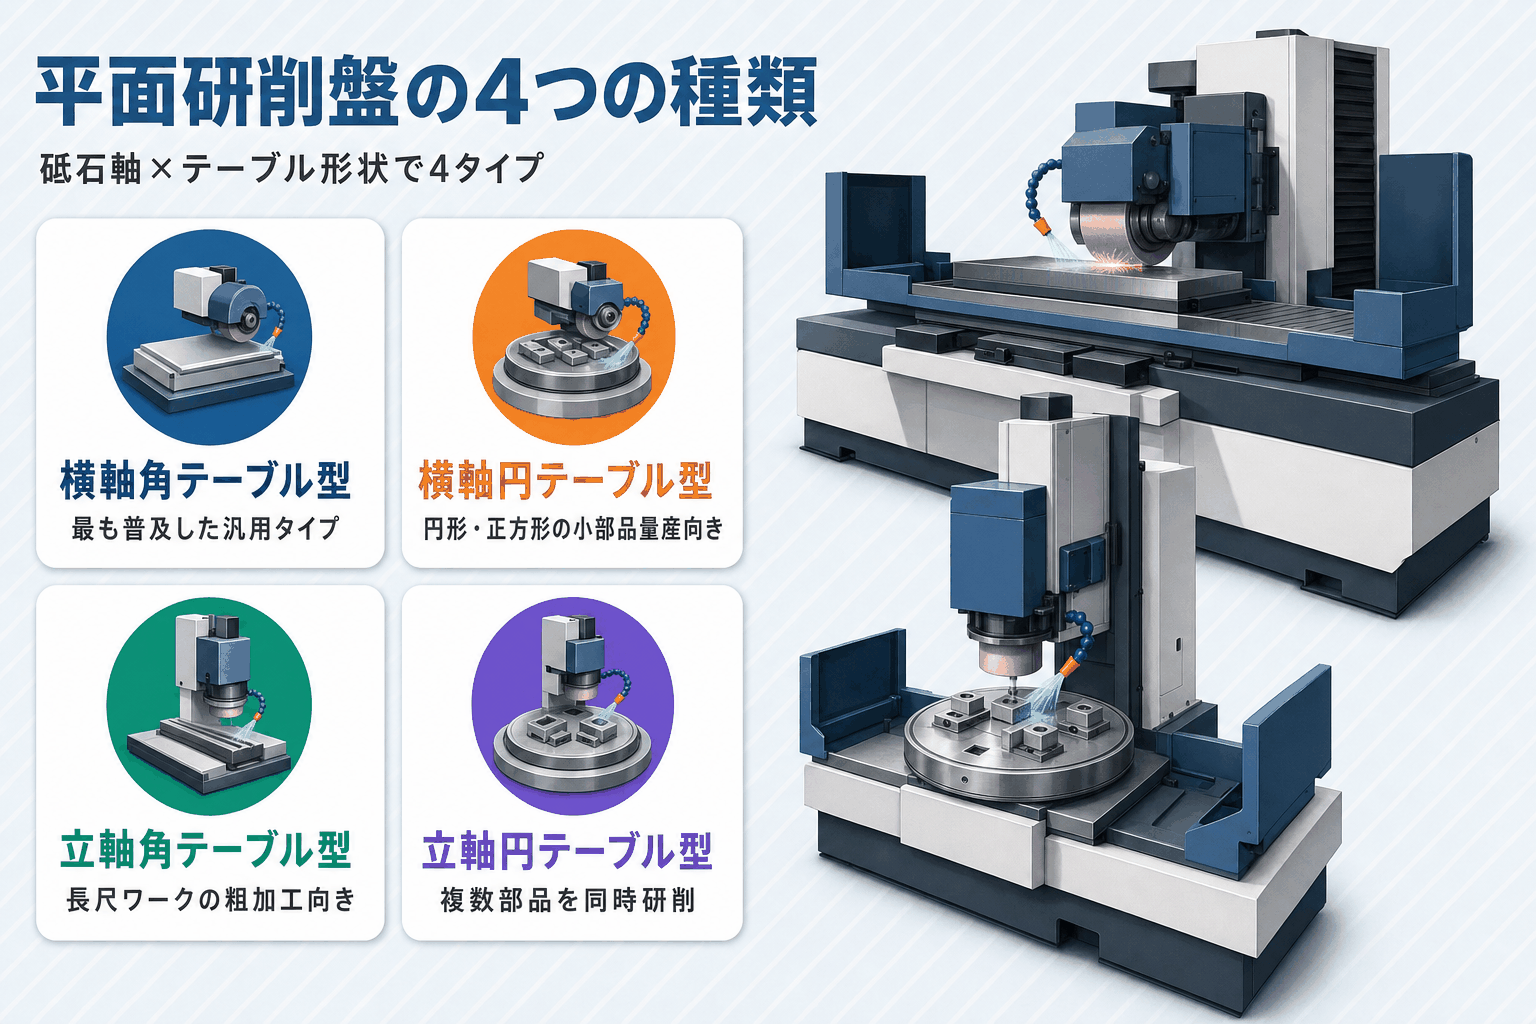
平面研削盤は「砥石軸の向き(横軸・立軸)」と「テーブルの形状(角テーブル・円テーブル)」の組み合わせによって4種類に分類されます。
この4分類に加え、門型・両頭研削盤などの特殊タイプも用途によって使い分けられています。
横軸角テーブル型:最も普及した汎用タイプ
横軸角テーブル型は、4種類の平面研削盤のなかで最も広く普及している標準タイプです。
砥石軸が水平(横軸)で、角型テーブルが左右に往復運動してワークを削ります。砥石の外周面で研削するため、粗加工から仕上げ加工まで対応でき、前工程の加工痕も消すことができます。
立方体・直方体の精密加工向きで、金型部品・治具・スライド面など幅広いワークに対応します。
初めて平面研削盤を導入する現場が選びやすい汎用性の高さが最大の強みです。
※4
出典:さくさくEC 平面研削盤の種類|https://sakusakuec.com/shop/pg/1plane/
横軸円テーブル型・立軸各型との違いと選定基準
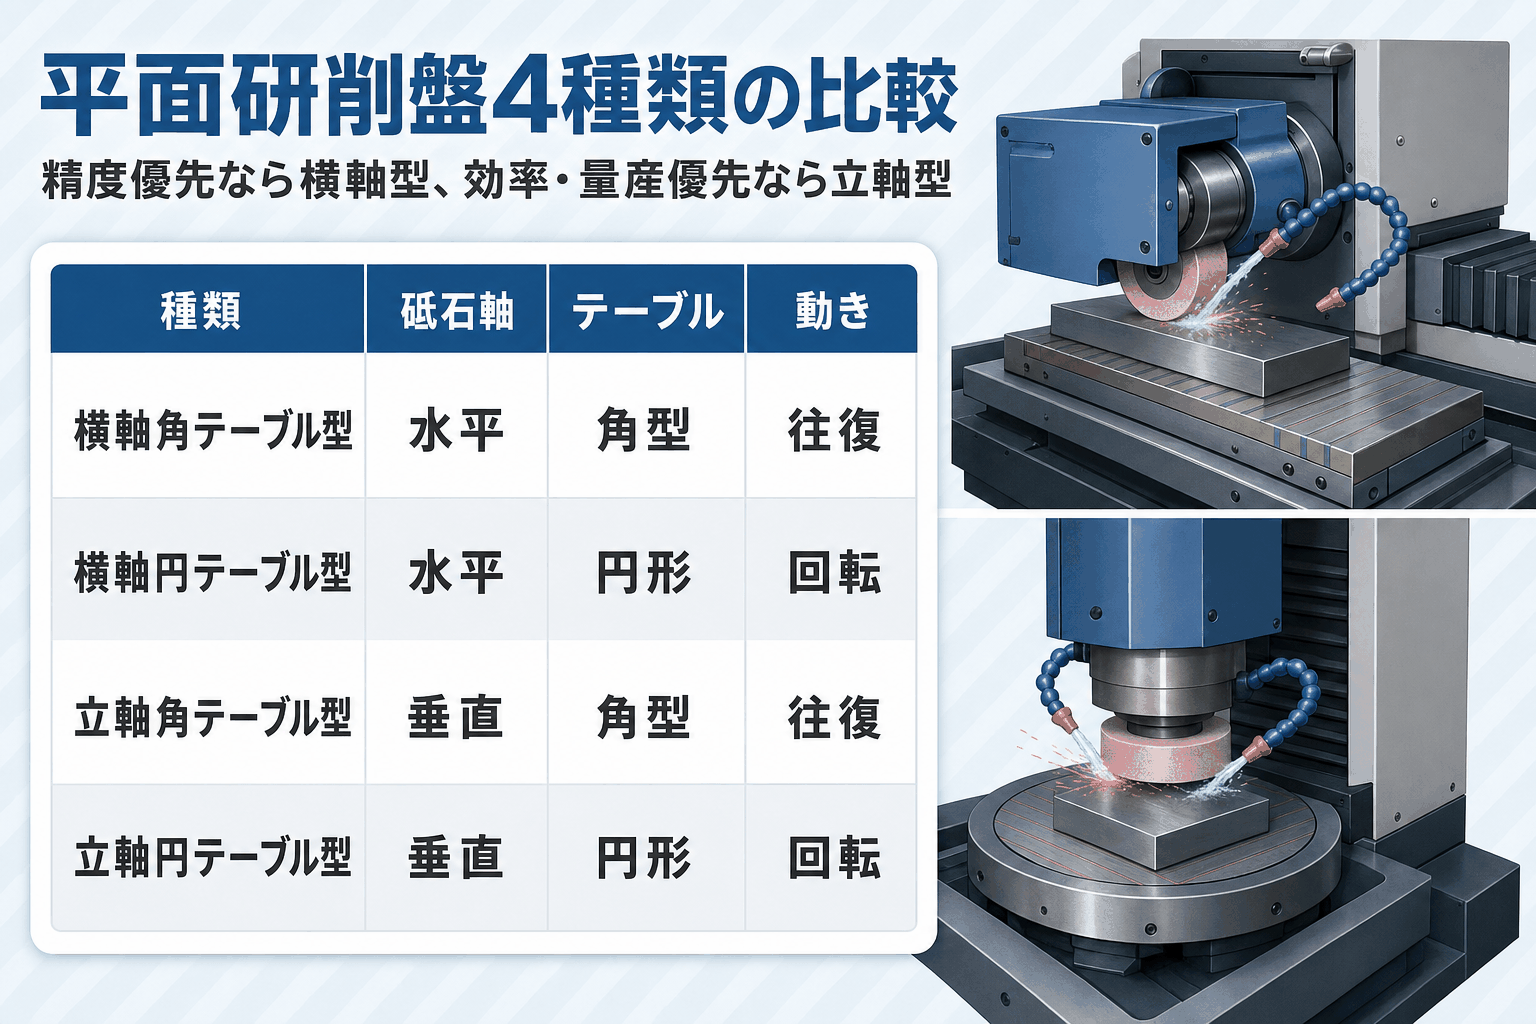
横軸角テーブル型との対比で残り3タイプの特徴を整理します。横軸円テーブル型は精度が高く小部品の量産向き、立軸型は砥石側面や端面でワークを研削するため大面積加工や高生産性が求められる現場に向きます。
|
種類 |
砥石軸 |
テーブル |
特徴・向いている用途 |
|---|---|---|---|
|
横軸円テーブル型 |
水平 |
円形(回転) |
加工精度に優れ生産性が高い。円形・正方形の小部品量産向き |
|
立軸角テーブル型 |
垂直 |
角型(往復) |
砥石側面でワークを研削。大面積を一度に研削でき、長尺ワークの粗加工に向く |
|
立軸円テーブル型(ロータリー) |
垂直 |
円形(回転) |
複数部品を同時研削できる。小部品の量産ラインで高生産性を発揮 |
選定の基本軸は「精度優先なら横軸型、効率・量産優先なら立軸型」と覚えておくと判断しやすいです。
NC・CNC制御搭載機種は繰り返し精度と段取り替えの速さが強みで、多品種少量加工に対応しやすくなっています。
※5
出典:特殊超硬バイト開発ラボ 平面研削盤とは|https://special-bite-lab.com/column/平面研削盤とは
門型・両頭研削盤など特殊タイプ
基本4種以外の特殊タイプとして、門型平面研削盤と両頭研削盤(両面研削盤)があります。
門型平面研削盤はコラム上を砥石頭が移動する大型機で、自動車用大型金型・長尺ワークの加工に使われます。
岡本工作機械のUDG10035NCシリーズ、ナガセインテグレックスのORIGIN SERIESが代表例です。
両頭研削盤はJIS B 0105:2012の定義でも「二つのといし頭を端面が向き合うよう配置し、ワークを通しながら両面を同時研削する」機械と規定されており、両面を一度に仕上げる量産向き機械として位置づけられています。
※6
出典:ナガセインテグレックス ORIGIN SERIES|https://nagase-i.jp/product/product_12.html
出典:JIS B 0105:2012|https://kikakurui.com/b0/B0105-2012-01.html
平面研削盤の3つの研削方法(加工の仕組み)
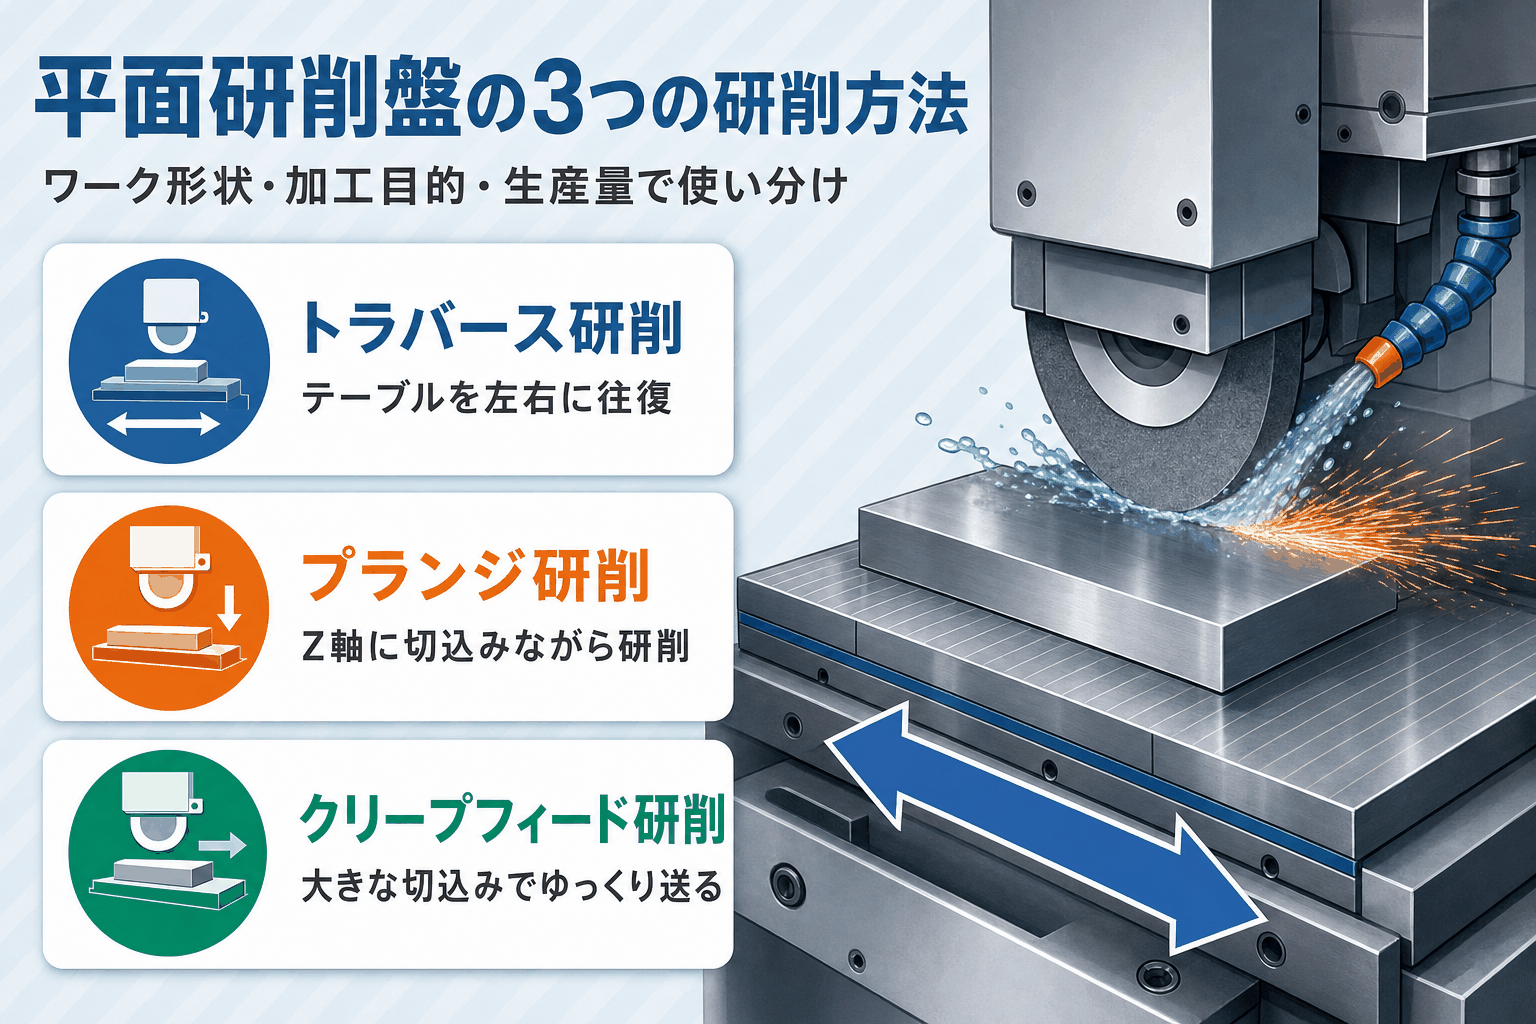
平面研削の加工方法は主に3種類あります。
ワーク形状・加工目的・生産量に応じて使い分けることが、高精度加工と生産効率の両立につながります。
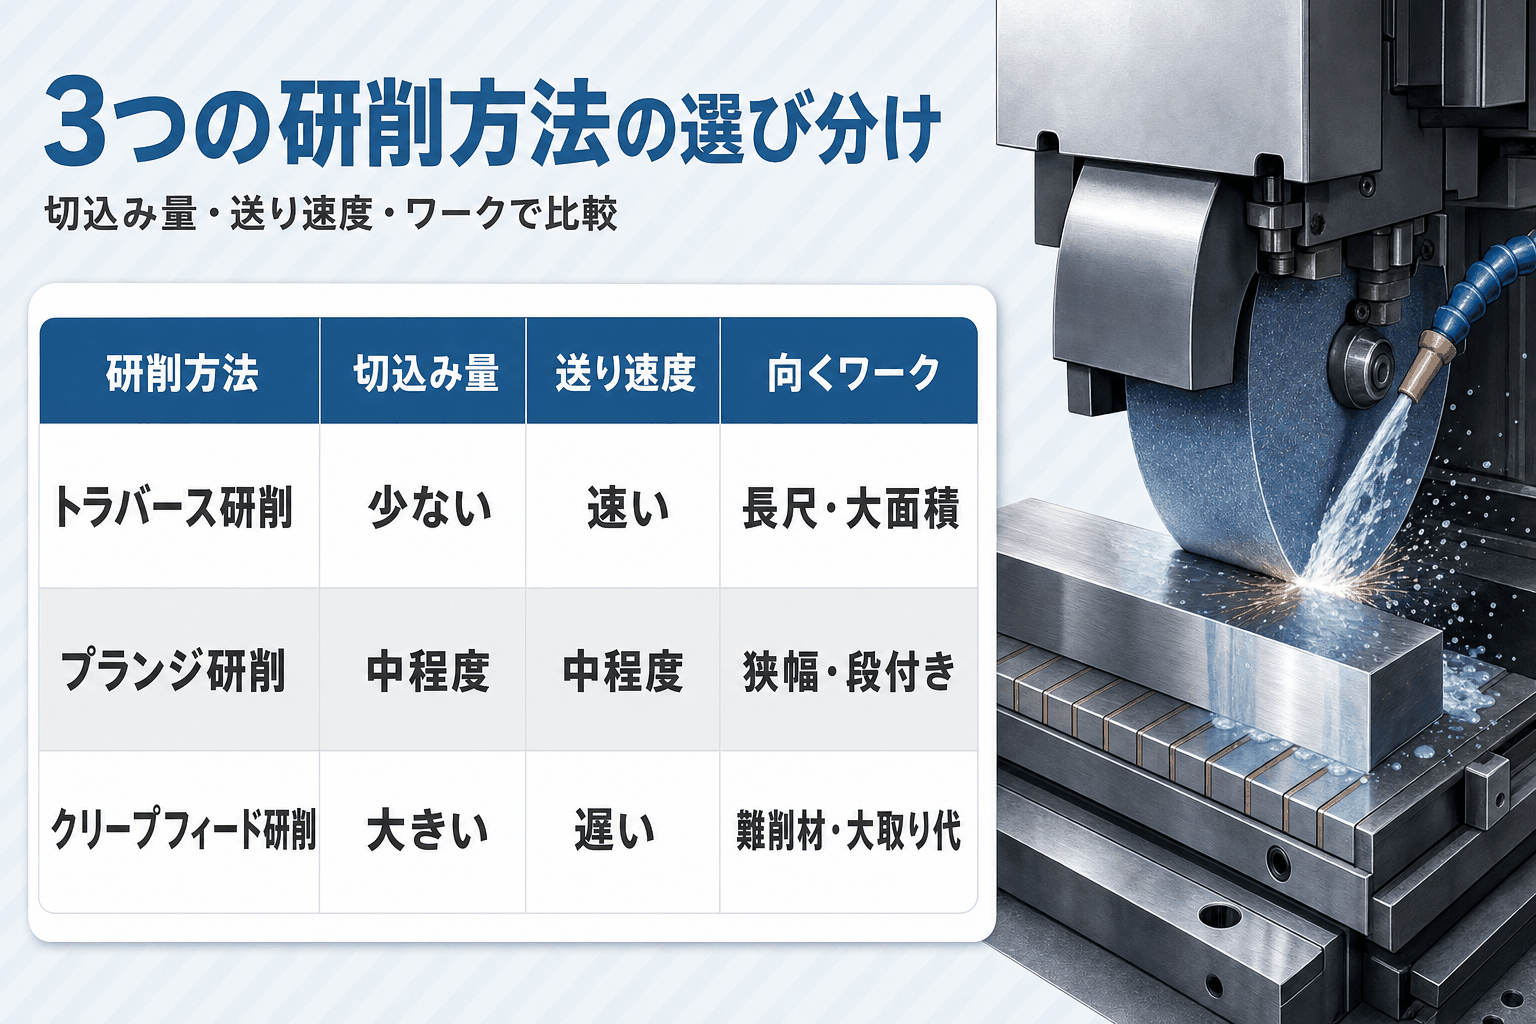
トラバース研削:最も一般的なテーブル往復方式
トラバース研削は、テーブルを左右に往復運動させながら砥石を横断させていく、平面研削で最も一般的な方法です。
長尺・大面積のワークに向いており、加工熱が分散されるため精度が安定しやすいのが特徴です。
送り方向(Y軸)に少しずつ砥石を移動させながら研削し、最後に切込み量をゼロにして仕上げパスを走らせる「スパークアウト」を行います。
スパークアウトはびびりや熱変位の影響を除去し、寸法精度と面粗さを高める重要な工程です。
クーラント(研削液)を十分に供給しながら加工することで、研削焼けを防ぎ砥石の目詰まりを抑制します。
※7
出典:ニートレックス 平面研削盤|https://www.nitolex.co.jp/heimenkensaku/
プランジ研削とクリープフィード研削の特徴と使い分け
プランジ研削とクリープフィード研削は、トラバース研削と異なる特性を持つ加工方式です。
プランジ研削
は砥石をY軸方向に動かさず、Z軸(径方向)に切込みながら研削する方法です。
砥石幅に収まる幅の狭いワークに向いており、短時間で加工を終えられる利点があります。段付き形状の量産工程でよく使われます。
クリープフィード研削
は一度に大きな切込み量を入れてゆっくり送る高能率方式です。
砥石消耗を抑えながら深い切込みを実現でき、難削材や大きな取り代が必要なワークで優位性を発揮します。通常のトラバース研削に比べて加工サイクルを大幅に短縮できる点が量産現場での採用理由です。
|
研削方法 |
切込み量 |
送り速度 |
向いているワーク |
|---|---|---|---|
|
トラバース研削 |
少ない |
速い |
長尺・大面積 |
|
プランジ研削 |
中程度 |
中程度 |
狭幅・段付き |
|
クリープフィード研削 |
大きい |
遅い |
難削材・大取り代 |
※8
出典:Jig Match 平面研削の仕組み|https://ts-taisei.co.jp/jigmatch/blog/surface-grinding-grind/
平面研削盤の構造と加工精度
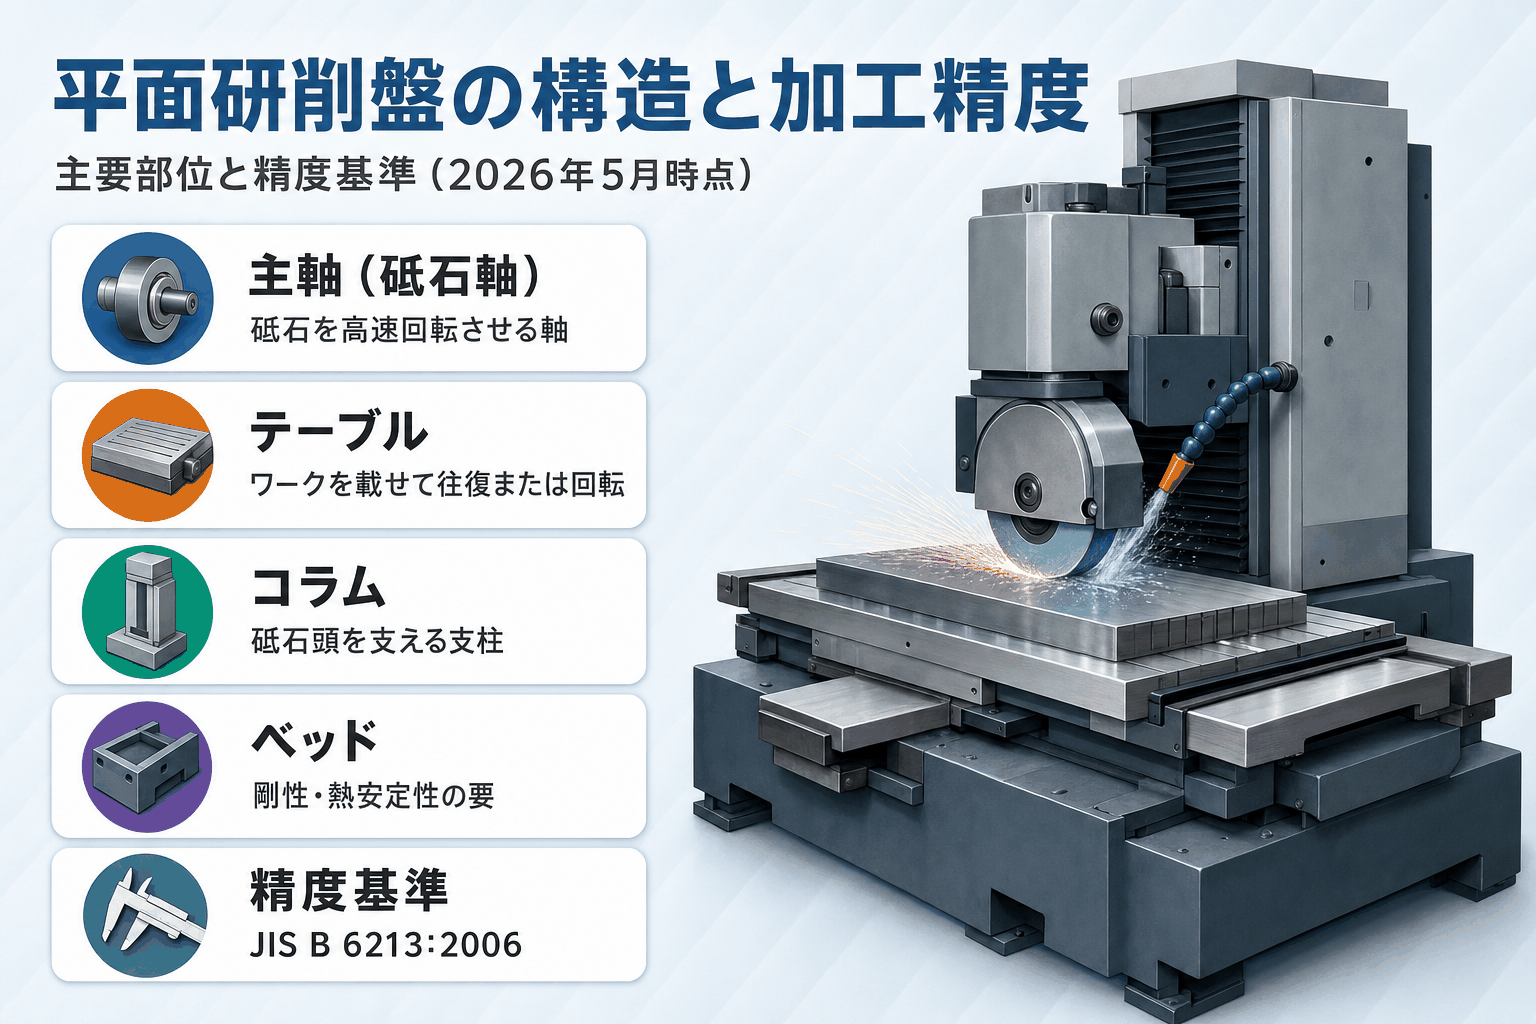
平面研削盤の加工精度はJIS規格で明確に規定されており、現場での精度管理の基準となっています。
各部位の構造と役割を理解することで、精度トラブルの原因特定と日常メンテナンスが的確に行えます。
主要部位の構成と制御3軸の役割
平面研削盤は複数の主要部位が連携して高精度な研削を実現します。各部位の役割を把握しておくことで、精度トラブルが発生した際の原因特定が早くなります。
|
部位 |
役割 |
|---|---|
|
主軸(砥石軸) |
砥石を高速回転させる軸。横軸型・立軸型がある |
|
テーブル |
ワークを載せてX軸方向に往復または回転する |
|
コラム |
砥石頭を支える支柱。Z軸(上下)方向の移動を担う |
|
サドル |
テーブルをX軸往復・Y軸前後に動かす部分 |
|
ベッド |
機械全体を支える基台。剛性・熱安定性の要 |
制御3軸の意味を正確に把握することが、切込み量や送り量の適切な設定につながります。
X軸はテーブルのストローク(左右)、Y軸は砥石軸の前後方向ストローク、Z軸は砥石の上下位置決め(切込み量)です。
精度トラブルが発生した際は、まずベッドの水平度とコラムの垂直精度から確認するのが現場での定石です。
※9
出典:平面研削盤の使い方図解(taikick)|https://www.taikick2020.com/heimen/
マグネットチャックと真空チャック:ワーク固定の基礎知識
ワーク固定方法の選択は加工精度に直結する要素です。
電磁式マグネットチャック
は、鋼材・鉄系ワークを磁力で固定する最も一般的な方式です。
電気を入れると着磁してワークを固定し、電気を切ると脱磁して取り外せます。砥粒加工学会の資料でも「電磁式で着磁・脱磁のon/offによりチャッキングを行う」と解説されています。
真空チャック
は吸引力でワークを固定する方式です。
アルミ・オーステナイト系SUSなどの非磁性材や薄板ワークに有効で、磁気による変形を嫌う精密部品にも使われます。
機械的固定(バイス・専用治具)は、超硬薄板(0.3mm)や極薄SK材(0.2mm)など特殊条件のワークに対応します。
※10
出典:砥粒加工学会 マグネットチャック資料|https://www.jsat.or.jp/sites/default/files/2017-11/2008622162557.pdf
JIS規格から見る平面研削盤の精度基準
横軸角テーブル型平面研削盤の精度はJIS B 6213:2006(現行規格・2026年5月時点)で規定されています。
中古機の購入判断や日常の精度管理において、これらの許容値を基準に実測することが現場での品質保証の出発点となります。
|
検査項目 |
許容値 |
|---|---|
|
テーブル上面平面度(1,000mm以下) |
0.01mm |
|
テーブルX軸方向真直度(1,000mm以下) |
0.010mm |
|
といし軸外面振れ |
0.005mm |
|
工作物厚さ均一さ(間隔300mm) |
0.005mm(最大0.025mm) |
中古機を購入する際は、この許容値を基準に主軸振れとテーブル精度の実測確認が、購入判断の核心となります。
一般的な加工実績としてはRa 0.1〜0.8μm、超精密加工ではRa 0.01μm以下・Rz 0.1μm以下も達成されています。
※11
出典:JIS B 6213:2006 横軸角テーブル形平面研削盤-精度検査|https://kikakurui.com/b6/B6213-2006-01.html
砥石の種類と素材別の選定基準
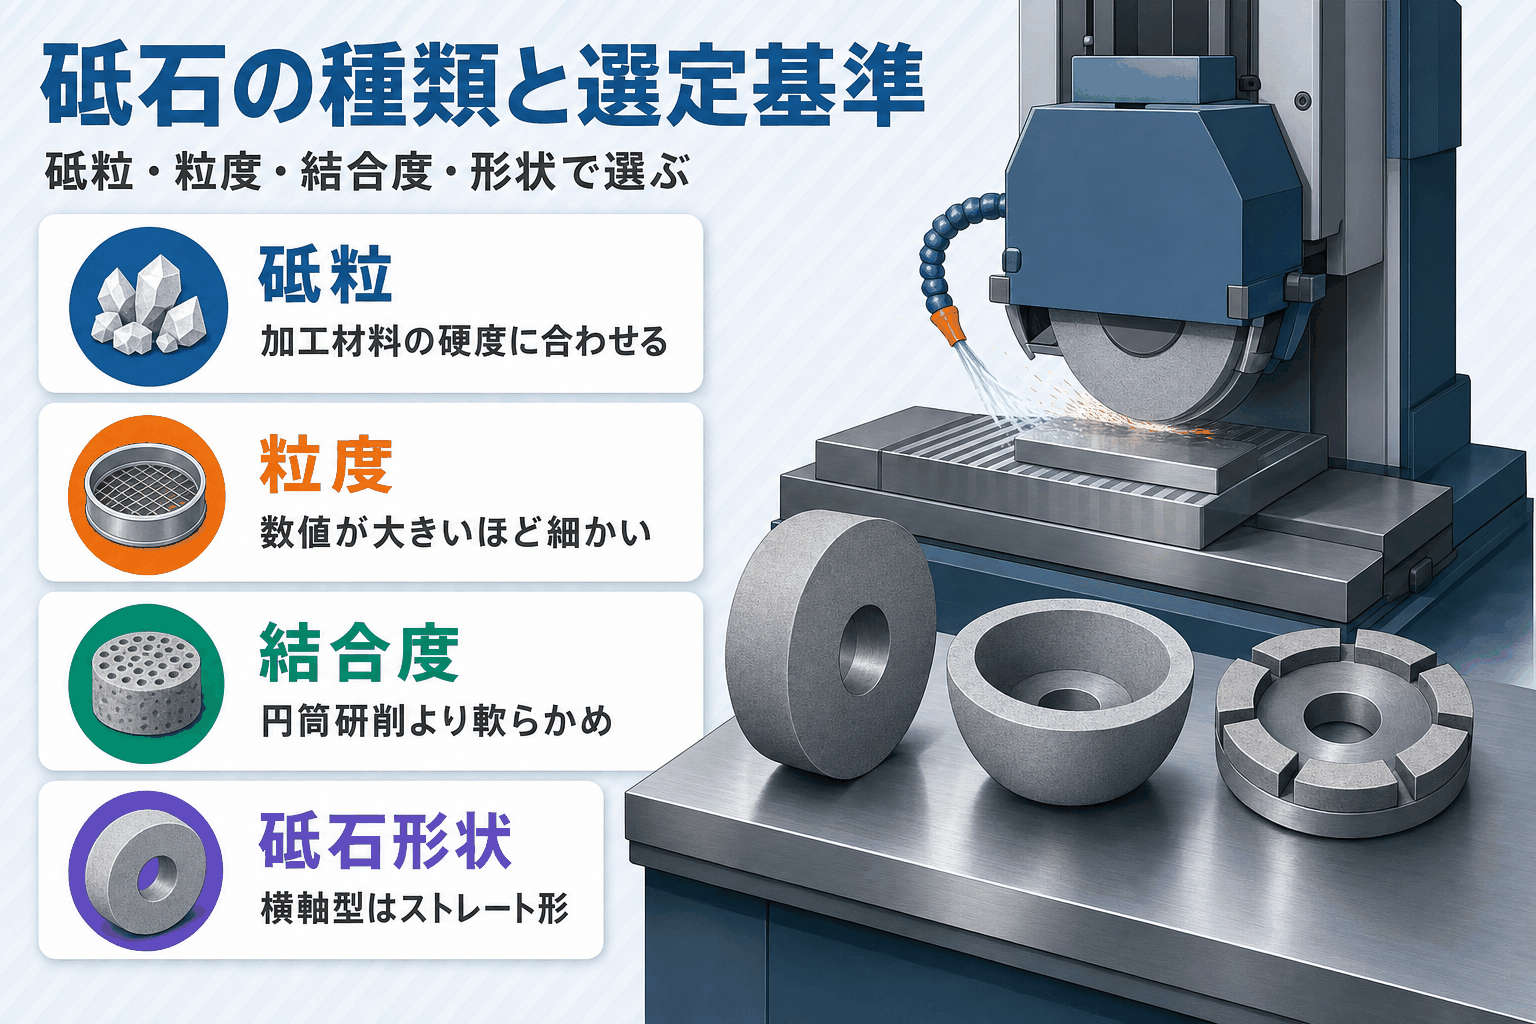
砥石の選定ミスは研削焼け・表面粗さ不良・砥石消耗の増大につながります。
加工材料の硬度と特性に合わせた砥粒選定が、安定した精度と生産性の基盤です。
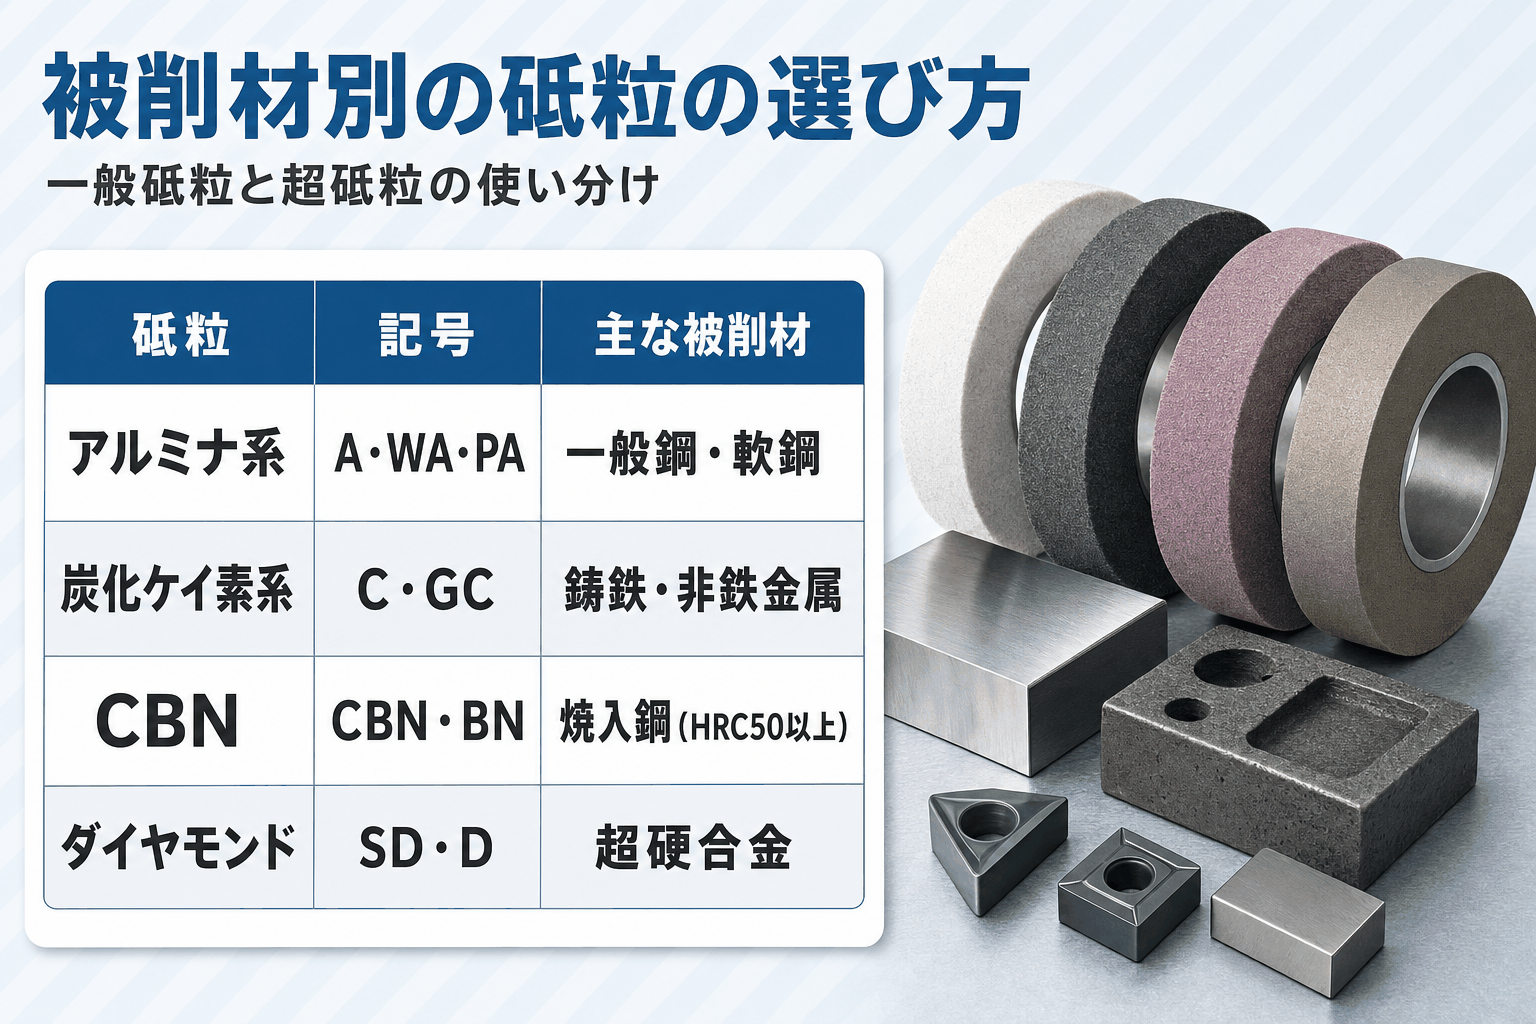
砥粒の種類:一般砥粒と超砥粒の使い分け
平面研削盤で使われる砥粒は大きく4種類に分類されます。
|
砥粒 |
記号 |
主な用途 |
|---|---|---|
|
アルミナ系(一般砥粒) |
A・WA・PA |
一般鋼(S45C・SS400・SCM等)・軟鋼の汎用研削 |
|
炭化ケイ素系 |
C・GC |
鋳鉄(FC)・非鉄金属・セラミックス |
|
CBN(立方晶窒化ホウ素) |
CBN・BN |
焼入鋼(HRC50以上)・SKH・SKD・SKS・SUS等 |
|
ダイヤモンド |
SD・D |
超硬合金・セラミックス・サーメット(非鉄系) |
一般砥粒(WA・GC)は汎用性が高くコストを抑えやすい一方、高硬度の焼入鋼にはCBN砥石が圧倒的に優位です。
CBN砥石は砥石寿命が長く、ドレッシング頻度を下げられるため量産ラインでのコストパフォーマンスが高くなります。
砥粒の選定を誤ると研削焼けや砥石寿命の急激な低下を招き、加工不良ロスの増大に直結するため、材料硬度と砥粒の相性は加工前に必ず確認しましょう。
※12
出典:アライドマテリアル ダイヤモンド・CBN砥石|https://www.allied-material.co.jp/products/diamond/knowledge/diamond_cbn-wheel.html
粒度・結合度・形状の選定ポイント(平面研削特有の注意点)
砥粒の種類だけでなく、粒度・結合度・砥石形状も加工品質に大きく影響します。
粒度
は数値が小さいほど粒が粗く(#16〜#50:荒加工)、大きいほど細かく(#140〜#325:仕上げ)なります。
結合度については、平面研削は砥石とワークの接触面積が広いため、円筒研削より軟らかめを選ぶのが基本です。硬すぎると目詰まりを起こしやすくなります。
砥石形状
は横軸型にはストレート形、立軸型にはカップ形・セグメント形が使われます。難削材ではポーラス(気孔率が高い)砥石が冷却性向上に有効です。
砥石の状態維持にはドレッシング(目立て)とツルーイング(形状修正)を定期的に行ってください。
※13
出典:ニートレックス 平面研削盤|https://www.nitolex.co.jp/heimenkensaku/
非磁性材・難固定ワークへの対応方法
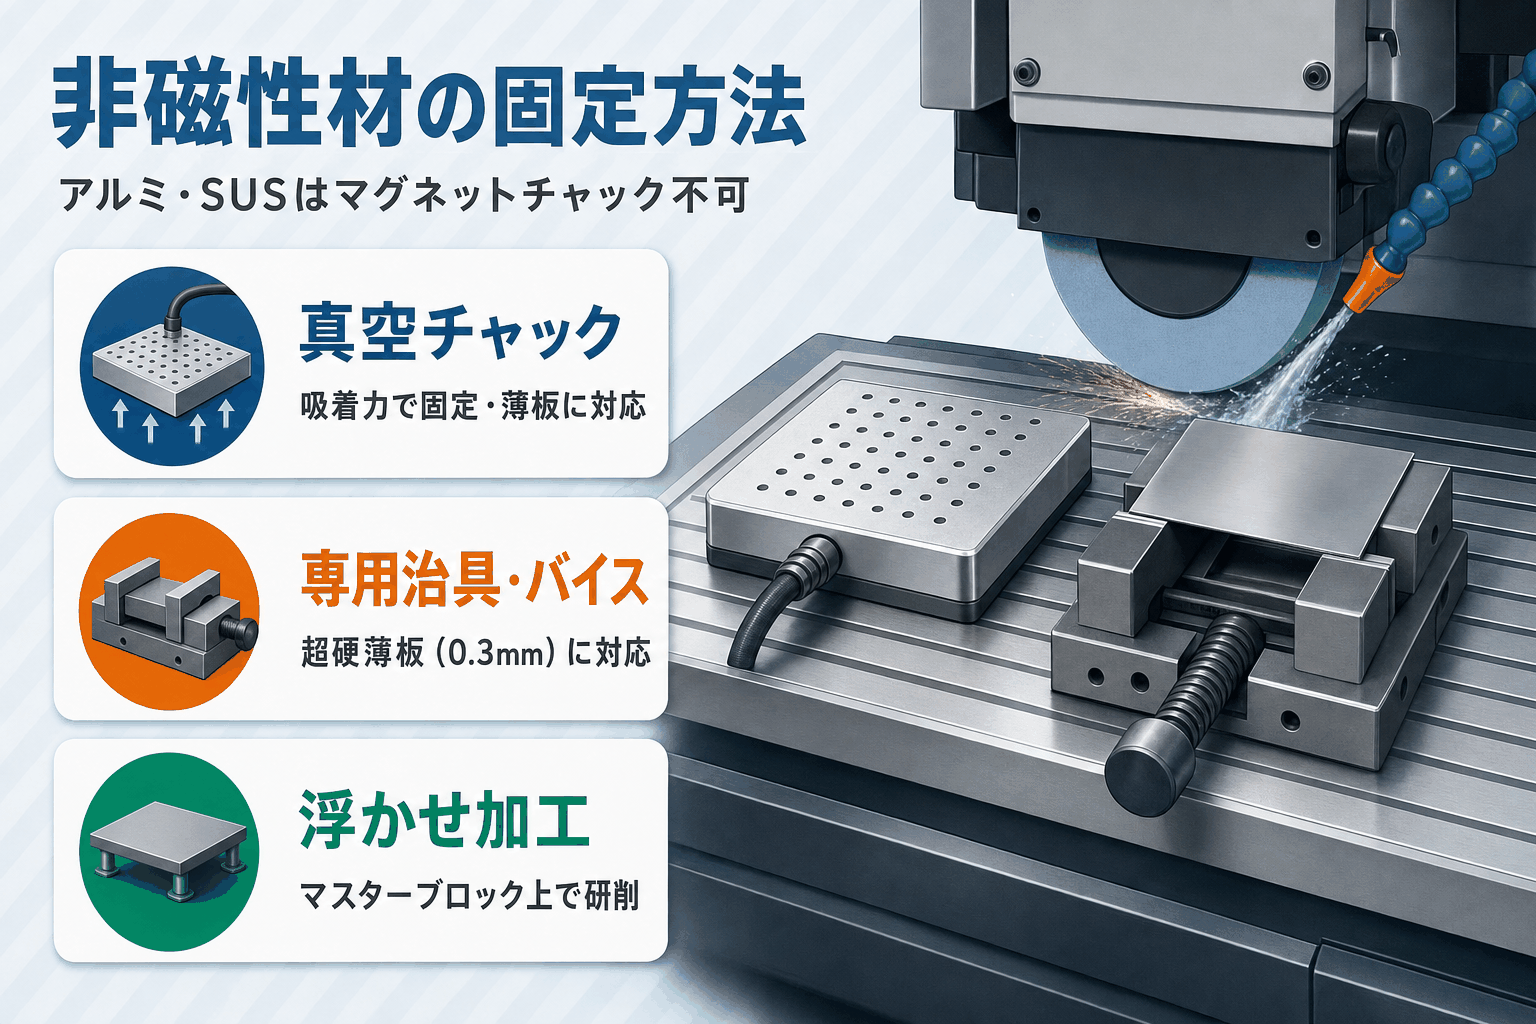
アルミやオーステナイト系SUSなどの非磁性材はマグネットチャックで固定できません。
この課題を解決する実務的な対応方法を解説します。競合記事にはほぼ掲載されていない、現場の技術者が本当に知りたい情報です。
マグネットチャックの限界と非磁性材の固定方法
マグネットチャックが固定できるのは磁性材(鉄・鋼材系)のみです。
アルミ(A2017・A5052等)・オーステナイト系SUS(SUS304等)・樹脂・超硬薄板などは磁力が作用しないため、別の固定方法が必要になります。
非磁性材への主な対応方法は3種類あります。真空チャックは吸着力でワークを固定する汎用性の高い方法で、薄板にも対応しやすいです。
専用治具・バイス固定は機械的に挟み込む方式で、超硬薄板(0.3mm)や極薄SK材(0.2mm)の特殊条件にも対応できます。
「浮かせ加工」は平らなマスターブロック上にワークを置いて研削する現場的な手法です。
※14
出典:特殊超硬バイト開発ラボ 平面研削加工|https://special-bite-lab.com/column/平面研削盤とは
薄板・反り取り対策の実務テクニック
薄板ワークをマグネットチャックで固定すると、磁力の吸着による反りが発生して平行度・平面度が出ないケースがあります。
この対策として有効なのが「反り取りシート」の使用です。
マグネットチャックとワークの間に厚さ0.6mmの発泡ポリウレタン製シートを挟むことで、ワーク底面の凹凸を吸収しながら固定できます(YouTube「トリオエンジニアリング」チャンネルで設置手順が紹介されています)。
熱処理後に反りが出たワークへの効果が特に大きく、研削前の段取り時間短縮にもつながります。
0.2〜0.3mmの極薄ワークでは、発泡シートと専用治具を組み合わせることで加工精度をさらに安定させられます。
※15
出典:特殊超硬バイト開発ラボ 平面研削加工|https://special-bite-lab.com/column/平面研削盤とは
国内主要メーカーと機種の選定ポイント
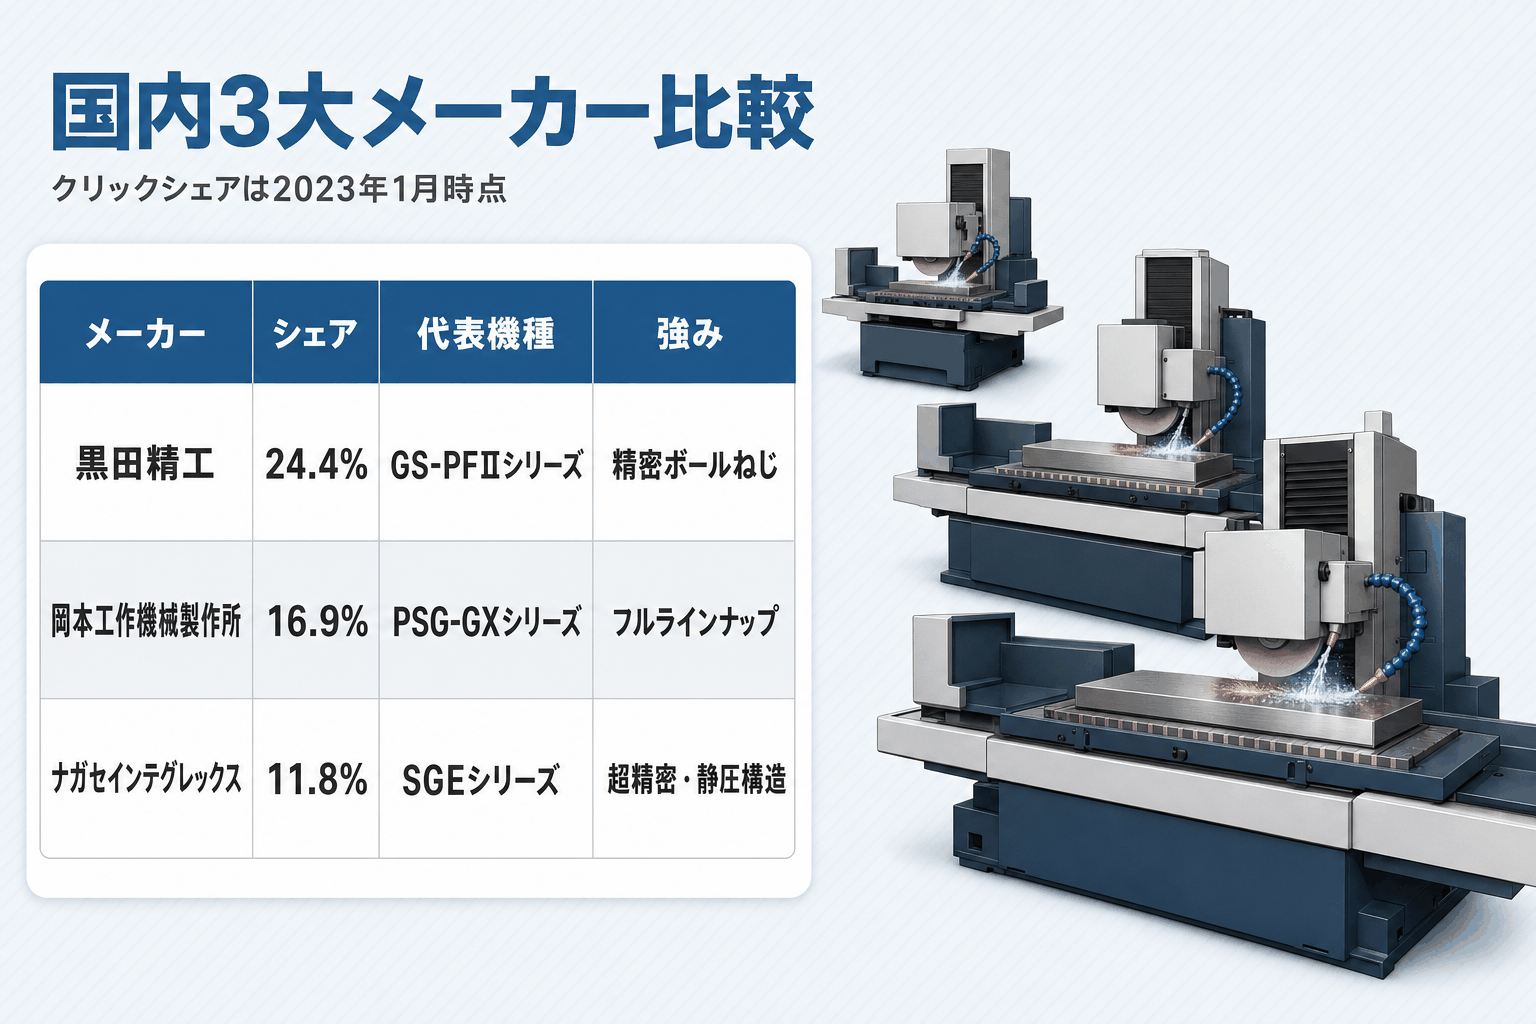
国内の平面研削盤市場では岡本工作機械製作所・黒田精工・ナガセインテグレックスの3社が特に高いクリックシェアを持ちます(JigMatch社調査・2023年1月時点)。
各社の強みと代表機種を把握した上で、導入目的に合った機種を選定しましょう。
岡本工作機械製作所:フルラインナップの国内最大手
岡本工作機械製作所はクリックシェア16.9%(2023年1月時点)で、1926年創業の国内最大級の研削盤メーカーです。
代表機種のラインナップは汎用機から超精密・大型門型まで幅広く揃っています。
- PSG-SA1:汎用横軸角テーブル型の標準機。自動ドレッシング機能を搭載
- PSG-GXシリーズ:省スペース設計の最新シリーズ。参考価格約1,000万円(税抜・2026年5月時点)
- UPG-CALi2:リニアモーター駆動NC機。高速・高精度・低騒音を実現
- UDG10035NC:門形2軸NC機。大型金型・長尺ワーク向け
GTJ2023(研削技術展)では8機種を展示し、複合研削盤も含む最新ラインナップを披露しました。
初めて平面研削盤を導入する現場には汎用機のPSG-SAシリーズが選ばれやすく、量産ラインのNC化を検討する現場にはUPG-CALi2が候補に挙がります。
用途・予算・自動化ニーズの3点を整理してから機種を絞り込むことで、選定の迷いを減らせます。
※16
出典:岡本工作機械製作所 平面研削盤|https://www.okamoto.co.jp/flat
黒田精工(クロダ):精密ボールねじと高シェアで定評
黒田精工はクリックシェア24.4%(2023年1月時点)と3社のなかで最もシェアが高く、汎用機市場で特に支持されています。
代表機種のGS-PFⅡシリーズは精密ボールねじ・サーボモータを採用し、上下・前後軸の最小設定単位は0.1μm送りを標準装備します(2026年5月時点)。
ラインナップは小型サイズ(500×200mm前後)から大型サイズ(600×500mm程度)まで複数機種が揃えられており、加工ワークサイズに合わせて選択できます(正確な機種別寸法は公式カタログを確認)。
精度を重視しながらも比較的扱いやすい設計が、多くの工場で採用される理由の一つです。
※17
出典:黒田精工 GS-PFⅡシリーズ|https://www.kuroda-precision.co.jp/products/mt/sgm/gs-pf.html
ナガセインテグレックス:超精密・鏡面加工の専門機
ナガセインテグレックスはクリックシェア11.8%(2023年1月時点)で、1950年創業の超精密研削盤の専業メーカーです。
静圧構造(スライドの摩擦変位を排除)を採用した機種が多く、ナノメートルレベルの粗さ(Ra 15nm=0.015μm、Rz 98nm=0.098μm)とサブミクロン形状精度を実現できます(2026年5月時点)。
代表機種は以下の通りです。
- SGEシリーズ:省人化・全自動の標準精密機(SGE-52〜SGE-64まで)
- SGiシリーズ:超精密成形研削対応機
- ORIGIN SERIES:門型超精密成形研削盤
光学部品・半導体関連部品・超精密金型など、極限精度が求められる用途に特化しています。
※18
出典:ナガセインテグレックス SGEシリーズ|https://nagase-i.jp/product/product_04.html
出典:ナガセインテグレックス 鏡面加工事例|https://www.nagase-i.jp/work/machine_01-1.html
汎用機 vs NC/CNC機:導入目的別の選定基準
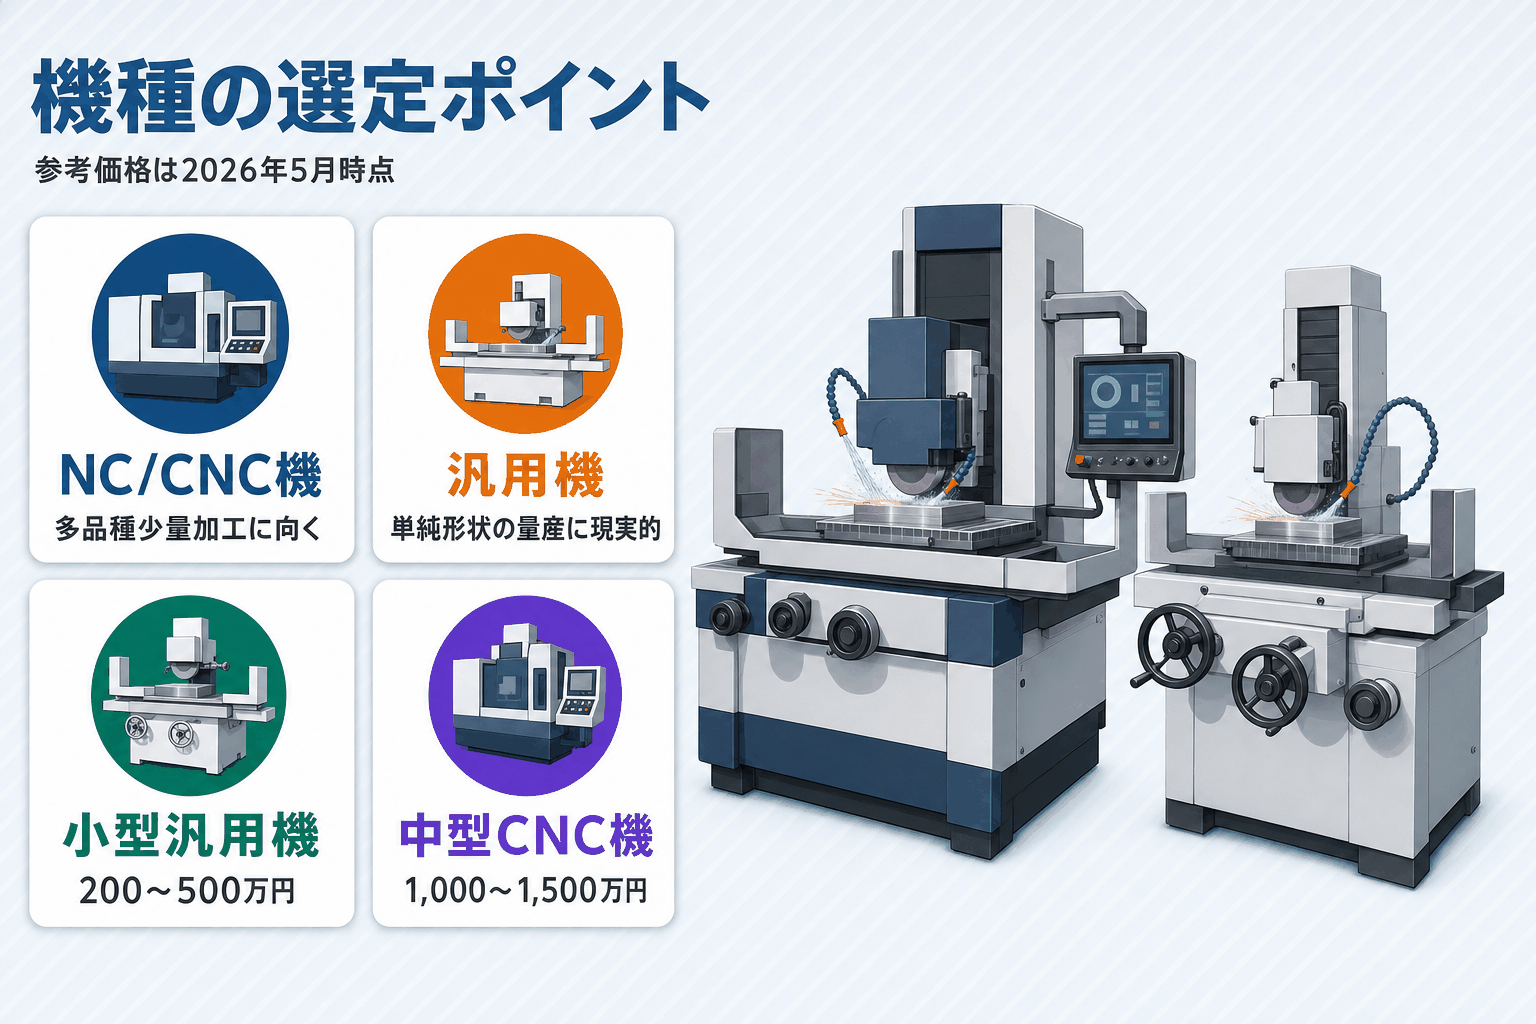
機種選定で迷いやすいのが「汎用機かNC/CNC機か」という判断です。
多品種少量加工・段取り替えが多い現場にはNC/CNC機が向いています。
プログラムで研削条件を管理できるため繰り返し精度が安定し、オペレーターのスキル差による品質ばらつきを抑えられます。一方、単純形状の量産や設備投資を抑えたい場合は汎用機が現実的な選択肢です。
参考価格(2026年5月時点・Cランク情報)は小型汎用機200〜500万円、中型CNC機1,000〜1,500万円が目安で、最新価格はメーカーへ直接見積りを依頼してください。
※19
出典:機械比較ドットコム 平面研削盤価格|https://kikai-hikaku.com/1522
中古平面研削盤の選び方と価格相場
中古の平面研削盤は、適切に整備・調整された機体であれば高精度加工が十分に実現できます。
実際の現場検証でも、適切に整備された50年前の中古平面研削盤で±2ミクロンの加工精度が達成されたとされる事例が報告されています。新品との性能差は機体の状態次第です。
中古平面研削盤の価格帯(機種・サイズ・年式別)
中古平面研削盤の価格は機種・サイズ・年式・状態によって大きく変動します。
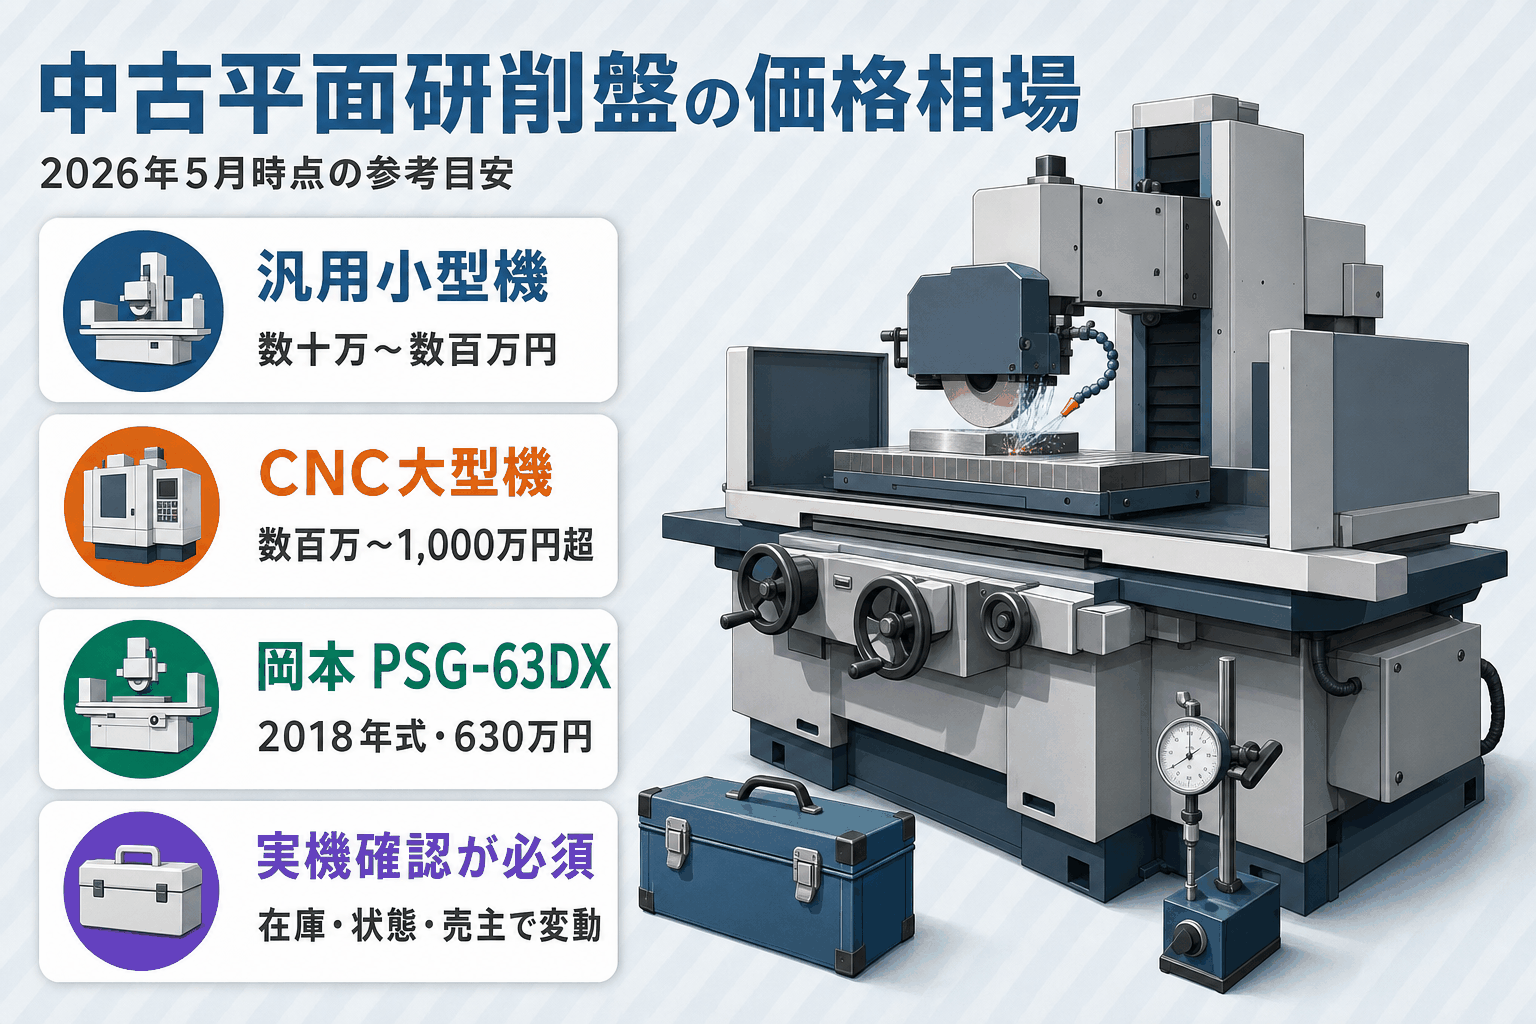
2026年5月時点の参考目安として、汎用小型機(テーブルサイズ200×500mm前後)で数十万〜数百万円、CNC大型機で数百万〜1,000万円超となります(Cランク情報)。
参考事例として、岡本 PSG-63DX(600×300mm・2018年式)の流通事例で630万円という価格が確認されています。
ただし、中古価格は在庫・状態・売主によって変動が大きいため実機確認が必須です。
外観の古さが即性能劣化につながるわけではなく、稼働時間・メンテナンス履歴の確認が優先です。
※20
出典:中古機械情報百貨店(事例)|https://www.jp.usedmachinery.bz/machines/general_view/318114
購入前に必ず確認すべき5つのポイント
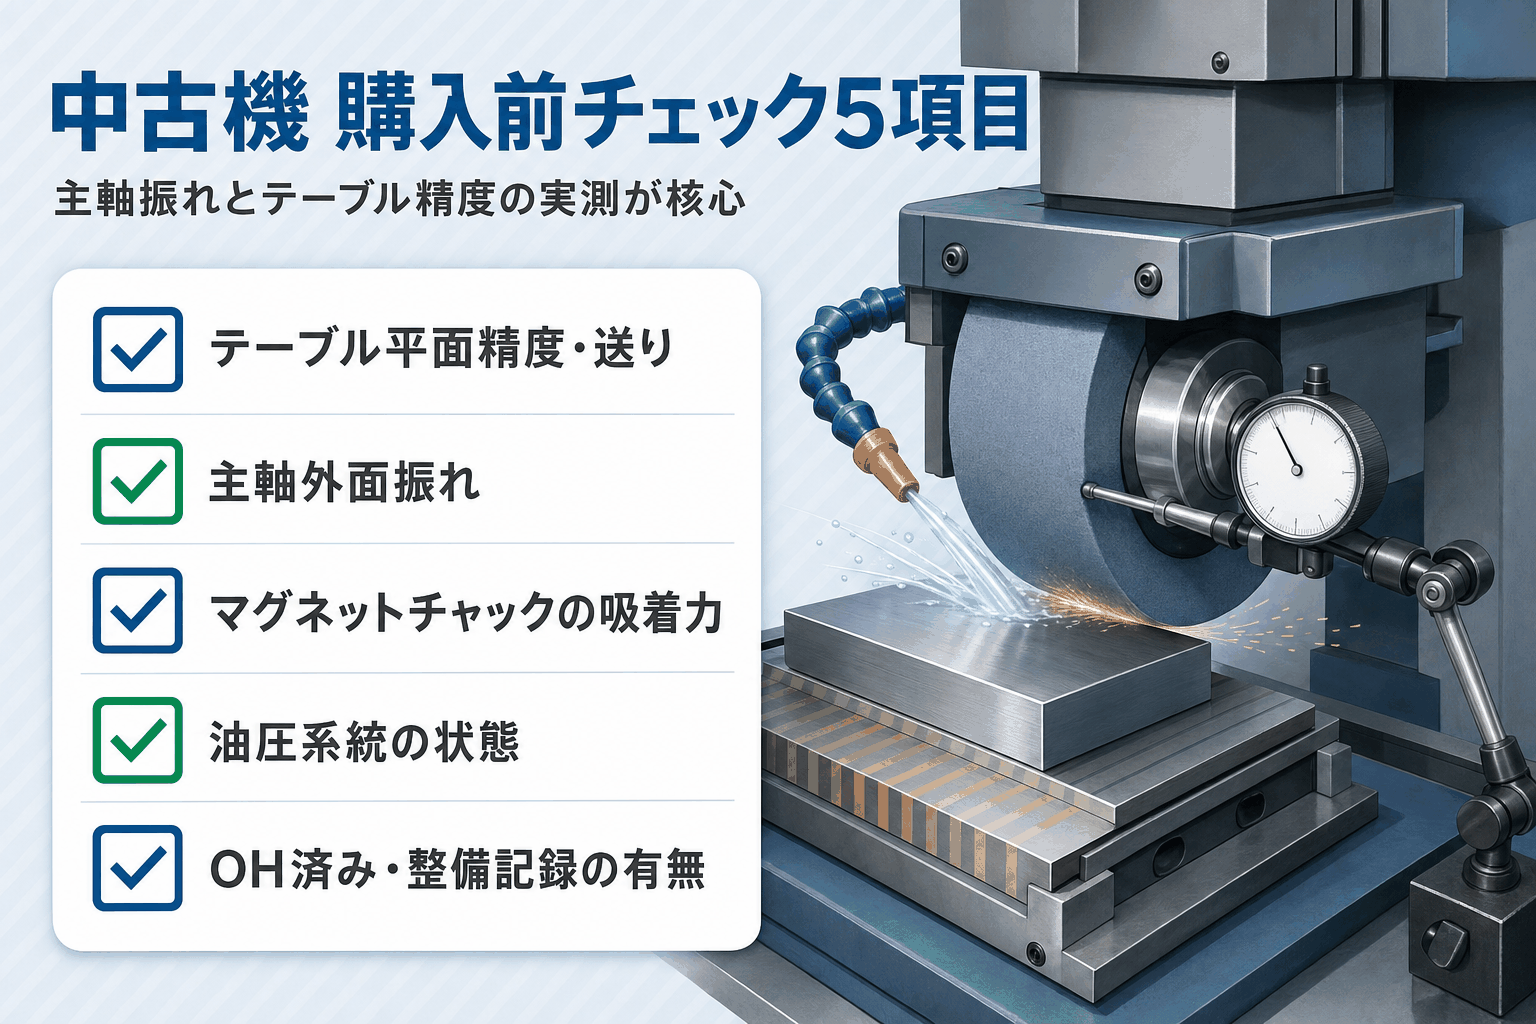
中古平面研削盤を購入する前に、以下の5項目を必ず現地で実確認してください。なかでも主軸振れとテーブル精度の実測が購入判断の核心となります。
カタログや写真だけで判断せず、実機に触れてダイヤルゲージ・ハンドル操作・チャック吸着を自ら確かめることが失敗しない中古機選びの基本です。
整備記録がある機体は信頼度が高く、購入後の突発トラブルリスクを大幅に下げられます。
|
チェック項目 |
確認内容・判断基準 |
|---|---|
|
テーブル平面精度・送り |
ハンドルのガタつきと往復の均一さ。JIS B 6213:2006許容値(1,000mm以下で0.01mm)を基準にする |
|
主軸外面振れ |
ダイヤルゲージでJIS許容値(0.005mm)以内か確認。振れ超過は加工精度に直結 |
|
マグネットチャックの吸着力 |
テスト吸着でワークが確実に固定されるか。吸着力低下はチャック消耗が原因 |
|
油圧系統の状態 |
油漏れ・異音・応答性を確認。修理費が高額になりやすく事前確認が不可欠 |
|
OH済み・整備記録の有無 |
整備記録がある機体は信頼度が高い。部品交換履歴があれば突発故障リスクが低くなる |
※21
出典:JIS B 6213:2006 横軸角テーブル形平面研削盤-精度検査|https://kikakurui.com/b6/B6213-2006-01.html
中古機のOH(オーバーホール):整備内容と費用感の目安
OH済みの中古機と未OH機では、精度保証・稼働可否・費用の点で大きな差があります。
OH済み機体のメリット
は、主要部品の摩耗・劣化を修復済みのため導入後すぐ本格稼働に入りやすく、精度の初期安定性が高い点です。一方でOH済み機体は未OH機より価格が高めになります。
未OH機を購入してOHを外部業者に委託する場合、機械費用とは別にOH費用を見込んで総費用で比較してください。費用は機種・状態によって大きく異なるため断定的な金額提示は避けます。
旧型機では部品調達の難易度も上がるため、対応できるメンテナンス業者の確保を導入前に検討しておくことが大切です。
※22
出典:ニートレックス 平面研削盤|https://www.nitolex.co.jp/heimenkensaku/
平面研削盤の加工トラブルと対策
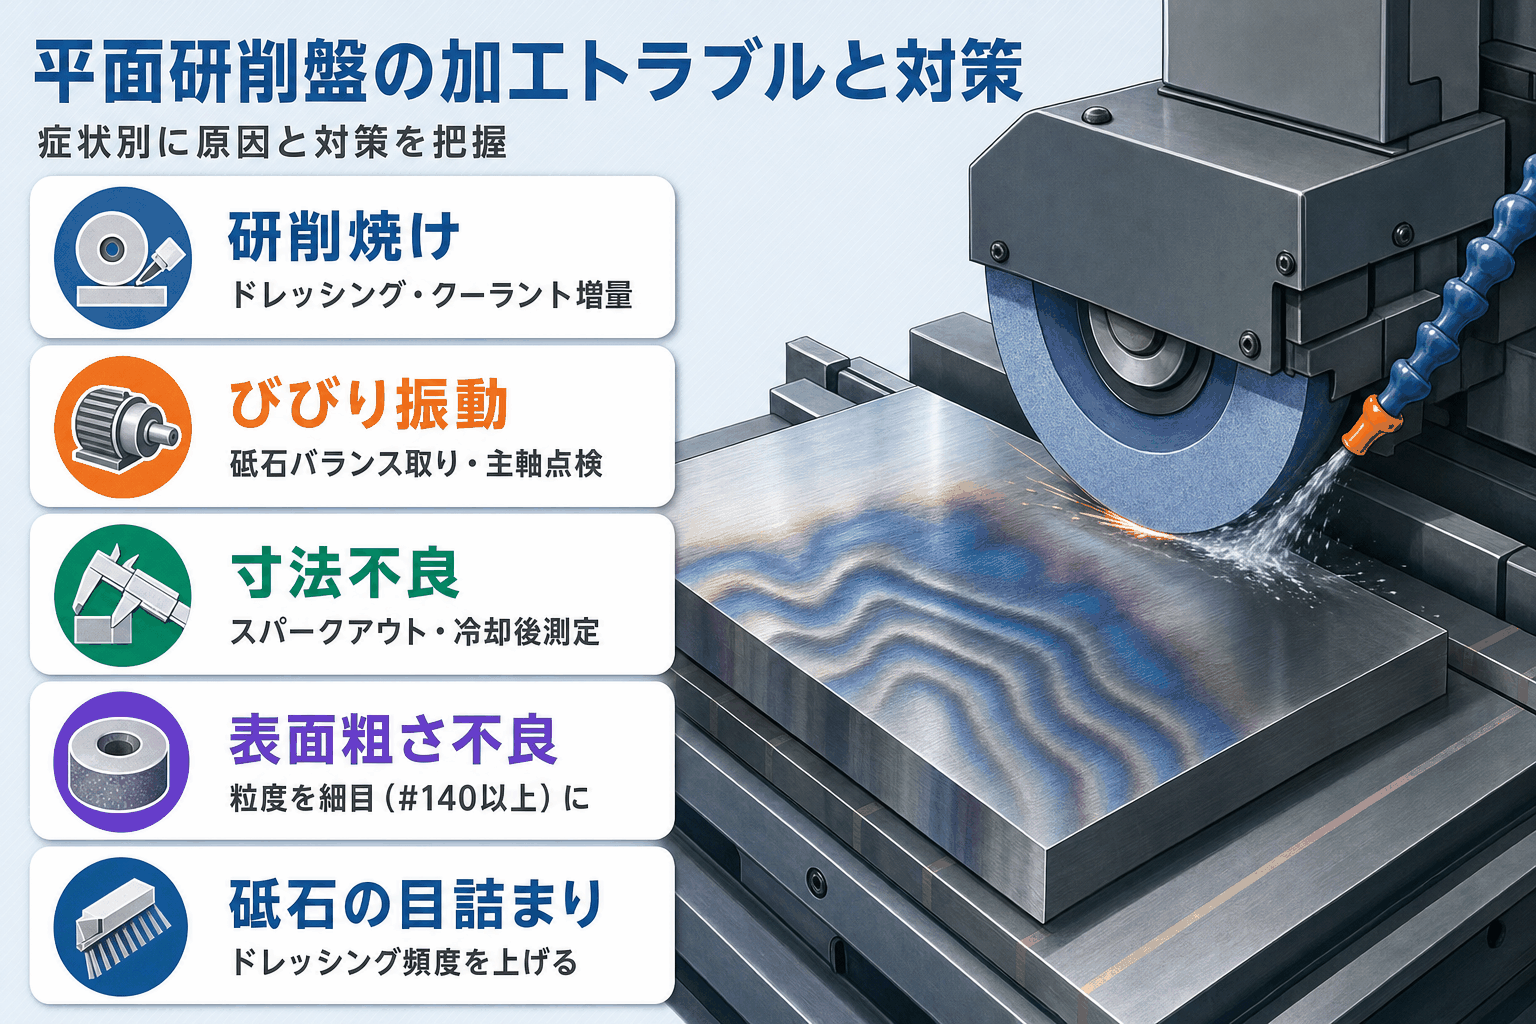
加工トラブルの多くは「砥石の状態」「切込み量」「ワーク固定」のいずれかに起因しています。
症状別に原因と対策を体系的に把握しておくと、トラブル発生時の原因切り分けが早くなります。
研削焼けとびびり振動の原因と対策
加工現場で最も多く遭遇するトラブルが研削焼けとびびり振動です。
研削焼け
は摩擦熱によってワーク表面が変色・焼き戻しされる現象で、①切込み過大、②砥石の鈍化(目詰まり・目つぶれ)、③クーラント(研削液)不足が主因です。
ドレッシングによる目立て直しと、クーラントの増量・方向調整で改善できます。
びびり振動
は加工面に波状のムラが出る現象です。砥石のアンバランス・マグネットチャック吸着力の低下・主軸の振れが原因として挙げられます。
砥石バランス取り(YouTube「研磨屋TV」の動画が参考になります)とチャック・主軸の点検が対策の基本です。
※23
出典:Jig Match 平面研削の仕組み|https://ts-taisei.co.jp/jigmatch/blog/surface-grinding-grind/
寸法不良・表面粗さ不良・砥石目詰まりへの対処法
研削焼け・びびり以外にも、寸法不良・粗さ不良・砥石目詰まりへの対応が求められます。
寸法不良
の主な原因は加工熱によるワーク・機械の熱変位と機械の摩耗です。スパークアウト(切込みゼロでの仕上げパス)を実施し、冷却後に最終測定する習慣が有効です。
表面粗さ不良は粒度の選択ミスやドレッシング不足が多く、粒度を細目(#140以上)に変更し砥石面を整えることで改善できます。
砥石の目詰まり
はGC系・WA系砥石で発生しやすく、切れ味低下から研削焼けや粗さ不良につながります。ドレッシング頻度を上げるか、目詰まりしやすい材料ではポーラス砥石への変更を検討してください。
※24
出典:ニートレックス 平面研削盤|https://www.nitolex.co.jp/heimenkensaku/
シェアリングファクトリーの平面研削盤取り扱いについて
シェアリングファクトリーでは、横軸・立軸の各種平面研削盤を含む中古工作機械の売買・レンタルサービスを展開しています。
岡本工作機械・黒田精工・ナガセインテグレックスをはじめとした国内主要メーカーの中古機を随時取り扱っており、在庫機種・状態・価格を現在のラインナップから直接確認できます。
設備の更新・増設を検討している製造現場の担当者や、初めて平面研削盤を導入する工場の方にも、機種選定から導入後のフォローまで対応しています。
中古工作機械の購入だけでなく、不要になった工作機械の売却・レンタルのご相談も承っています。
工作機械の売買・導入でお困りの際は、シェアリングファクトリーへお気軽にお問い合わせください。
平面研削盤についてよくある質問
Q1. 平面研削盤は何に使う機械ですか?
A. 平面研削盤は、金属部品・金型・治具などの平面を高精度に仕上げるための工作機械です。
マシニングセンタや旋盤加工とは?加工の種類・手順・メリットをわかりやすく解説では到達できない平面度・平行度(±0.002〜0.005mm単位)を実現でき、プレス金型・射出成形金型のキャビ・コア・スライド面、精密治具・ゲージ・板状部品の最終仕上げ工程で広く使われています。
Q2. 平面研削盤の4種類(横軸・立軸・角テーブル・円テーブル)はどう選べばよいですか?
A. 最も普及しているのは「横軸角テーブル型」で、精密な平面仕上げに幅広く対応できます。
量産ラインで効率を重視するなら「立軸円テーブル型(ロータリー)」、長尺ワークの大面積粗加工なら「立軸角テーブル型」が向いています。加工精度・生産量・ワーク形状の3点を整理して選定するのが基本です。
Q3. 平面研削と平面研磨の違いは何ですか?
A. 平面研削は「工作機械(平面研削盤)を用いてワークの形状を変える削り加工」であり、寸法精度・幾何公差を数μm単位で管理できます。
一方、平面研磨は「表面の光沢改善・微細な傷の除去が主目的」で、形状変更よりも仕上げ美観の向上に特化しています。
研削は精度保証が必要な工程で使い、研磨は外観仕上げや超鏡面化の工程で使うと理解しておくと整理しやすいです。
Q4. 平面研削盤の主要メーカーはどこですか?何が違いますか?
A. 国内の主要3社はクリックシェア(JigMatch社調査・2023年1月時点)順に、黒田精工(24.4%)・岡本工作機械製作所(16.9%)・ナガセインテグレックス(11.8%)です。
黒田精工は精密ボールねじ搭載の汎用機で高シェア、岡本は汎用機から門型・リニアモーター機までフルラインナップ、ナガセは静圧構造による超精密加工(Ra 15nm)が強みです。
用途と必要精度に応じて選択してください。
Q5. 中古の平面研削盤を購入する際の注意点は何ですか?
A. 必ず確認すべきは①テーブル平面精度・送りのスムーズさ、②主軸外面振れ(JIS B 6213の許容値0.005mm以内か)、③マグネットチャックの吸着力、④油圧系統の状態、⑤OH済み・整備記録の有無の5点です。
50年前の中古機でも±2ミクロンの加工精度が実現できたとされる事例が報告されているように、適切に整備・調整された機体は高精度加工に十分対応できます。整備記録の確認と実機での精度測定が判断の基本です。
まとめ:平面研削盤の種類・選び方と導入のポイント
平面研削盤は、金属部品の平面を数μm単位で仕上げる工作機械です。本記事のポイントをまとめます。
- 4種類の分類:砥石軸(横軸・立軸)×テーブル形状(角・円)で4タイプに分かれる。精度優先なら横軸型、量産効率優先なら立軸型が基本の選定軸
- 主要3メーカーの特徴:岡本(フルラインナップ)・黒田精工(汎用機高シェア・精密ボールねじ)・ナガセ(超精密・静圧構造)。用途と必要精度で選ぶ
- 砥石選定:加工材料の硬度に合わせてWA(一般鋼)・GC(鋳鉄・非鉄)・CBN(焼入鋼・HRC50以上)・ダイヤモンド(超硬)を使い分ける
- 非磁性材の固定:アルミ・SUSなどはマグネットチャックが使えないため、真空チャック・専用治具・反り取りシートで対応する
- 中古機の選定:テーブル精度・主軸振れ・OH有無・整備記録を確認することが購入判断の核心。適切に整備された中古機は高精度加工に十分対応できる
工作機械の売買・レンタルをご検討の方は、お気軽にご相談ください。