
「この材料で切削できるのか」「工具は何を選べばいい?」と悩む設計・現場担当者は多いものです。金属の切削加工は材質によって難易度がまったく異なります。
本記事では、アルミや炭素鋼からステンレス・チタンまで材質別の切削性、工具の選び方、難削材への対策を実務目線で整理します。
金属切削加工の基本と「材質の切削性」が重要な理由
切削加工は除去加工の一種で、工具の刃先が材料に切り込む際の摩擦・熱・切りくずの3要素が、材質ごとに大きく変わるのが特徴です。
たとえばアルミニウムと合金鋼(S45C)を同じ切削速度で加工しても、発生する熱量・切りくずの形状・工具への負荷はまったく違います。
「どう切るか(工法)」より「何を切るか(材質)」によって、工具選定や加工条件が根本から変わるのです。
切削加工の工法(旋削・フライス・穴あけの違い)については既存記事に委ねて、本記事は「材質軸」に絞ります。
素材ごとの切削難易度・工具の選び方・トラブル対策を掘り下げることで、材料選定の段階から精度・コスト・工具寿命の向上につなげましょう。
主な金属材料の種類と切削性(被削性)の比較
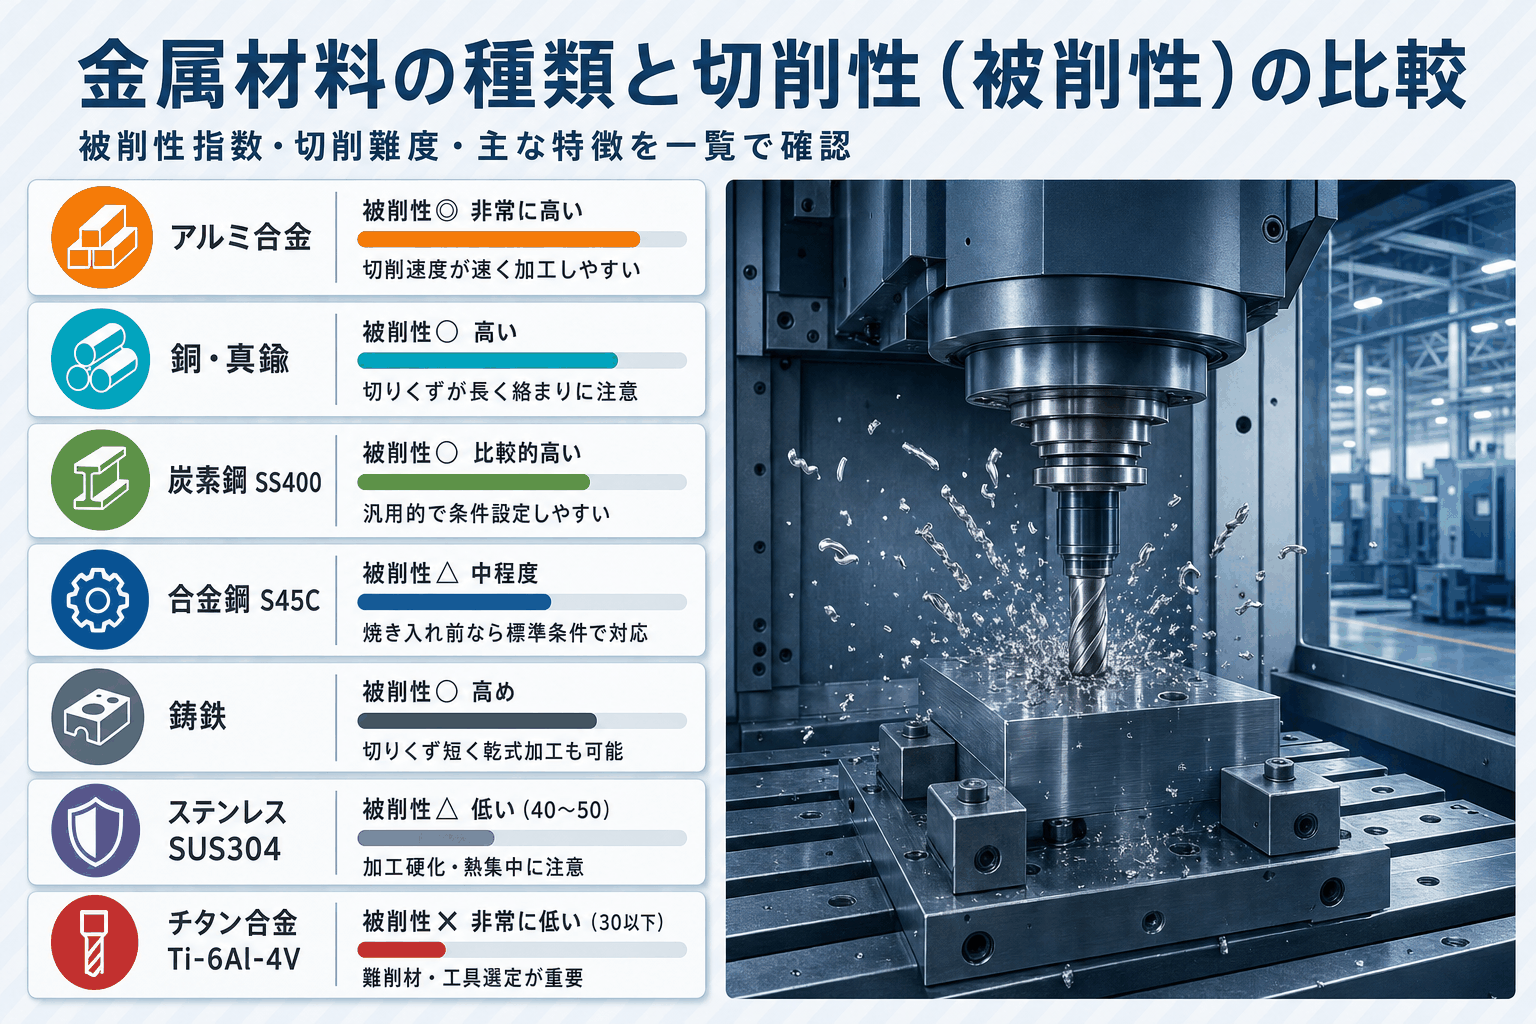
切削のしやすさを表す指標として、被削性指数(machinability index)があります。
快削鋼B1112(JIS SUM21相当の硫黄快削鋼)を基準値100とし、各材質の切削しやすさを相対的に数値化したものです。
以下では主要な金属素材を3グループに分けて解説します。
鉄系材料(炭素鋼・ステンレス鋼・鋳鉄)の切削性
炭素鋼(SS400・S45C)は被削性が比較的高く
、適切な条件を設定しやすい材質です。
ステンレス鋼(SUS304)の被削性指数は40〜50と低く、熱伝導率がSS400の約3分の1(約16 W/m·K)しかないため、切削熱が工具に集中して摩耗が早まります。
加工硬化も起きやすく、工具選定は慎重に行いましょう。鋳鉄は切りくずが短く折れるため乾式加工も可能で、扱いやすい部類です。
非鉄金属(アルミニウム・銅・真鍮)の切削性
アルミニウム合金は被削性指数が高く、金属材料のなかでも切削しやすい部類です。
ところが切削速度が低い条件では構成刃先(Built-up Edge)と呼ばれる溶着現象が発生し、仕上げ面粗度が悪化する逆説的な問題があります。
TiNコーティングはアルミと親和性が高いため、DLCコーティング(ダイヤモンドライクカーボン)工具が定石です。銅・真鍮は切りくずが長くなりやすく、絡まり対策も欠かせません。
出典:JIS切削分類および工具メーカー公開技術資料より参考整理。数値は目安であり、実際の加工条件により異なります。
難削材(チタン・インコネル・焼き入れ鋼)とは何か
難削材とは切削性が著しく低い材質の総称で、被削性指数50未満が目安です。難削の理由は「①化学反応性」「②熱的問題」「③硬度問題」の3つに分類できます。
チタン合金(Ti-6Al-4Vなど)は熱伝導率が低く工具材との化学反応を起こしやすく、インコネル718(耐熱合金)は高温でも切削抵抗が下がらずチッピング(刃先欠損)が多発します。
焼き入れ鋼はHRC60超の硬度でハイス鋼でも対応困難です。
材質別の切削工具と加工条件の選び方
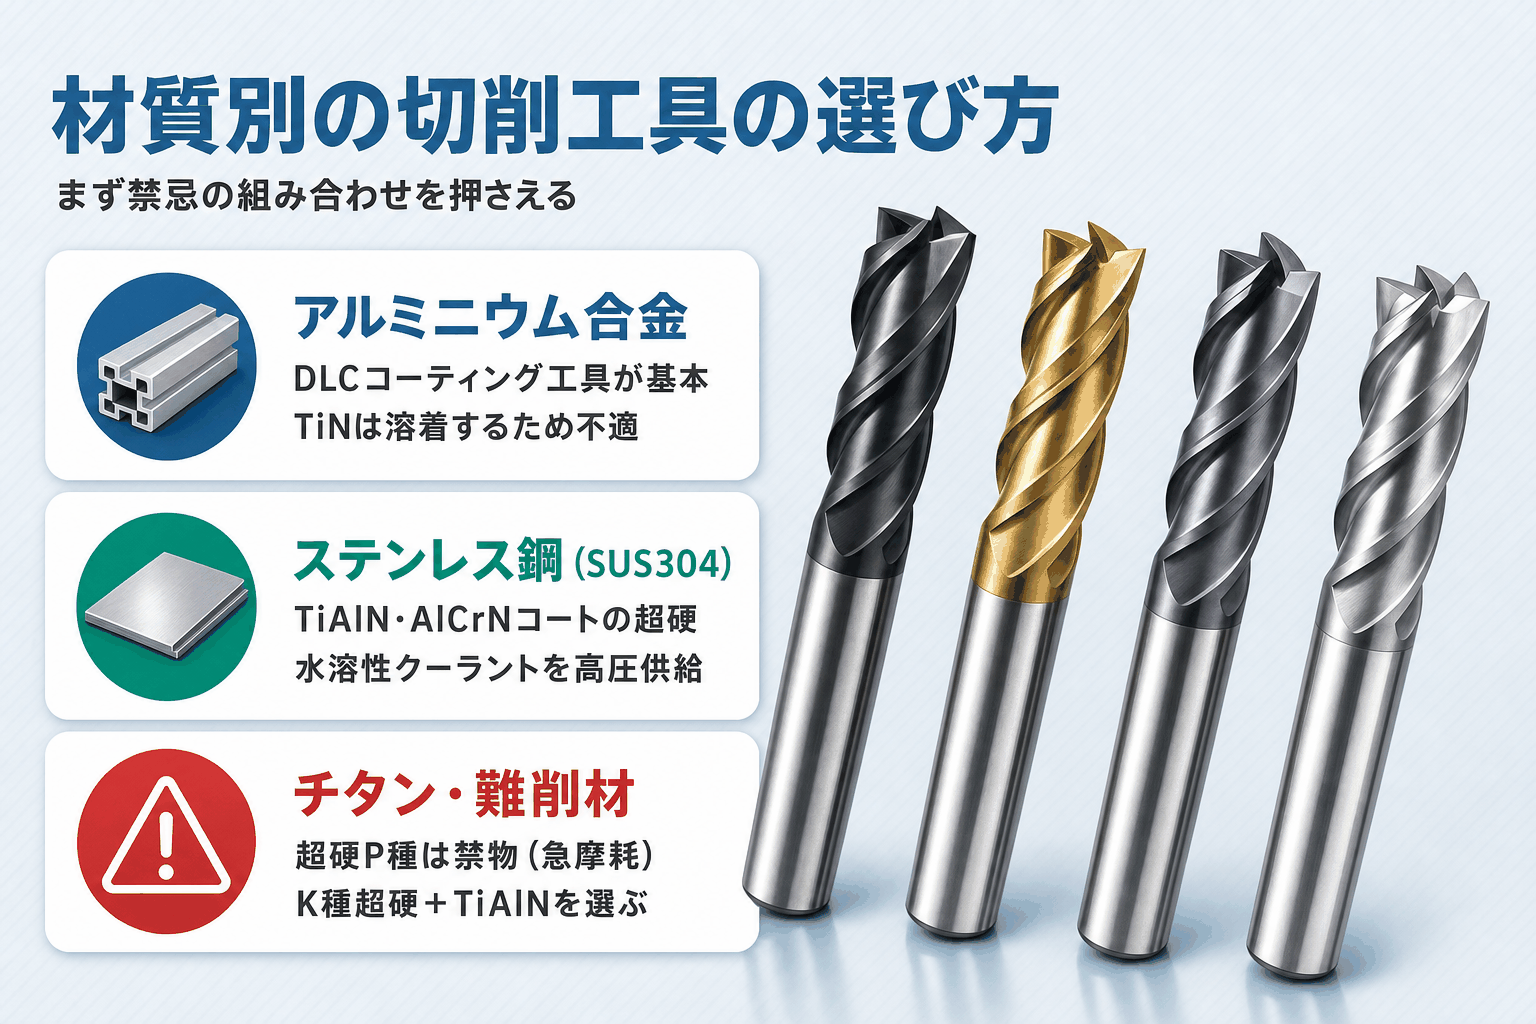
切削工具(エンドミル・ドリル・バイト等)の材種選定は、材質ごとに「何が削れるか」ではなく「何が削れないか(禁忌)」を押さえるところから始めるのが実務上の鉄則です。
超硬合金のISO区分(P種・M種・K種)やコーティングの種類によって、材質との相性が大きく異なります。
以下では材質別に工具選定のポイントを整理します。
アルミニウムに適した工具とコーティングの選び方
アルミニウム合金のエンドミル加工では、DLCコーティング工具を選ぶのが鉄則です。TiNコーティングはアルミと親和性が高く溶着を招くため不適です。
切削速度はA2017・A5052などの汎用合金で超硬工具200〜350 m/min以上も狙えます。
高シリコン系(ADC12等)は研磨材成分が多く、ダイヤモンドコーティング(PCD)工具への切り替えが工具寿命と精度の両方を改善します。
出典:工具メーカー公開の切削条件ガイドラインおよびアルミニウム切削技術資料を参考に整理。
ステンレス鋼に適した工具と切削条件
SUS304にはTiAlN・AlCrNコーティングの超硬合金(M種・P種)がよく使われます。
切削速度は超硬工具で50〜120 m/min、送りは仕上げ0.05〜0.15 mm/rev、切り込みは1〜3 mmが目安です。
クーラント(切削油剤)は水溶性エマルションの高圧供給で冷却・潤滑を確保します。
出典:工具メーカー技術資料および切削条件データを参考に整理。実際の加工では機械・工具・クーラントの仕様に合わせた条件確認を行ってください。
チタン・難削材に適した工具と切削条件
チタン合金では超硬合金P種(TiC含有グレード)の使用が禁物です。チタンとTiCが化学反応して摩耗が急加速するため、S種・K種の超硬(K10〜K20)+TiAlNコーティングを選びます。
切削速度はTi-6Al-4Vで30〜60 m/min、インコネル718では30〜50 m/min程度が目安です。CBN(立方晶窒化ホウ素)工具も使えますが、チッピングを防ぐホルダー剛性が欠かせません。
出典:切削工具技術資料および難削材加工に関する専門資料を参考に整理。実際の加工条件はワーク形状・機械剛性・クーラント仕様に合わせて確認してください。
難削材を切削するときの注意点と対策
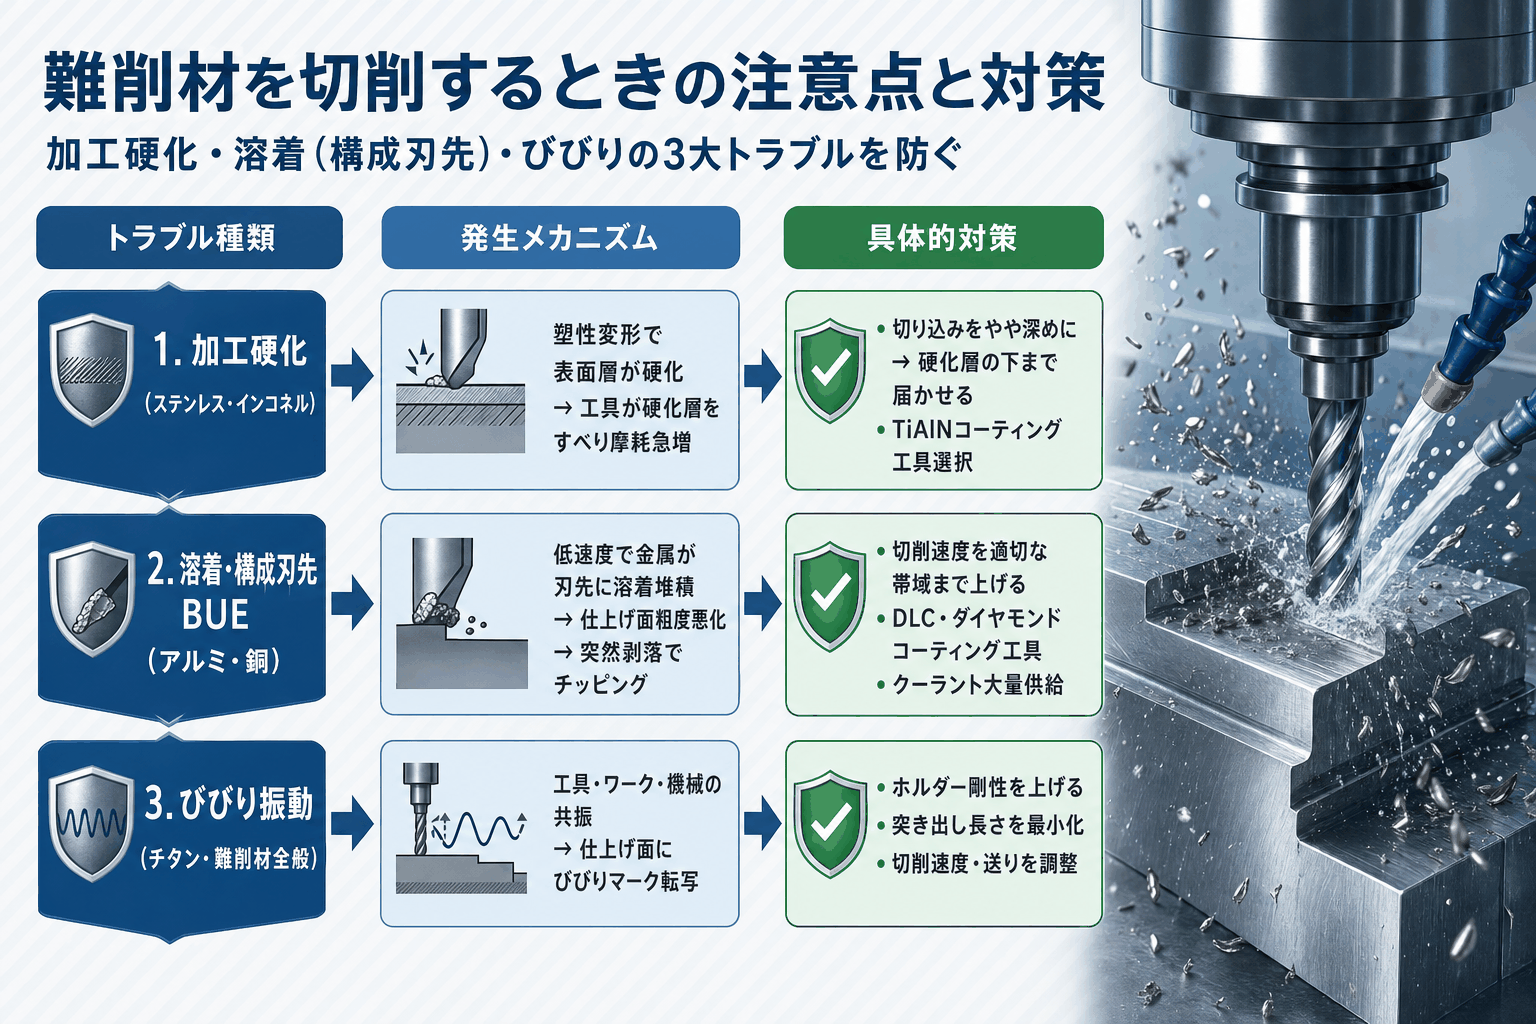
難削材の加工で発生しやすいトラブルは「加工硬化」「溶着(構成刃先)」「びびり」の3つです。それぞれ発生メカニズムが異なるため、対策も材質に応じて変わります。
加工硬化とは?ステンレス・インコネルで起きる理由と対策
加工硬化とは切削時の塑性変形で加工面の結晶構造が変形し、表面層の硬度が素材本来より著しく高くなる現象です。SUS304とインコネルで顕著に発生します。
「切り込みを浅くすればよい」は誤解で、浅すぎると硬化層だけを削り続けて工具摩耗が急加速します。正しい対策は切り込みをやや深めに設定して硬化層の下まで確実に到達させることです。
送りを遅くしすぎても切削熱が集中して工具寿命を縮めます。
溶着・構成刃先を防ぐ工具管理と条件設定
構成刃先(BUE:Built-up Edge)とは、切削速度が低いと金属が刃先に溶着・堆積してできる疑似的な刃先のことです。仕上げ面粗度を悪化させ、突然剥落すると工具のチッピングを招きます。
アルミや銅など延性の高い材質でとくに発生しやすく、対策は3点です。
①切削速度を適切な帯域まで上げる、②DLC・ダイヤモンドコーティングなど親和性の低い工具を選ぶ、③クーラント供給量を増やして摩擦熱を下げる。
切削油(クーラント)の役割と材質別の選び方
切削油(クーラント)の主な機能は「①熱除去」「②潤滑」「③切りくず排出」の3つで、比重は材質で変わります。アルミは乾式でも加工でき、切りくず絡まりを防ぐエアブローや水溶性クーラントの併用が定番です。
ステンレスは高圧水溶性エマルションの大量供給が欠かせません。チタンのドライ切削は禁止で、切りくず着火時は水・CO₂が水素爆発を招くため、金属火災用(D級)の消火剤や乾燥砂を使います。
出典:切削工具・クーラントメーカー技術資料および難削材加工に関する公開資料を参考に整理。
金属切削に使われる工作機械の種類と選び方
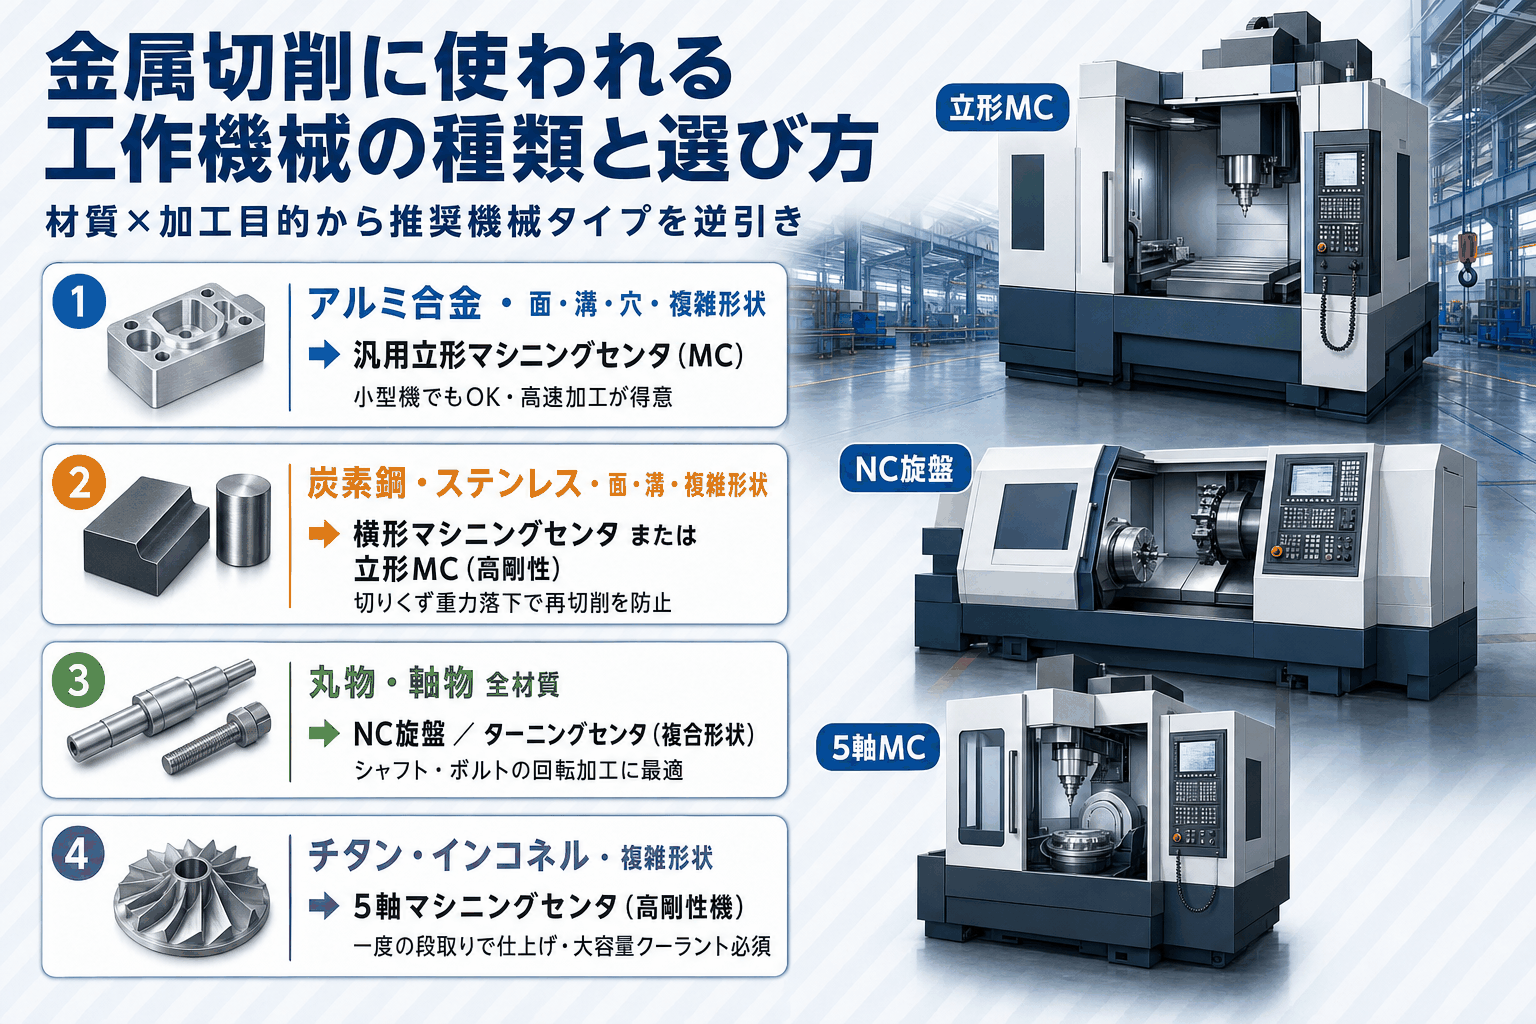
切削加工に使う工作機械の選定は、加工形状(何の形に削るか)と材質(何を削るか)の2軸から考えるのが出発点です。ステンレスや難削材の切削では、機械剛性と主軸馬力の確保が加工品質を大きく左右します。
フライス系(マシニングセンタ):面・溝・複雑形状の切削に
マシニングセンタ(MC)は工具を自動交換しながら平面・溝・穴・複雑形状を加工する工作機械で、立形・横形・5軸に大別されます。
難削材(ステンレス・インコネルなど)には横形または5軸マシニングセンタが有利です。横形は切りくずが重力方向に落ちて再切削を防ぎ、5軸は一度の段取りで複雑形状を仕上げられます。
旋削系(NC旋盤・ターニングセンタ):丸物・軸物の切削に
丸物・軸物(シャフト・ボルト等)の切削にはNC旋盤(数値制御旋盤)が、複合形状の加工にはミーリング機能を備えたターニングセンタが適した選択肢です。
材質と加工目的から機械スペック(剛性・主軸馬力)を選ぶ
アルミ合金は切削抵抗が低いため、汎用機や小型マシニングセンタでも十分な場合があります
。一方、ステンレス・チタン・インコネルの重切削では鋳鉄製ベッドや門型構造の高剛性機が必須です。主軸馬力が不足するとびびりが発生し、精度と工具寿命の両方が悪化します。
チタン加工では大容量クーラントを高圧供給できる専用装置の有無も、機種選定の重要な確認ポイントになります。
工作機械の売買・レンタルはシェアリングファクトリーへ
「難削材に対応できる高剛性機を探したい」「試作用に中古のマシニングセンタを1台導入したい」といった場面でシェアリングファクトリーをご活用ください。
シェアリングファクトリーでは中古工作機械の売買・レンタル・査定を一括でサポートしています。
旋盤・マシニングセンタ・ターニングセンタなど幅広い機種を取り扱い、導入後のコスト削減にも役立つのが強みです。機械の状態・仕様をご確認のうえ、ご要件に合った最適な機種を提案する体制を整えています。
工作機械の売買・導入でお困りの際は、シェアリングファクトリーへお気軽にお問い合わせください。
金属切削加工についてよくある質問
Q1. 切削しやすい金属と難削材(切削しにくい金属)の違いは何ですか?
A. 切削のしやすさは「被削性指数」という指標で比較します。
快削鋼B1112を基準値100とすると、アルミ合金はこれを大きく上回って切削しやすく、ステンレス鋼SUS304は40〜50、チタン合金は30〜20程度が目安です。
数値が低いほど工具摩耗が進みやすく、加工も難しくなります。被削性の差は工具の種類・切削速度・工具寿命に直接影響する重要な指標です。
Q2. 金属の切削加工で切削油(クーラント)を使う理由は何ですか?
A. 切削油(クーラント)の主な役割は3つあります。①切削熱の除去(工具と材料の接触部を冷却)、②潤滑(摩擦を下げ工具の摩耗を抑制)、③切りくずの排出(削りカスを加工エリアから流す)。
材質によって使い方は異なり、アルミは乾式でも対応できる場合がありますが、ステンレスは高圧水溶性エマルションが欠かせず、チタンはドライ切削禁止のうえ大量供給を確保してください。
Q3. 金属切削加工で誤差(寸法ズレ)が生じる原因は何ですか?
A. 主な原因は4つです。
①切削熱による熱膨張(材料・機械ともに膨張し寸法がずれる)、②工具摩耗による刃先変化、③びびり振動(機械・ワーク・工具の振動が仕上げ面に転写される)、④切りくずの噛み込み(再切削による傷)。
ステンレスは熱伝導率が低いため熱膨張しやすく、アルミは切りくずが長く噛み込みやすい傾向があります。材質ごとの特性を踏まえた条件設定が、寸法精度を保つカギです。
Q4. ステンレス・チタンなどの難削材に適した切削工具の選び方は?
A. 材質ごとに推奨工具が異なります。ステンレス(SUS304)にはTiAlN・AlCrNコーティングの超硬合金(M種・P種)が適します。
チタン合金はP種超硬合金を避け、JISでチタン用に分類されるS種、またはK種超硬(K10〜K20)にTiAlNを施した工具が定番です。インコネル・焼き入れ鋼にはCBN工具を選びましょう。
工具材種の禁忌を守ることが、工具寿命とコスト削減につながる近道です。
Q5. 金属切削に適した工作機械の選び方は?
A. 加工形状と材質の2軸で判断します。平面・溝・複雑形状はマシニングセンタ、丸物・軸物はNC旋盤またはターニングセンタが向いています。
材質の観点では、アルミは汎用機でも対応でき、ステンレス以上の難削材には高剛性・高主軸馬力の機械が必須です。チタン加工なら大容量クーラント設備の有無も確認したいポイントになります。
中古工作機械の導入はシェアリングファクトリーにご相談ください。
まとめ:材質特性を押さえて金属切削の品質を高めよう
金属の切削加工は、材質によって被削性・工具選定・機械スペックがすべて変わります。
アルミは構成刃先と溶着に注意しながら高速加工でコストを抑え、ステンレスや難削材では加工硬化・溶着・びびりの3大トラブルを防ぐ工具選定と条件設定が品質のカギです。
さらに機械剛性・主軸馬力・クーラント設備といった機械スペックの確認も欠かせません。まずは材質の特性を理解し、適切な工具と機械で加工に臨みましょう。
工作機械の売買・レンタルをご検討の方は、お気軽にご相談ください。