
板金加工の発注や設備導入を検討しているものの、工程・素材・公差の違いがよく分からないと感じていませんか。
本記事では板金加工の基本定義から種類・8工程・使用機械・コストダウン方法・発注前チェックリストまで、製造業の実務担当者が知っておきたい情報を整理しています。
板金加工とは?基本的な定義と特徴
板金加工は、製造現場の幅広い場面で採用されている金属加工技術です。
ここでは基本的な定義と、混同されやすい他の加工方式との違いを整理します。
板金加工の定義:薄い金属板を変形させる技術
板金加工とは、金属板を切断・曲げ・溶接などの方法で目的の形状に成形する加工技術
のことです。
材料を削り取るのではなく、金属の「変形する性質(塑性変形)」を利用するのが最大の特徴です。
薄い板から複雑な立体形状を作れるため、自動車部品や電子機器筐体から建築部材まで、幅広い産業で使われています。
板金加工でできる製品の例
板金加工で作られる製品は、日常の製造現場に数多く存在します。
代表的なものとして、自動車のボディパネル・電子機器の金属筐体(きょうたい)・空調ダクト・制御盤の外装・建築用金属部材
などがあります。
薄板を精密に成形できる点から、軽量化・量産性・設計の自由度が求められる製品に向いており、電子機器や自動車産業を中心に幅広い分野で採用されている加工技術です。
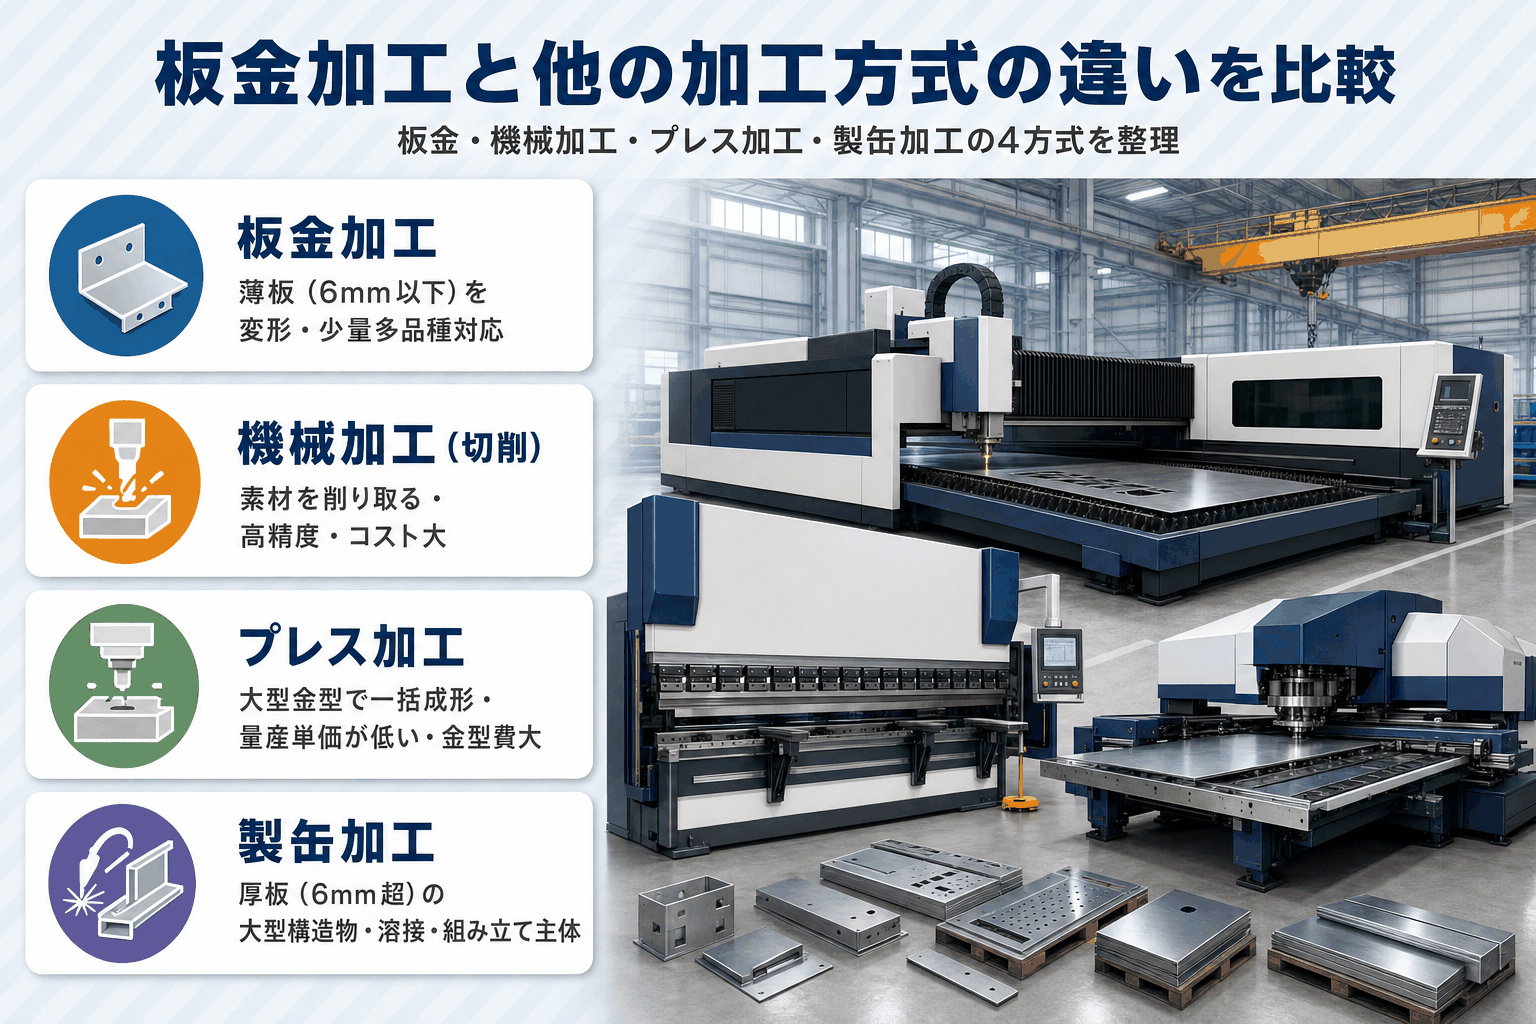
板金加工・機械加工・プレス加工・製缶加工の違い
製造の場面でしばしば混同される4種類の違いを整理します。
板金加工は薄い金属板(主に6mm以下)を変形させる技術
で、少量多品種に対応しやすい点が強みです。機械加工(切削)は素材を削り取る方式で高い寸法精度を出せる一方、加工時間とコストが増えます。
プレス加工は大型金型で一括成形し量産単価を抑えられますが、専用金型の初期費用が生じます。製缶加工は厚板を主体とした大型構造物向けの溶接・組み立て技術です。
板金加工の種類(手板金・機械板金)
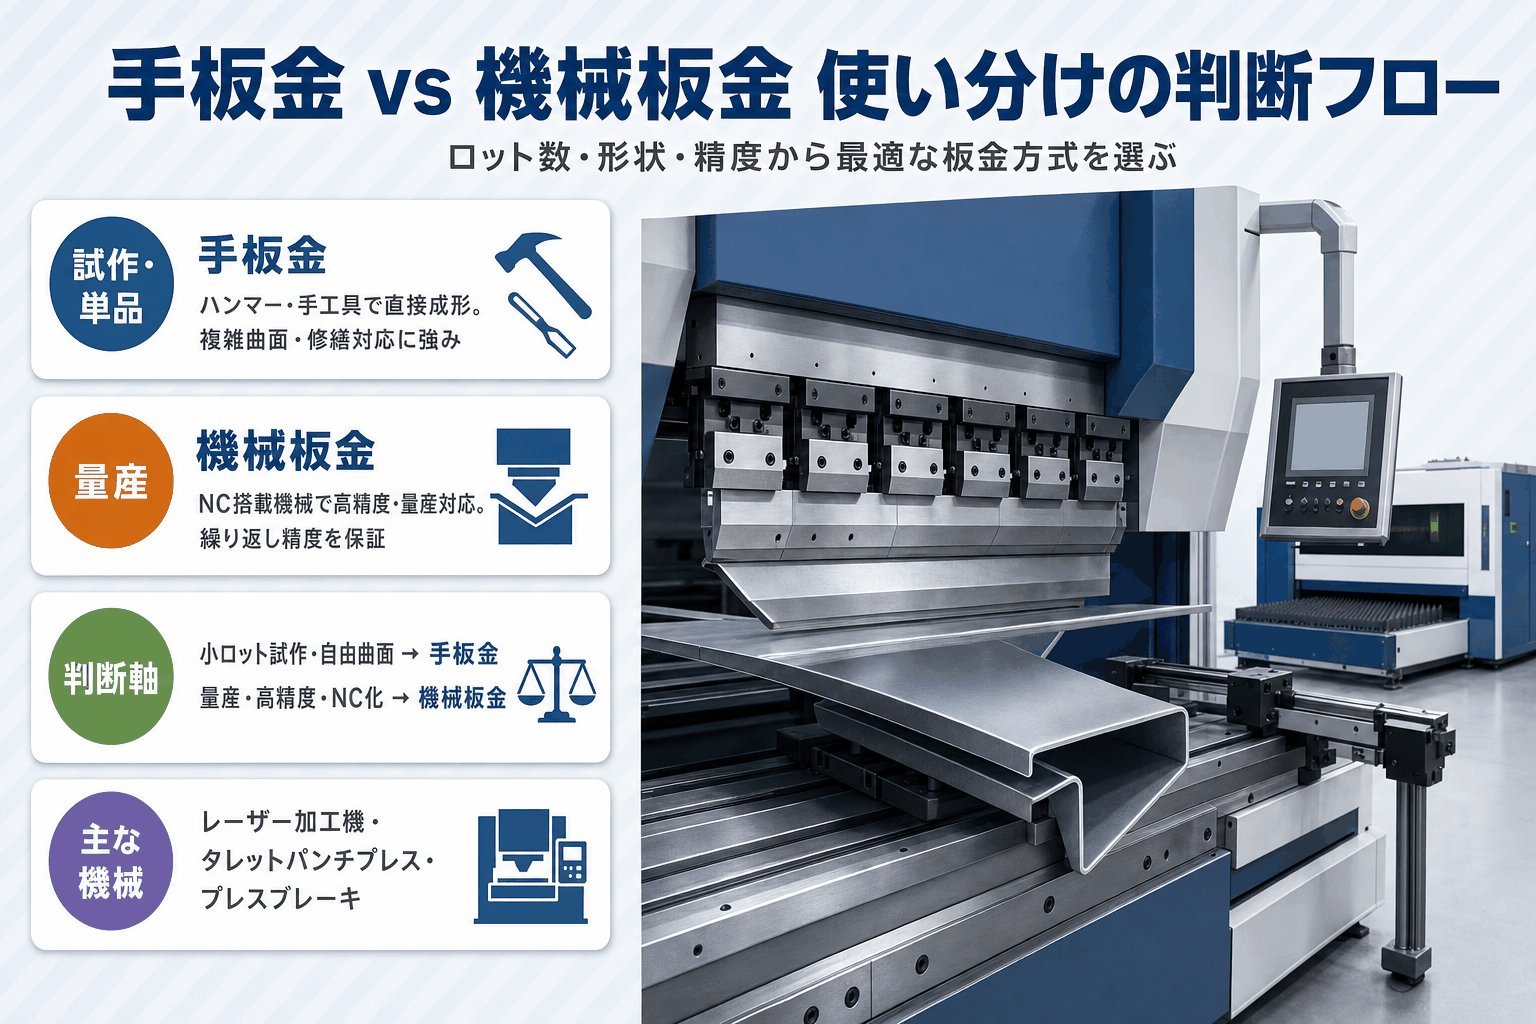
板金加工は大きく「手板金」と「機械板金」の2種類に分かれます。
どちらを選ぶかは、製品の形状・ロット数・精度要件によって変わります。
職人の技術で成形する「手板金」
手板金は、ハンマーや手工具を使って職人が直接金属板を成形する方法
です。
治具(じぐ)なしでも複雑な曲面を出せるため、試作品・単品もの・複雑な自由曲面を持つ部品への対応に強みがあります。
量産には不向きですが、職人の技術と経験が品質を左右するため、意匠性の高いカスタム製品や修繕対応で今も重要な役割を担っています。変形の自由度が高い反面、寸法の再現性は機械板金に劣る点が課題です。
機械で量産する「機械板金」
機械板金は、NC(数値制御)を搭載した加工機械を使って金属板を高精度・量産対応で成形する方法
です。
プログラムによって繰り返し精度が担保されるため、同品質の製品を大量に作る場面で真価を発揮します。
レーザー加工機・タレットパンチプレス・プレスブレーキなどが主役で、現代の板金工場ではほぼすべての工程が機械板金で構成されています。試作から量産への移行がスムーズに行える点も大きなメリットです。
板金加工の工程を8ステップで解説
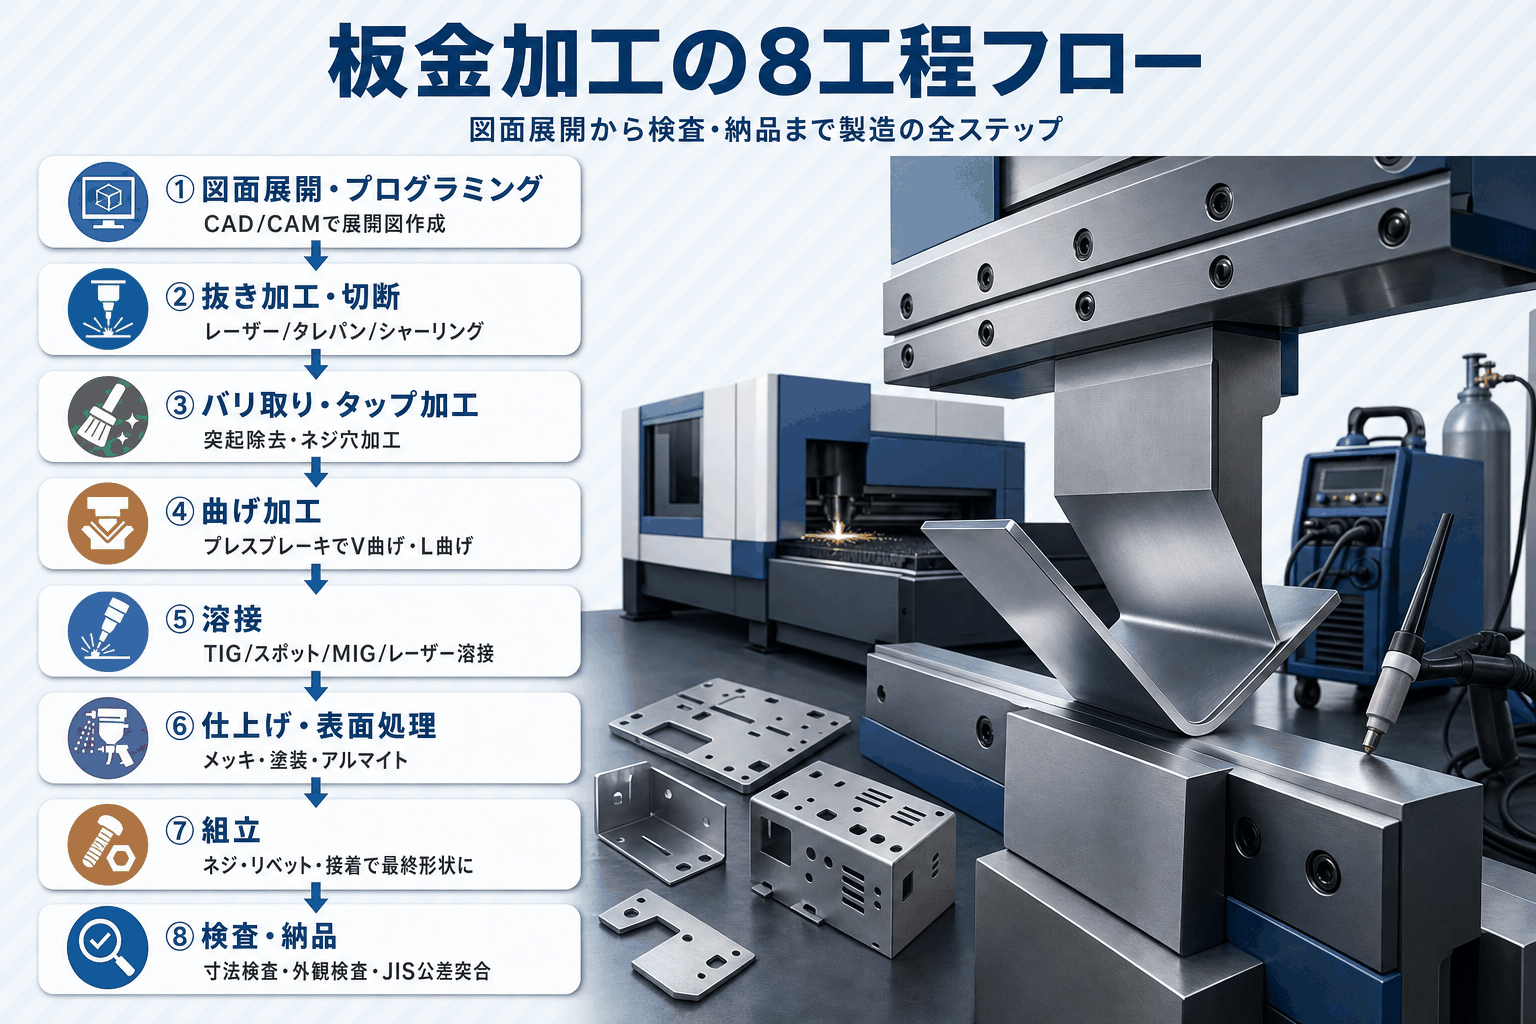
板金加工は発注から納品まで複数の工程を経て完成します。
各段階でどのような作業が行われるかを把握しておくと、発注精度と品質管理の両面で役立ちます。
工程①:図面展開・プログラミング
板金加工の出発点は、3Dの設計図を平面に「展開」して加工プログラムを作成することです。
曲げた後の寸法を逆算し、どこで曲げれば目的の形状になるかを設計段階で確認します。
CAD/CAMソフトを使ったプログラミング精度が後工程の品質を左右するため、板金加工の中でも特に重要な工程の一つです。図面の不明瞭な点はこの段階で業者に確認しておきましょう。
工程②:抜き加工・切断加工
展開図をもとに、金属板から必要な形状を切り出す工程です。
主に使われるのはレーザー加工機・タレットパンチプレス(タレパン)・シャーリングの3種類
で、用途と板厚によって使い分けます。
レーザー加工機は複雑形状や穴あけに優れ、タレパンは多数の穴を高速で抜く量産向きです。シャーリングは直線切断に特化しており、加工コストを抑えやすい特徴があります。
工程③:前処理(バリ取り・タップ加工)
切断後に発生するバリ(金属のとがった突起)を除去し、ネジ穴を加工する工程です。
バリは放置すると組立時のケガや製品の品質不良の原因になるため、丁寧な除去が必須です。
バリ取り指示を「全面」にするか「必要箇所のみ」にするかで、コストに大きな差が生じます。設計段階でバリ取り範囲を明確にしておくと、無駄なコストを大幅に抑えられます。
工程④:曲げ加工
板金加工の中心的な工程として、プレスブレーキ(ベンダーとも呼ぶ曲げ機)を使って金属板を目的の角度へ折り曲げる作業です。
「V曲げ」「L曲げ」などの曲げ方式と、材料が元に戻ろうとする「スプリングバック」の管理が品質の肝です。
スプリングバックは素材・板厚・曲げ角度によって発生量が異なり、熟練オペレーターのノウハウと金型(ダイ)の選定が精度を左右します。発注前に業者と仕様をすり合わせてください。
工程⑤:溶接
複数の板金部品を接合する工程です。
主に使われるのはTIG溶接・スポット溶接・MIG溶接・レーザー溶接の4種類で、素材・板厚・仕上がり品質によって選択します。
TIG溶接はステンレス・アルミへの対応力が高く、美しいビード(溶接跡)が特徴です。スポット溶接は薄板の量産接合に向いており、自動車産業で広く使われています。
レーザー溶接は熱影響が小さく、精密部品への応用が進んでいます。
工程⑥:仕上げ・表面処理
曲げ・溶接後の表面を整え、メッキや塗装・アルマイトなどで保護・美装する工程です。
表面処理の目的は主に「防錆」「耐食性の向上」「外観品質の確保」の3つです。
メッキはユニクロメッキ・ニッケルメッキなど種類が多く、使用環境に合わせて選びます。
アルマイトはアルミ素材専用の陽極酸化処理で、硬度・耐食性の向上に用いられます(2026年6月時点のメーカー公式情報を参考にしてください)。
工程⑦:組立
加工・表面処理を経た部品を組み合わせ、最終製品の形に組み立てる工程です。
組立精度は各部品の寸法精度と相互の嵌合(かんごう)精度に依存するため、前工程での品質管理が直接影響します。
ネジ・リベット・接着などの接合方法は設計段階で決めておき、組立の作業性と精度確保を両立する設計視点が欠かせません。
工程⑧:検査・納品
寸法検査・外観検査・機能検査を経て製品を納品する、最終確認の工程です。
検査では図面寸法との突合(JIS B 0408などの公差基準を参照)と、表面処理の均一性・外観不良の有無を確認します。
材料証明書(ミルシート)や検査成績書を納品時に添付する場合は、事前に発注時に明記しておきましょう。検査規格・合否判定基準は発注側と製造側で事前に合意しておくことが納品トラブルを防ぐ最短路です。
出典:日本規格協会(JIS B 0408 金属プレス加工品の普通寸法公差)
板金加工に使われる素材と板厚・表面処理
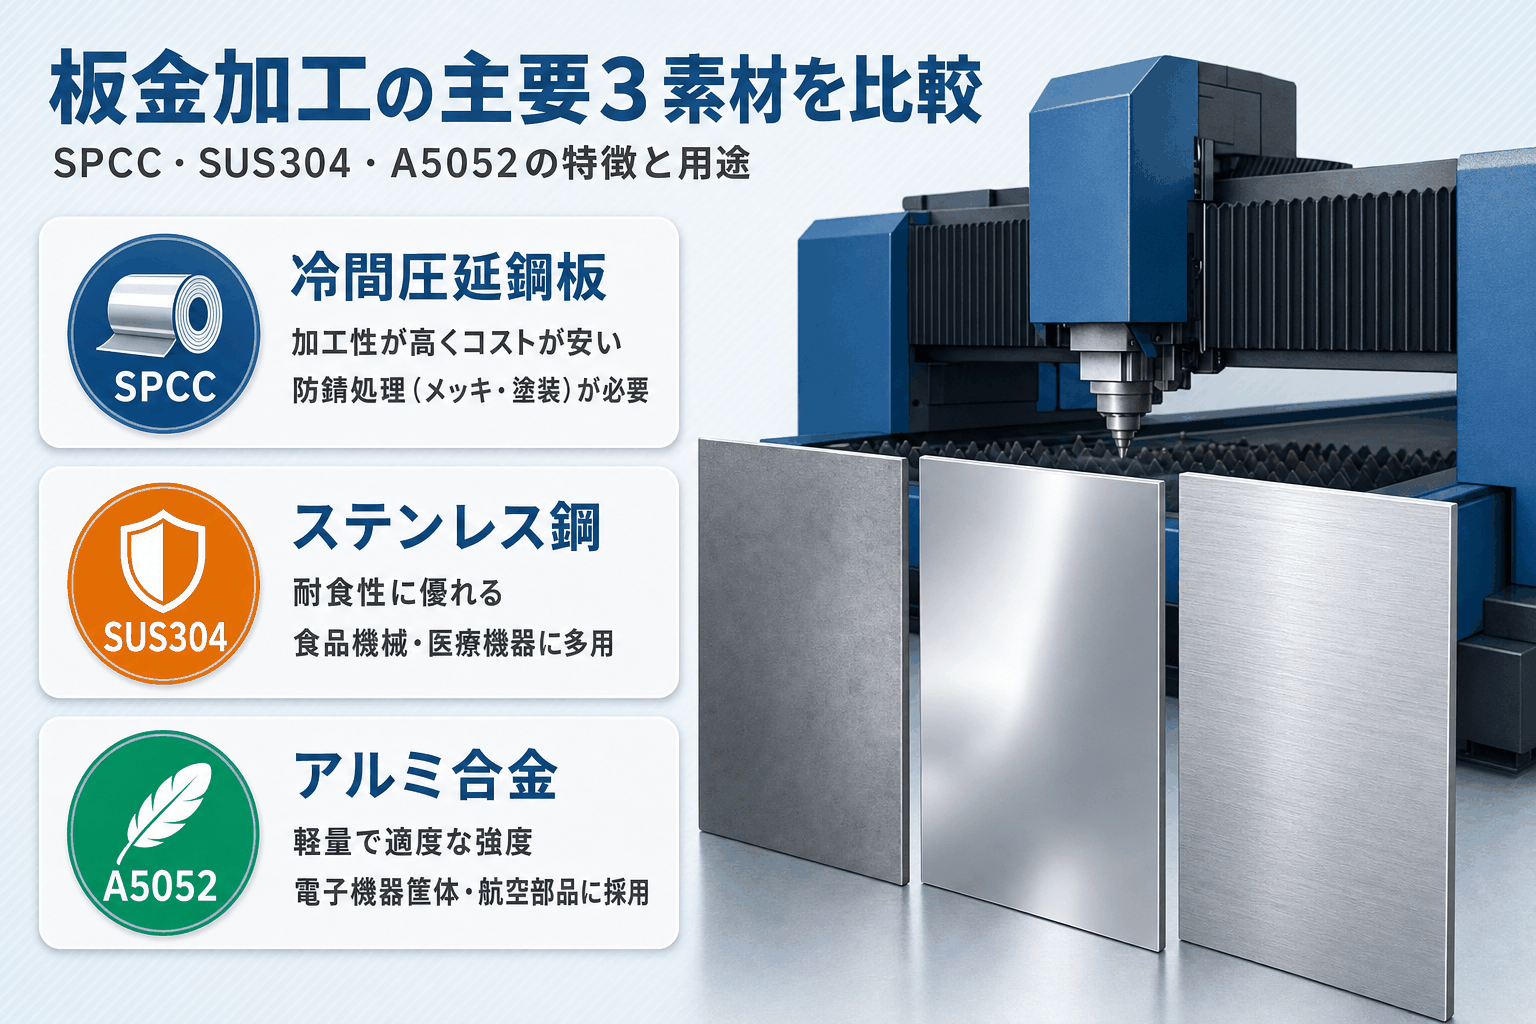
素材の選択は加工性・コスト・仕上がり品質を大きく左右します。
板金加工で広く使われる3種類の主要素材と、板厚・表面処理の基礎を押さえましょう。
主要3素材の特徴と選定ポイント(SPCC・SUS・アルミ)
板金加工で最も多く使われる素材はSPCC・SUS304・A5052の3種類です。
SPCCは冷間圧延鋼板の規格品で、加工性の高さとコストの安さが魅力です。
防錆処理が必要なため一般にメッキや塗装を施して使います。
SUS304は耐食性に優れ食品機械や医療機器に多用され、A5052は軽量・適度な強度から電子機器筐体や航空部品に採用されています(2026年6月時点の業界情報として参照ください)。
板厚と板金加工限界の関係
板厚は加工精度・使用設備・コストを直接左右する重要なパラメーターです。
一般的な機械板金では0.5mm〜6mm程度が主流であり、この範囲を外れると専用設備や特殊な加工技術への対応が生じます。
0.5mm以下の薄板は成形時に歪みや割れが生じやすく、6mm超の厚板は大型プレスブレーキが必要で材料費・加工費とも増加する傾向です。板厚は強度要件とコストのバランスで判断しましょう。
代表的な表面処理の種類と選び方
表面処理は素材の耐久性と外観品質を高めるために欠かせません。
目的ごとの主な選択肢は「防錆・外観仕上げには塗装」「耐食性・導電性確保にはメッキ」「アルミの硬度・耐食向上にはアルマイト」の3系統です。
化成処理(リン酸塩処理など)は塗装の密着性を高める前処理として広く使われており、素材・使用環境・コスト予算に合わせて最適な処理を選ぶことで製品寿命と品質安定につながります。
板金加工で使用する機械・設備の種類と導入ポイント
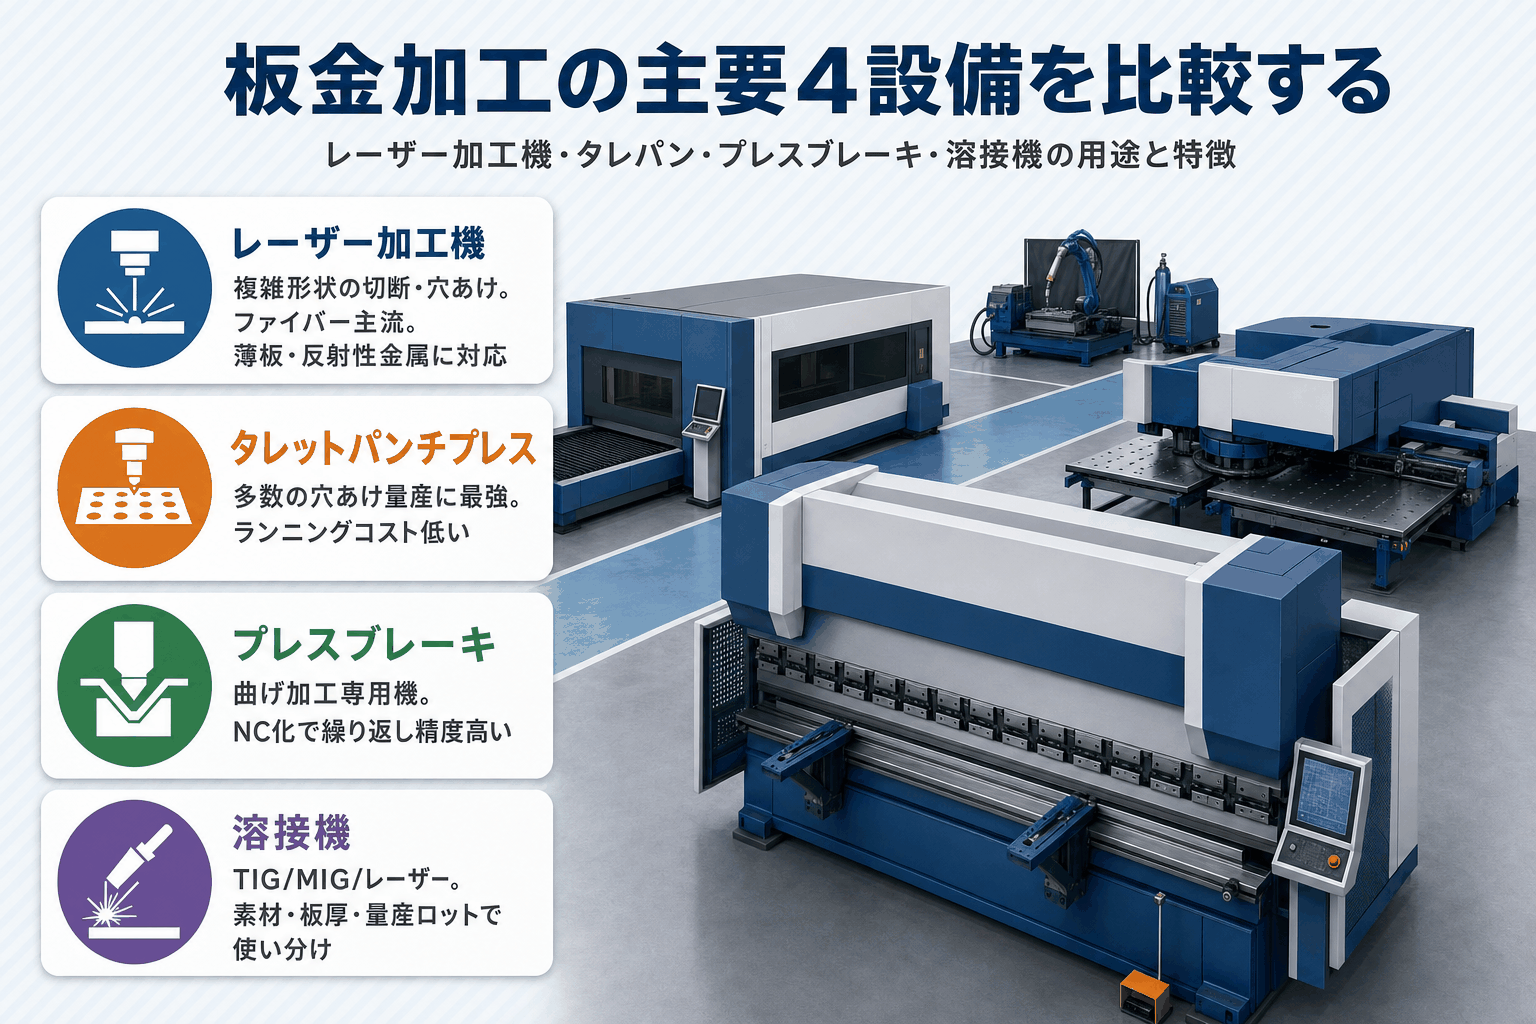
板金加工に使われる設備は機能が多様であり、導入前の選定が生産効率を大きく左右します。
各設備の特徴と導入時のチェックポイントは以下の通りです。
レーザー加工機の種類と特徴(ファイバー vs CO2レーザー)
レーザー加工機の主流は「ファイバーレーザー」と「CO2レーザー」の2方式です。
ファイバーレーザーは薄板・反射性金属(銅・アルミ)の切断速度に優れ、ランニングコストの低さから近年の主流となっています。
CO2レーザーは厚板の切断品質が安定し、非金属加工にも対応できます。新機種の価格帯は数百万〜数千万円台と幅広く、中古市場でも多くの機種が流通しています(2026年6月時点)。
タレットパンチプレス(タレパン)の役割と用途
タレットパンチプレスとは、回転式の金型ホルダー(タレット)を持ち、多種類のパンチ・ダイ(金型)を自動交換しながら高速で穴あけや成形加工を行う機械です。
多数の穴や切り欠きを繰り返す量産部品の加工に特に強く、金型さえ用意すれば複雑なパターンも一気に抜けます。
レーザー加工機と比べると切断面が荒くなりますが、ランニングコストを抑えやすいのが特徴です。板材の打ち抜き量産ラインには今も現役で使われています。
プレスブレーキ(ベンダー)の選定基準
プレスブレーキは板金の曲げ加工専用機で、上型(パンチ)と下型(ダイ)の組み合わせで金属板を折り曲げます。
選定の主なポイントは「加圧能力(トン数)」「板材の全長(ストローク)」「バックゲージ(突き当て精度)」の3点です。
NC(数値制御)化されたプレスブレーキは繰り返し精度が高く、段取り時間の短縮にも貢献します。薄板の精密曲げでは特に高精度のバックゲージが仕上がり品質を左右する点に注意してください。
溶接機の種類(TIG・MIG・レーザー溶接)
溶接機の選定は素材・板厚・量産ロットによって異なります。
TIG溶接機はアルミ・ステンレスの薄板精密溶接向き、MIG/MAG溶接機は鉄の高速量産溶接向きです。
レーザー溶接機は熱影響が極めて小さく、精密機器・医療機器の部品接合での採用が近年拡大しています。近年はファイバーレーザー溶接機の普及で、切断と溶接を1台でこなせる複合機種も登場してきました。
板金加工機械の中古・レンタル活用とコスト感
新規設備の導入は多額の初期投資を伴いますが、中古機械を活用すればコストを大幅に抑えられます。
プレスブレーキやレーザー加工機は中古市場での流通も活発で、状態の確認された機種を新品より抑えた費用で導入できる場合があります。
設備の一時的な増強や試験導入には、機械レンタルも有力な選択肢です。固定費を抑えつつ稼働率を確認してから購入を判断できるため、初期リスクを抑えやすくなります。
精密板金加工・公差・JIS基準の実務知識
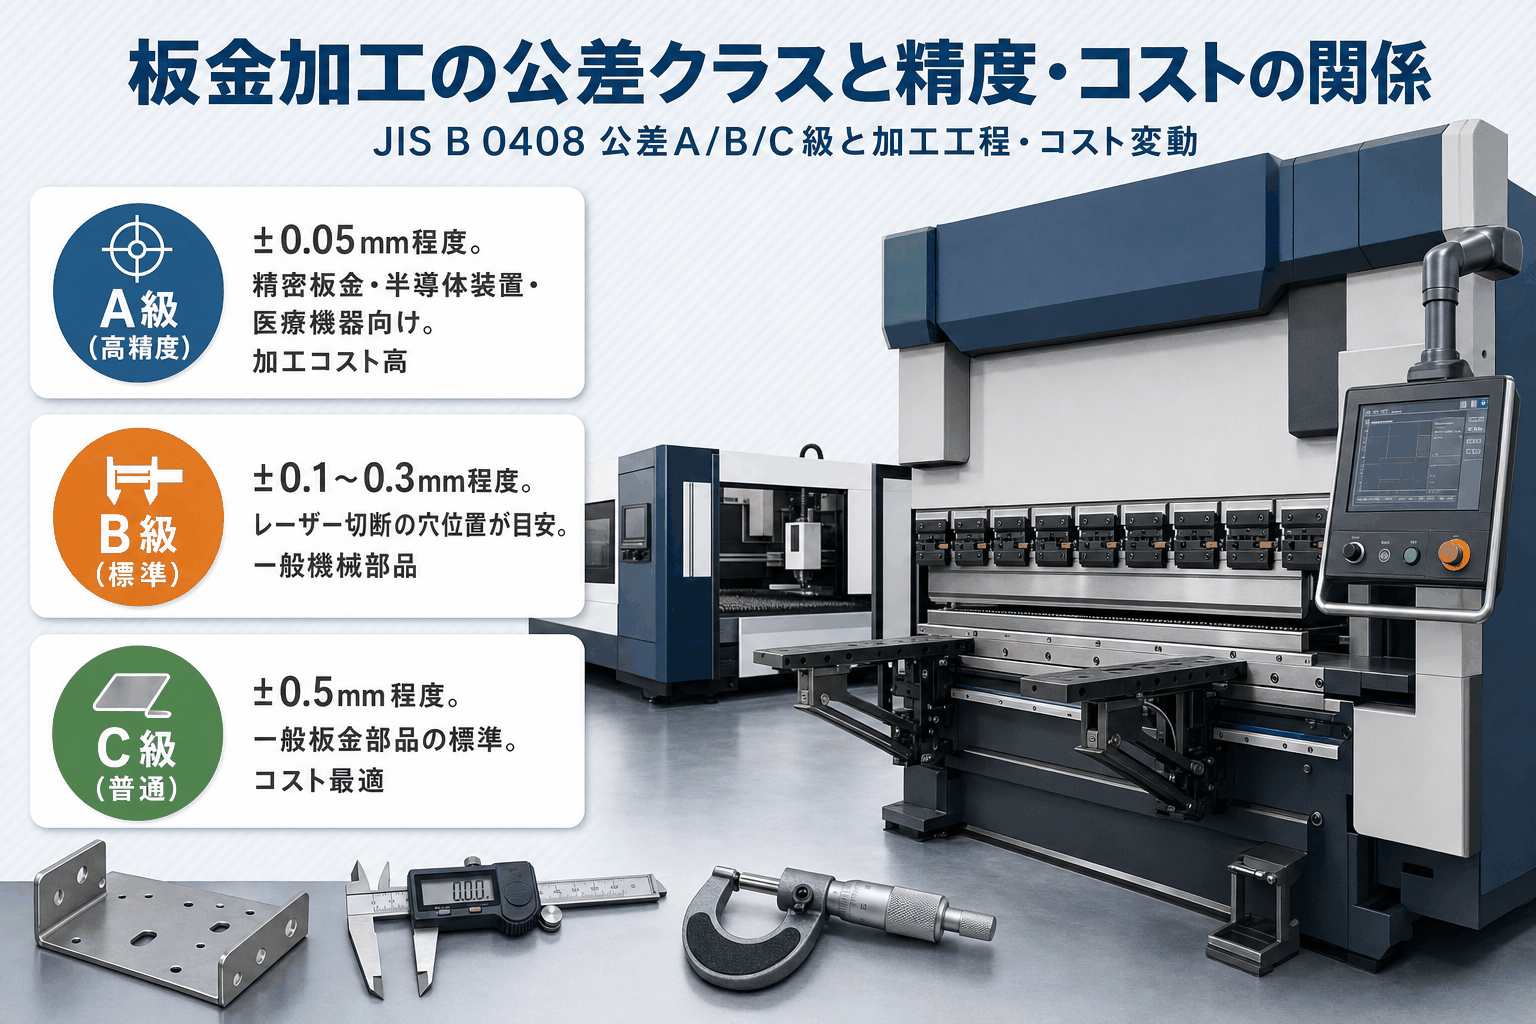
精密板金加工と一般板金加工の違いや公差・JIS基準は、設計担当者・発注担当者が知っておくべき実務知識です。
見落としがちなこの領域を整理します。
精密板金加工と一般板金加工の違い
一般板金加工と精密板金加工の最大の違いは「要求される寸法精度と適用分野」です。
精密板金加工では±0.1mm以下の公差が求められることが多く、NC設備の高精度化・工程管理の徹底が前提になります。
適用分野は半導体製造装置・医療機器・精密計測機器など、寸法のばらつきが製品性能に直結する領域です。一般板金加工に比べて使用設備・検査工程・技術水準が高まり、単価も相応に高くなりがちです。
板金加工の公差とJIS基準
板金加工品の寸法精度はJIS B 0408「金属プレス加工品の普通寸法公差」で規定されています。
同規格では公差クラスとして「A級」「B級」「C級」の3段階が設定されており、加工方法・寸法範囲によって許容差が決まります。
例えばレーザー切断の穴位置精度はクラスBが目安です。高精度な公差を全面指定すると加工費が上がるため、機能上必要な箇所だけ公差クラスを絞り込むことでコストを抑えやすくなります。
出典:日本規格協会(JIS B 0408 金属プレス加工品の普通寸法公差)
板金加工のメリット・デメリット
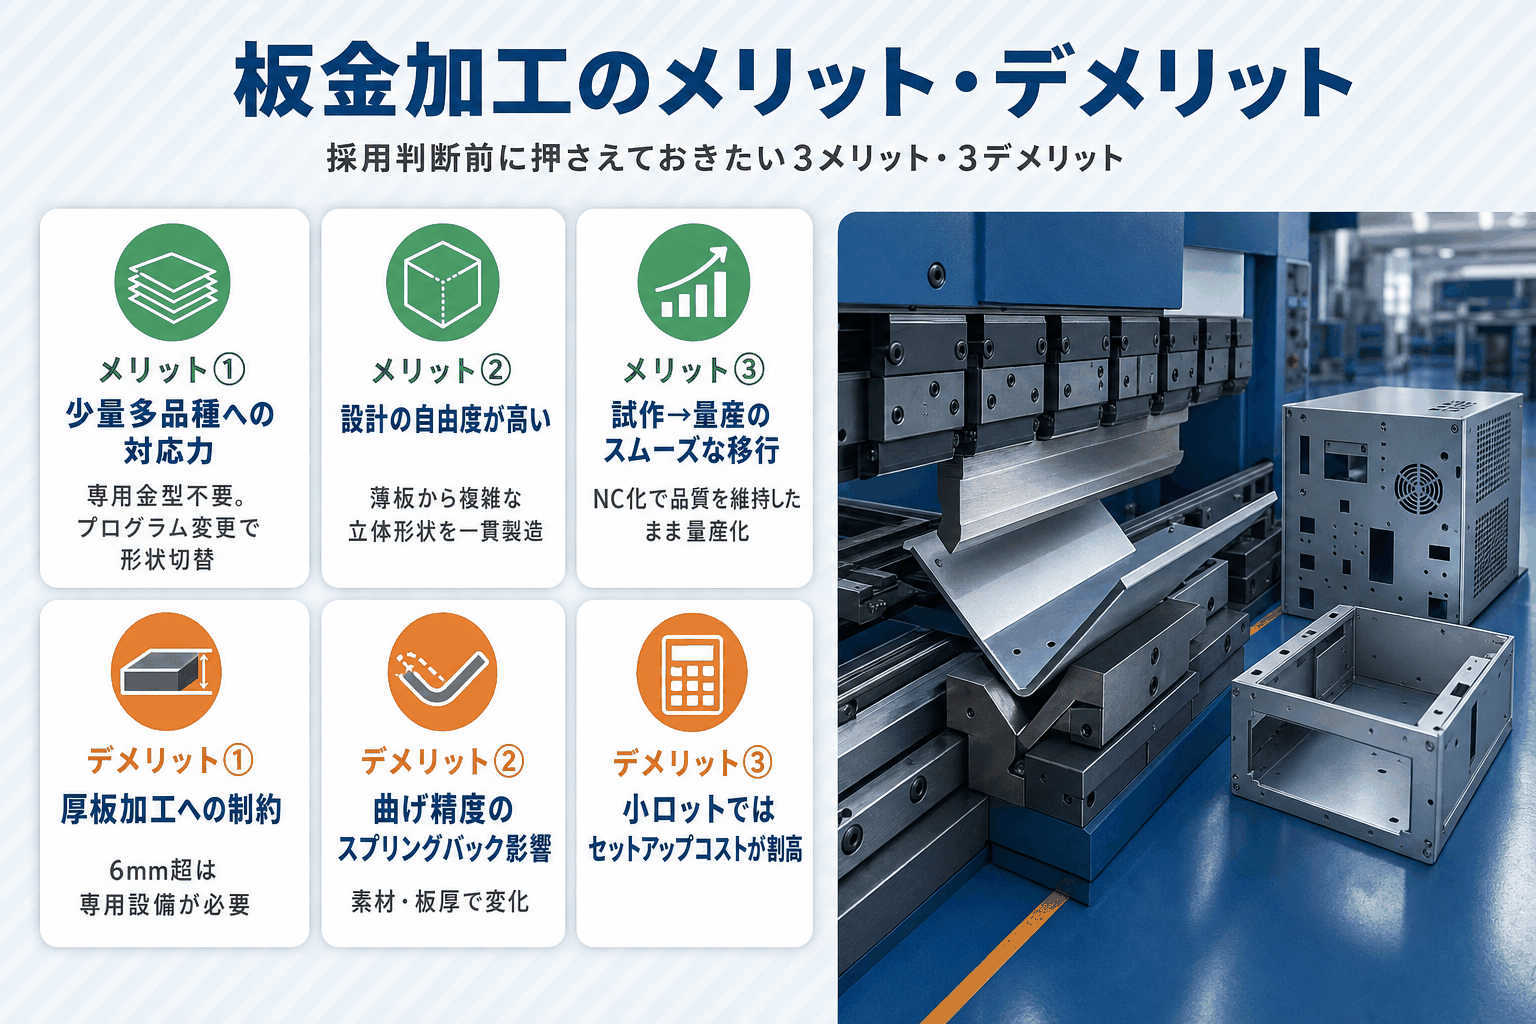
板金加工の採用を判断するうえでは、メリットとデメリットの両面を正確に押さえておきましょう。
発注検討者が押さえておくべきポイントを整理します。
板金加工の主なメリット
板金加工の最大のメリットは「少量多品種への対応力」「設計の自由度の高さ」「コスト効率」の3点です。
専用の大型金型が不要で、プログラム変更だけで形状を切り替えられるため、試作・小ロットから量産への移行がスムーズに行えます。
薄い金属板から複雑な立体形状を一貫して作れる短納期対応力も、製品開発スピードを重視するメーカーから評価される点です。複数工程の一括発注で管理コストを下げることもできます。
板金加工の主なデメリット・注意点
一方で、板金加工には素材と精度に関する制約があります。
「厚板加工への対応が限られる」「曲げ精度はスプリングバックの影響を受ける」「深絞り形状には別の加工方式が向く」という3点が主なデメリット
です。
また、小ロット発注ではセットアップコストが製品単価に上乗せされ、コスト割れが起きるケースがあります。最小発注ロットと段取り費の扱いは、見積もり段階で業者に必ず確認しましょう。
板金加工のコストダウン方法と自動化・省人化
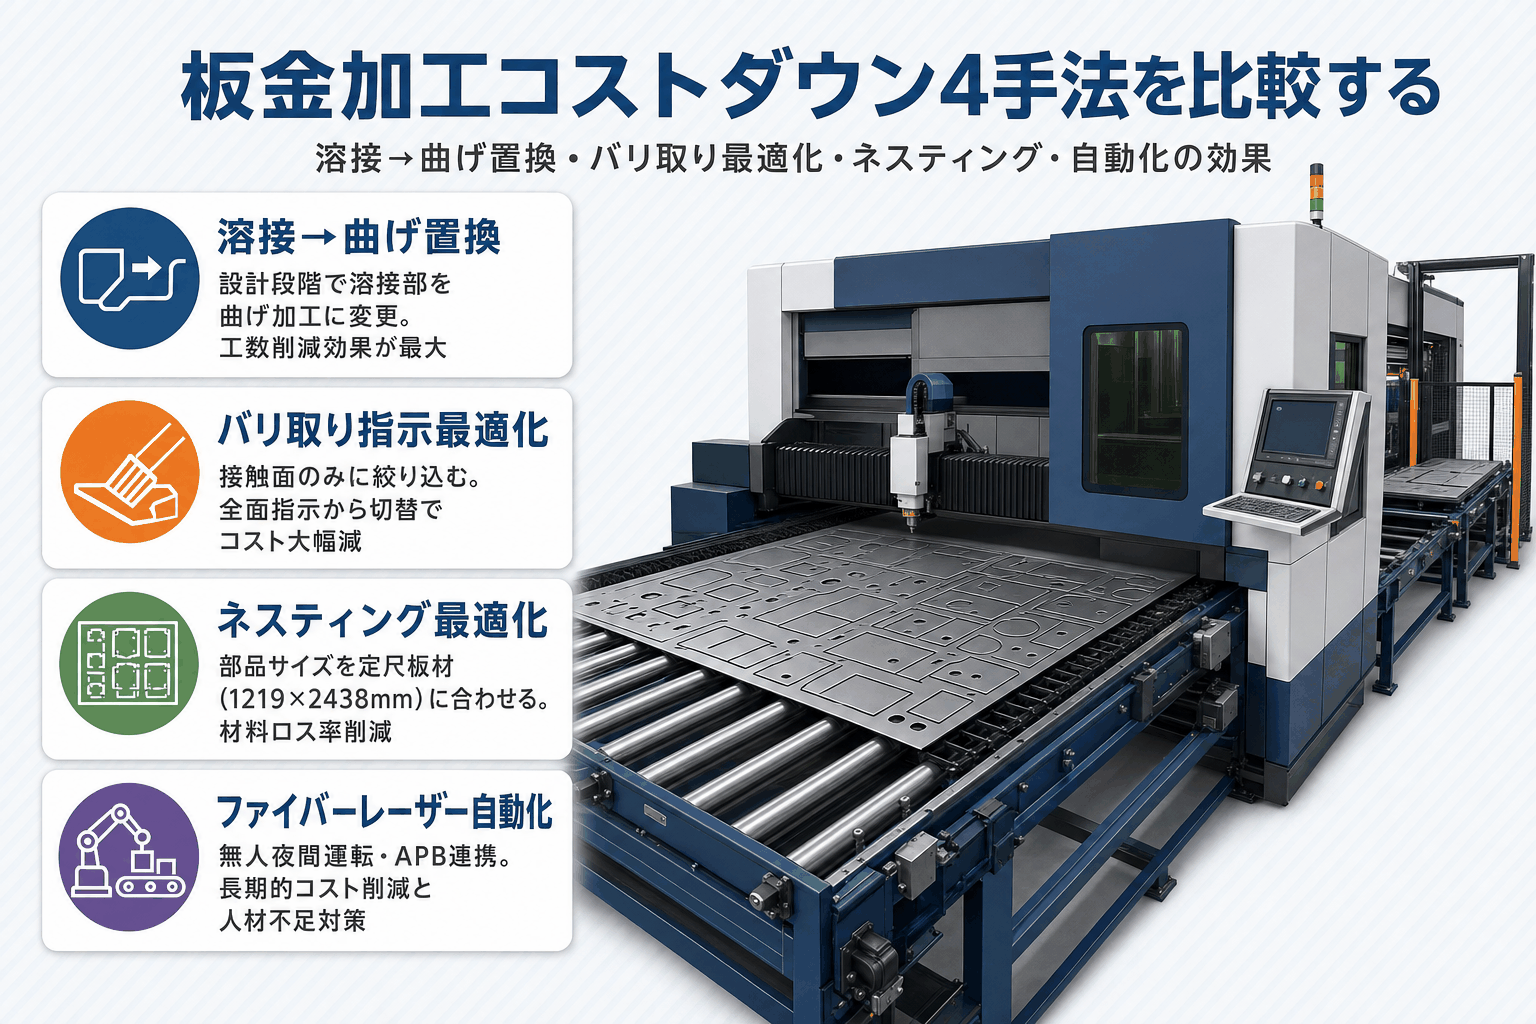
板金加工のコストは設計の工夫と発注方法の見直しで大きく下げられます。
加えて、近年の設備自動化による生産性向上についても把握しておきましょう。
溶接を曲げに置き換えるコスト削減
板金加工のコストダウン策として最もインパクトが大きいのは「溶接工程を曲げ加工に置き換えることができる部分を設計段階から探す」という方法です。
溶接は熟練工の工数を多く消費しますが、曲げ加工はNC化による高速処理が可能です。
2枚を溶接で接合していた部品を1枚の板材を曲げるだけで同じ形状にできる場合、コストと工数の両方を削減できます。設計の自由度があるうちに板金業者と協議してください。
バリ取り指示の最適化
バリ取り指示を「全面指示」にすると工数が大幅に増加するため、指示範囲を絞り込むことが生産性改善の近道です。
「組み付け面と接触面のみバリ取り指示する」という方針に切り替えるだけで、バリ取り工数を大幅に削減できます。
設計者がバリ取りの必要箇所・不要箇所を図面上で明示しておくと、製造側の判断ミスを防ぎながらコストの無駄も抑えられます。
材料ロスを減らすネスティング最適化
ネスティング(板取り)とは、1枚の定尺板材から複数の部品を効率よく配置して切り出す工程です。
部品の形状・サイズを定尺板材の規格(例:1219mm×2438mm)に合わせて設計すると、材料ロス率を下げて材料費を削減できます。
板取り効率はCAMソフトウェアで自動最適化できており、設計段階から部品サイズを板材規格に合わせる工夫が根本策です。ロット数が多いほど1〜2%の改善が年間材料費にも波及します。
ファイバーレーザー複合機と自動化ラインが変える板金工場
板金工場では近年、ファイバーレーザー複合機と自動搬送システム・自動曲げ機(APB)を組み合わせた自動化ラインの導入が加速しています。
夜間や休日の無人運転で長時間の連続稼働が可能になり、人材不足対策としての設備投資に拍車がかかる状況です。
NC設備の自動化は初期投資が大きい反面、長期的なコスト削減と安定生産につながります。稼働率・保全コストも含めたトータルコストで判断してください。
板金加工の発注前チェックリスト
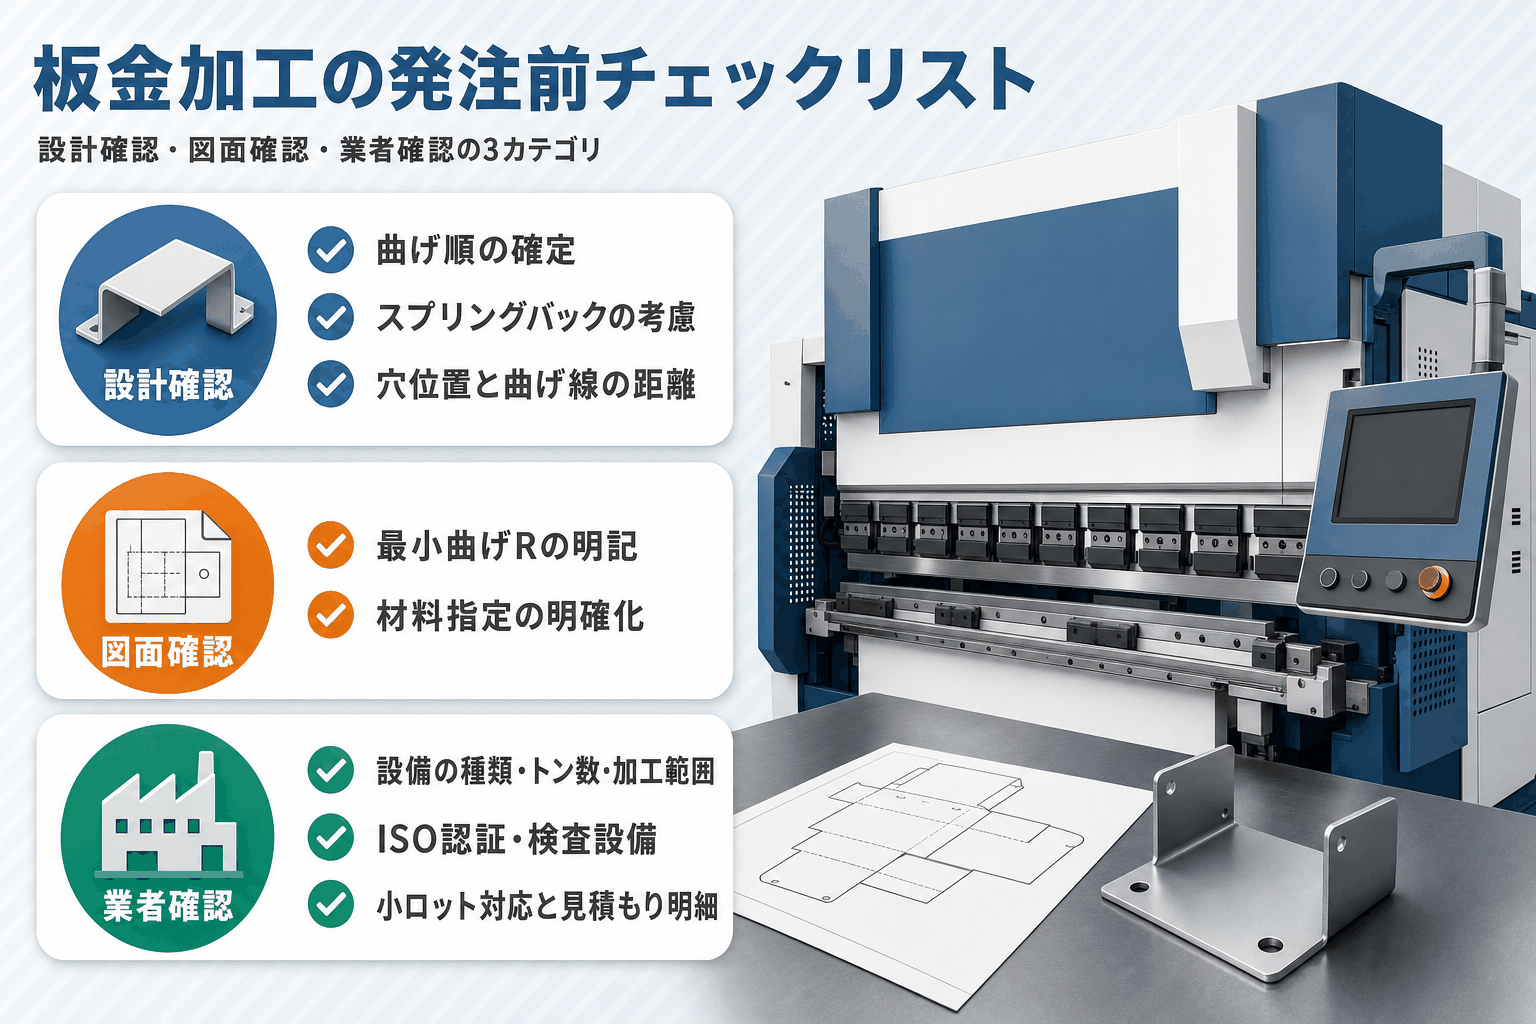
発注前に確認すべき事項を見落とすと、後工程で手戻りが発生してコストと納期の両方に悪影響を及ぼします。
設計・図面・業者選定の3軸で事前確認のポイントを整理しましょう。
図面・設計段階で確認すべき5つのポイント
発注前に設計側が確認すべき5点は「曲げ順の確定」「スプリングバックの考慮」「穴位置と曲げ線の距離」「最小曲げR(内Rの最小値)」「材料指定の明確化」です。
曲げ順が未確定だと金型の入りしろが確保できず加工不可になる場合があります。穴位置が曲げ線に近すぎると変形リスクが生じるため板厚の2〜3倍以上の距離が目安です(詳細は板金業者に確認ください)。
最小曲げRは素材・板厚によって変わります。
板金加工業者を選ぶ際の確認事項
業者選定では価格だけでなく、技術力と設備体制の確認が欠かせません。
確認すべき主な項目は「保有加工設備の種類・トン数・加工範囲」「品質管理体制(ISO認証・検査設備)」「小ロット対応の可否と最小発注条件」「見積もり明細の透明度」の4点
です。
小ロットを得意とする業者と量産案件に強い業者では体制・設備が異なります。初回発注時はサンプル品を依頼し、品質と納期を実際に確かめてから本発注へ進んでください。
板金加工機械の売買・レンタルはシェアリングファクトリーへ
板金加工の設備導入・更新・遊休設備の売却を検討している場合は、シェアリングファクトリーへご相談ください。
シェアリングファクトリーでは、レーザー加工機・タレットパンチプレス・プレスブレーキ・溶接機など板金加工に使われる中古工作機械の売買・レンタルを手がけています。
新品設備への投資が難しい場合でも、状態の確認された中古機械で設備を補強したり、試験導入としてレンタルから始めたりといった柔軟な活用が可能です。
設備の査定・買取相談も受け付けており、遊休設備を現金化して次の設備投資資金に充てられます。
工作機械の売買・導入でお困りの際は、シェアリングファクトリーへお気軽にお問い合わせください。
板金加工についてよくある質問
Q1. 板金加工とプレス加工の違いは何ですか?
A. 板金加工は少量多品種に向いた変形加工技術で、専用の大型金型なしで様々な形状を作れます。プレス加工は専用金型で一括成形する方式で量産単価を下げられる一方、金型費の初期投資が大きくなります。
小ロット・試作なら板金加工、大量生産が前提ならプレス加工が基本の選択です。
Q2. 板金加工と機械加工(切削加工)の違いは何ですか?
A. 機械加工(切削加工)は素材を削り取って形状を作る「材料除去型」の加工になります。板金加工は素材の塑性変形を利用する「変形型」に分類されており、材料の無駄が少ない点が強みです。
寸法精度は切削加工の方が高く出せますが、板状の部品を作るなら板金加工の方がコスト・納期の両面で有利になることが多くなります。
Q3. 板金加工と製缶加工の違いは何ですか?
A. 製缶加工(せいかんかこう)は厚板(6mm超)の溶接・切断・組み立てを主体とした大型構造物向けの加工技術で、鉄塔・圧力容器・産業機械のフレームなどに用いられます。
薄板(主に6mm以下)の精密な成形を得意とする板金加工に対し、製缶加工は強度と大型化を優先する場面で選ばれる加工です。
Q4. 板金加工でよく使われる素材はどれですか?(SPCC・SUS304・A5052の特徴)
A. 最も広く使われるのはSPCC(冷間圧延鋼板)で、コストと加工性のバランスに優れた素材です。SUS304は耐食性に優れ、食品・医療機器に多く採用されています。
A5052はアルミ合金で軽量かつ適度な強度を持ち、電子機器の筐体や航空部品向けの定番といえます。使用環境・強度要件・予算に合わせて選びましょう。
Q5. 板金加工の公差(寸法精度)はどの程度が標準ですか?
A. 一般的な機械板金ではJIS B 0408(金属プレス加工品の普通寸法公差)のB級〜C級が目安とされており、精密板金加工になると、より厳しい公差指定が必要な局面も生じます。
要求精度が高いほど工程数と単価が上がるため、機能上必要な箇所だけ公差を絞り込むことでコストを抑えやすくなります。発注前に業者と精度要件をすり合わせてください。
まとめ:板金加工の基礎を押さえて最適な設備・発注先を選ぼう
板金加工は工程・素材・機械・公差の4つの軸を理解することで、発注精度と設備投資判断の質が大きく変わります。
コストダウンは設計段階での「溶接→曲げ置き換え」とバリ取り指示の最適化から着手し、業者選定では保有設備・品質管理体制・小ロット対応可否を確認することが後悔しない選択につながります。
設備の新規導入や更新には中古機械・レンタルの活用も選択肢に入れましょう。