
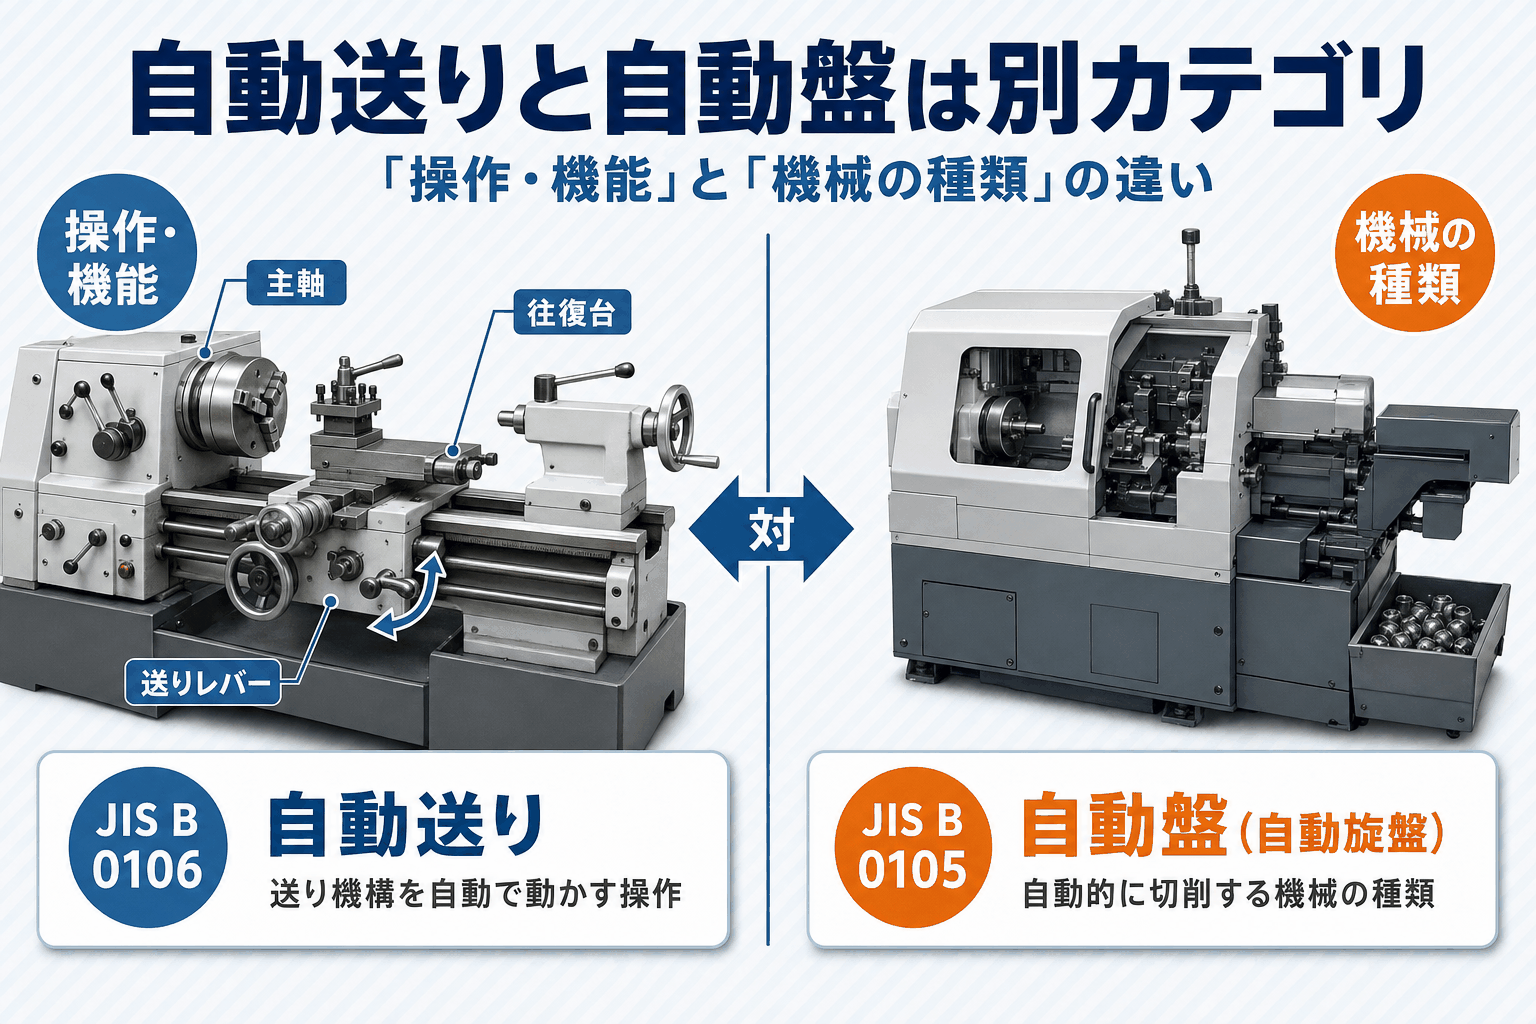
旋盤の自動送りについて調べると、自動盤・自動旋盤の解説ばかり出てきて混乱していませんか。自動送りは工具を自動で動かす送り機構の「操作」であり、自動的に切削を行う機械の種類である自動盤とは別物です。
本記事ではJIS規格の定義に基づき、自動送りを支える送り軸・親ねじなどの機構や、汎用旋盤での操作手順、ねじ切りの際の注意点、NC旋盤の送り指令との違いまで整理して解説します。
汎用旋盤の操作を学びたい方はもちろん、NC旋盤との違いを知りたい方にも役立つ内容です。
旋盤の「自動送り」とは?基本の仕組みと自動盤との違い
自動送りの仕組みを理解する前に、「旋盤加工とは?加工の種類・手順・メリットをわかりやすく解説」で紹介している旋盤加工全般の基礎を押さえておくと理解がスムーズです。
ここではまず、自動送りという言葉の定義と、混同されやすい自動盤との違いを整理します。
自動送りの定義|工具を自動で移動させる送り機構の操作
旋盤の送りとは、工作物(ワーク)を主軸で回転させた状態で、工具(バイト)を移動させることです。
送り量は主軸1回転あたりの工具移動量を指し、単位はmm/rev(ミリメートル毎回転)で表します。この送りをレバーやノブの操作で自動的に行わせるのが「自動送り」です。
送り量のほかに切込み深さ・切削速度という条件もありますが、これらは別の要素であり、混同しないよう区別しておきましょう。
「自動送り」と「自動盤(自動旋盤)」はカテゴリが違う|JISの2規格で見る区別
「自動送り」と「自動盤(自動旋盤)」は、名前が似ていてもまったく別のカテゴリです。
自動送りは旋盤の送り機構を自動で動かす“操作・機能”、自動盤(自動旋盤)は自動的に切削を行う“機械の種類”を指し、両者は別カテゴリの概念です。JISでも自動旋盤は名称の用語(JIS B 0105)、送り軸や親ねじなど自動送りの用語は部品及び工作方法の用語(JIS B 0106)と、別の規格で定義されています。
自動盤は一般に量産・自動加工の場面で使われる機械です。
出典:JIS B 0170:2020 切削工具用語(4009 送り量)
出典:JIS B 0105:2012 工作機械―名称に関する用語(02400 自動旋盤)
自動送りを支える旋盤の部品・機構|送り軸・親ねじ・チェンジギヤ
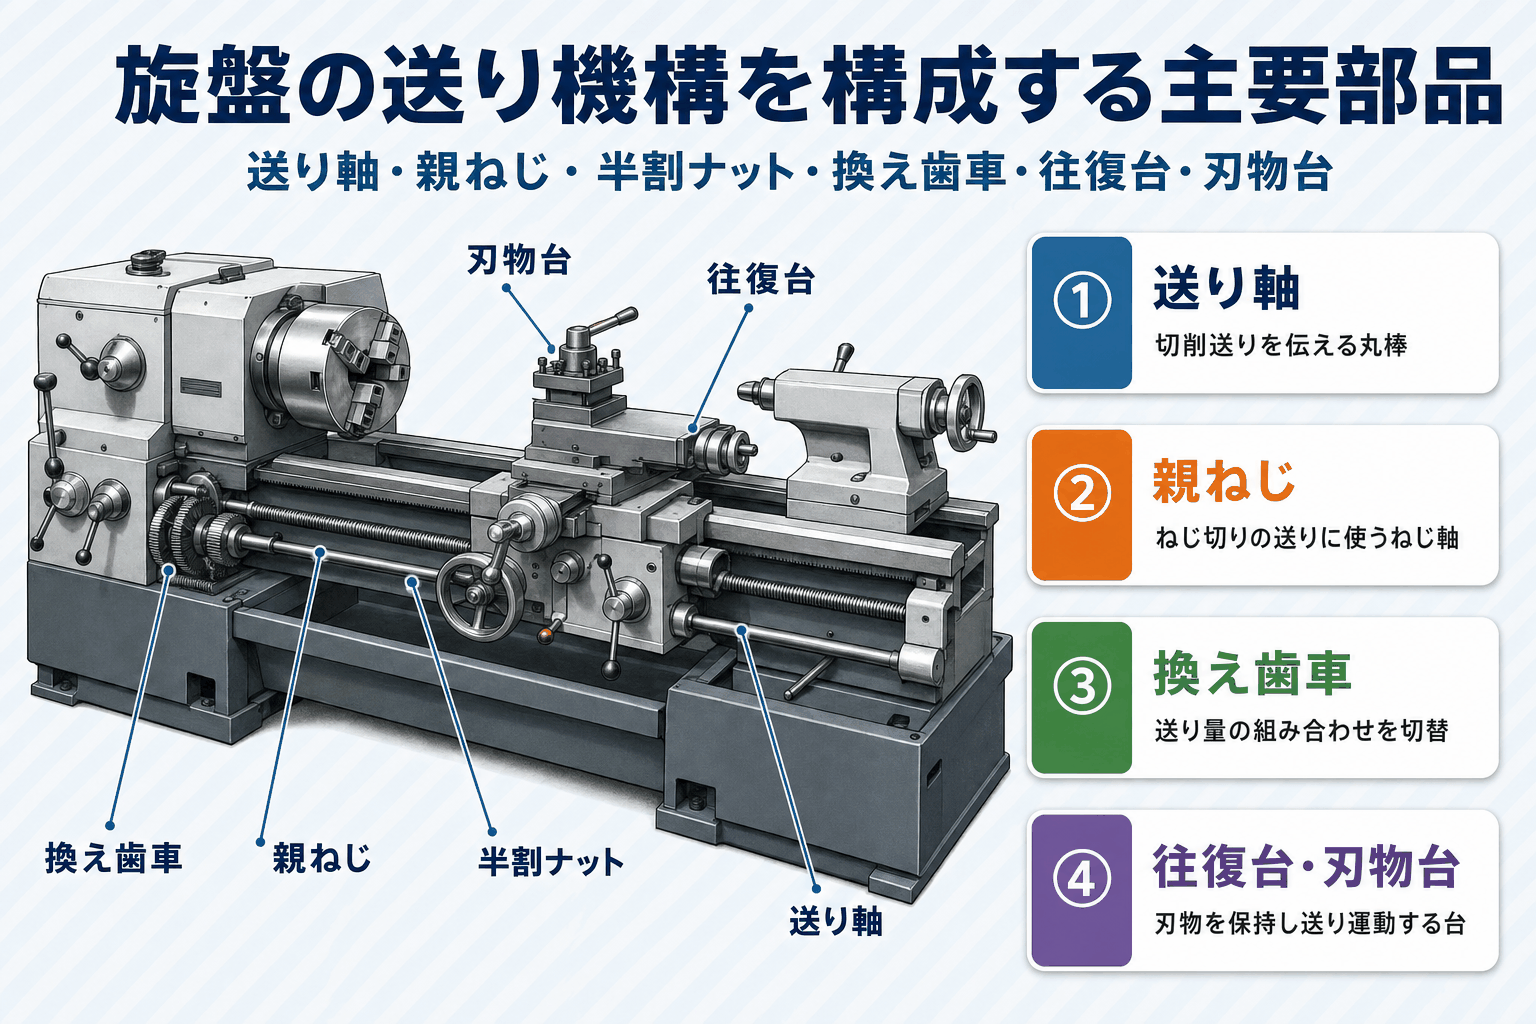
自動送りは、旋盤内部のいくつかの部品が連動して初めて機能する仕組みです。
ここではJIS B 0106の用語定義に沿って、送り軸・親ねじ・半割ナット・換え歯車・往復台・刃物台という主要な機構を整理します。
送り軸(送り棒)と親ねじの違い・使い分け
JIS B 0106では、親ねじ(リードスクリュー)を「ねじを切るときの刃物の送りに用いるねじ」、送り軸(フィードロッド)を「刃物に送りを与える軸」と定義しています。
通常の外径削り・端面削りなどの切削送り(自動送り)は送り軸を介して伝えられ、ねじ切り加工では親ねじが使われる、という機能分担です。現場では送り軸を「送り棒」と呼ぶこともありますが、JISでの正式名称は送り軸です。
半割ナット(ハーフナット)・換え歯車(チェンジギヤ)とは
半割ナット(ハーフナット)とは、親ねじにかみ合わせたり離したりできる分割式のナットを指します。
ねじ切りの際にレバーで親ねじにかみ合わせることで、往復台をねじのピッチどおりに送ります。一方、換え歯車(チェンジギヤ、掛換歯車)は、主軸と親ねじ(または送り軸)の間の歯車の組み合わせを替えて、送り量やねじのピッチを切り換える歯車です。
組み合わせを変えることで、主軸と親ねじの回転数の比を一定に保ちます。
往復台・刃物台の役割と縦送り・横送りの違い
往復台(キャリッジ)は、エプロン・サドル・横送り台・刃物台などからなり、ベッド上を往復して刃物の送り運動を行う台です。
刃物台は刃物その他を取り付ける台で、往復台の上に載っています。送りの方向は主に2種類あり、主軸台や心押台の方向(ベッドに沿った左右方向)に送ることを長手送り(縦送り)、これと直角方向に送ることを前後送り(横送り)と呼びます。
具体的な送り量の数値は機種の送り表や換え歯車の組み合わせによって決まるため、お使いの機械のマニュアルで確認してください。
出典:JIS B 0106:2016 工作機械-部品及び工作方法-用語(010.2810 親ねじ/011.2904 送り軸/010.2110 往復台/010.2300 刃物台)
出典:新潟大学 工学部 ものづくり教育実習「第7章 旋盤加工」(半割ナット・換え歯車・縦送り/横送り)
汎用旋盤における自動送りレバーの使い方・操作手順
自動送りレバーの操作は、「汎用旋盤とは?構造・使い方・NC旋盤との違いをわかりやすく解説」で紹介している基本操作の中でも中心となる工程です。
ここでは自動送りをかけるまでの基本手順と、つまずきやすいポイントを見ていきます。
自動送りをかけるまでの基本手順
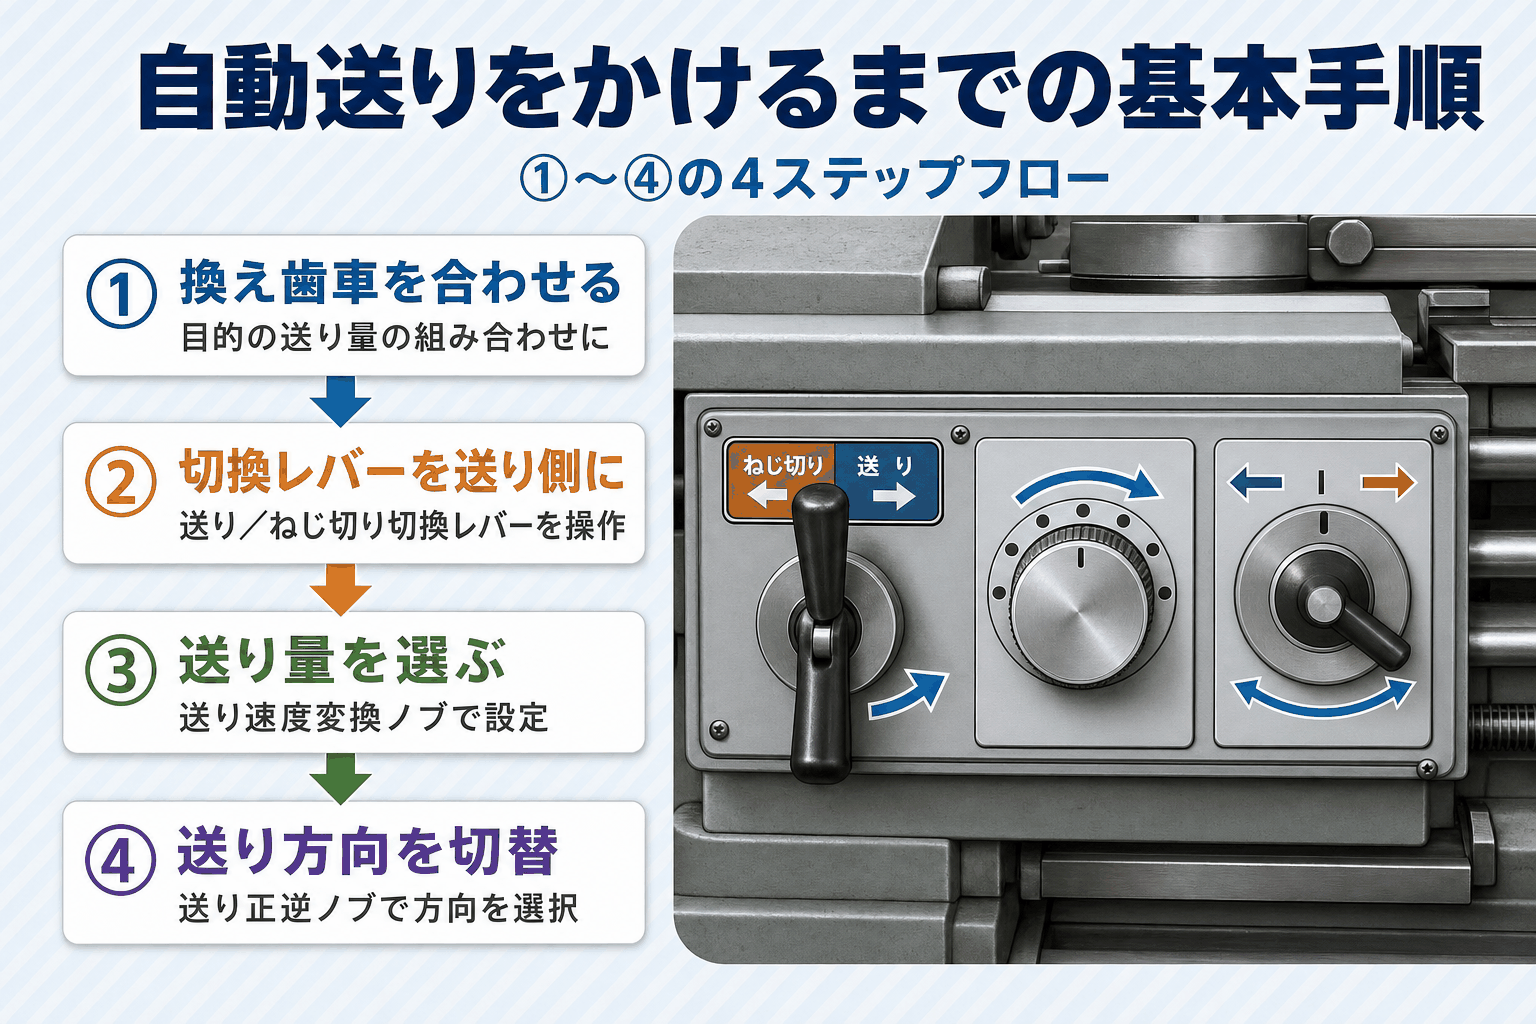
汎用旋盤で自動送りをかけるには、一般に次のような手順で設定します。
①換え歯車を目的の送り量の組み合わせにする、②送り/ねじ切り切換レバーを「送り」側にする、③送り速度変換ノブで送り量を選ぶ、④送り正逆ノブで送り方向を切り換える、という流れです。レバーやノブの名称・配置は機種によって異なるため(例:滝沢TSL550Dの場合)、実際の操作は必ずお使いの機械のマニュアルで確認してください。
送り方向(縦送り・横送り)の切替え操作|つまずきやすいポイント
送り方向の切替えは、初めて汎用旋盤を扱う方がつまずきやすいポイントです。
長手送り(縦送り)と前後送り(横送り)のどちらに送りをかけるかを混同すると、狙った方向・寸法に削れません。送り方向は送り正逆ノブや前後長手送り切換ノブ(名称は機種によって異なります)で切り換えるため、はじめは低速で動きを確かめながら操作し、設定はお使いの機械のマニュアルで確認しましょう。
出典:新潟大学 工学部 ものづくり教育実習「第7章 旋盤加工」
自動送りの速度(送り量)の考え方と設定のポイント
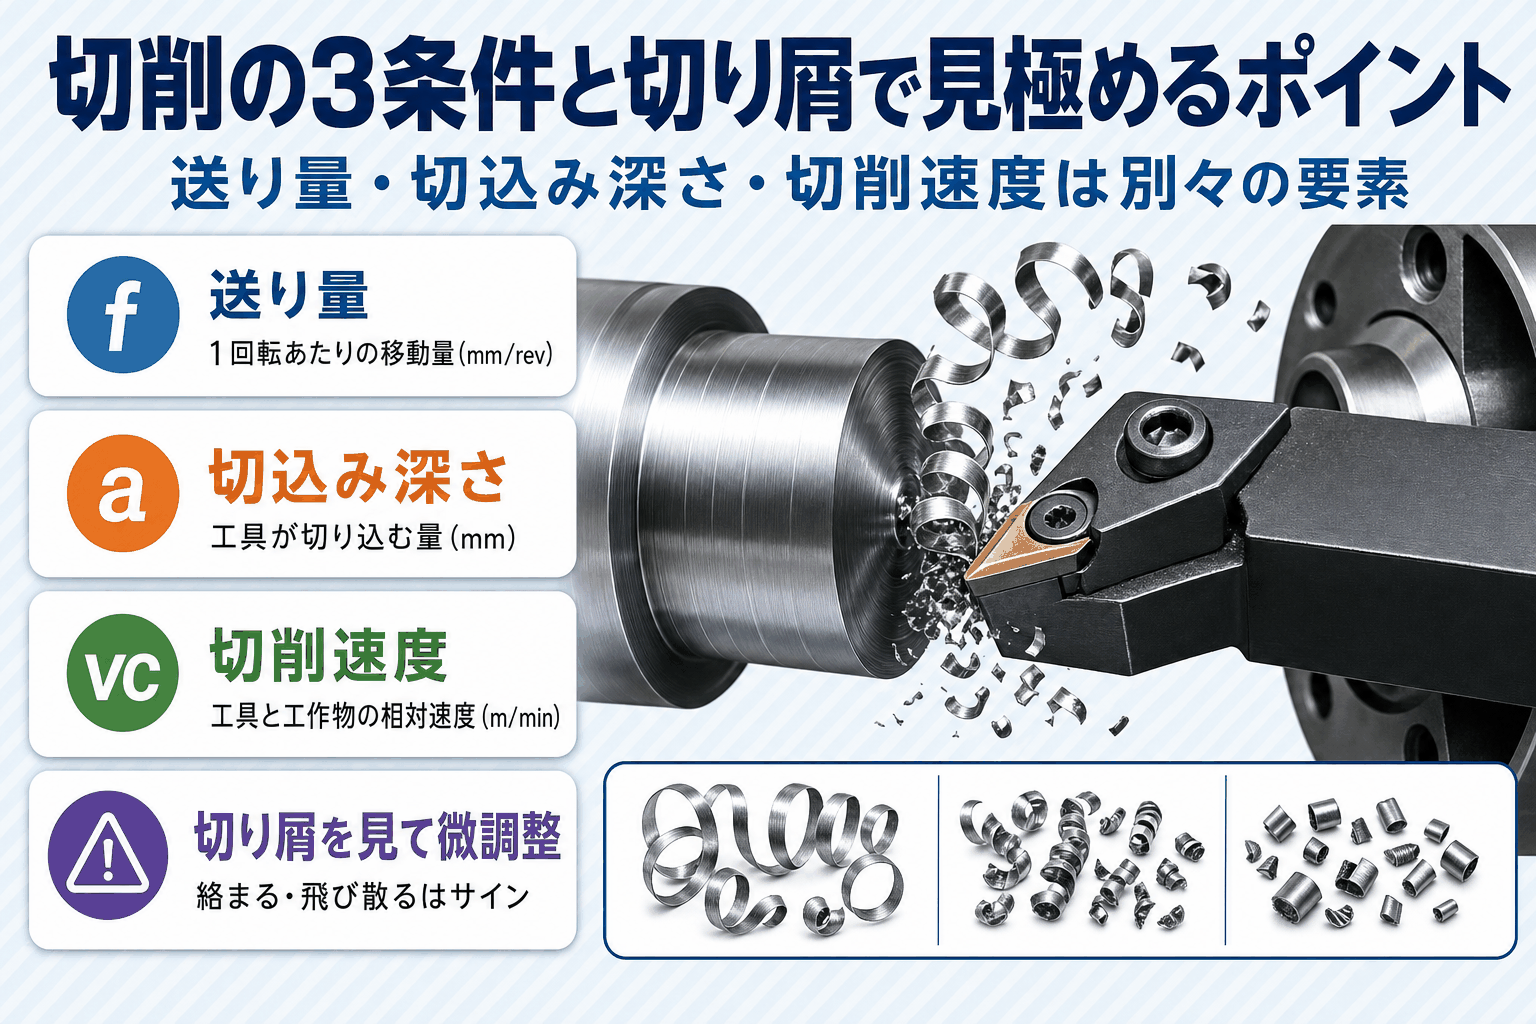
送り量は自動送りの精度や仕上がりを左右する条件のひとつです。送り速度をどう考えればよいか、切削の3条件の整理から見ていきましょう。
送り量とは|切削速度・切込み深さとの違い
JIS B 0170では、切削の条件を3つの要素に分けて定義しています。
送り量(f、単位mm/rev)は工具または工作物の1回転あたりの移動量、切込み深さ(a、単位mm)は被削面から工具が切り込んだ量、切削速度(vc、単位m/min)は工具と工作物との相対運動の速度です。この3条件はそれぞれ別の要素であり、送り量を上げれば切削速度も同時に上がる、といった単純な関係ではありません。
加工条件を決める際は、3つを別々に整理して検討しましょう。
送り速度を決めるときの考え方|数値の目安と現場での見極め方
送り速度(送り量)の適正値は、工具の材種・被削材・機械の剛性によって大きく変わり、一律の数値では語れません。
工具メーカーの推奨条件や送り表を確認したうえで、切削中は切り屑の状態を見て微調整するのが現場の進め方です。切り屑が細かく飛び散る、絡まって工具に巻き付く、バイトの下に落ちずに逃げるといった状態は、送り速度や切込み量が合っていないサインとして参考になります。
具体的な数値の目安は、工具メーカーが公開する送り表や加工計算ツールで確認しましょう。
出典:JIS B 0170:2020 切削工具用語(送り量・切込み深さ・切削速度)
自動送りの注意点|ねじ切りの際の操作とトラブル時の確認ポイント
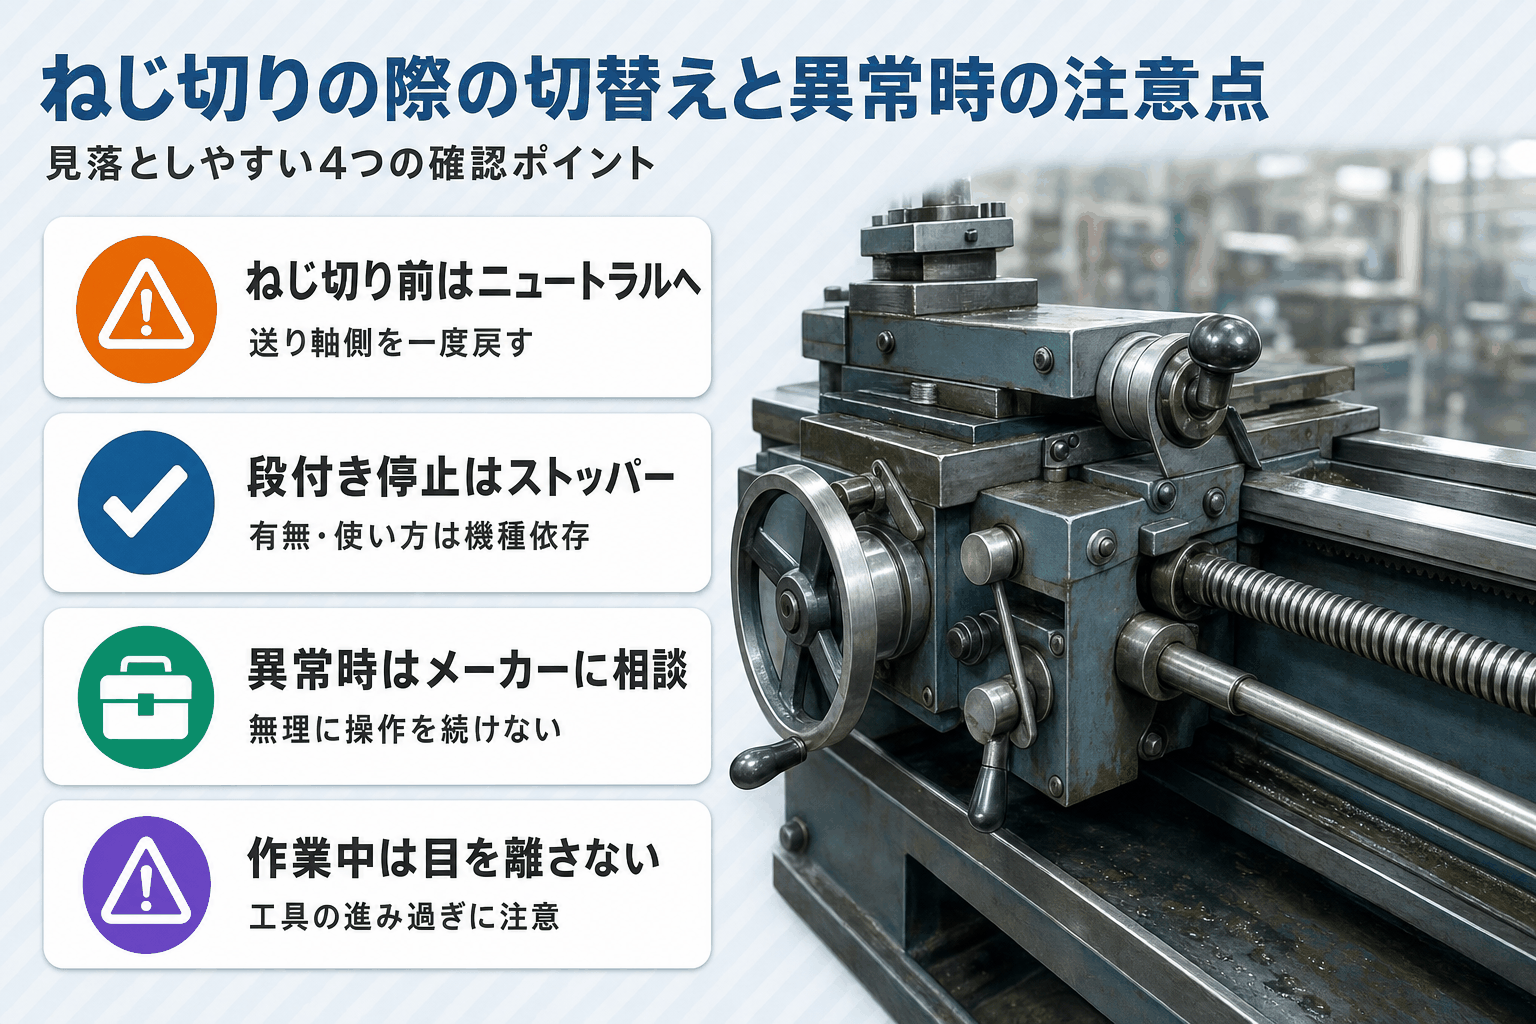
自動送りには、操作を誤ると加工不良につながる注意点もあります。特にねじ切り加工へ切り替えるタイミングは見落としやすいポイントです。
親ねじやハーフナットの構造について詳しくは「ねじ切り旋盤とは?仕組み・種類・加工手順と旋盤選びのポイントを解説」もあわせてご覧ください。
ねじ切り加工時の自動送りの扱い方
通常の自動送り(外径削り・端面削りなど)は送り軸を介して伝えられますが、ねじ切り加工ではこの経路を使いません。
ねじ切りでは、主軸と親ねじの回転比を換え歯車で一定にし、半割ナットを親ねじにかみ合わせてピッチどおりにバイトを送ります。また、切り替える際に自動送り側(送り軸側)を一度ニュートラルに戻すのが、加工不良を防ぐ基本の流れです。
滝沢TSL550Dのように、1本のレバーで「送り」と「ねじ切り」を切り換える機種もあります。
自動送りが動かない・段付き寸法でうまく止まらないときの確認ポイント
自動送りが動かない場合、原因はクラッチや安全装置などいくつか考えられますが、機種による違いが大きく一概には言えません。
異常が見られるときは、無理に操作を続けず、機械メーカーや販売店に相談するのが確実な進め方です。段付き形状の寸法をぴたりと止めたいときは、停止用のストッパーを備える機種もあります。
ただしストッパーの有無や使い方は機種依存のため、マニュアルで確認しましょう。
自動送りをかけたまま目を離すと、工具が想定位置を越えて進み事故につながる危険があるため、作業中はそばを離れないようにしてください。
出典:JIS B 0106:2016 工作機械-部品及び工作方法-用語(親ねじ・送り軸)
出典:新潟大学 工学部 ものづくり教育実習「第7章 旋盤加工」(ネジ切りにおける送り量の設定)
NC旋盤・CNC旋盤における送り指令(G98/G99)と汎用旋盤との違い
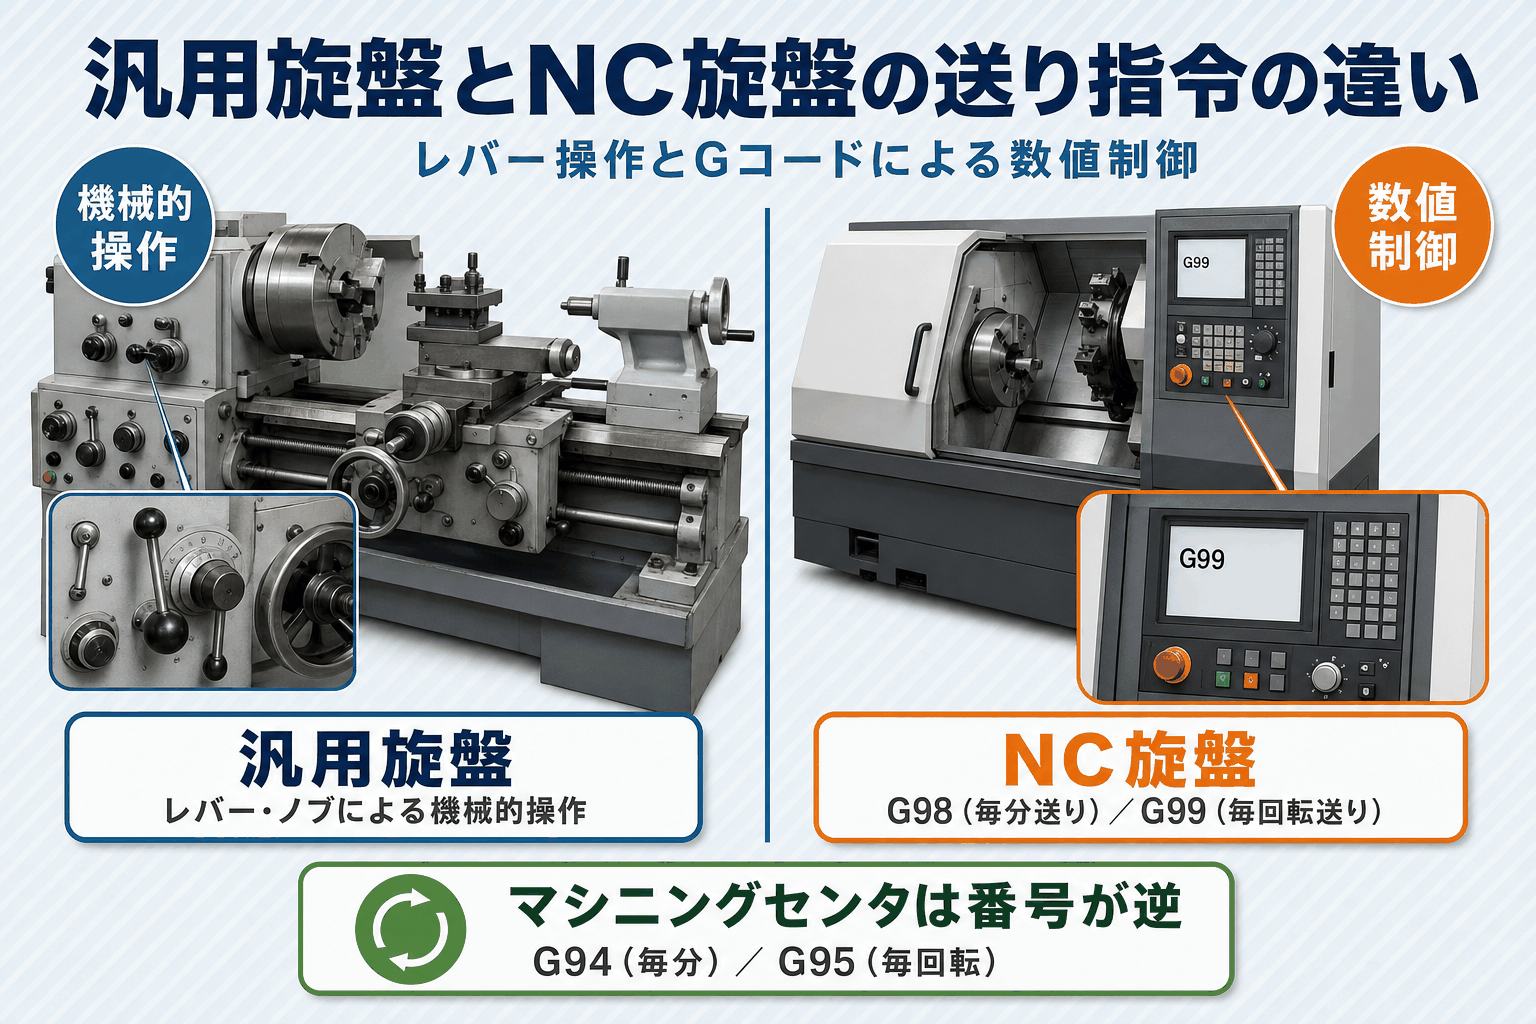
ここまで見てきた自動送りは、主に汎用旋盤のレバー・ノブによる操作を前提にした内容です。
プログラムで工具の動きを制御する「CNC旋盤とは?NC旋盤との違いや種類・メリット・選び方をわかりやすく解説」では、送りの指令方法そのものが異なります。
G98(毎分送り)・G99(毎回転送り)とは
NC旋盤(FANUC旋盤系)では、送りのモードをGコードで切り換えます。
G98は毎分送り(単位mm/min)、G99は毎回転送り(単位mm/rev)を指令するコードで、旋盤加工では主軸1回転あたりの送り量で管理する毎回転送り(G99)でのプログラミングが一般的です。また、G00は位置決め(早送り)、G01は直線補間(切削送り)の指令で、実際に材料を削る送りはG01とF値(送り速度の指定値)で行います。
これらの意味はFANUC旋盤系での一般的な扱いであり、実際の設定は機種・制御装置のマニュアルに従ってください。
マシニングセンタ系(G94/G95)との違い|番号が入れ替わる点に注意
G98/G99が毎分・毎回転を表すのは旋盤系での話です。
マシニングセンタ系ではG94(毎分送り)・G95(毎回転送り)が同じ役割を担い、旋盤系とは番号が入れ替わる点に注意しましょう。現場でもこの番号の取り違えは起こりやすく、プログラム作成時によく確認される箇所です。
汎用旋盤の自動送りはレバー・ノブによる機械的な操作、NC旋盤の送り指令はプログラムによる数値制御と、仕組みそのものが異なる点を押さえておくと、両者の違いが整理しやすくなります。
出典:Gコード、Mコードとは?NC旋盤のプログラムを解説|中村留精密工業
出典:SINUMERIK ISO系言語モード マシニングセンタ用Gコード プログラミングマニュアル(1.2.4 毎分送り(G94)/1.2.6 毎回転送り速度(G95))|Siemens
旋盤の導入・入れ替えならシェアリングファクトリー
旋盤の自動送りの仕組みを踏まえたうえで、「そろそろ汎用旋盤をNC旋盤に入れ替えたい」「遊休機械を整理したい」とお考えの方も多いのではないでしょうか。
シェアリングファクトリーは、中古工作機械の売買・レンタルを取り扱うプラットフォームです。
汎用旋盤・NC旋盤・マシニングセンタなど幅広い機種を扱っており、全国の売り手と買い手を1台からマッチングできる点が特長です。
工作機械の売買・導入でお困りの際は、シェアリングファクトリーへお気軽にお問い合わせください。
旋盤の自動送りについてよくある質問
Q1. 旋盤の自動送りの手順・やり方は?
A. 汎用旋盤で自動送りをかけるには、①換え歯車を目的の送り量に組み合わせる、②送り/ねじ切り切換レバーを「送り」側にする、③送り速度変換ノブで送り量を選ぶ、④送り正逆ノブで送り方向を切り換える、という手順で設定します。レバーやノブの名称は機種で異なるため、操作は機械のマニュアルで確認してください。
Q2. 旋盤の自動送りの注意点は?
A. 自動送りの注意点は主に2つです。ねじ切り加工に切り替える際は、自動送り側(送り軸側)を一度ニュートラルに戻す操作が欠かせません。
段付き形状で寸法をぴたりと止めたい場合は、停止用のストッパーを備える機種もありますが、有無や使い方は機種依存です。自動送りをかけたまま目を離さないなど、安全面にも注意しましょう。
Q3. 旋盤の自動送りが動かないのはなぜですか?
A. 原因としてクラッチや安全装置などが考えられますが、機種による違いが大きく一概には言えません。無理に操作を続けず、機械メーカーや販売店に相談するのが確実な進め方です。
日頃から異音・異常な負荷がないか点検しておくと、トラブルの早期発見にも役立つはずです。
Q4. 旋盤の自動送りの速度(単位)はどれくらいですか?
A. 送り量(送り速度)は主軸1回転あたりの工具移動量で、単位はmm/rev(ミリメートル毎回転)で表します。
具体的な数値は工具の材種・被削材・機械剛性によって大きく変わるため、一律の目安は示せません。工具メーカーが公開する送り表や加工計算ツールを参考に、機種ごとの送り表に沿って設定してください。
Q5. 旋盤の自動送りのメリットは?
A. 自動送りの最大のメリットは、手動での送り操作を軽減しながら、一定の速度・方向で安定した加工ができる点です。仕上げ面の品質を均一に保ちやすく、作業者の負担も減らせます。
なお、自動送りはあくまで旋盤の送り機構を自動化する機能であり、自動的に切削を行う機械の種類である自動盤(自動旋盤)とは別の概念である点に注意してください。
まとめ:旋盤の自動送りを正しく理解して安全な加工に活用しよう
旋盤の自動送りは、送り機構を自動で動かす「操作・機能」であり、自動的に切削を行う機械の種類である自動盤とは異なる概念です。
送り軸と親ねじの使い分け、レバー操作の手順、ねじ切りの際の切り替え、NC旋盤の送り指令(G98/G99)との違いを押さえると、汎用旋盤の操作やトラブル対応をスムーズに進められます。送り量や操作部の名称は機種ごとに異なるため、設定は機械のマニュアルで確認しましょう。
工作機械の売買・レンタルをご検討の方は、お気軽にご相談ください。