
旋盤を扱い始めたとき、主軸台・往復台・心押台といった部品名が次々と出てきて「どこが何をしているのか」わからなくなった経験はありませんか。
旋盤の各部名称を体系的に押さえておくと、操作手順の理解も図面の読み解きも格段に速くなります。本記事では汎用旋盤の主要5部位から英語名・NC旋盤との対応関係・現場俗称まで、実務に即して整理します。
旋盤の各部名称を一覧で把握する
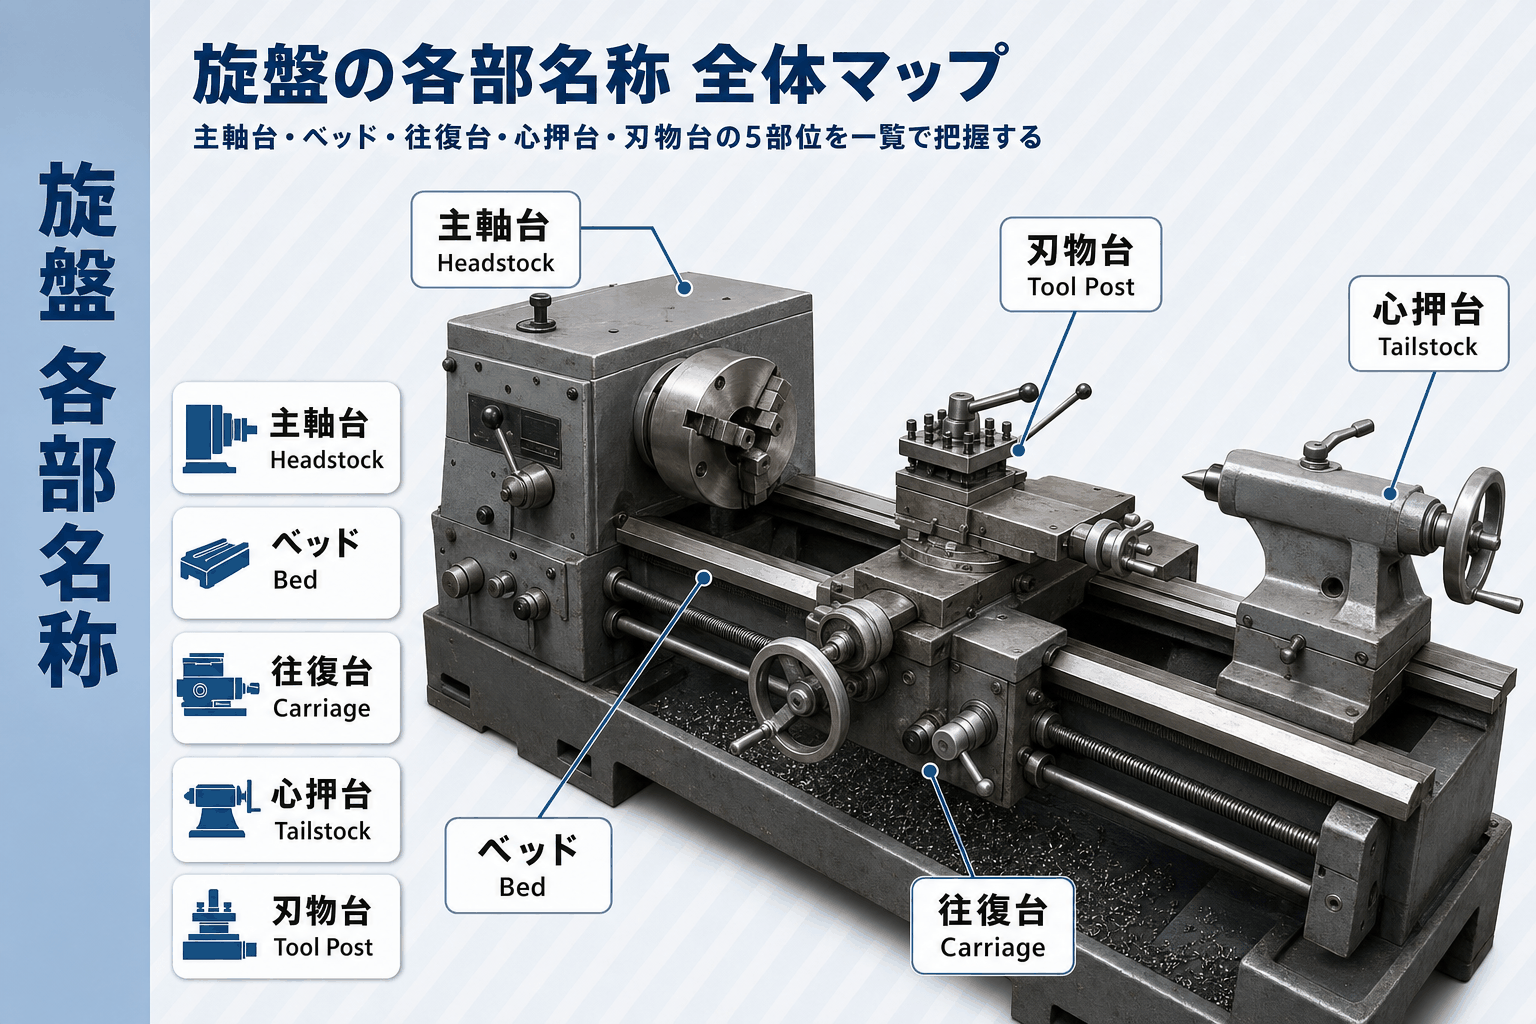
旋盤は一見すると複雑な機械に映りますが、構成部品を大きく5つに分ければ全体像をつかみやすくなる。
まず主要5部位の配置を頭に入れると、各部の役割が連動して見えてくる。そこから操作手順も一気につながります。
旋盤を構成する5つの主要部位
旋盤の基本構造は、主軸台・ベッド・往復台・心押台・刃物台の5部位で成り立っています。
|
部位名 |
英語名 |
主な役割 |
|---|---|---|
|
主軸台(しゅじくだい) |
Headstock |
モーターの動力を受け、ワーク(加工物)を回転させる |
|
ベッド |
Bed |
機械全体の土台。全部品を支える鋳鉄製の基礎部品 |
|
往復台(おうふくだい) |
Carriage |
バイト(切削工具)を縦横に動かす移動ユニット |
|
心押台(こころおしだい) |
Tailstock |
ワークの反対端を支えて芯ぶれを防ぐ |
|
刃物台(はものだい) |
Tool Post |
バイトを固定し、切り込み量を決める台 |
各部位はベッドの上に一列に並んでおり、主軸台と心押台がワークの両端を挟み込む構造が基本形です。
往復台はベッド上をスライドし、バイトを正確に送る。この5部位の役割分担を覚えると、旋盤の操作手順が論理的につながっていきます。
出典:JIS B 0105(工作機械用語)に基づく一般的分類
https://www.jisc.go.jp/
各部位の英語名・記号一覧表
図面や輸入機械の取扱説明書では英語表記が一般的です。
|
日本語名 |
英語名 |
略記・別称 |
|---|---|---|
|
主軸台 |
Headstock |
H/S |
|
主軸(スピンドル) |
Spindle |
— |
|
チャック |
Chuck |
— |
|
ベッド |
Bed |
— |
|
往復台 |
Carriage |
— |
|
サドル |
Saddle |
— |
|
エプロン |
Apron |
— |
|
横送り台 |
Cross Slide |
— |
|
刃物台 |
Tool Post |
T/P |
|
心押台 |
Tailstock |
T/S |
|
クイル |
Quill |
— |
|
親ねじ |
Lead Screw |
— |
|
振れ止め |
Steady Rest |
— |
海外製の旋盤ではHeadstockをH/S、TailstockをT/Sと略記することが多く
、部品注文や修理依頼の際に役立ちます。現場では英語名よりも日本語名が使われますが、輸入機器のマニュアルを読む機会がある方は対照表として活用してください。
出典:JIS B 0105(工作機械用語)に基づく一般的表記
https://www.jisc.go.jp/
主軸台まわりの各部名称と役割
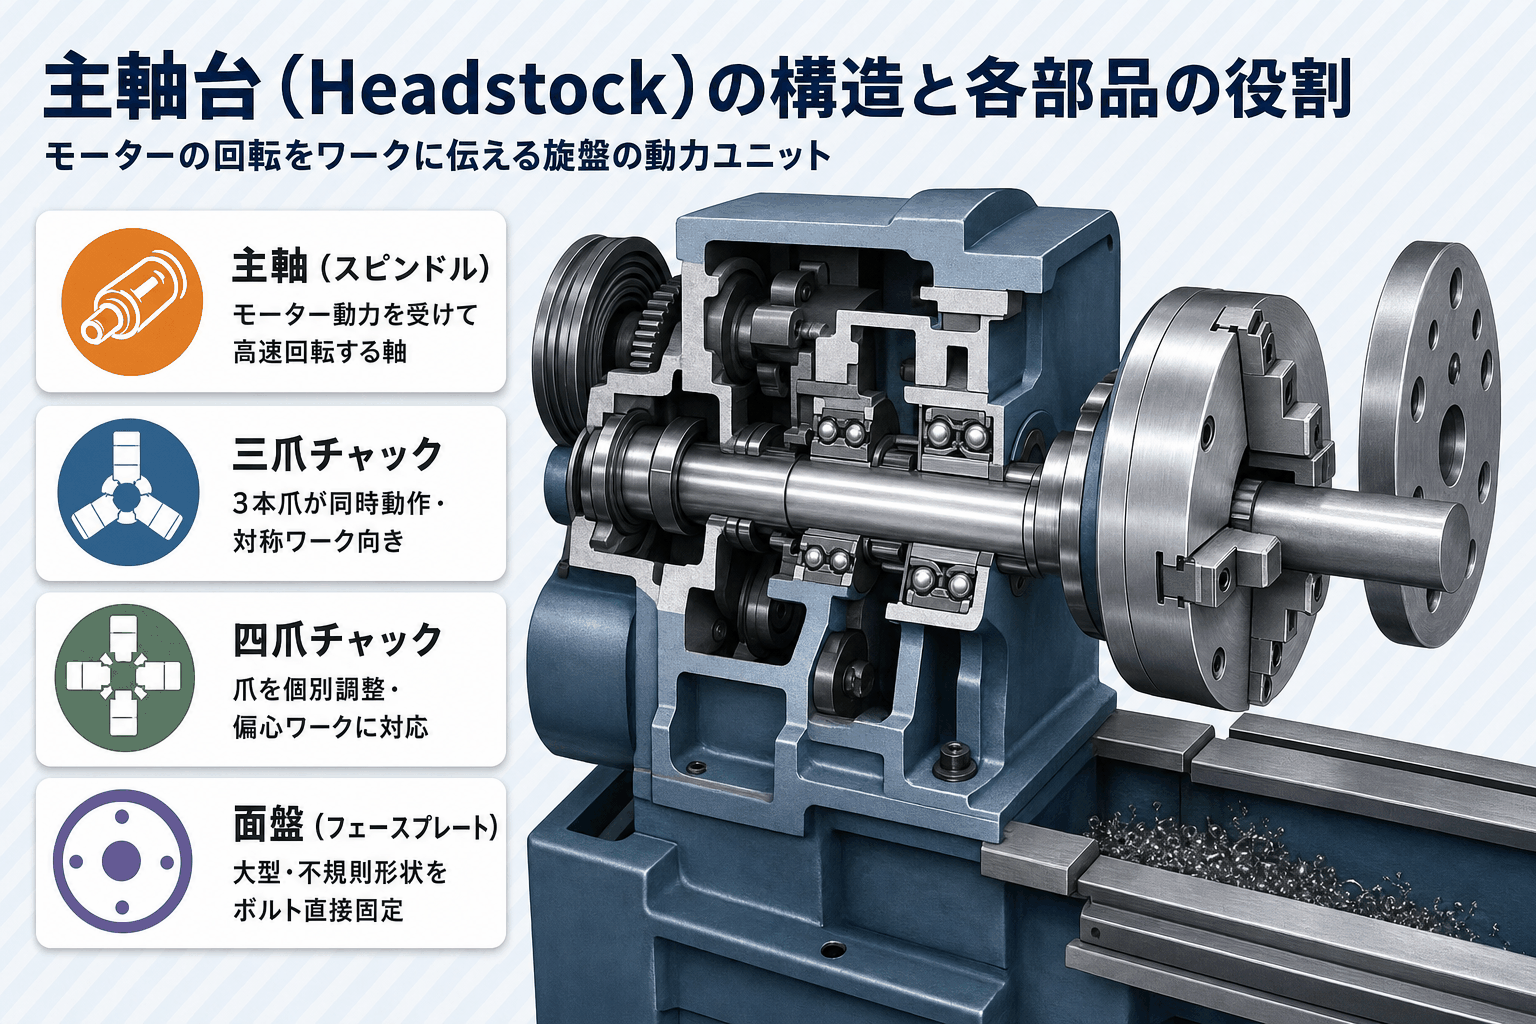
主軸台(Headstock)は旋盤の動力源とも言える部位です。
モーターからの回転力を受け、ワークを一定回転数で安定して回し続ける役割を担う。旋盤加工の精度は、ここから始まります。
主軸(スピンドル)とチャックの構造
主軸(スピンドル)は、モーターの動力を受けて回転する軸
です。先端にチャック(Chuck)が取り付き、ワークを把握(固定)します。
チャックは主に2種類です。三爪チャックは3本の爪が同時に動いて対称形ワークを素早く固定でき、量産向き。四爪チャックは爪を個別調整でき、偏心や非対称のワークにも対応します。
心出しに手間がかかる分、汎用性が高い点が特徴です。
出典:一般社団法人 日本工作機械工業会(JMTBA)公式情報に基づく一般的説明
https://www.jmtba.or.jp/
面盤・変速レバー・主軸速度の切り替え
面盤(めんばん、フェースプレート)は、チャックで固定しにくい大型ワークや不規則形状をボルトで直接締結する円盤状の部品
です。特殊形状の加工に使われます。
変速レバー
は主軸回転数をギヤ比で切り替える操作部品です。最適回転数は加工材質やワーク径で変わり、実務ではアルミなら高回転・鋼材は低回転、径が大きいほど回転数を落とします。
出典:JIS B 0105(工作機械用語)に基づく一般的説明
https://www.jisc.go.jp/
ベッドと往復台(キャリッジ)の各部名称
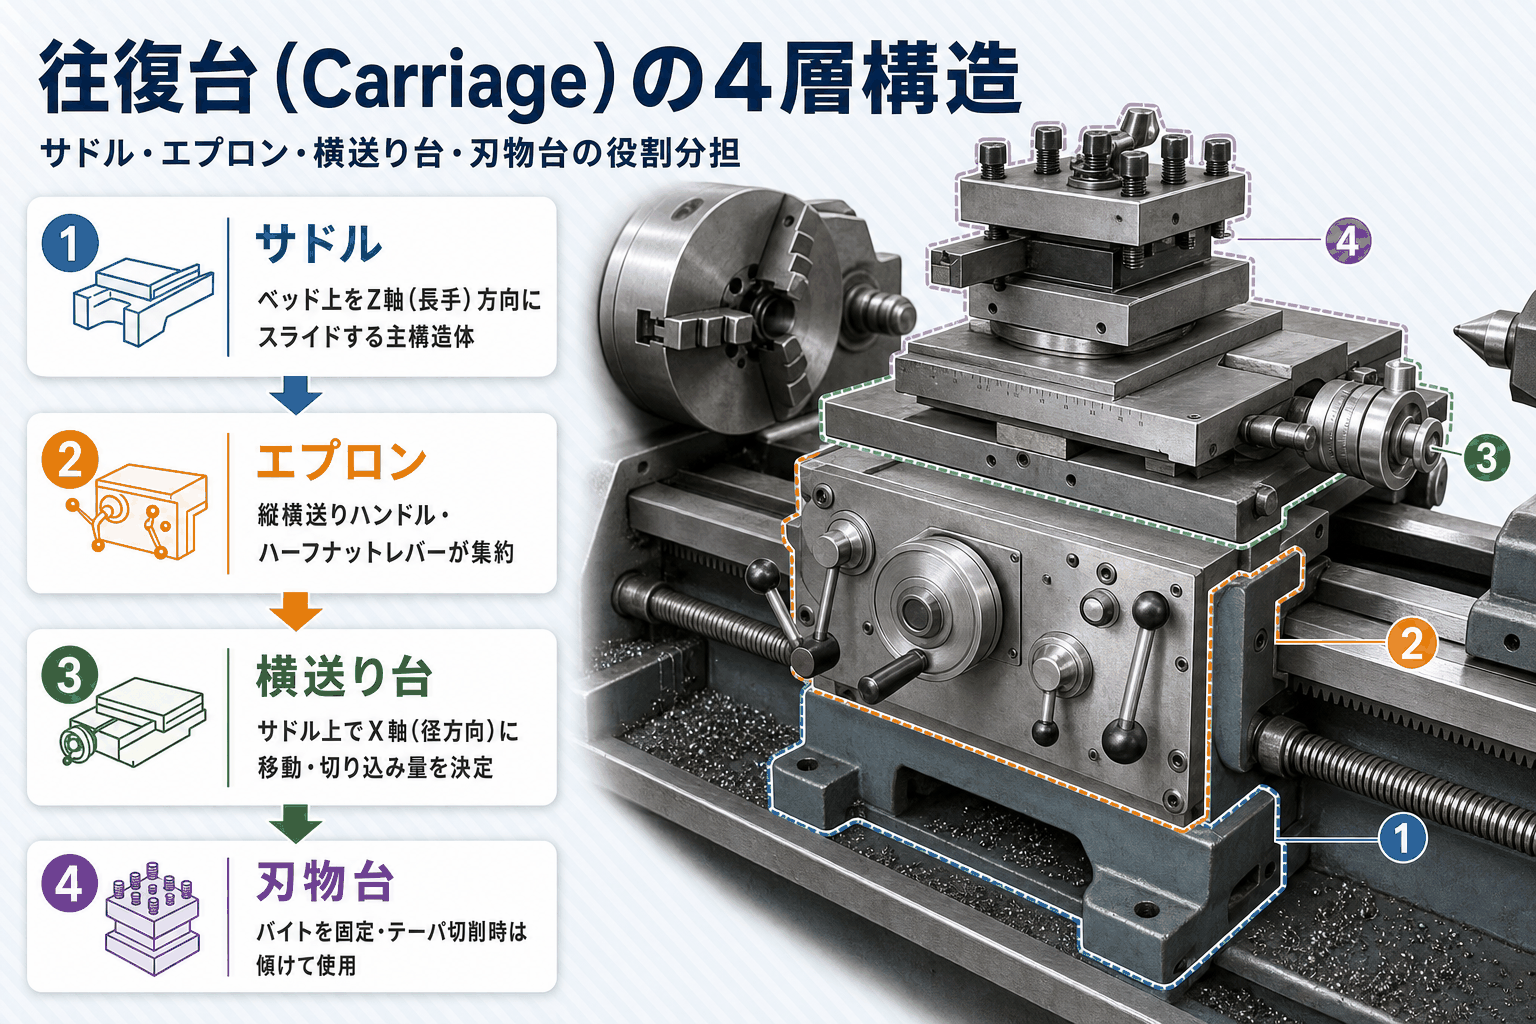
往復台(Carriage、キャリッジ)はバイトを動かすための複合ユニットです。
サドル・エプロン・横送り台・刃物台の4部品で構成され、それぞれが連携して切削送りを実現する。各部品の役割を把握しておくと、トラブルの原因特定も早くなります。
ベッド(床台)の役割と精度への影響
ベッドは旋盤の基礎となる鋳鉄製の重量部品
で、主軸台・往復台・心押台すべてを支え、各部の相対位置精度を保つ基盤です。
上面には案内面(ガイドウェイ)と呼ばれる精密研磨レールがあり、往復台がここを滑ります。案内面の摩耗は加工精度に直結するため、摩耗量の定期確認は保守で欠かせない工程です。
剛性が低いと振動を吸収しきれず、加工面の精度が悪化します。
出典:一般社団法人 日本工作機械工業会(JMTBA)公式情報に基づく一般的説明
https://www.jmtba.or.jp/
サドル・エプロンの構造と機能
サドル(Saddle)はベッドの案内面上をZ方向(長手方向)にスライドする往復台の主構造体
です。ベッドをまたいで載り、往復台全体を動かします。
エプロン(Apron)
はサドル前面のパネル状部品で、縦送り・横送りハンドルや自動送り切り替え、ハーフナットレバーが集まる操作の中心です。レバーを倒すと親ねじに噛み合い、ねじ切り加工が始まります。
出典:JIS B 0105(工作機械用語)に基づく一般的説明
https://www.jisc.go.jp/
横送り台(クロスライド)と刃物台の働き
横送り台(Cross Slide、クロスライド)はサドルの上に乗り、径方向(X方向)に移動する台
です。横送りハンドルでバイトをワーク中心へ送り、切り込み量を決めます。
刃物台(Tool Post)
は横送り台の上でバイト(切削工具)を固定する部品です。汎用旋盤では四角刃物台が一般的で、4本のバイトを使い分けられます。斜めに傾ければテーパ切削(円錐形加工)にも対応します。
出典:JIS B 0105(工作機械用語)に基づく一般的説明
https://www.jisc.go.jp/
心押台と振れ止めの各部名称と使い方
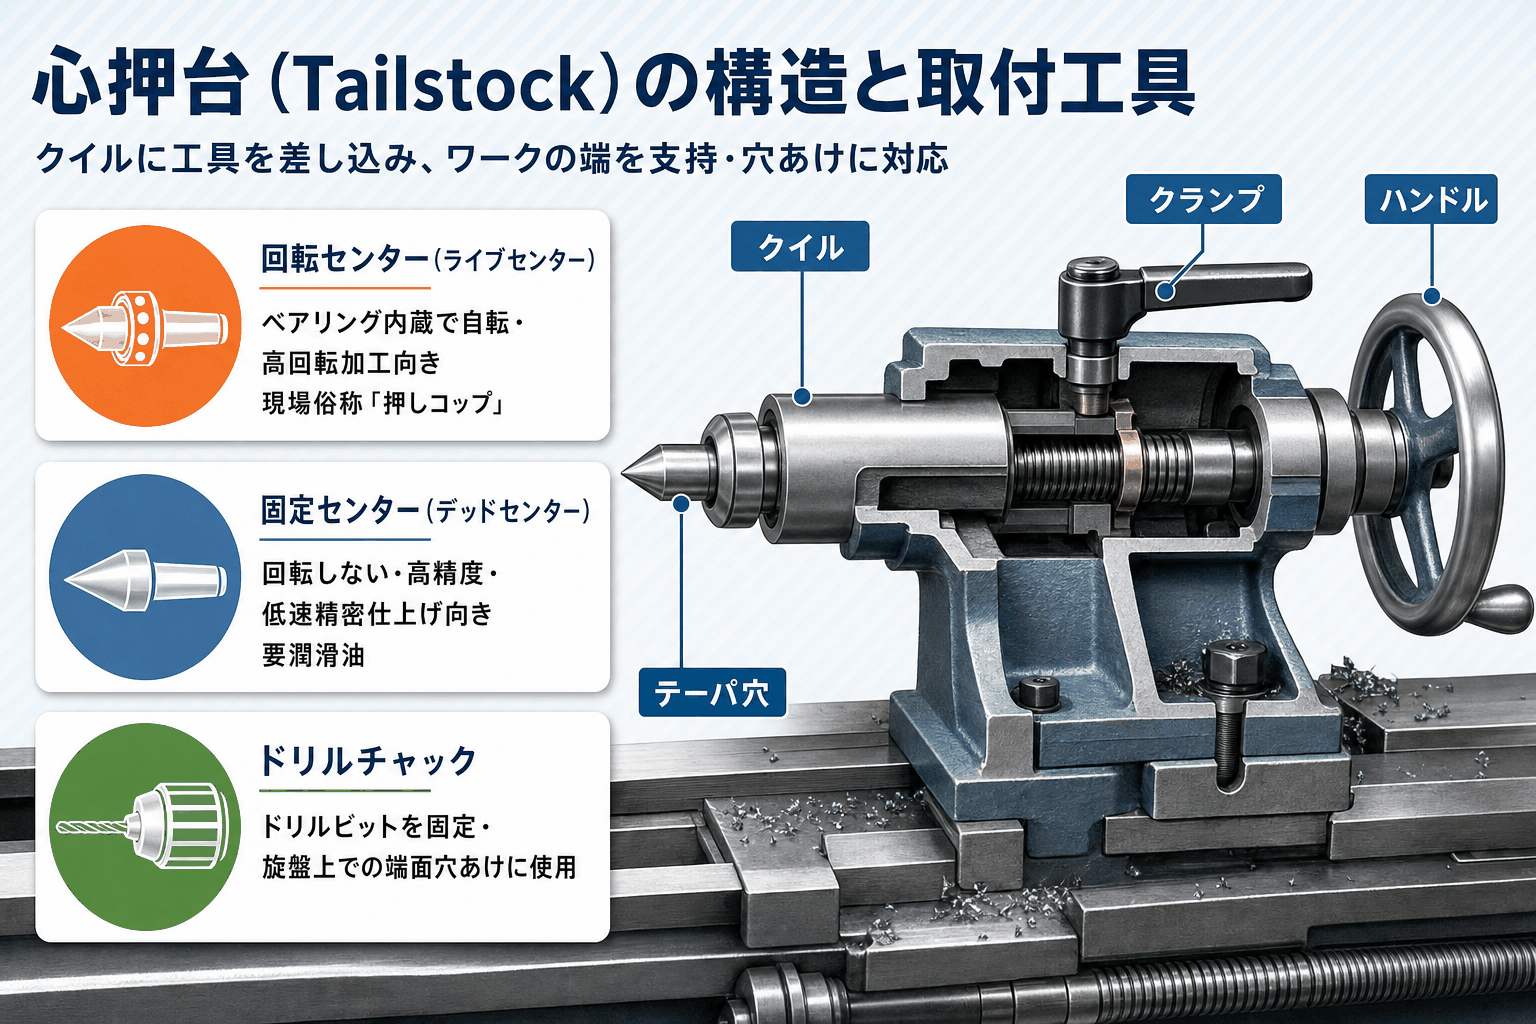
心押台(Tailstock、テールストック)は主軸台の反対側に位置し、ワークの右端を支える装置です。
長尺ワークの加工では心押台のサポートが精度を左右する。特に径の細いワークでは中間のたわみを防ぐ工夫が欠かせません。
心押台(テールストック)の構造
心押台の中心にはクイル(Quill)と呼ばれる円筒形の可動部分
です。内部はモールステーパ(工具固定用の標準テーパ)規格の穴で、センターやドリルチャックを差し込んで固定します。
心押台ハンドル(Tailstock Handwheel)
を回すとクイルが前後に進退し、ワーク支持や穴あけに対応。本体はベッド上をスライドしクランプレバーで固定でき、目盛りで位置を合わせると心出しが早まります。
出典:JIS B 0105(工作機械用語)に基づく一般的説明
https://www.jisc.go.jp/
心押台に取り付ける工具と用途
クイルには目的別に各種工具を取り付けます。
回転センター(ライブセンター)
はベアリングでセンター自体が自転する工具です。摩擦熱が少なく高回転加工向きで、現場では「押しコップ」とも呼ばれます。
固定センター(デッドセンター)
は回転しないため精度は高い一方、潤滑油が必要で低速・精密仕上げ向き。
ドリルチャック
はクイルにドリルを固定する道具で、旋盤上で直接端面の穴あけができます。
出典:JIS B 0105(工作機械用語)に基づく一般的説明
https://www.jisc.go.jp/
振れ止め(ステディレスト)の役割
振れ止め(ステディレスト、Steady Rest)は長尺ワークの中間部を支え、たわみや芯ぶれを防ぐ補助装置
です。細長いワークは加工中にたわみが出やすく、中間サポートが要ります。
固定振れ止め
はベッド上の定位置でワークを支え、移動振れ止めはサドルと連動してバイト直近をサポートする。加工内容に応じて使い分けます。
出典:一般社団法人 日本工作機械工業会(JMTBA)公式情報に基づく一般的説明
https://www.jmtba.or.jp/
操作ハンドル・送り機構の各部名称
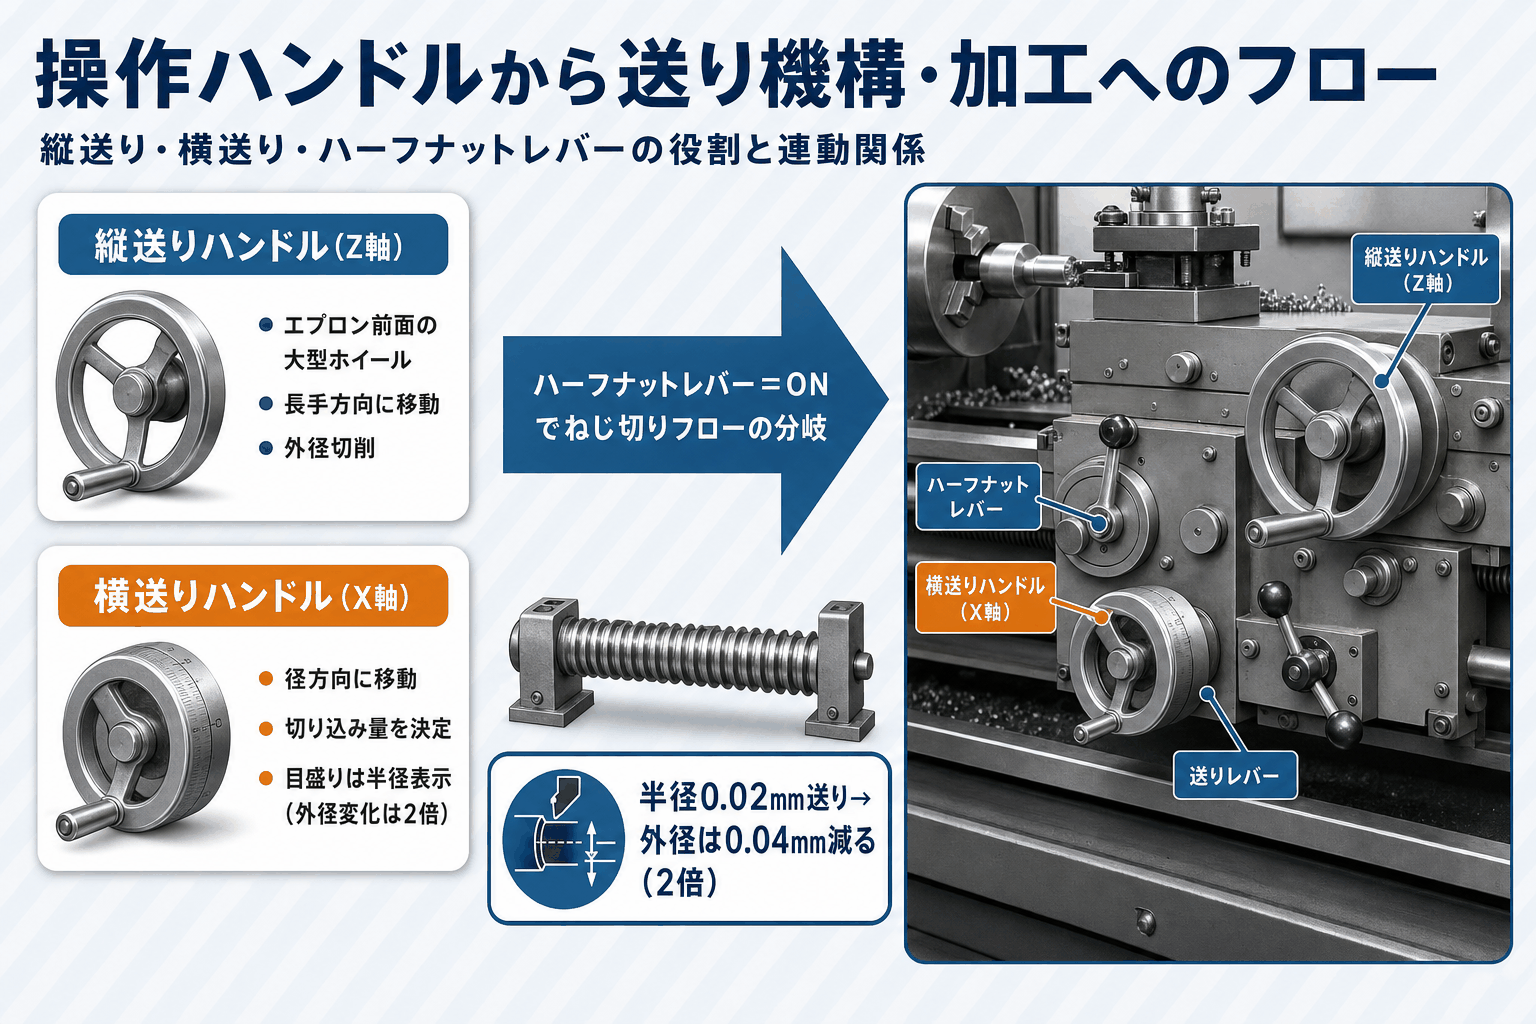
旋盤の操作ハンドルは複数あり、それぞれが異なる方向・機構に対応しています。
どのハンドルが何を動かすかを整理しておくと、操作ミスが大幅に減ります。
縦送りハンドルと横送りハンドルの違い
旋盤の送り操作は主に2方向です。
縦送りハンドル(Z方向)
はエプロン前面の大型ホイールで、バイトをワーク長手方向へ動かし、円筒外径の切削に使います。
横送りハンドル(X方向)
は横送り台の側面にあり、バイトを径方向に動かして切り込み量を決める。縦がZ・横がXと覚えておくと、NC旋盤の座標系とも対応しやすくなります。
出典:JIS B 0105(工作機械用語)に基づく一般的説明
https://www.jisc.go.jp/
横送りハンドルの直径と半径の落とし穴
横送りハンドルの目盛りは半径方向の移動量で刻まれており、外径(直径)の変化量とは異なります。
0.02mm送ったとき、バイトはワーク中心へ0.02mm近づきますが、外径は2倍の0.04mm減る計算です。
現場では「横は倍でくる」と覚える技術者が多く、外径を確認しながら慎重に送るのが精度加工でのセオリーです。「半径で何mm送るか」を意識すると寸法ミスを防げます。
自動送りとハーフナットレバー・親ねじの役割
自動送りはエプロン内のギヤ機構で送りねじを回し、バイトを一定速度で自動移動させる機能
です。長尺外径の切削や仕上げ面の均一化に向き、手動より送り速度が安定します。
親ねじ(Lead Screw)
は主軸と連動するねじ切り専用スクリューです。ハーフナットレバーで噛み合わせると、主軸1回転あたりの移動量が親ねじピッチに連動してねじ山が切れます。機種により自動送り専用の送りねじを別に備えます。
出典:JIS B 0105(工作機械用語)に基づく一般的説明
https://www.jisc.go.jp/
普通旋盤とNC旋盤の各部名称の違い
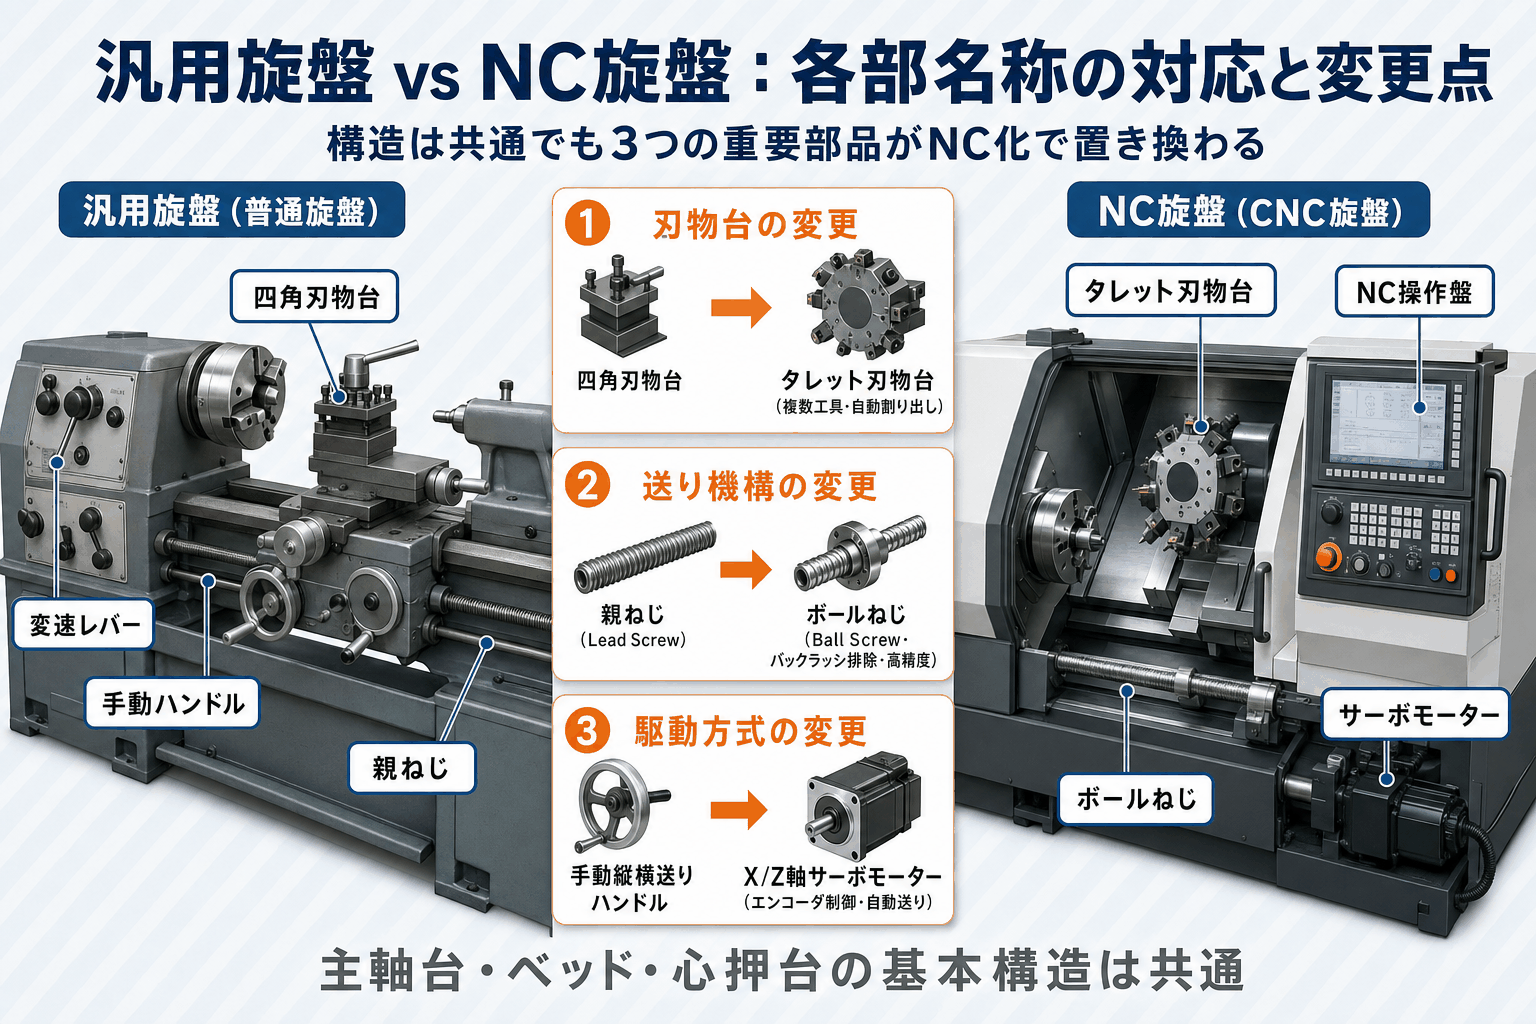
汎用旋盤(普通旋盤)とNC旋盤(数値制御旋盤)では、基本的な構造は共通しつつも、いくつかの重要な部品が置き換わっています。
対応関係を把握しておくと、両機種の違いを素早く理解できる。機械選定や乗り換えを検討する際にも役立ちます。
対応一覧表:汎用旋盤の部品とNC旋盤の対応部品
|
汎用旋盤の部品 |
NC旋盤の対応部品 |
変更の理由 |
|---|---|---|
|
四角刃物台 |
タレット刃物台 |
複数工具を自動割り出しするため |
|
親ねじ(Lead Screw) |
ボールねじ(Ball Screw) |
バックラッシを排除して高精度な位置決めを実現 |
|
手動縦送りハンドル |
X軸サーボモーター |
数値制御による自動送りのため |
|
手動横送りハンドル |
Z軸サーボモーター |
同上 |
|
変速レバー |
スピンドルモーター(インバーター制御) |
プログラムで回転数を設定するため |
ボールねじは鋼球を介してナットとスクリューを接触させる構造
で、摩擦が少なくバックラッシ(遊び)が極めて小さく、数μm(ミクロン)単位の繰り返し位置決め精度を実現しています。
サーボモーターはエンコーダで回転角を常時フィードバックし、指令値との差を自動修正してX/Z軸を正確に駆動する設計です。
出典:一般社団法人 日本工作機械工業会(JMTBA)公式情報に基づく一般的説明
https://www.jmtba.or.jp/
NC旋盤固有の部品:操作盤・タレット・NC制御装置
汎用旋盤にはない、NC旋盤固有の3部品がある。
操作盤
はGコード・Mコードのプログラムを入力・管理し、手動データ入力(MDI)と自動運転を切り替えます。タレット刃物台は複数のバイトを搭載し、プログラム指令で自動割り出しして外径・内径・穴あけをこなします。
NC制御装置はX/Z軸の移動量・速度・回転数を演算し、各モーターへ指令を送る「頭脳」です。
出典:一般社団法人 日本工作機械工業会(JMTBA)公式情報に基づく一般的説明
https://www.jmtba.or.jp/
現場での俗称と正式名称の対照表
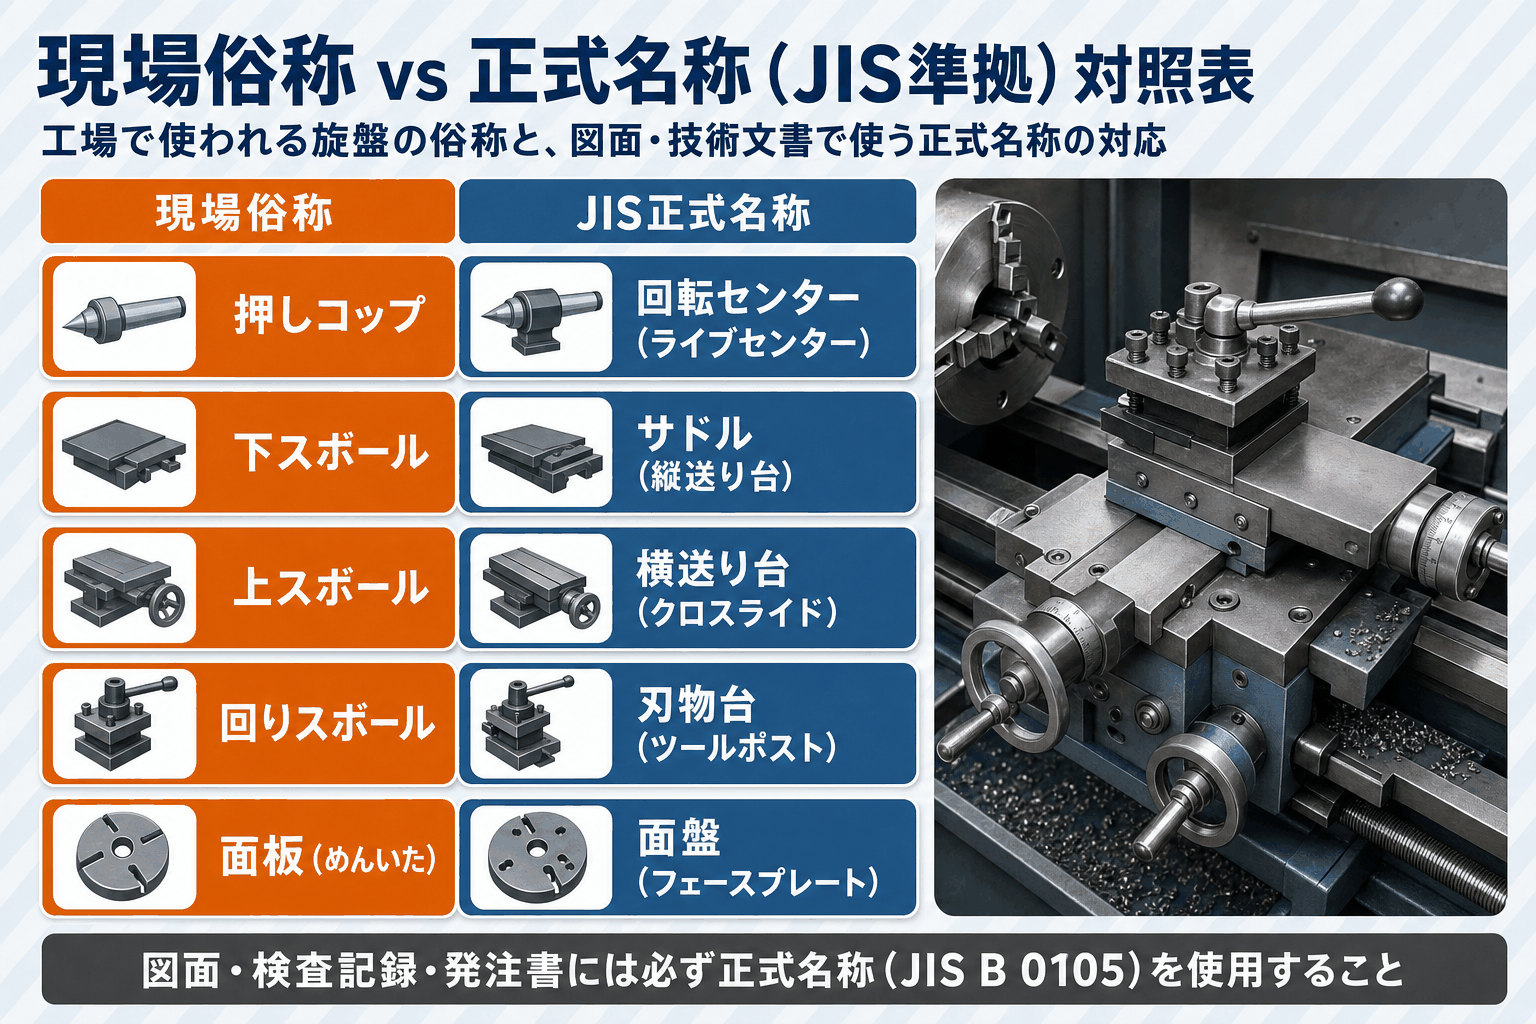
工場の現場では、教科書に載らない俗称が根付いていることがあります。
新人が先輩から「押しコップ取ってきて」と言われても、正式名称しか知らないと戸惑ってしまいます。俗称と正式名称の対応を把握しておくことは、現場でのコミュニケーション上、欠かせない知識です。
主要部品の俗称・現場用語一覧
|
現場俗称 |
正式名称(JIS準拠) |
補足 |
|---|---|---|
|
押しコップ |
回転センター(ライブセンター) |
クイルに取り付けて使う、回転するセンター工具 |
|
下スボール |
サドル(縦送り台) |
ベッド上をZ方向にスライドする台 |
|
上スボール |
横送り台(クロスライド) |
サドルの上に乗り、X方向に動く台 |
|
回りスボール |
刃物台(ツールポスト) |
横送り台の上でバイトを固定する部品 |
|
面板(めんいた) |
面盤(フェースプレート) |
大型ワークや不規則形状を取り付ける円盤 |
「スボール」は現場で長年使われてきた俗称で、語源は諸説あり確定的な文書記録はありません。「下スボール=Z方向(縦)、上スボール=X方向(横)」と位置関係で覚えると使いやすくなります。
図面・検査記録・発注書には必ず正式名称を使うことが鉄則です。
出典:JIS B 0105(工作機械用語)に基づく一般的分類・現場知見
https://www.jisc.go.jp/
JIS規格の正式名称と技術文書への活用
旋盤の正式用語はJIS規格で体系化され、工作機械の名称用語はJIS B 0105、部品・工作方法の用語はJIS B 0106に分類されます。
技術文書・図面・取引書類ではJIS準拠の正式名称を使います。
発注書に「スボール交換」と書いても通じないため、「横送り台(クロスライド)の案内面修理」のように正式名称を添えると確実です。条項番号の最新版はJISCデータベースでご確認ください。
出典:日本産業標準調査会(JISC)工作機械関連JIS規格
https://www.jisc.go.jp/
旋盤の導入・売買でお困りの際は
旋盤の各部名称を理解した上で機械の導入を検討している方や、中古旋盤の状態を確認したい方には、シェアリングファクトリーのサービスが役立ちます。
シェアリングファクトリーは中古工作機械の売買・レンタル・導入支援を専門とする会社です。汎用旋盤からNC旋盤まで幅広い機種を取り扱っており、各部の名称や状態確認のポイントを熟知したスタッフが対応します。
購入前の状態確認や導入後のサポートについても、お気軽にご相談いただけます。
工作機械の売買・導入でお困りの際は、シェアリングファクトリーへお気軽にお問い合わせください。
旋盤の各部名称についてよくある質問
Q1. 旋盤の主要部品5つを教えてください
A. 旋盤の主要部品は、主軸台(Headstock)・ベッド(Bed)・往復台(Carriage)・心押台(Tailstock)・刃物台(Tool Post)の5つです。
主軸台がワークを回転させ、往復台がバイトを移動させ、心押台がワークの反対端を支えます。ベッドはこれらすべてを支える土台です。
Q2. 主軸台と心押台の違いは何ですか?
A. 主軸台はモーターの動力でワークを回転させる側で、機械本体に固定されています。心押台はワークの反対端を支えるだけで、自らワークに回転を与えません。
ベッド上をスライドして位置を変えられる点も主軸台とは大きく異なる特徴です。加工対象のワーク長さに応じて心押台の位置を調整して使います。
Q3. 往復台(キャリッジ)を構成する4つの部品は何ですか?
A. 往復台はサドル・エプロン・横送り台(クロスライド)・刃物台の4部品で構成されます。
サドルがZ方向に移動し、エプロンが操作レバー類を集約し、横送り台がX方向の切り込みを担い、刃物台がバイトを固定する。この4部品が一体となって切削送りを実現しています。
Q4. 汎用旋盤とNC旋盤で各部の名称はどう変わりますか?
A. 主軸台・ベッド・心押台の基本構造は共通です。主な変更点は、四角刃物台→タレット刃物台、親ねじ→ボールねじ、手動縦横送りハンドル→X/Z軸サーボモーター駆動の3点です。
NC旋盤には操作盤とNC制御装置が追加され、プログラムによる自動運転が可能になります。
Q5. 心押台のクイルにはどんな工具を取り付けられますか?
A. クイルには回転センター(ライブセンター)・固定センター(デッドセンター)・ドリルチャック・テーパスリーブ経由のドリルなどを取り付けられます。
ワーク支持には回転センターまたは固定センター、端面穴あけにはドリルチャックという使い分けです。クイルの内径はモールステーパ規格で、適合するサイズの工具を差し込む構造になっています。
まとめ:旋盤の各部名称を押さえ、現場でも図面でも役立てよう
旋盤の各部名称は5つの主要部位(主軸台・ベッド・往復台・心押台・刃物台)を基本として体系的に覚えると、操作も図面読解も迷いが減ります。
特に横送りハンドルの「半径送り=外径変化は2倍」という関係と、現場俗称と正式名称の対応は実務で早く役立つ知識です。NC旋盤への移行時も基本構造の対応関係を把握しておくと理解が早まります。
工作機械の売買・レンタルをご検討の方は、お気軽にご相談ください。