
旋盤の刃物台は、バイトを固定して送り運動を与える加工精度の心臓部です。構造や種類がよくわからず、バイト高さの調整に手こずっている方も多いのではないでしょうか。
本記事では、刃物台の役割や各部名称、四角・複式・タレットなど5種類の比較、芯高合わせの手順、ガタつきのトラブル対処まで、現場で使える知識を順を追って解説します。
旋盤の刃物台とは?役割と旋盤における位置づけ
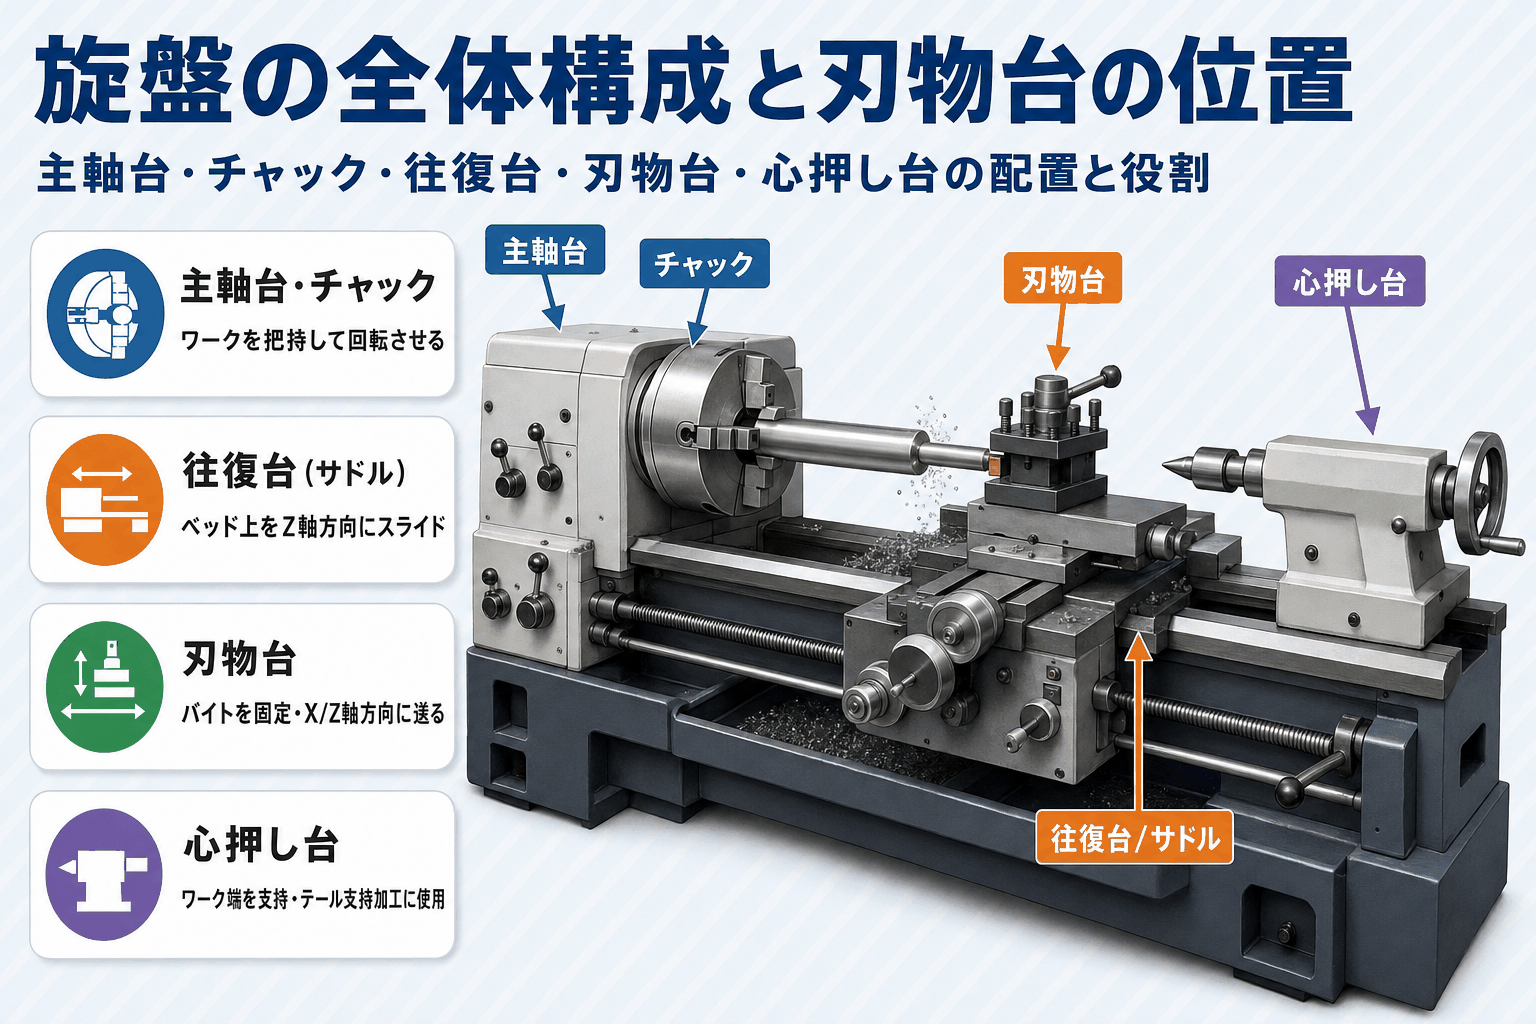
旋盤の刃物台は、バイト(旋盤用切削工具)を固定し、Z軸(縦方向)・X軸(横方向)への送り運動を与える機構です。
チャック(workpiece固定爪)で保持したワークを主軸が回転させ、刃物台がバイトを正確な位置に送り込むことで切削加工が成立します。
旋盤のチャックについては、チャックの種類・構造・使い方を解説した別記事も参照ください。
旋盤加工の精度を左右するのは、主軸の回転精度だけではありません。バイトをどこに・どの向きで・どの力で固定するかも同様に重要で、刃物台はその役割を一手に担う中核部品です。
旋盤加工の種類・特徴・精度の基礎については別記事でも解説しています。
バイト(切削工具)を固定して送る——刃物台の基本機能
刃物台の基本機能は、バイト(旋盤用切削工具)をしっかりと固定し、ワークに対して正確に送り(工具の直線移動)を与えることです。
固定が不十分だと、切削中の振動でバイトがずれ、寸法不良やビビり(振動音を伴う加工不良)を引き起こします。
刃物台のクランプ精度と送りの滑らかさが、加工面粗さと寸法精度に直結します。
仕上げ加工では特に、ボルトの締め付けトルクと送り量の繊細な管理が欠かせない要素です。「しっかり締める」だけでなく、工具の突き出し量・バイトの種類・加工条件に合わせた調整が現場の技術です。
往復台・サドル・エプロンとの位置関係
旋盤の往復台(キャリッジ)は、刃物台だけでなく複数の機構から構成されています。具体的には「サドル(Z軸スライド)+エプロン(自動送り機構)+刃物台」の3層構造です。
サドルはベッド(旋盤の土台)上をZ軸方向にスライドし、その上にエプロンが乗って自動送りのクラッチやハーフナットレバーを担います。
刃物台はエプロンの上側に搭載され、X軸方向の横送りを担う独立した機構です。この3層構造を理解しておくと、ガタつきや調整の際に「どの部分に原因があるか」を素早く切り分けられます。
刃物台の各部名称と構造(旋回台・送りハンドル・固定レバー)
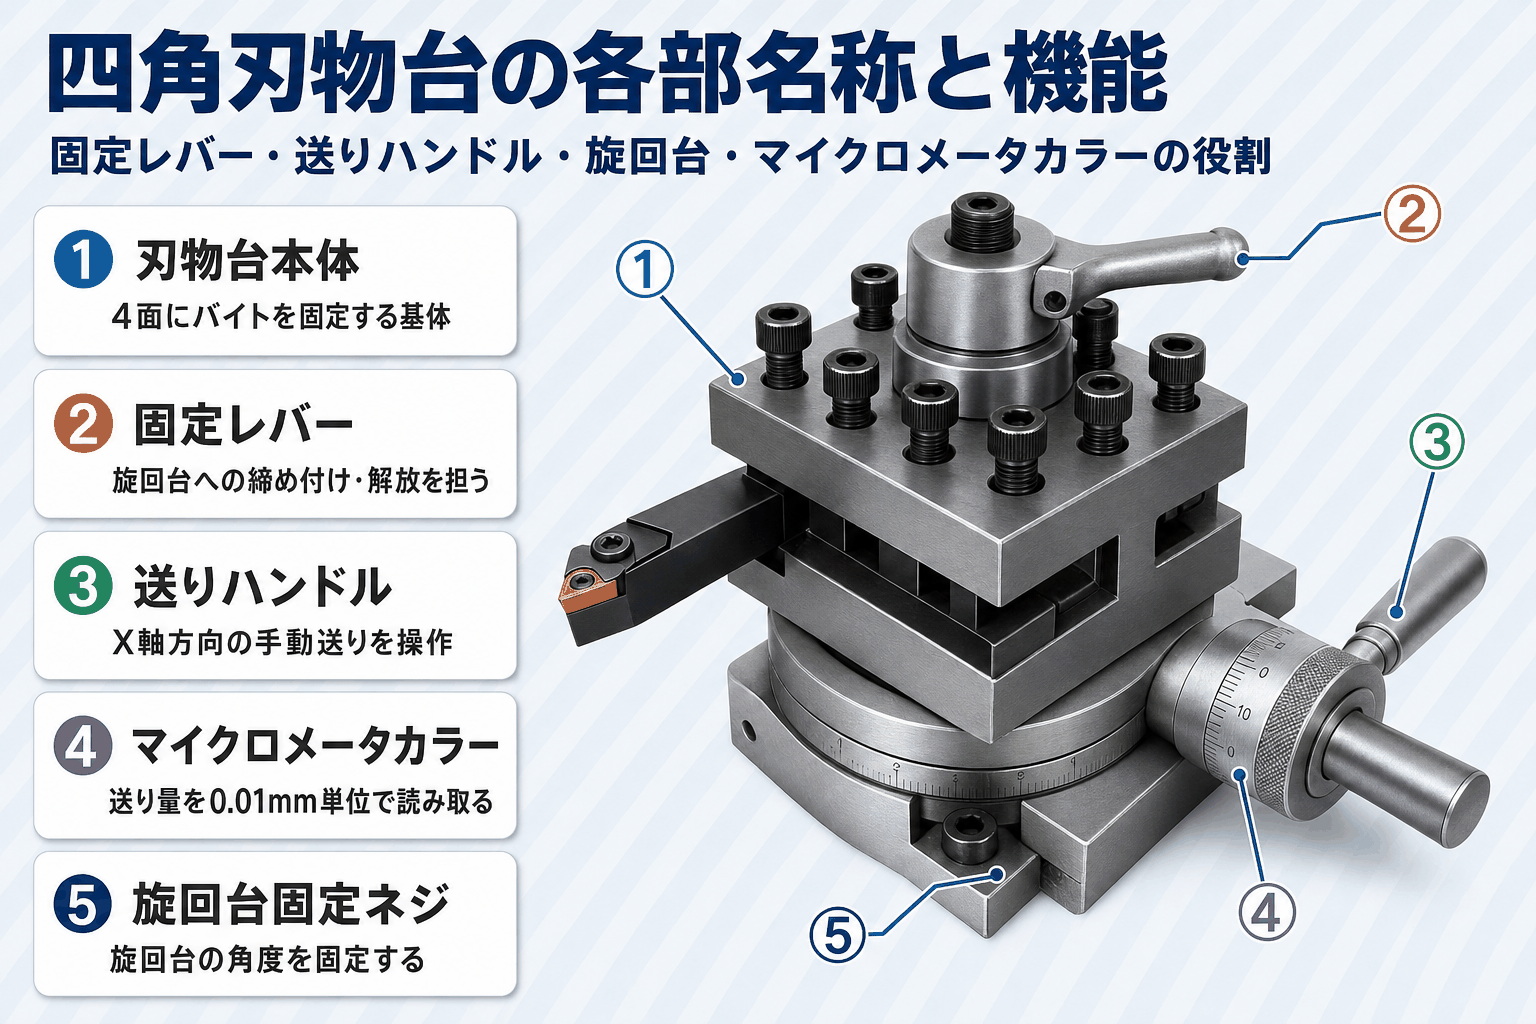
旋盤の刃物台には複数の部品が組み合わさっており、それぞれが異なる役割を持ちます。手元の旋盤と照合できるよう、四角刃物台の各部名称を番号順に整理しましょう。
各ハンドルやボルトの役割を把握しておくと、調整作業・分解清掃の精度向上につながり、トラブル時の原因特定も格段に早くなります。名称を体で覚えるのが、旋盤操作上達への近道です。
四角刃物台(バイトホルダー部)の各部名称
四角刃物台の各部名称を整理します。①刃物台本体(バイトホルダー部)は4面にバイト(ホルダー付き工具)を最大4本装着できます。②固定レバーは刃物台全体を旋回台に固定するレバーです。
③送りハンドルはX軸方向の手動送りを担い、④マイクロメータカラーは横送り量を読み取るネジ式スケールです。
⑤旋回台固定ネジを緩めると、旋回台(コンパウンドレスト)ごと旋回させて角度を変えられます。
ボルト(固定ネジ)の締め付けトルクは均等に。一方向に偏ったままだと、バイトが微妙に傾いて寸法誤差の原因になります。
旋回台(コンパウンドレスト)の機構と角度調整
旋回台(コンパウンドレスト)は、刃物台の台座部分を水平面内で任意の角度に回転させられる機構です。目盛りで角度を確認し、旋回台固定ネジを締め直すと角度が保持されます。
旋回台はテーパー加工やねじ切り加工において、刃物の進行方向を主軸に対して傾ける際に活用する機構です。
この旋回台の上に四角刃物台が乗る二重構造が「複式刃物台」と呼ばれます。h2-3で詳しく解説しますが、まず旋回台単体の仕組みを理解しておくと種類の比較がスムーズです。
加工中の微小回転を防ぐため、角度を決めたら固定ネジを忘れずに増し締めしましょう。
刃物台の種類一覧——四角・複式・タレット・クシ刃・クイックチェンジ
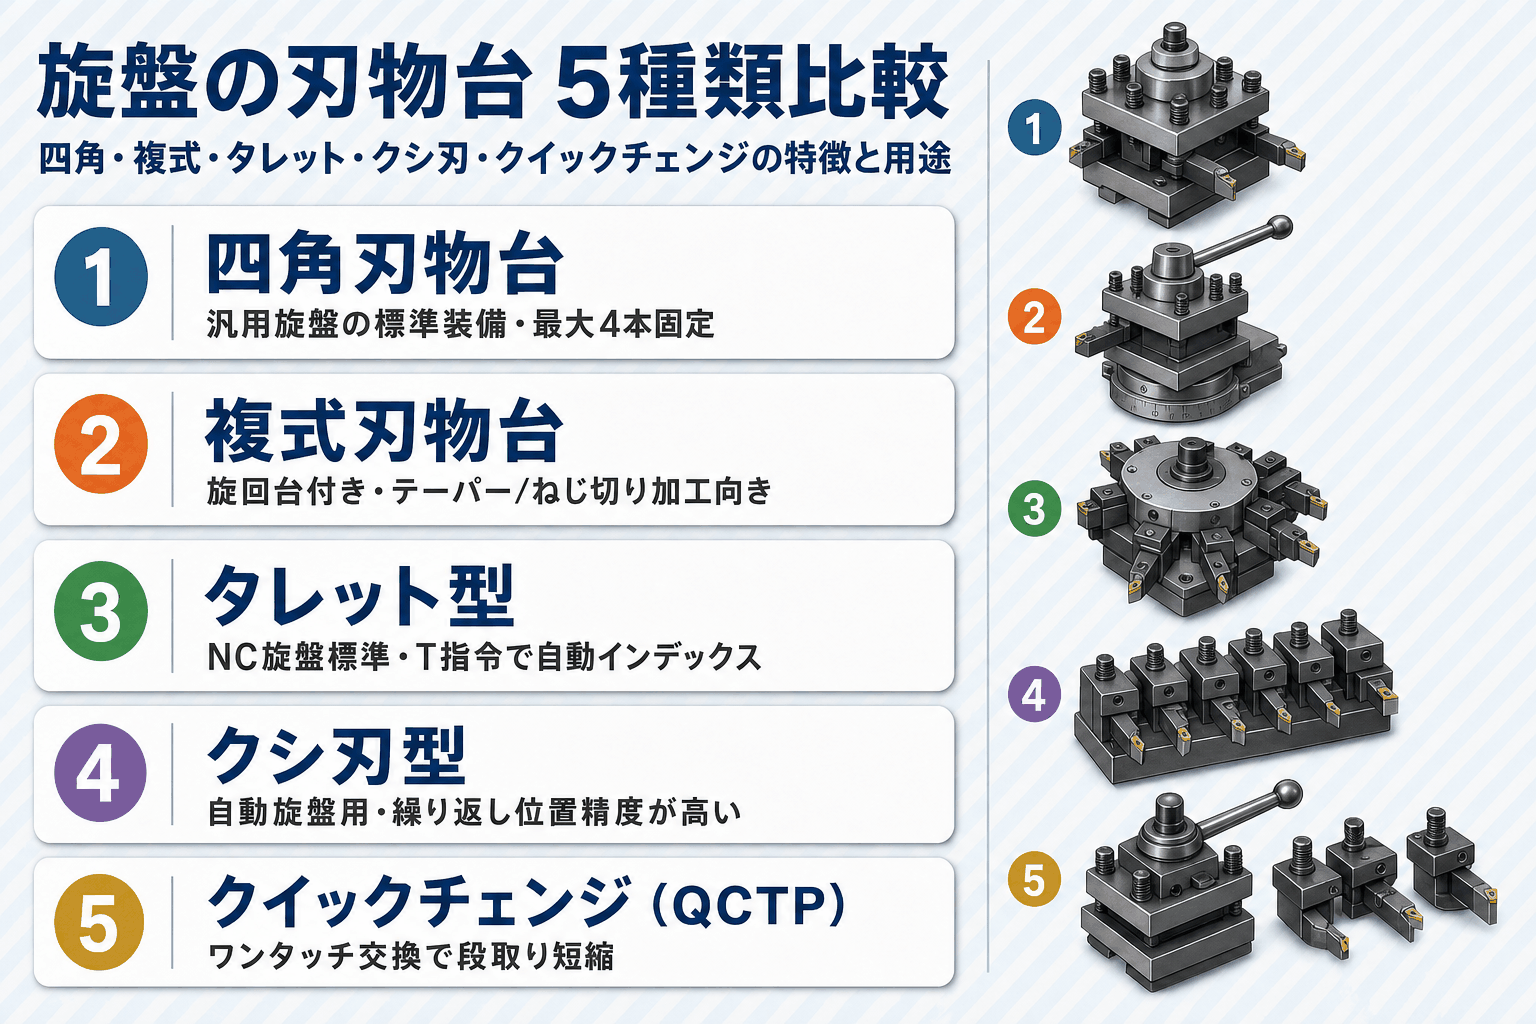
旋盤の刃物台には用途や機械の種類に応じた複数の種類があります。
標準・オプション・機種別と、それぞれ得意とする加工と交換のしやすさが異なります。大きくは「汎用旋盤向け」と「NC旋盤向け」に分類でき、さらにその中で複数のタイプへと枝分かれしていくのが特徴です。
四角刃物台——汎用旋盤の標準装備
四角刃物台は汎用旋盤に標準搭載される最も基本的なタイプです。4面の側面にバイトを固定でき、刃物台固定レバーを90度ずつ回すと工具が切り替わります。
構造がシンプルで低コストという利点がある反面、工具交換のたびにレバーを操作し、固定位置を再調整する手間が生じます。
バイトの種類と数が限られる小ロット品・単品加工向きで、多品種少量生産の現場では今も第一線として重宝されているのが四角刃物台の強みです。
初めて旋盤を扱う方が最初に習得したいのが、この刃物台の操作手順です。
複式刃物台(コンパウンドレスト)——テーパー加工の要
複式刃物台は、旋回台(コンパウンドレスト)の上に四角刃物台が乗る二重構造で成り立っています。
旋回台を任意の角度に傾けてバイトを送ることで、テーパー(傾斜面)加工や角度付きのねじ切り加工への対応が可能です。
「旋回台の旋回+刃物台の固定」が組み合わさることで、主軸に対して斜め方向の精密送りが可能になります。
テーパー比の指定がある部品——例えばモールステーパーや先細り軸部品——には複式刃物台が現場での定番選択です。
ねじ切り旋盤での複式刃物台の活用については、ねじ切り旋盤の仕組みと種類を解説した別記事も参照ください。
クイックチェンジ刃物台(QCTP)——工具交換時間を大幅短縮
クイックチェンジ刃物台(QCTP:Quick Change Tool Post)は、バイトホルダーをワンタッチで着脱できる交換機構を持つタイプです。
バイト交換のたびに芯高の再調整が不要で、段取り時間の大幅短縮につながります。
AXA・BXA・CXAなどの規格があり、旋盤のスイングオーバー(加工可能な最大直径)に合ったサイズ選定が肝心です。
初期投資はかかりますが、中量生産でバイトの交換頻度が高い現場では導入コストを早期に回収できます。ホルダーの互換性は規格内でほぼ保たれますが、メーカーをまたぐ場合はサイズ寸法を必ず確認してください。
タレット型刃物台——NC旋盤の標準形
タレット型刃物台は、六角形または円形の回転台(タレット)に複数のバイトを同時装着し、NCプログラムの数値指令でインデックス(工具位置の切り替え)を行うタイプです。
搭載できる工具本数はT8(8本)〜T12(12本)が一般的で(2025年時点の目安)、加工途中の工具交換を自動化できます。
NC旋盤・CNC旋盤において標準的に採用されており、タレット旋盤の種類や選び方については別記事でも詳しく解説しています。
クシ刃型刃物台——高精度量産に特化
クシ刃型刃物台は、くしの歯のように複数のバイトを一列に並べ、それぞれを直線方向にスライドさせて工具を交換する構造です。自動旋盤・スイス型旋盤で採用されており、繰り返し位置精度の高さが最大の特長です。
バイト位置を機械的に決める構造のため、タレット型より割り出し誤差が小さく、高精度な量産加工で優位性を発揮します。
クシ刃型とタレット型の使い分けは用途と精度要件で判断します。自動旋盤の種類や仕組みについての詳細は別記事をご確認ください。
NC旋盤・CNC旋盤の刃物台(タレット)は汎用旋盤とどう違う?
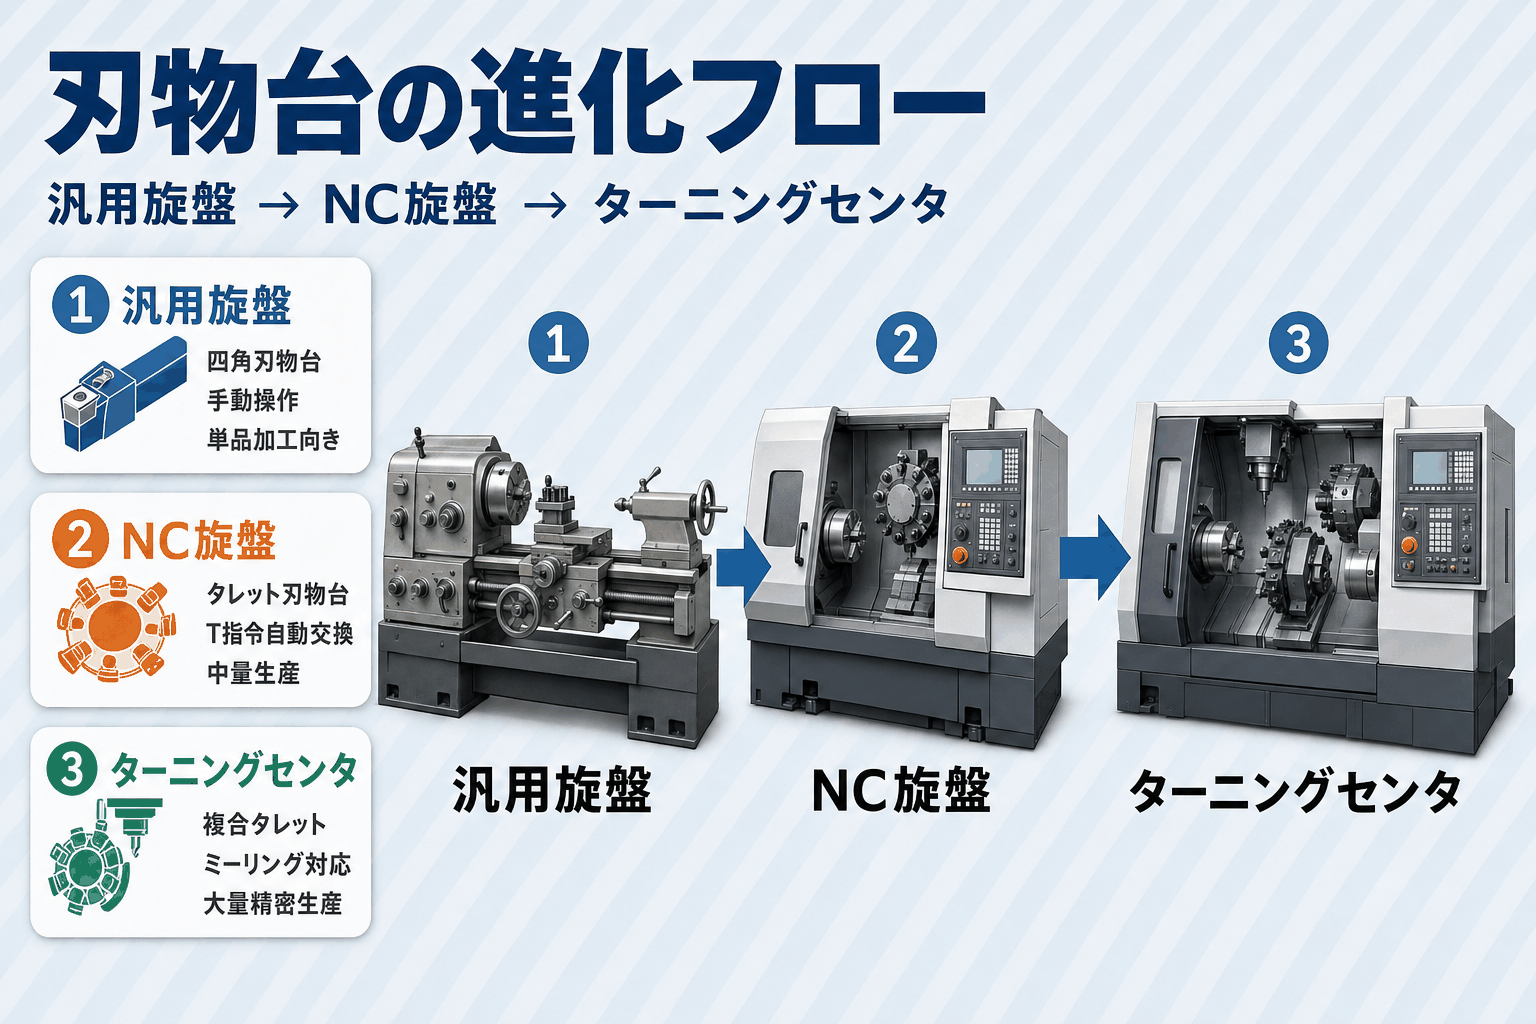
旋盤の刃物台は機械の進化とともに大きく変わってきました。
汎用旋盤の四角刃物台から、NC旋盤のタレット型、さらにターニングセンタの複合タレットへと、精密さと自動化の度合いが段階的に進化している点が特徴です。切削・加工の工程が変わるたびに、求められる刃物台の機能の幅も広がります。
NC旋盤の構造・特徴・汎用旋盤との違い、CNC旋盤の導入メリットについての詳細は、それぞれ別記事を参照ください。
タレット刃物台の仕組みとインデックス動作
NC旋盤のタレット刃物台は、NCプログラムの「T0101」などのT指令を受けてモーターがタレットを回転させ、指定の工具を切削位置に割り出す仕組みです。
このインデックス動作は0.数秒で完了するため、工具ごとに手でボルトを締め直す汎用旋盤とは作業時間が大幅に異なります。
T指令の番号は「工具番号+補正番号」を表し、切削指令と組み合わせて連続加工が自動で流れる点がNC旋盤の強みです。
各工具の位置補正値はNC装置のオフセットページに登録します。工具のインサート(刃先チップ)を交換した際は、補正値の再設定を忘れずに行いましょう。
汎用旋盤の四角刃物台との比較(操作・精度・段取り)
汎用旋盤とNC旋盤の刃物台を「工具交換・繰り返し精度・段取り時間」の3軸で整理します。
|
比較項目 |
汎用旋盤(四角刃物台) |
NC旋盤(タレット刃物台) |
|---|---|---|
|
工具交換 |
手動でレバー操作+再固定 |
T指令で自動インデックス |
|
繰り返し精度 |
作業者の技量に依存 |
高い(機種仕様による) |
|
段取り時間 |
工具ごとに調整が必要 |
オフセット登録で大幅短縮 |
|
適した用途 |
単品・小ロット・多様な加工 |
中〜大ロット・繰り返し精密加工 |
ターニングセンタはY軸タレットでミーリング加工も一台でこなします。選び方や旋盤との違いの詳細については別記事を参照ください。
バイトの芯高と角度の調整方法——精度を左右する核心手順
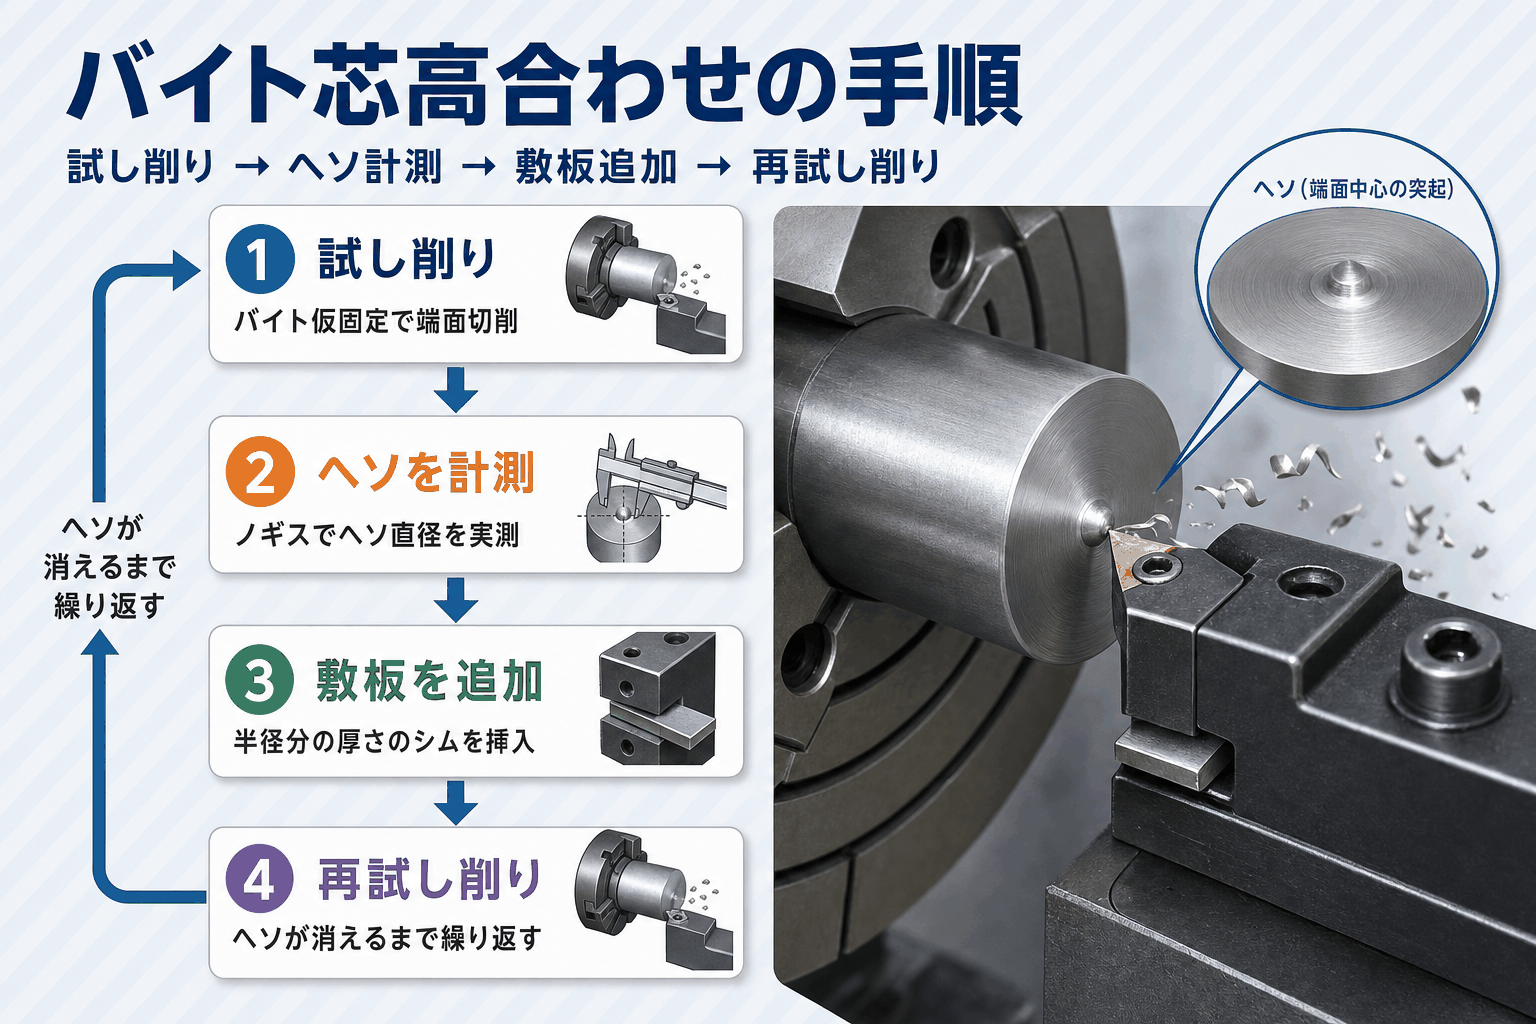
バイトの芯高(刃先が主軸中心線と同じ高さにあるかどうか)の調整は、旋盤加工の精度を直接左右する最重要作業です。
芯高がわずかにずれただけで、端面にヘソ(中心に残る突起)が発生したり、仕上げ面に微小なテーパー誤差が出たりします。角度の調整も加わるため、手順を正しく覚えることが加工品質の安定につながります。
芯高とは——ずれると何が起きるか
芯高とは、バイト刃先の高さが主軸の回転中心線と一致しているかを示す指標です。この高さがずれると端面削りでヘソが残り、外径切削ではワークにテーパー誤差が出ます。
許容誤差の目安は0.1mm以内で、これを超えると加工不良のリスクが生じます。
芯高が低すぎると、バイトがワークに食い込みやすくビビり(加工中の振動)を招くため、芯高の管理は精度に直結する重要工程です。高すぎると逃げ面とワークが干渉し、摩擦熱の増加と刃先摩耗が加速します。
直径ゼロのヘソが残るかどうかが、芯高の正確さを確認する最もシンプルな基準です。
敷板(シム)を使った芯高合わせの手順
敷板(シム)は刃物台のバイトポケットに挿入する薄い金属板で、一般的な厚さは0.3mm・0.5mm・1mmの3種類が現場では広く使われています。芯高合わせの手順は以下のとおりです。
- バイトを刃物台に仮固定し、端面を試し削りする
- ヘソが残った場合、ヘソの直径をノギスで計測する
- 計測した直径の半分(半径分)が芯高の誤差量なので、その厚さの敷板を追加する
- 再び端面を試し削りし、ヘソがなくなるまで繰り返す
「敷板が内側に入りすぎてネジが緩く締まる」ときは、バイトが斜めに取りつく兆候です。枚数や入れ方を見直しましょう。
ビビりが出やすい材料では、芯高を約0.5mm上げて対応する手法も現場では取られます。
刃物台ボルトの締め付け順序と荒・仕上げ別の調整
バイトを刃物台に固定するボルトは、締め付ける順序と力加減で精度が変わります。複数のボルトがある場合は対角順に締めていき、一方向から締め切らない順序を守りましょう。
荒加工(外径・ねじ切り)では強めに全ボルトを均等締め、仕上げ加工や細溝入れでは少し控えめにして振動の逃げを確保します。
ボーリングバー(内径加工用の細長い工具)など突き出し量が長い内径工具は、固定ボルト3本締めを現場ルールとする工場が多くあります。
バイトの飛び出しを防ぐための締め付け管理——安全面でも欠かせない作業です。
刃物台のトラブル対処法——ガタつき・分解・ボルト緩み
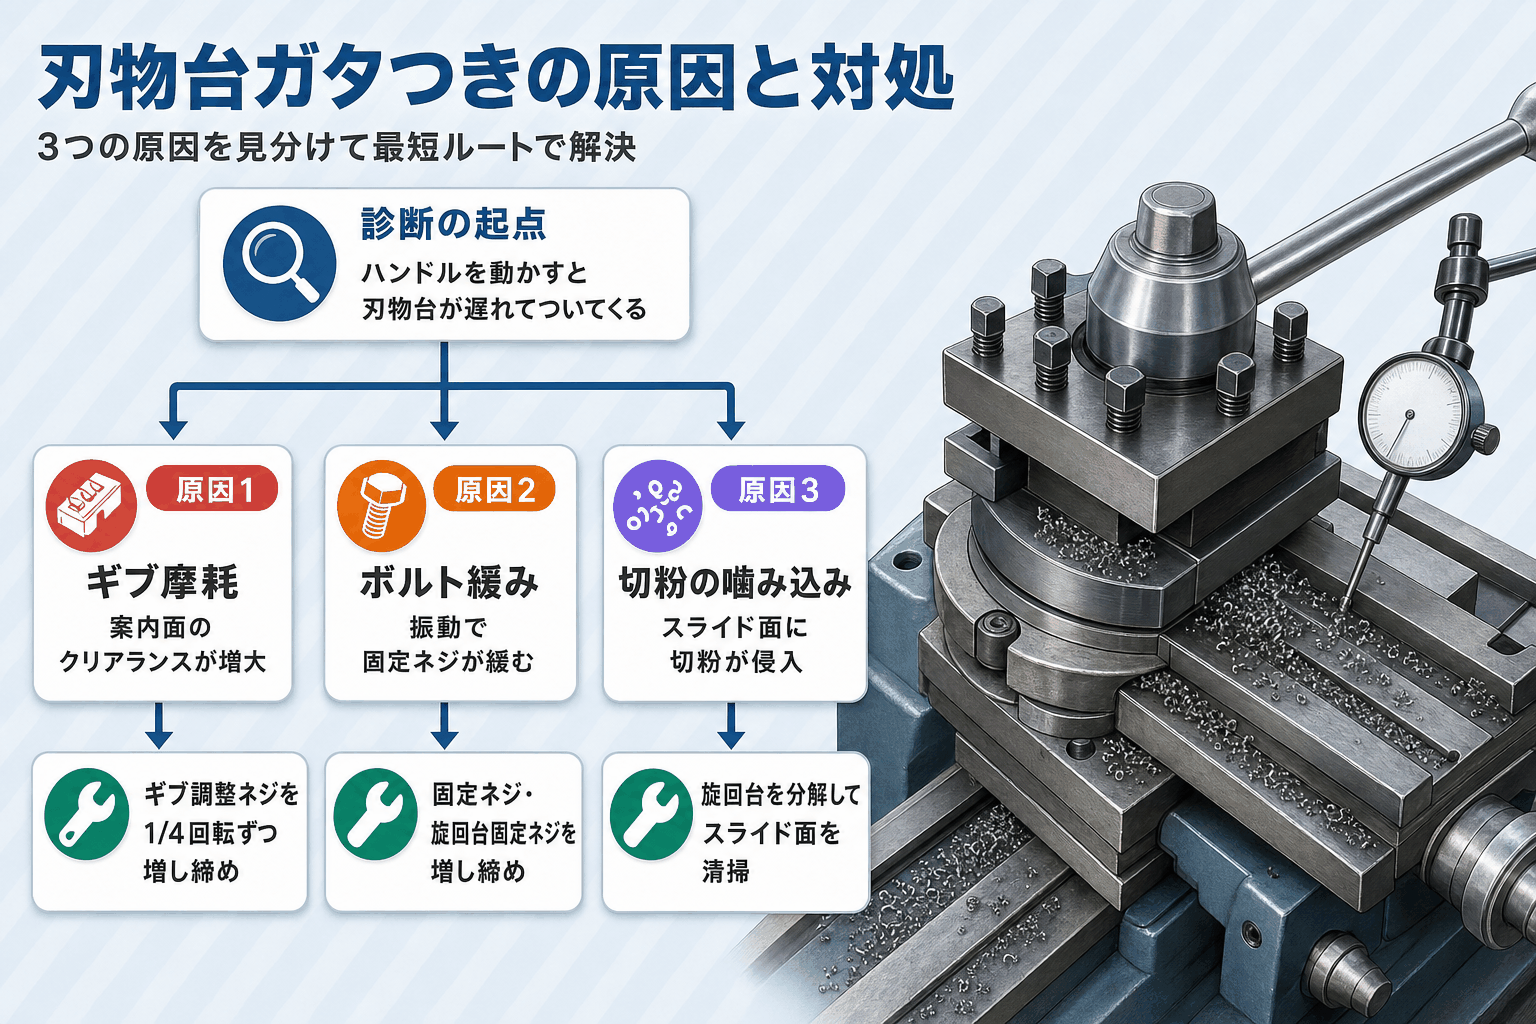
刃物台のガタつきは加工精度の直接的な悪化要因です。原因を正しく切り分けてから対処しましょう。
ガタつきの主な原因は「ギブの摩耗」「ボルト緩み」「切粉の噛み込み」の3つで、まず原因を特定してから対処するのが最短ルートです。スライドや作業環境の状態も合わせて見ておきましょう。
刃物台がガタつく3つの原因
刃物台のガタつきを原因で分類すると、次の3つに整理できます。
- ギブ(案内面調整くさび)の摩耗:くさび形の部品が摩耗して案内面とのクリアランスが広がった状態。ハンドルを軽く押すと「カタカタ」と動きます。
- ボルト緩み:固定ネジや旋回台固定ネジが振動や繰り返し荷重で緩んだ状態。手で軽く引っぱると緩みがわかります。
- 切粉の噛み込み:スライド面や旋回台底面に切粉が入り込んだ状態。動かすと「ザリザリ」した異音が出ます。
見分け方として、ハンドルを0.1mm未満動かしたときに刃物台本体が遅れてついてくる「遊び」があれば、ギブ摩耗かボルト緩みを疑いましょう。
ギブ調整ネジによる増し締め手順と分解清掃の流れ
ギブ調整ネジは刃物台のスライド面側面にある小ネジで、回すとクリアランスを調整できます。増し締め手順は次のとおりです。
- 旋盤の電源を切り、刃物台を中間位置に移動させる
- ギブ調整ネジを1/4回転ずつ締め、ハンドルを動かして感触を確認する
- スライドが滑らかに動き、かつ遊びがなくなる位置で固定する
締めすぎるとスライドが重くなりすぎるため、感触を確かめながら少量ずつ調整していきます。
切粉の噛み込みが原因なら分解清掃の出番です。旋回台固定ネジを外して旋回台を取り出し、スライド面と案内面を清掃して組み戻す流れになります。
分解時は部品の脱落に注意し、作業台に布を敷いて落下傷を防ぐのがコツです。
中古旋盤を選ぶときの刃物台チェックポイント
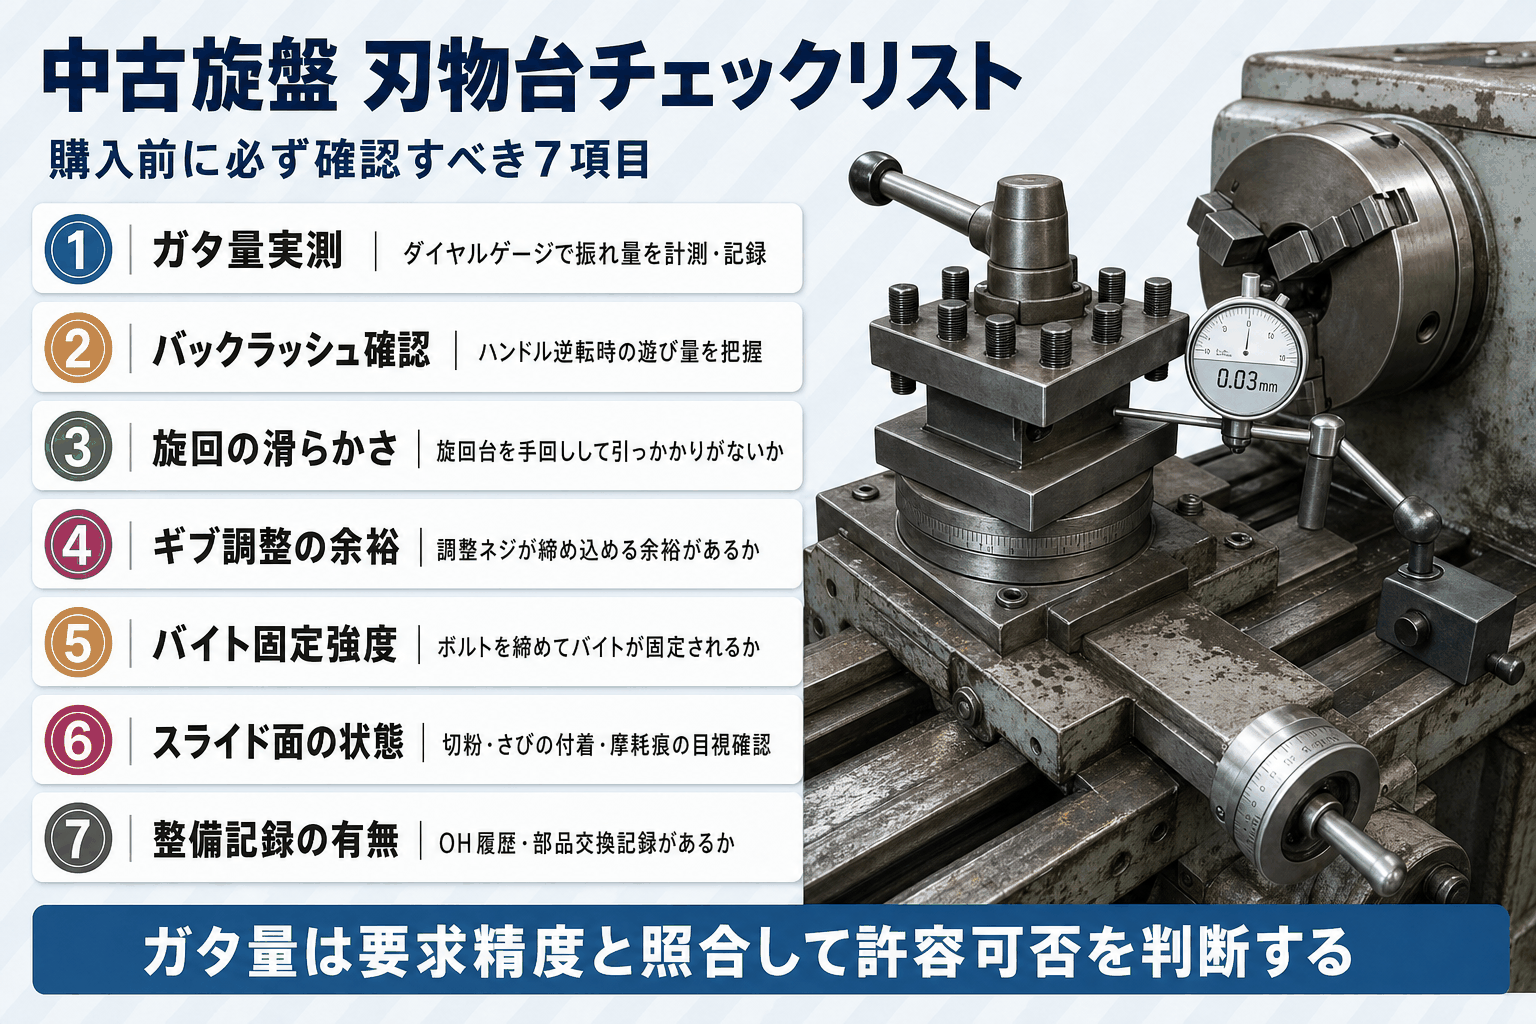
中古旋盤を導入する際、本体の主軸精度と並んで刃物台の状態チェックは欠かせない工程です。
刃物台のコンディションが悪いと、どれだけ主軸が正確でも最終的な加工精度には直結しません。部品の交換コストや価格交渉の材料としても、事前確認の精度が導入の成否を左右する重要な要素です。
ここを疎かにすると、購入後に高額な修繕費が発生しかねない点も覚えておきましょう。
ガタ量の実測と許容範囲の判断
刃物台のガタ量はダイヤルゲージを当てて確認します。バイトポケット面にゲージを固定し、ハンドルを軽く前後に動かしたときの振れ量を読み取ります。
ガタ量に画一的な合格基準はなく、読み取った実測値の記録こそが中古機選定の判断材料です。
中古機は摩耗の度合いが個体によって大きく異なるため、カタログスペックだけでなく現場での実測値を重視します。
数値を判断する際は、ご自身が加工する部品の要求精度と照らし合わせて許容できるサイズかどうかを見極めましょう。
ハンドルのバックラッシュと旋回の滑らかさ
送りハンドルの遊び(バックラッシュ)は、ハンドルを一方向に動かして止め、逆方向に動かしたときの「ガタ」で確認します。
バックラッシュが大きいと定寸作業での位置決め精度が低下するため、早めの対処が望ましい状態です。
旋回台をゆっくり手で回したときに、引っかかりや重い部分・軽い部分のムラがあれば、スライド面の偏摩耗が疑われます。
摩耗した部品(ギブ・スライドナット)の交換は可能なケースも多いですが、部品の調達コストと作業工数がかかります。
中古旋盤の購入価格に修繕コストを加算して総コストを検討することが、導入判断の現実的な視点です。
シェアリングファクトリーの中古工作機械売買・レンタルサービス
シェアリングファクトリーは、中古工作機械の売買・レンタルを専門に扱う工作機械の専門商社です。旋盤をはじめ、マシニングセンタ・フライス盤・研削盤など多種多様な機械を取り扱っています。
刃物台の状態確認を含む機械の事前チェックにも対応しており、購入後のトラブルリスクを下げる体制を整えています。中古機の価格相場・状態・納期について気になる点があれば、専門スタッフへの相談から始めるのがおすすめです。
工作機械の売買・導入でお困りの際は、シェアリングファクトリーへお気軽にお問い合わせください。
旋盤の刃物台についてよくある質問
Q1. 旋盤の刃物台とはどんな部品ですか?どんな役割を担っていますか?
A. 刃物台(工具台)は旋盤の往復台上に設置され、バイト(切削工具)を固定してZ軸・X軸方向の送り運動を与える機構です。
チャックで固定されたワークを主軸が回転させ、刃物台がバイトを正確な位置に送ることで切削加工が成立します。加工精度の大部分は刃物台の状態と調整精度が左右します。
Q2. 複式刃物台(コンパウンドレスト)とはどんな機構ですか?
A. 複式刃物台は、旋回台(コンパウンドレスト)の上に四角刃物台が乗る二重構造の刃物台です。
旋回台を任意の角度に設定することで、主軸軸線に対して斜め方向の送りが可能になり、テーパー加工や角度付きのねじ切り加工に活用されます。汎用旋盤で欠かせない機構のひとつです。
Q3. バイトの芯高はどうやって調整しますか?
A. 端面を試し削りしてヘソ(中心に残る突起)の直径をノギスで計測し、その半径分の厚さの敷板(シム:0.3mm/0.5mm/1mmが一般的)を刃物台のバイトポケットに追加して再試し削りを繰り返します。
許容誤差の目安は0.1mm以内で、超過は加工不良の要因です。
Q4. NC旋盤の刃物台(タレット)は汎用旋盤とどう違いますか?
A. NC旋盤のタレット刃物台はNCプログラムのT指令で自動インデックスし、工具交換が数秒で完了します。
搭載工具数はT8〜T12が一般的(2025年時点の目安)で、繰り返し精度が高く段取り時間の大幅短縮が可能な構成です。
汎用旋盤の四角刃物台は手動操作で柔軟性が高い反面、工具交換のたびに位置調整が伴う点が大きな違いです。
Q5. 刃物台がガタついたときの原因と対処法を教えてください
A. 主な原因は「①ギブ(案内面調整くさび)の摩耗」「②ボルト・固定ネジの緩み」「③切粉の噛み込み」の3種類に分類できます。
まずボルトを手で確認して緩みがあれば増し締め、それでも解消しない場合はギブ調整ネジを1/4回転ずつ締めて調整します。切粉噛み込みは旋回台を分解して清掃しましょう。
まとめ:旋盤の刃物台を正しく理解して加工精度を高めましょう
旋盤の刃物台は、バイトの固定から送り・芯高・角度調整まで加工精度に直結する中核部品です。
四角・複式・クイックチェンジ・タレット・クシ刃という5種類の特性を把握し、芯高合わせは敷板で0.1mm以内に収める。刃物台のガタはギブ調整で早めに対処することが長期的な精度維持につながります。
中古旋盤の導入を検討している方は、ぜひシェアリングファクトリーにご相談ください。