
旋盤でドリルを使った穴あけ加工で、穴の位置がずれたり径がばらついたりして困っていませんか。
本記事では心押し台へのドリルチャック取り付けからセンタードリルでのセンタリング、工具材種別の切削条件、NC旋盤での芯高管理までを解説します。
手順とコツ、工具の選び方まで押さえれば、初めてでも芯のずれない安定した穴あけ加工ができるようになります。
旋盤でのドリル加工とは?
旋盤でドリルを使った穴あけ加工は、心押し台(主軸の反対側でワークや工具を支える装置)やタレット(複数の工具をセットし切り替えて使う工具台)への取り付け方や切削条件によって仕上がりの精度が大きく変わるのが特徴です。
まずはドリルという工具の基本と、旋盤ならではの穴あけ原理から整理していきましょう。
旋盤加工全体の種類や手順については「旋盤加工とは?加工の種類・手順・メリットをわかりやすく解説」でも詳しく解説しています。
ドリルとは何か(軸方向にしか加工できない切削工具)
ドリルは、金属などの加工物に穴をあける切削工具で、「キリ」とも呼ばれます。
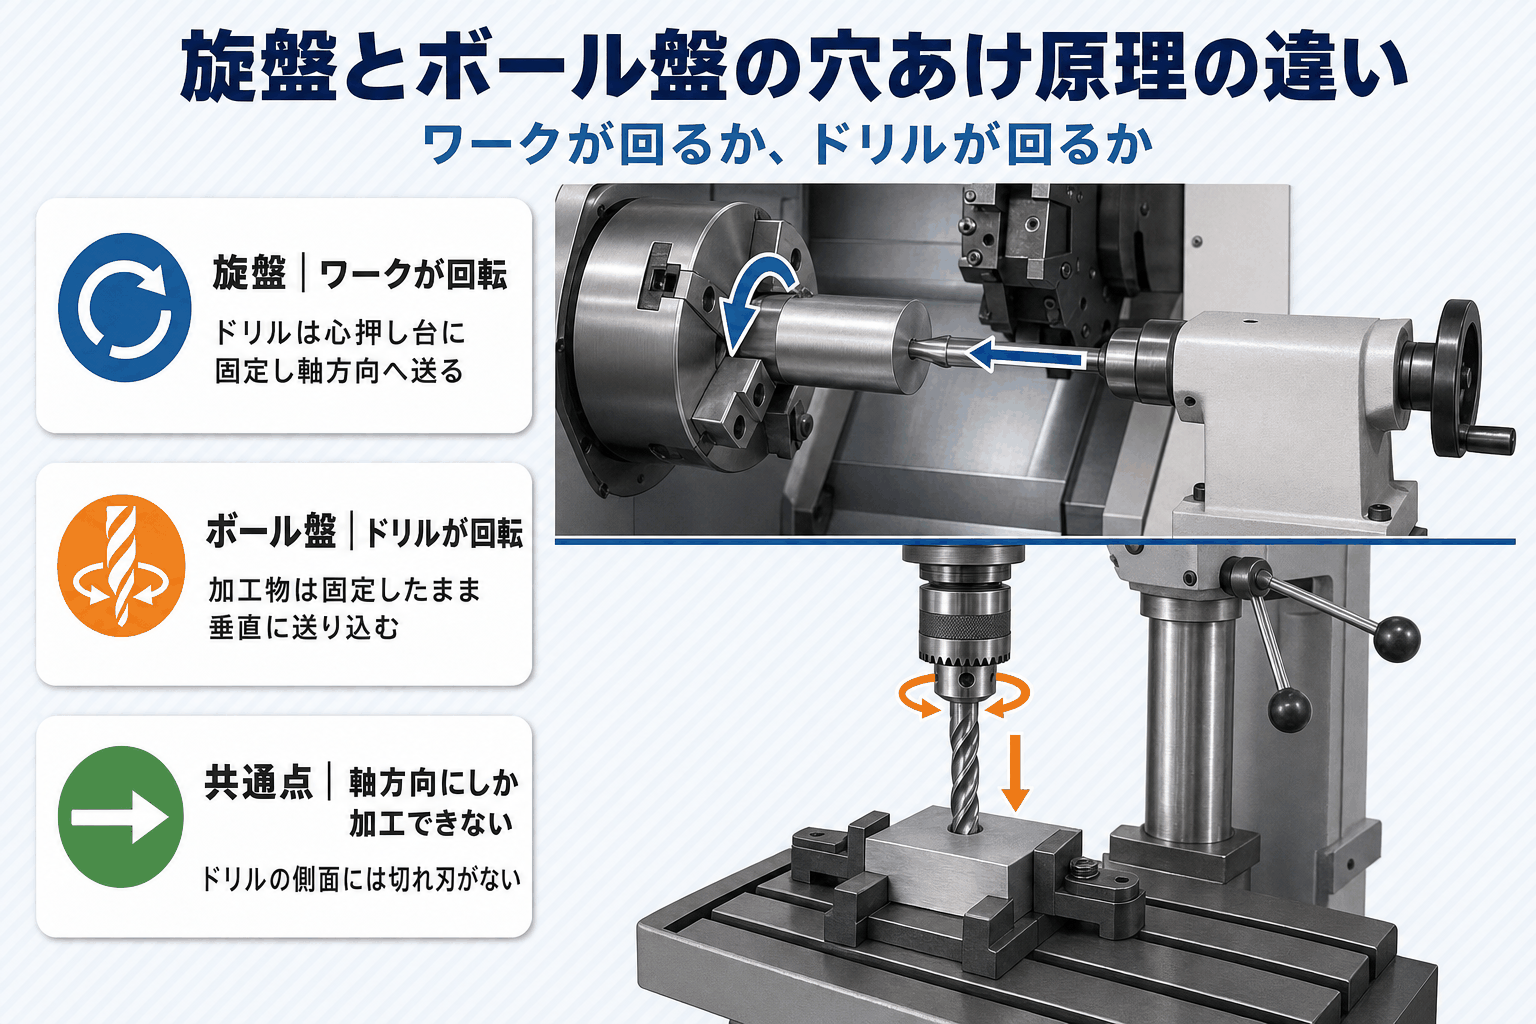
先端に切れ刃があり側面には切れ刃がないため、軸方向にしか加工できないのが特徴です。
旋盤だけでなくボール盤やフライス盤、マシニングセンタなど、さまざまな工作機械や電動工具に取り付けて使われており、どの機械でも穴をあける基本原理は共通しています。
旋盤とボール盤の穴あけ原理の違い(ワークが回るか、ドリルが回るか)
旋盤とボール盤では、穴あけの原理が正反対です。
旋盤は加工物(ワーク)を主軸で回転させ、ドリルは心押し台などに固定して軸方向に送り込みます。一方、ボール盤やマシニングセンタはドリル自体が回転し、加工物は固定されたままです。
旋盤ならではの構造を理解しておくと、次に紹介する取り付け方法や芯出しの考え方もスムーズに理解できます。
出典:ミスミ技術情報「ドリルの説明 ~分類・材質・選定仕様・切削条件~」
出典:JIS B 0171:2014 ドリル用語(kikakurui)
旋盤で使うドリル・工具の種類
旋盤でのドリル加工には、複数のドリルや工具が使われます。ここではJIS規格をもとに、センタードリルやシャンク形状、材質による分類を紹介しましょう。
ドリル加工を初めて試す方は卓上旋盤を使うケースも多く、機種選びは「卓上旋盤おすすめ7選|選び方と使い方を徹底解説」を参考にしてみてください。
センタードリル(センタ穴ドリル)の種類とJIS規格
センタードリルは、ドリルで穴をあける前の位置決め(もみつけ)やガイド穴に使う工具です。
JIS(日本産業規格)では「センタ穴ドリル」の名称でJIS B 4304に規格化され、センタ穴の形式でA形・B形・C形・R形の4種類に分けられます。
一般的なセンタードリルは、テーパ部の角度が60°前後で、面取り部の有無や形状によってタイプが分かれます。
ドリルのシャンク形状(ストレートシャンク/モールステーパシャンク)とJIS規格
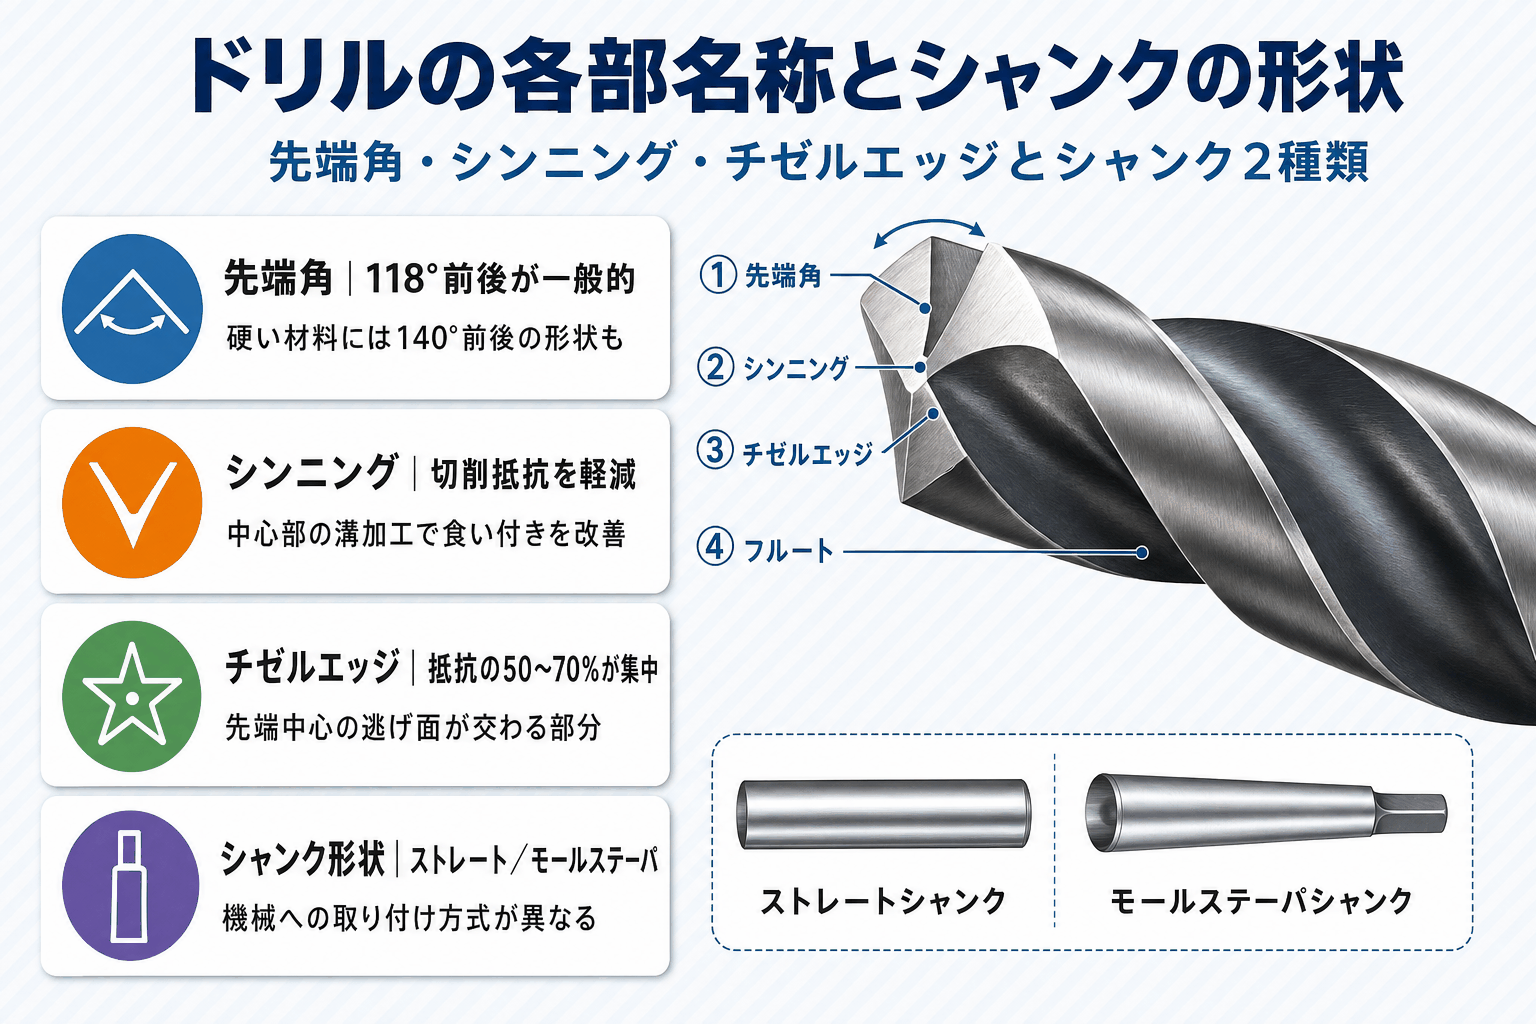
ドリルを機械に取り付ける軸の部分はシャンクと呼ばれ、ストレートシャンクとモールステーパシャンク(テーパ状の軸)に大きく分かれるのが特徴です。
ストレートシャンクドリルはJIS B 4301、テーパシャンクドリルはJIS B 4302で規定され、全長と溝長の組み合わせで種類が分けられます。
取り付け方式が変わるのも、このシャンク形状の違いによるものです。
ドリルの構造・材質による分類(ソリッド/刃先交換式、先端角、シンニング)
ドリルは構造によって、切れ刃から柄まで一体のソリッドドリルと、刃先にチップを付ける刃先交換式ドリルに分かれ、材質には超硬やハイス鋼が使われます。
先端角は118°前後が一般的で、硬い材料には140°前後が向いた形状です。
中心部のシンニング加工は切削抵抗を減らす工夫で、チゼルエッジ(先端中心の逃げ面が交わる部分)は切削抵抗の50〜70%を発生させています。
出典:ミスミ技術情報「ドリルの説明 ~分類・材質・選定仕様・切削条件~」
出典:JIS B 4304:2018 センタ穴ドリル(kikakurui)
出典:JIS B 4301:2007 ストレートシャンクドリル(kikakurui)
出典:JIS B 4302:2007 モールステーパシャンクドリル(kikakurui)
出典:三菱マテリアル「ドリルの各部の名称、形状諸元と切削特性」
出典:Mitsuri「センタードリルの種類、角度、規格、切削条件、回転数」
旋盤でのドリル加工(穴あけ)の手順・取り付け方
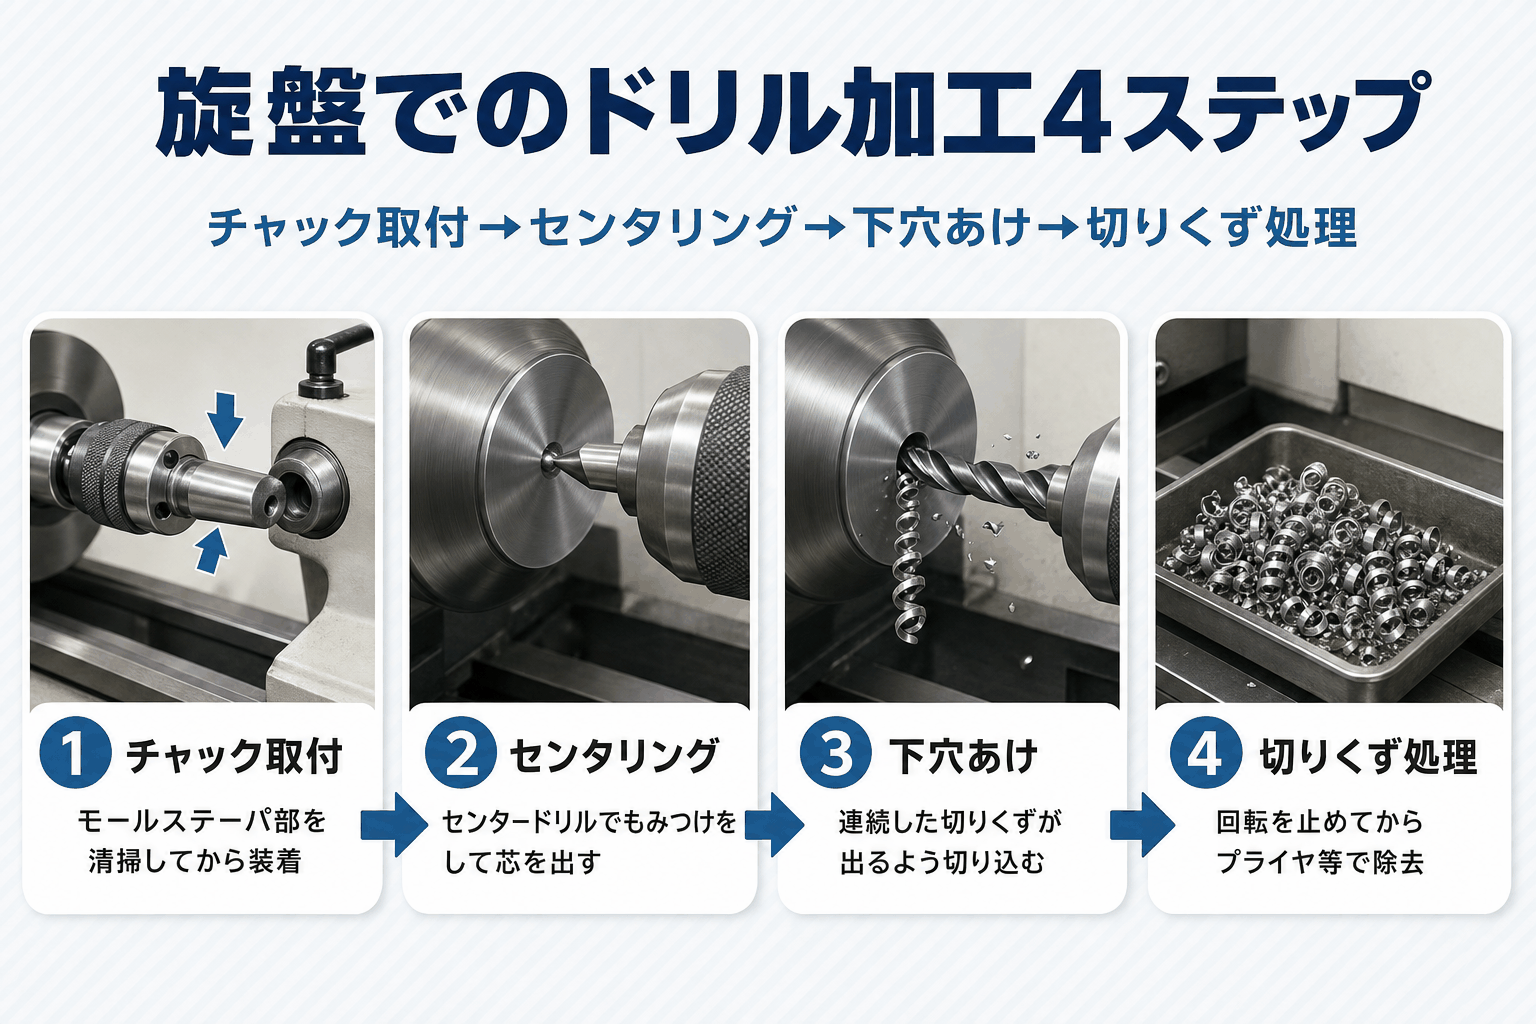
旋盤でのドリル加工は、心押し台へのチャック取り付けからセンタリング、下穴あけ、切りくず処理までが基本的な流れです。
NC旋盤(数値制御で自動加工する旋盤)やタレット旋盤(複数の工具を旋回式の刃物台に装着した旋盤)ならではの芯高管理についても解説します。
NC旋盤の仕組みそのものは「CNC旋盤とは?NC旋盤との違いや種類・メリット・選び方をわかりやすく解説」でも詳しく解説しています。
心押し台へのドリルチャック取り付け(モールステーパ部の清掃)
径の小さいドリルでは、心押し台の心押軸にドリルチャック(ドリルを掴んで固定する工具ホルダー)を装着して保持します。
ドリルチャックはモールステーパ(MT)シャンクのアーバで心押軸に差し込む方式で、テーパ部にごみが入ると振れや脱落の原因になるため、ウエスなどで清掃してから取り付けましょう。
心押軸のMT番手(MT2・MT3など)は機種によって異なるため、お使いの機械の仕様を確認してください。
センタードリルでのセンタリング(もみつけ)
ドリルで穴をあける前に、センタードリルで「もみつけ」(センタリング)をしておくと、穴の位置精度が高まり芯ずれを防げます。
位置決めが目的なら表面を軽くもむ程度で十分ですが、下穴のガイドとして使う場合は加工に応じた深さまで切削します。
ある工作機械の実習例では、φ14mmのドリル用にセンタードリルで深さ5.6mm(ドリル半径×0.8)以上切削しており、これはあくまで一例として参考にしてください。
本ドリルでの穴あけと切りくず処理の注意点
下穴・本穴をあける際は、連続した切りくずが出るようしっかり切り込むのがポイントです。
ドリルの脱着時はチャックから落下させやすいため、作業台にウエスを敷いておきましょう。加工物は確実に固定し、安全のため軍手は着用しません。
切りくずがバイトや材料に絡みついたら、必ず回転を止めてからプライヤなどで取り除いてください。
NC旋盤・タレット旋盤での軸方向ドリル加工と芯高管理
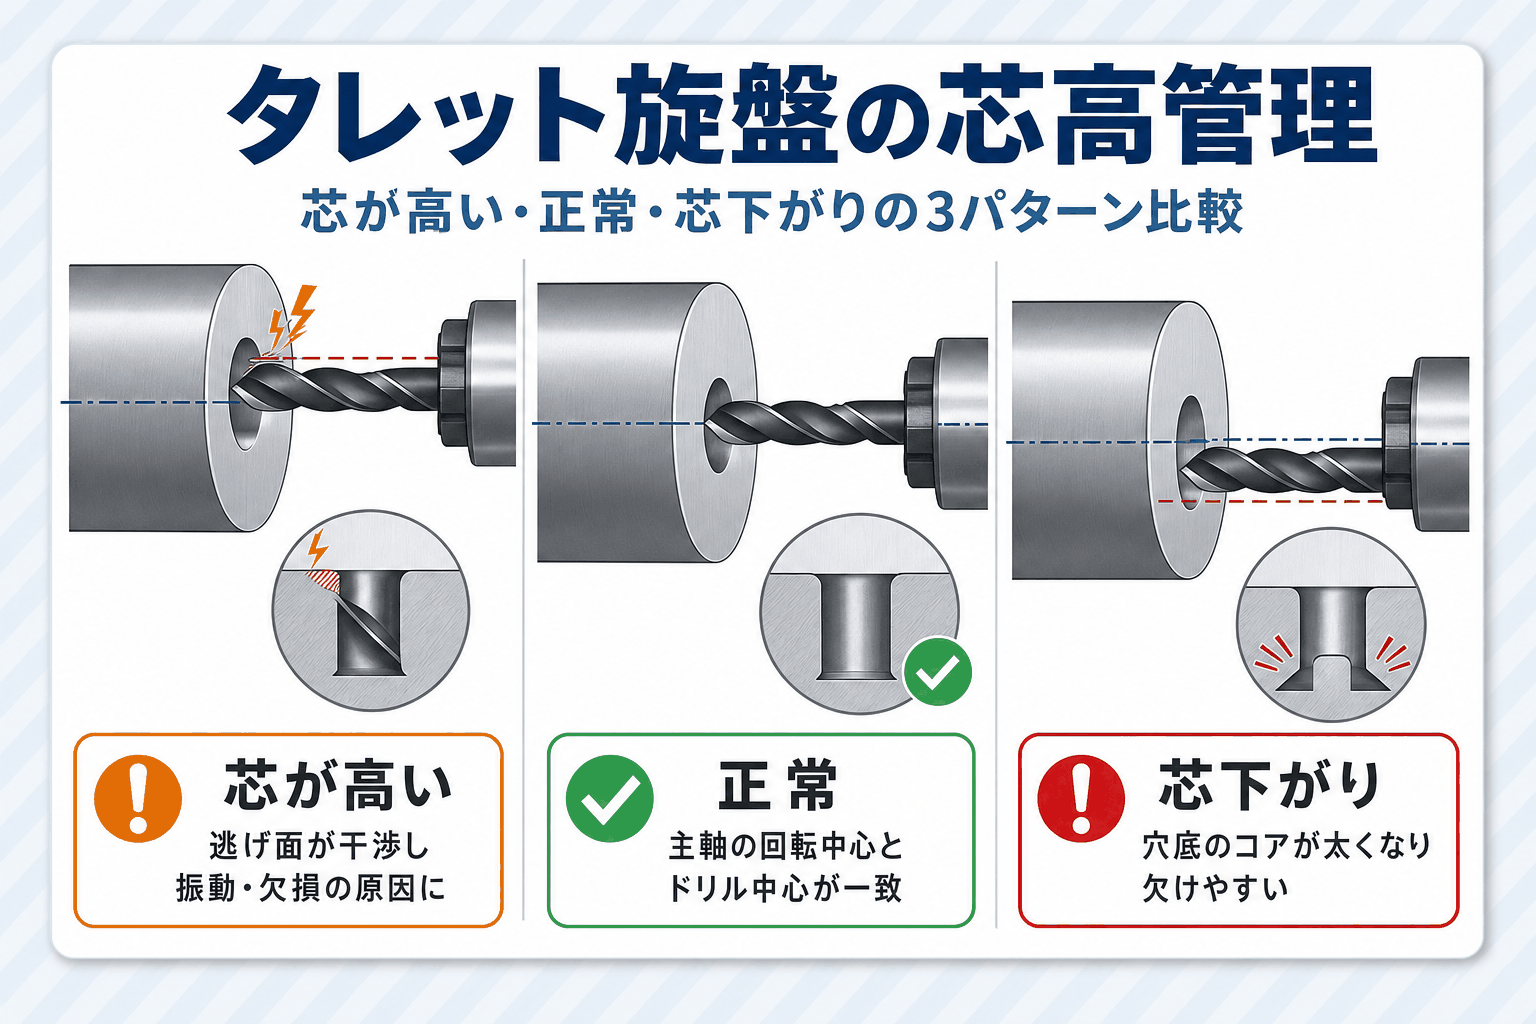
NC旋盤やタレット旋盤でドリルを固定工具として使う場合、ドリル中心を主軸の回転中心に合わせる「芯高管理」が加工品質を左右します。
芯が高いと逃げ面が被削材と干渉して振動や欠損を招き、芯下がりが大きすぎると穴底のコアが太くなり欠けやすくなります。
芯高は試加工でコアの大きさを確認するか、基準棒とダイアルゲージで振れを測り、タレット位置や偏心スリーブ(芯の高さを調整する専用部品)で調整しましょう。
出典:長岡技術科学大学 工作センター「旋盤による穴あけ加工のポイント」
出典:ミスミ技術情報「ドリルの説明 ~分類・材質・選定仕様・切削条件~」
出典:タンガロイ「刃先交換式ドリルを旋盤で使用する際の大事なポイント」
ドリル加工の切削条件(回転数・送り量)の決め方
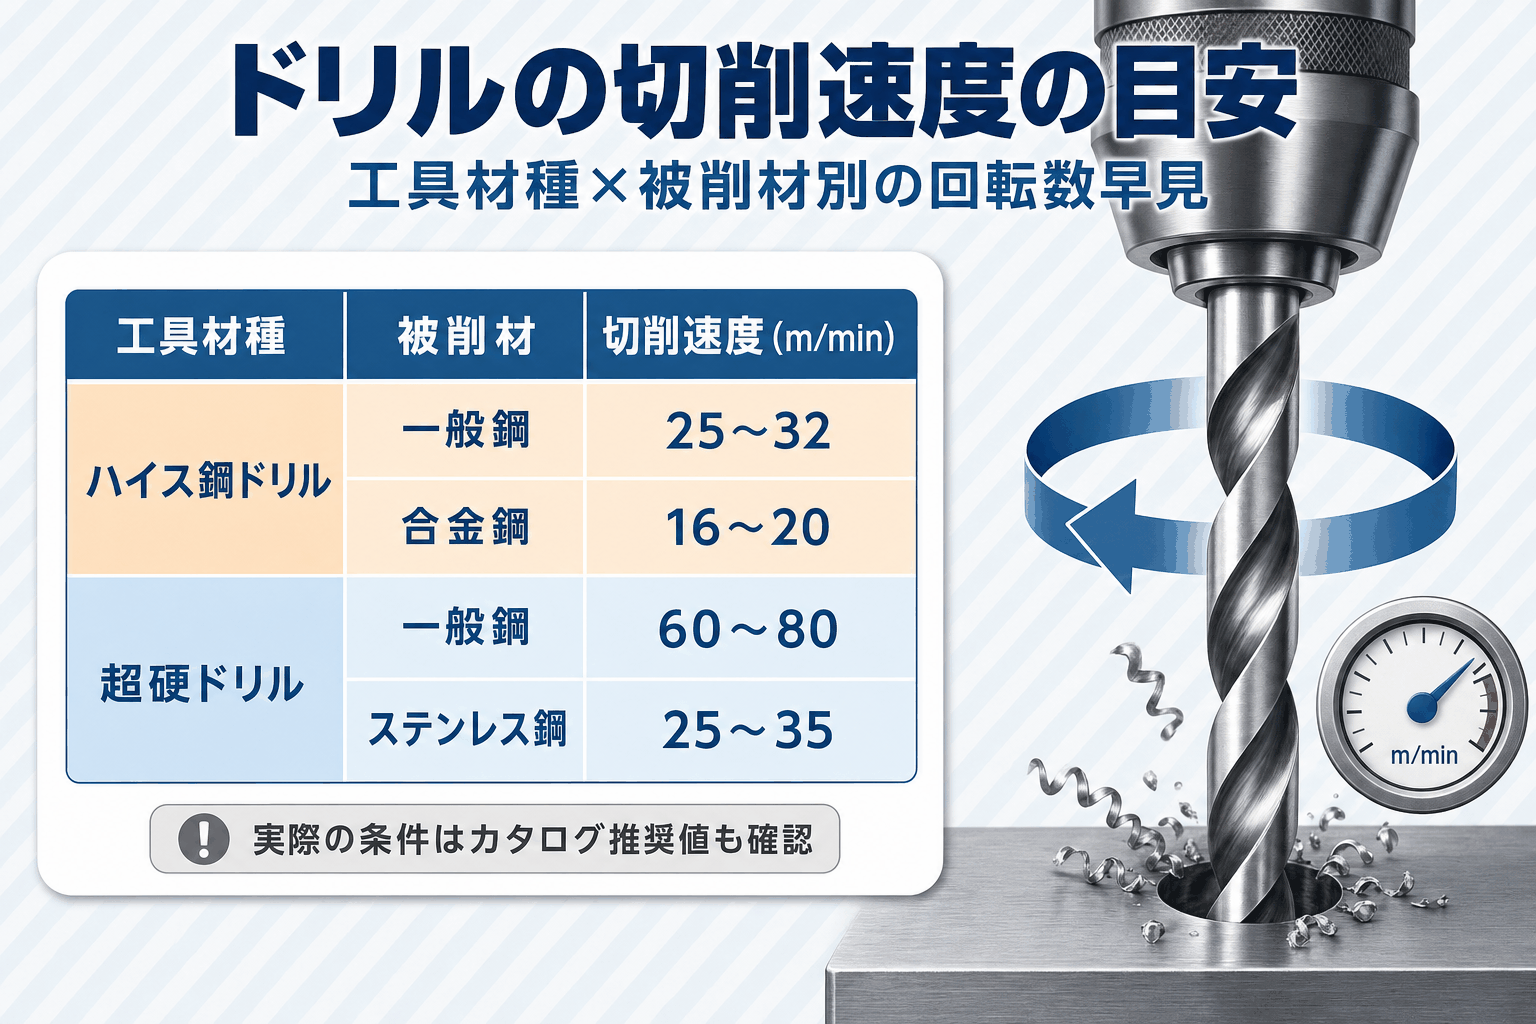
旋盤でのドリル加工では、工具材種や被削材によって適した回転数・送り量が大きく異なります。計算式と目安を押さえて、無理のない切削条件を選びましょう。
手動操作が基本の汎用旋盤における切削条件の考え方は「汎用旋盤とは?構造・使い方・NC旋盤との違いをわかりやすく解説」も参考になる内容です。
回転数の計算式と送り速度の求め方
ドリルの切削速度は最外径(外周)を基準に考え、先端の中心部分の速度はゼロになります。
適正な回転数は、回転数N(min⁻¹)=切削速度V(m/min)×1000÷(π×ドリル径Dc)の式で求められます。
送り速度(mm/min)は、1回転あたりの送り量(mm/rev)に回転数を掛けて求めましょう。
工具材種・被削材別の切削速度の目安(ハイス鋼ドリル/超硬ドリル)
ドリルの切削速度は工具材種によって大きく異なり、超硬ドリルはハイス鋼ドリルの2〜3倍程度の速度で加工できます。
被削材別の目安は下表の通りです。
|
工具材種 |
被削材 |
切削速度の目安(m/min) |
|---|---|---|
|
ハイス鋼ドリル |
一般鋼(SS・SC材) |
25〜32 |
|
ハイス鋼ドリル |
合金鋼(SCM等) |
16〜20 |
|
ハイス鋼ドリル |
工具鋼(SKD・SK・SKS・SUS等) |
10〜12 |
|
超硬ドリル |
一般鋼(SS・SC材) |
60〜80 |
|
超硬ドリル |
合金工具鋼(SUJ2・SKD11・SKD12) |
40〜60 |
|
超硬ドリル |
ステンレス鋼(SUS303・304・416) |
25〜35 |
|
超硬ドリル |
調質鋼(40〜48HRC) |
20〜30 |
実際の切削条件は工具メーカーのカタログ推奨値や機械の剛性に応じて調整してください(2026年7月時点の目安値のため、最新のカタログ推奨値もあわせて確認しましょう)。
センタードリルの切削条件の目安
センタードリルの切削条件は工具材種によって差があり、あくまで目安として捉えてください。
ハイス鋼・軟鉄では切削速度20〜30m/min・送り0.16〜0.4mm/rev程度、超硬・軟鉄では切削速度35〜80m/min・送り0.2〜0.5mm/rev程度が一つの目安とされています(いずれも2026年7月時点の目安値)。
実際の加工では、工具メーカーのカタログ値や機械の状態に合わせて調整しましょう。
深穴加工のステップ送り(ペック加工)
穴が深くなるほど切りくずの排出が難しくなるため、加工途中で一旦ドリルを戻す「ステップ送り」(ペック加工)を行います。
目安として、加工物の穴の外側にドリル径の1.5倍以上の余裕を確保します。切削油を注入しながら段階的に送り込み、切りくずをしっかり排出しながら加工を進めましょう。
出典:ミスミ技術情報「ドリルの説明 ~分類・材質・選定仕様・切削条件~」
出典:Mitsuri「センタードリルの種類、角度、規格、切削条件、回転数」
出典:monoto「【徹底解説】ドリルとは?ドリルの構造と種類、切削条件」
旋盤のドリル加工でよくあるトラブルと対策
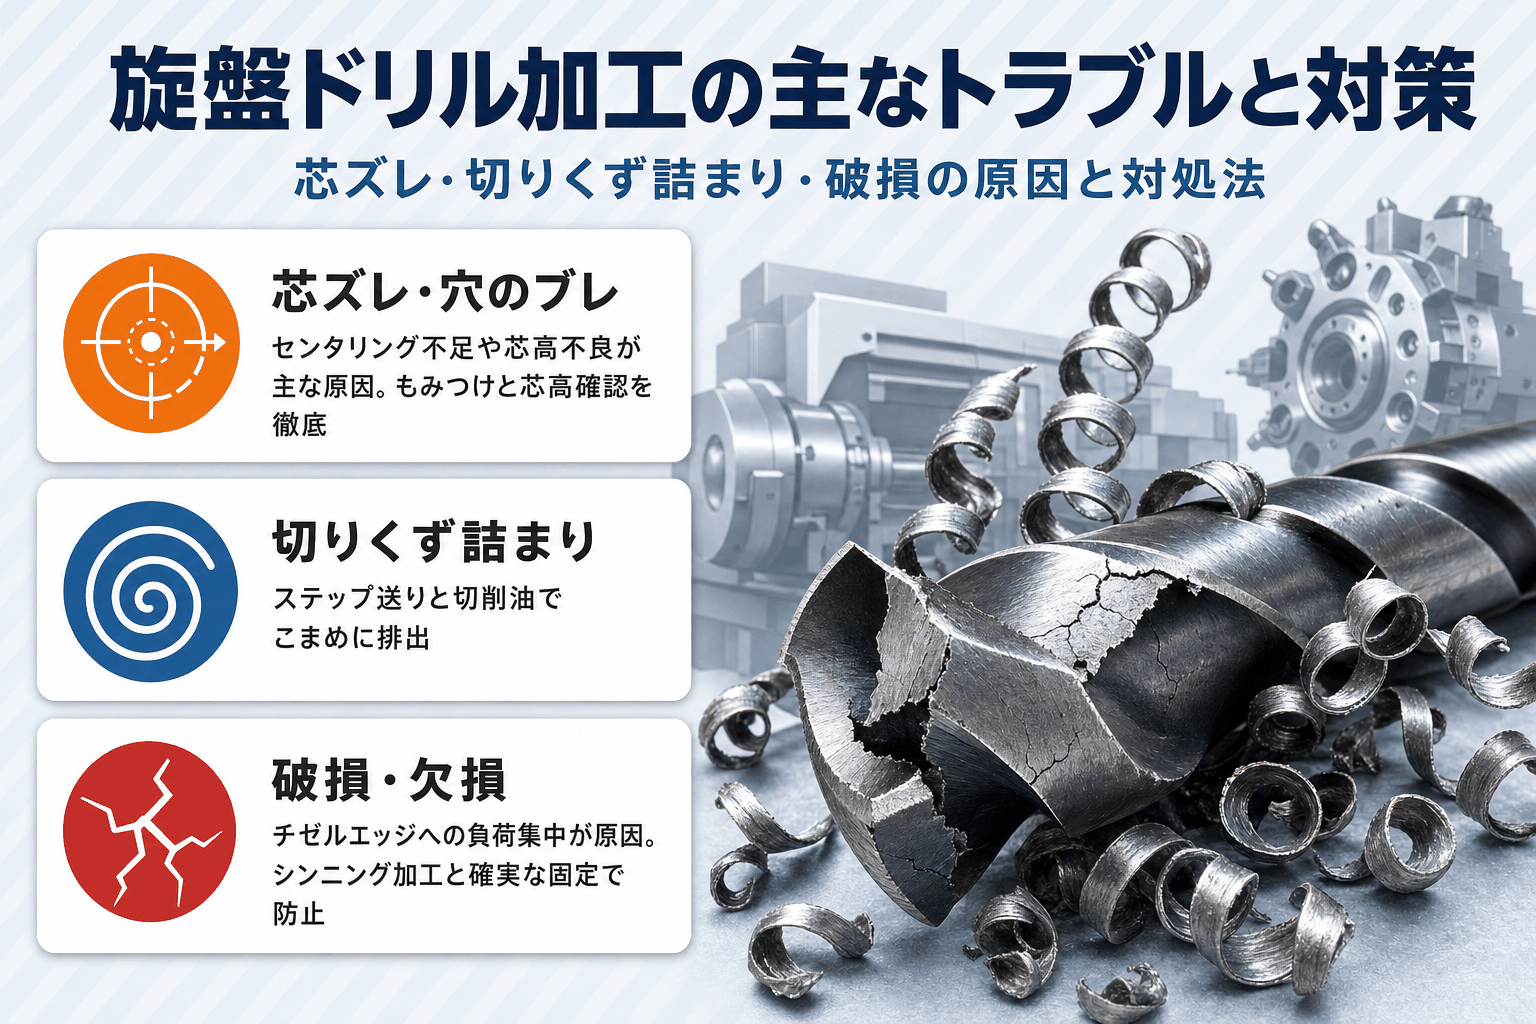
旋盤でのドリル加工では、芯ズレや切りくず詰まり、ドリルの破損といったトラブルが起きがちです。原因と対策を押さえて、安定した加工につなげましょう。
芯ズレ・穴のブレが起きる原因と対策
穴の位置がずれたり振れが出たりする主な原因は、センタリング不足とNC旋盤・タレット旋盤の芯高不良です。
センタードリルでのもみつけを省略すると、ドリルが食い付くときに芯ずれが起こりやすくなります。
芯高は試加工やダイアルゲージでの測定を通じて定期的に確認し、ずれがあればタレット位置や偏心スリーブで調整しましょう。
切りくず詰まり・絡みつきへの対処法
深い穴やねばりのある材料では、切りくずがドリルやバイトに絡みつきやすくなります。
加工途中でドリルを戻すステップ送りを取り入れ、切削油を注入しながら切りくずをこまめに排出しましょう。切りくずが絡んだ場合は、必ず回転を止めてからプライヤなどで除去してください。
ドリルの破損・欠損を防ぐポイント
ドリルの破損・欠損は、中心部(チゼルエッジ)への負荷集中や加工物の固定不足が主な原因です。
チゼルエッジ部分は切削抵抗の50〜70%を発生させるため、シンニング加工で軸方向の負荷を減らした工具を選びましょう。加工物はしっかり固定し、無理な送りをかけないことが破損防止のポイントです。
出典:タンガロイ「刃先交換式ドリルを旋盤で使用する際の大事なポイント」
出典:三菱マテリアル「ドリルの各部の名称、形状諸元と切削特性」
出典:monoto「【徹底解説】ドリルとは?ドリルの構造と種類、切削条件」
出典:長岡技術科学大学 工作センター「旋盤による穴あけ加工のポイント」
シェアリングファクトリーについて
シェアリングファクトリーは、中古の旋盤やNC旋盤をはじめとする工作機械の売買・レンタルを手がけています。
ドリルチャックや心押し台まわりの工具・治具が付属した状態で機械が手に入ることも多く、導入後すぐに穴あけ加工に取りかかれるのも魅力です。
旋盤の新規導入や買い替えを検討している方は、機種選びの相談から柔軟に対応します。
工作機械の売買・導入でお困りの際は、シェアリングファクトリーへお気軽にお問い合わせください。
旋盤のドリル加工についてよくある質問
Q1. 旋盤とドリルで穴あけするにはどうすればいいですか?
A. 心押し台にドリルチャックを取り付け、センタードリルでもみつけをしてから、ドリルで下穴・本穴をあけるのが基本的な流れです。連続した切りくずが出るようしっかり切り込み、絡んだら回転を止めて取り除きます。
Q2. 旋盤でドリルの芯出しはどうやってする?
A. 穴深さ5〜10mmほど試加工し、穴底にできるコアの大きさを見る方法と、基準棒とダイアルゲージで振れを測定する方法があります。ずれがあれば、タレット位置の変更や偏心スリーブで調整しましょう。
Q3. 旋盤でドリルを使うときの注意点は?
A. 脱着時はドリルの落下に注意し、加工物は確実に固定しましょう。安全のため軍手は着用せず、切りくずが絡んだ場合は必ず回転を止めてからプライヤなどで取り除いてください。
Q4. 旋盤のドリルチャックとは何ですか?
A. ドリルチャックは、心押し台の心押軸に装着し、モールステーパのアーバで保持する工具ホルダーです。径の小さいドリルを心押し台側で保持したいときに使います。
Q5. ドリルが破損する原因は何ですか?
A. NC旋盤・タレット旋盤での芯高不良による2番当たりや、ドリル中心のチゼルエッジ部分への切削抵抗の集中が主な原因です。芯高管理と適切な固定を心がけましょう。
Q6. ドリルチャックの取り付け方・外し方は?
A. 取り付け前にモールステーパ部をウエスなどできれいに清掃し、ごみや切粉が入らないようにしてから心押軸に差し込みます。脱着時はドリルの落下に注意しましょう。
まとめ:旋盤のドリル加工の基本を押さえて安定した穴あけ精度を目指そう
旋盤でのドリル加工は、心押し台やタレットへの正しい取り付けとセンタリングがあってはじめて安定した穴あけ精度につながります。
工具材種に応じた切削条件を守り、芯高管理と切りくず処理を徹底すれば、芯ズレやドリルの破損も防げます。
工作機械の売買・レンタルをご検討の方は、お気軽にご相談ください。