
旋盤の回転数は計算式通りに求めても、材質や加工内容次第で最適値が変わり、現場で迷う方は多いはずです。
この記事では切削速度・送り速度との関係整理から、三菱マテリアル等の確定式による計算方法、材質別の切削速度目安、計算値と実務の安全マージンの分け方までを一通り解説します。
旋盤加工の初心者や中古機導入を検討する方が、回転数を迷わず決められるようになる内容です。
旋盤の回転数とは?切削速度・送り速度との違いを整理
旋盤加工の全体像を先に知りたい方は、「旋盤加工とは?加工の種類・手順・メリットをわかりやすく解説」もあわせてご覧ください。回転数を扱ううえで混同しやすいのが「切削速度」「送り速度」という言葉です。
まずはこの違いを整理しましょう。
回転数(rpm・min⁻¹)と切削速度(周速・m/min)の違い
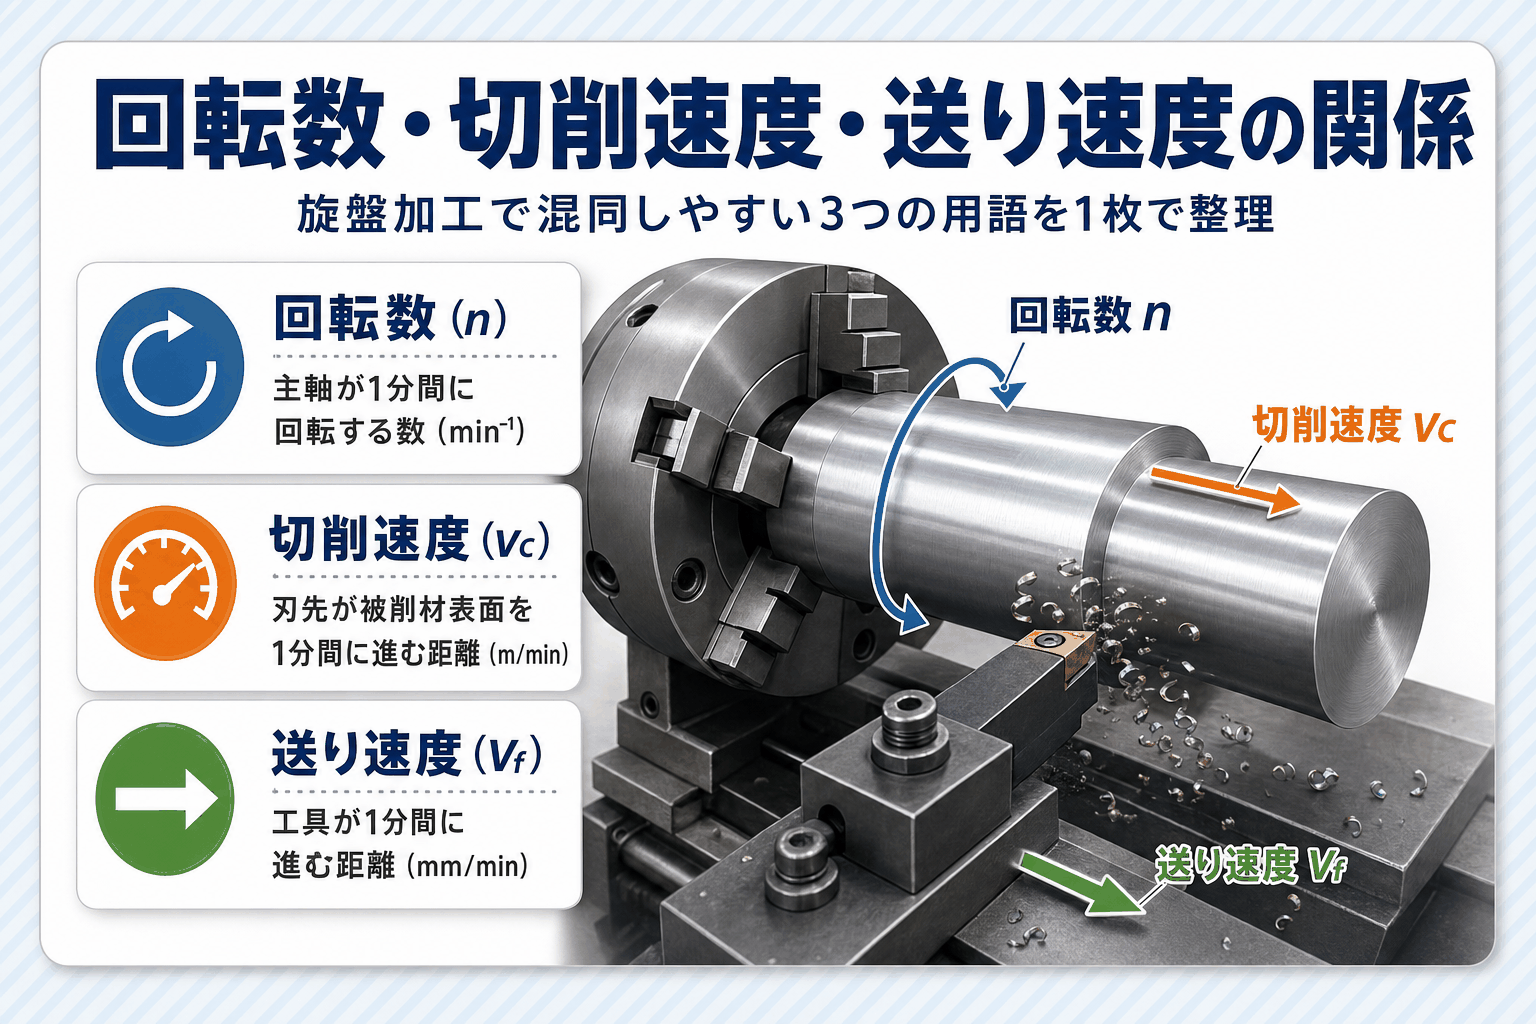
旋盤の回転数(n)は主軸が1分間に回転する数を示し、単位はmin⁻¹(rpmと同義)です。
切削速度(vc)は刃先が被削材表面を1分間に進む距離で、単位はm/minです。両者はvc=(π×Dm×n)÷1000という式で結ばれており、回転数だけでなく直径も踏まえて考えることが欠かせません。
送り速度との関係
送り速度(Vf)は工具が1分間に進む距離を示し、Vf=f×nという式で求めます。
fは1回転あたりの送り量(mm/rev)、nは主軸回転速度(min⁻¹)です。
三菱マテリアルの例題ではf=0.2mm/rev、n=1000min⁻¹のとき、Vf=f×n=0.2×1000=200mm/minと計算されています。
旋盤の回転数の計算方法|計算式と計算例
回転数と切削速度・送り速度の関係を押さえたところで、実際の計算式と計算例を見ていきましょう。
切削速度から回転数を求める計算式(n=1000vc/πDm)
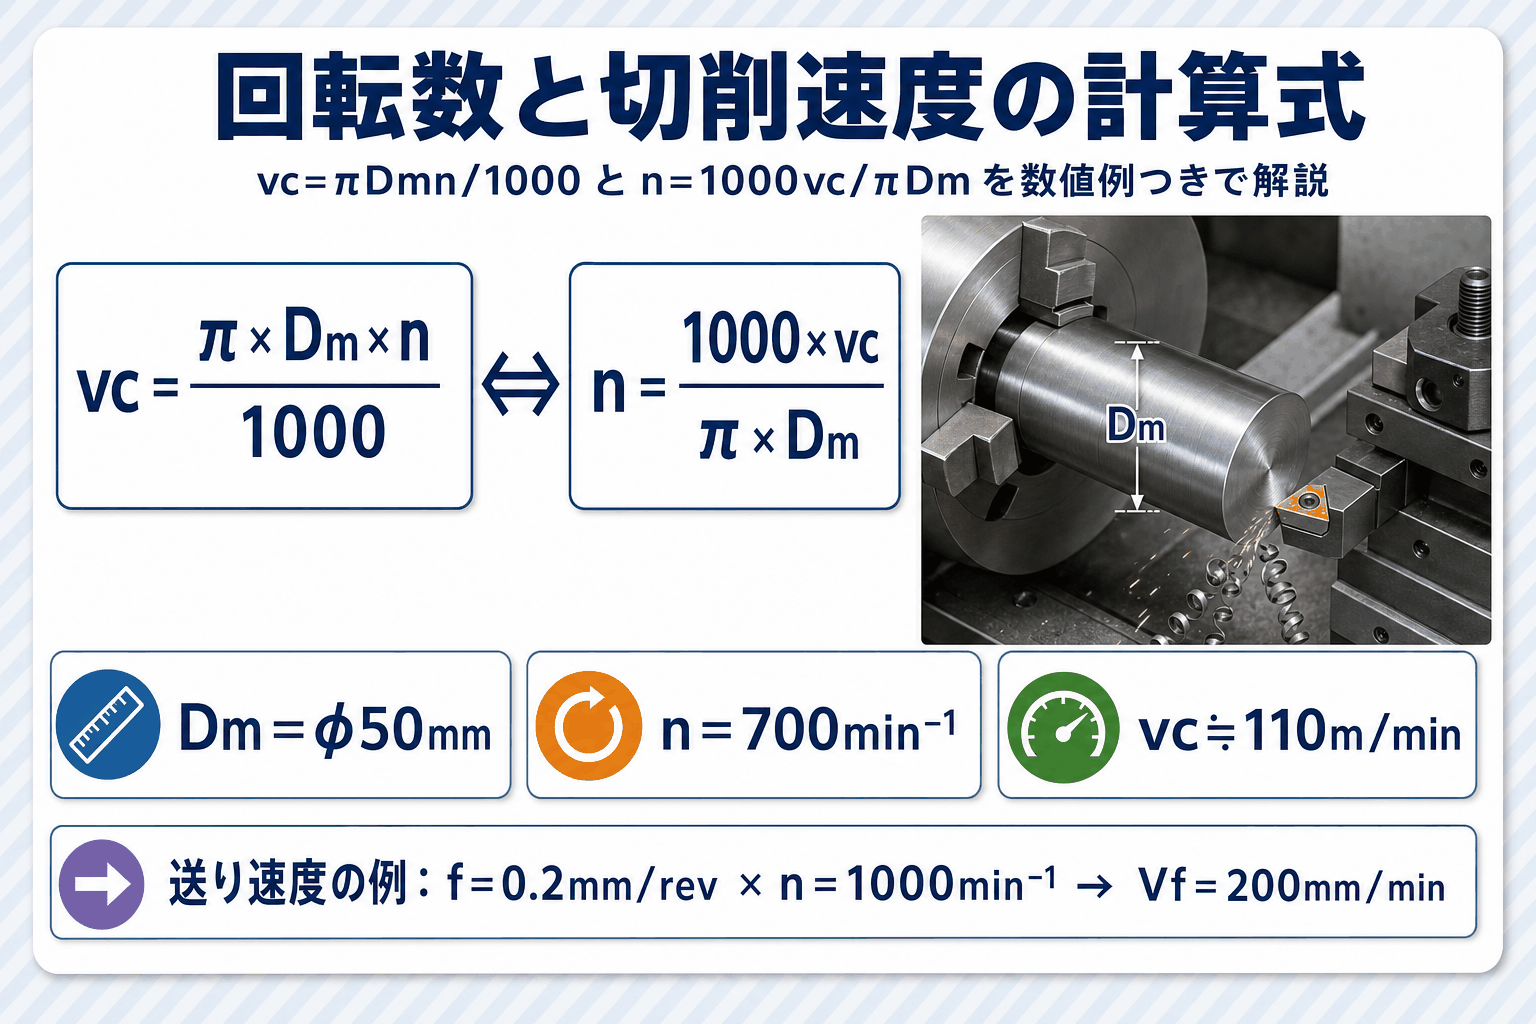
切削速度から回転数を求めるときは、n=(1000×vc)÷(π×Dm)という式を使います。
vcは狙いたい切削速度(m/min)、Dmは被削材の直径(mm)、πは円周率(3.14)です。
この式はvc=(π×Dm×n)÷1000を回転数nについて解いたもので、三菱マテリアル・サンドビックの技術資料で共通する確定式です。
計算例で理解する回転数の求め方
三菱マテリアルの例題では、n=700min⁻¹、Dm=φ50のとき、vc=(π×Dm×n)÷1000=(3.14×50×700)÷1000≒110m/minと求められています。
同じ式を移項すれば、切削速度から回転数を求める場合も計算方法は変わりません。
送り速度(Vf=f×n)の計算式と具体例
送り速度Vfは、1回転あたりの送り量fに主軸回転速度nを掛けて求めます(Vf=f×n)。
三菱マテリアルの例題ではf=0.2mm/rev、n=1000min⁻¹のとき、Vf(資料上はlと表記=1分間あたりの切削長さ)=f×n=0.2×1000=200mm/minと計算され、送り量fを求めたい場合はf=Vf÷nで逆算します。
加工径が変わると同じ切削速度でも回転数が変わる理由
n=1000vc/(πDm)の式から分かるとおり、切削速度vcを一定に保つ場合、加工径Dmが小さくなるほど回転数nは反比例で大きくなります。
三菱マテリアルの例題ではDmφ50・vc≒110m/minのときn=700min⁻¹でした。
分子・分母を取り違えて回転数を逆に設定してしまうミスも起こりやすいため、径が変わるたびに式へ数値を入れ直すことが欠かせません。
出典:Sandvik Coromant公式サイト「General turning formulas and definitions」
加工の種類によって回転数の考え方は変わる
回転数の計算方法を押さえたら、次は加工の種類ごとに考え方がどう変わるかを見ていきましょう。
周速一定制御について詳しく知りたい方は、「CNC旋盤とは?NC旋盤との違いや種類・メリット・選び方をわかりやすく解説」もあわせてご確認ください。
外径旋削・端面削りの回転数の考え方(周速一定制御)
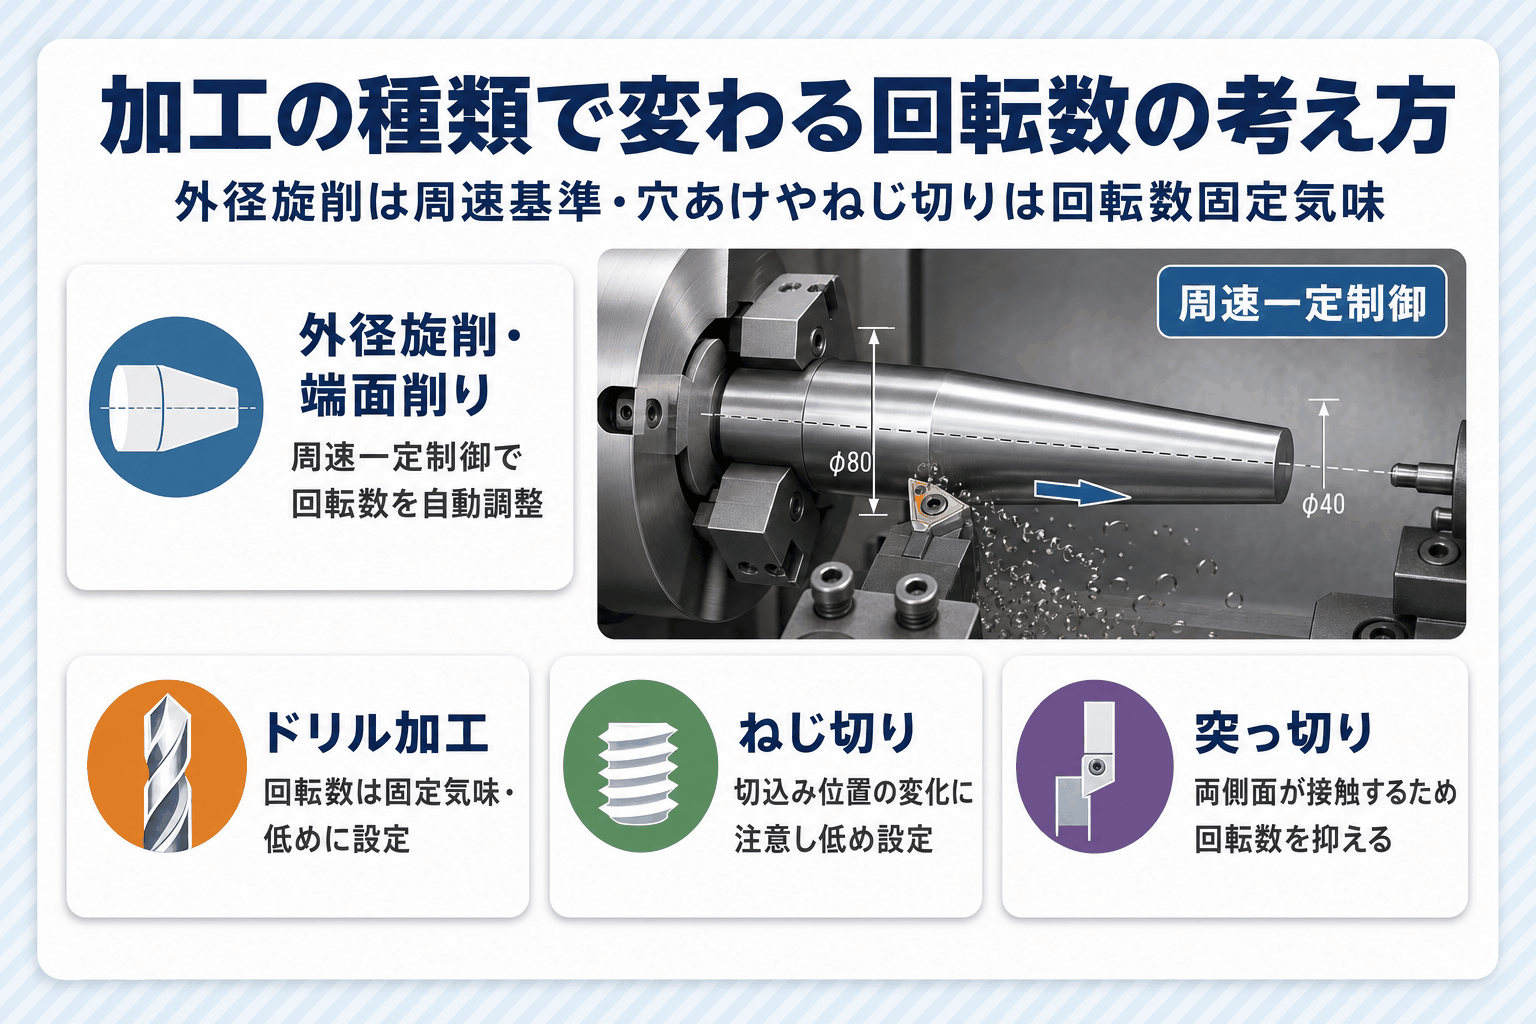
外径旋削や端面削りでは、汎用旋盤は切削速度から回転数を計算しますが、NC旋盤の多くは周速一定制御で加工径の変化に応じ回転数を自動調整します。
テーパー加工のように加工径が連続的に変わる工程では、この自動調整機能の有無が作業効率を左右します。
ドリル加工・ねじ切り・突っ切りの回転数の考え方
ドリル加工・ねじ切り・突っ切りは、外径旋削と同じ感覚で回転数を上げると刃先への負担が大きくなりやすく、回転数を固定気味・低めに設定するのが一般的です。
ねじ切りは切込み位置が刻々と変わり、突っ切りは工具の両側面が被削材と接触するため、工具メーカーが案内する条件を確認しながら回転数を決めることが欠かせません。
材質別に見る切削速度・回転数の目安
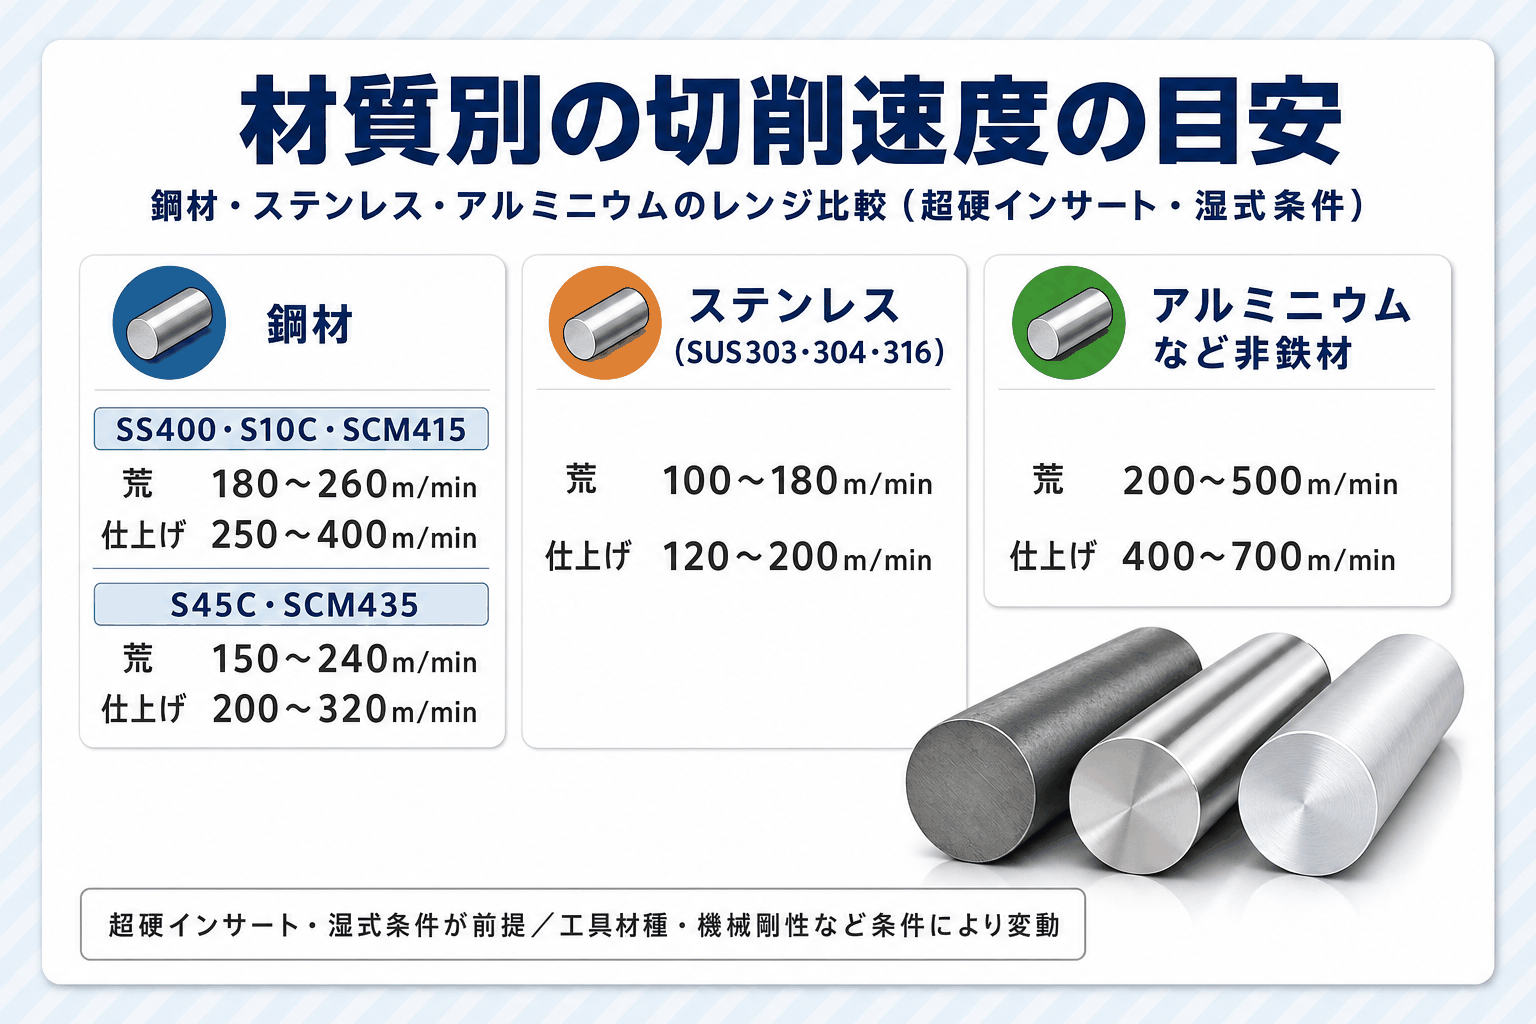
以下の切削速度は超硬インサート・湿式条件を前提とした目安であり、工具材種(ハイス/超硬)・湿式/乾式・機械剛性などの条件によって変動します。
実際の加工では、まずこのレンジの中間あたりから試し、様子を見ながら条件を詰めていくのが基本の進め方です。
なお、以下の切削速度・送りの数値は2026年7月時点の目安であり、工具の改良で条件が変わる場合もあるため、実際の選定時は工具メーカーの最新カタログもあわせてご確認ください。
鋼材(S45C・SS400等)・ステンレス(SUS304)の切削速度目安
鋼材・ステンレスの切削速度目安は、下表の通りです。
いずれも超硬インサート・湿式条件が前提で、工具材種や条件によって値が変わります。
|
材質 |
加工 |
送りF(mm/rev) |
切削速度目安(m/min) |
|---|---|---|---|
|
SS400・S10C・SCM415 |
荒 |
0.2〜0.4 |
180〜260 |
|
SS400・S10C・SCM415 |
仕上げ |
0.07〜0.2 |
250〜400 |
|
S45C・SCM435 |
荒 |
0.2〜0.4 |
150〜240 |
|
S45C・SCM435 |
仕上げ |
0.04〜0.28 |
200〜320 |
|
SUS303・304・316 |
荒 |
0.2〜0.4 |
100〜180 |
|
SUS303・304・316 |
仕上げ |
0.08〜0.2 |
120〜200 |
送りの目安については、工作機械メーカーの村田機械も炭素鋼で0.1〜0.3mm/rev、ステンレス鋼で0.08〜0.2mm/revとおおむね近い値です。
アルミニウムなど非鉄材の切削速度目安
アルミニウムは鋼材やステンレスに比べて硬さが低く、荒加工で200〜500m/min、仕上げ加工で400〜700m/minと高めの切削速度を選べる特性があります(超硬インサート・湿式条件が前提です)。
送りの目安は、工作機械メーカーの村田機械が案内する0.15〜0.4mm/rev程度が基準になります。肉厚や形状に応じて微調整していきます。
回転数を誤ると起きるトラブルと調整のポイント
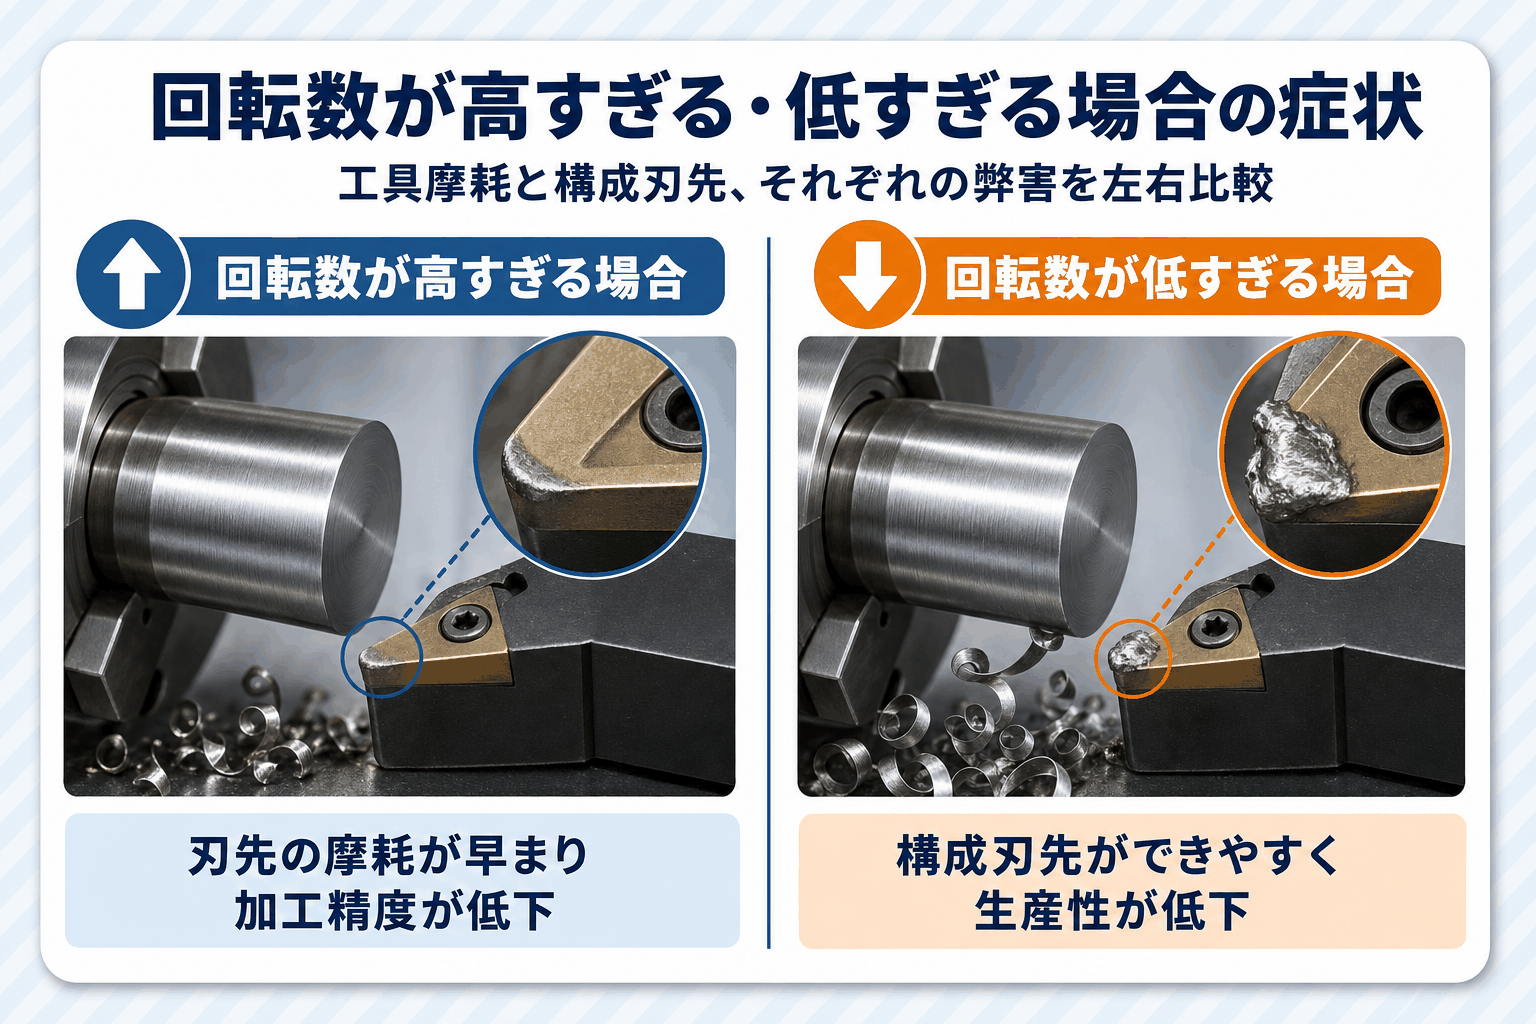
材質別の目安が分かったところで、回転数を誤って設定した場合にどのような影響が出るのかを見ていきましょう。
回転数(切削速度)が高すぎる場合の弊害
切削速度を上げすぎると、刃先の摩耗が早まり加工精度が低下する可能性があります。
工作機械メーカーの村田機械も、切削速度が高すぎる場合は工具温度が上昇し工具摩耗が進みやすいと案内しています。仕上げ面を安定させたい工程では、切削速度を上げすぎないよう注意しましょう。
回転数(切削速度)が低すぎる場合の弊害
逆に切削速度を下げすぎると、構成刃先ができやすくなり生産性が低下します。
村田機械の案内でも、切削速度が低い場合は加工に時間がかかり生産性が下がるとされています。構成刃先は仕上げ面の粗さにも影響するため、狙う仕上がりに応じて切削速度を調整しましょう。
「計算上の回転数」と「実務で安全に使える回転数」は分けて考える
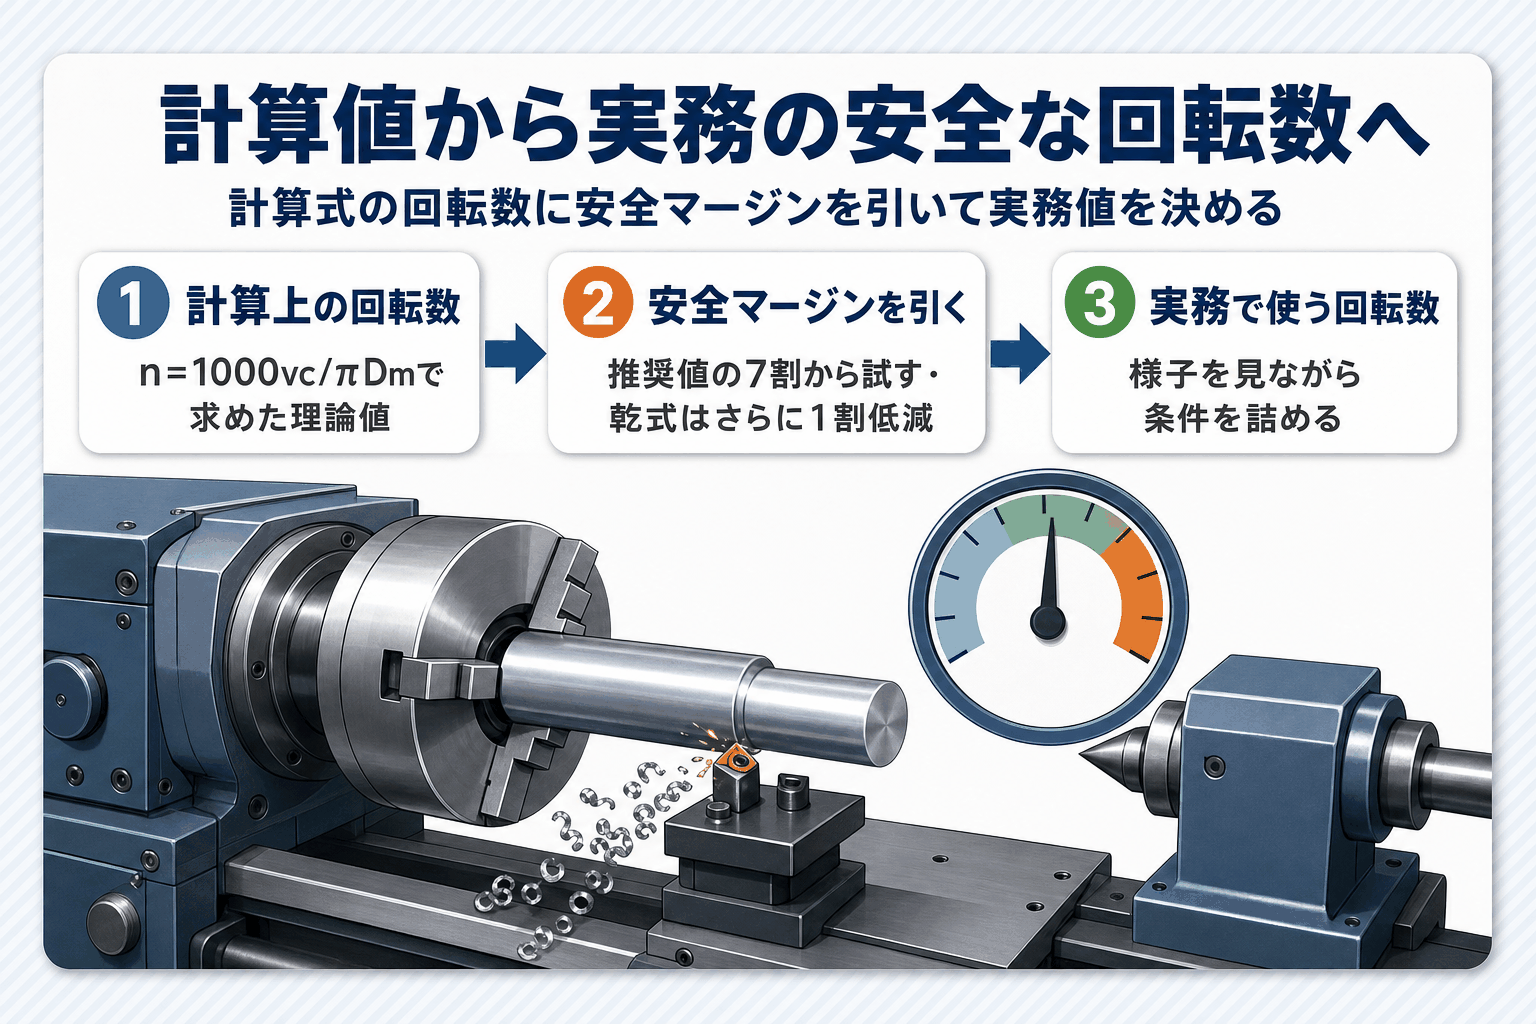
計算式で求めた回転数は、そのまま最適な数値とは限りません。汎用旋盤の実務操作について詳しく知りたい方は、「汎用旋盤とは?構造・使い方・NC旋盤との違いをわかりやすく解説」もあわせてご覧ください。
ここでは、計算値と実務で使う回転数の違いを整理します。
初めて加工する材質は推奨値の7割から試す(テイラーの法則)
工具メーカーの推奨切削速度は、15分間で工具寿命に達する速度を基準に定められています(テイラーの法則)。
初めて加工する材質では、推奨切削速度の最小値の7割程度から試し、様子を見ながら条件を調整していくというのが実務の進め方です。
剛性・振動・乾式/湿式など安全マージンを左右する要素
切削液を使わない乾式加工では、湿式条件に比べて切削条件をさらに1割程度下げるとよいとされています。
機械剛性が不足していたり工具の突き出しが長かったりすると、自励振動(びびり)が起きやすくなる点にも注意しましょう。
中古旋盤選びは「主軸の最高回転数」をどう見るべきか
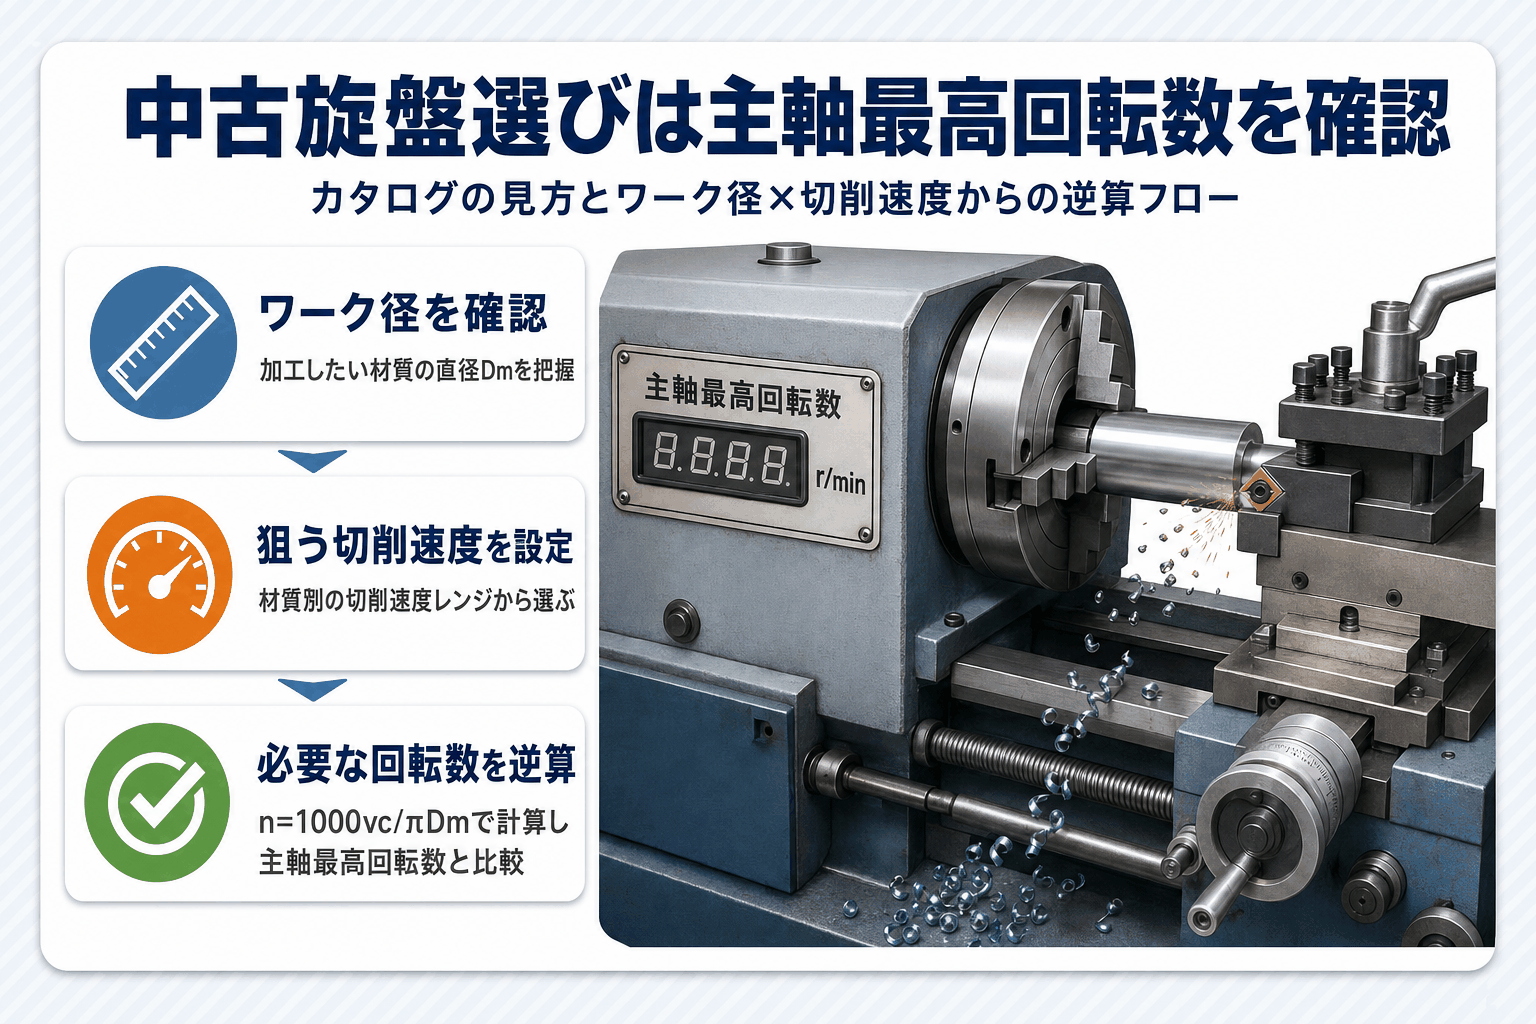
中古旋盤を選ぶ際は、カタログの「主軸の最高回転数」を加工したい材質・ワーク径から逆算してチェックすることが欠かせません。
n=1000vc/(πDm)の式からも分かるとおり、必要な回転数はワーク径が小さくなるほど大きくなります。
最高回転数が低い機種では狙った切削速度に届かないため、ワーク径と切削速度から必要な回転数を事前に見積もっておきましょう。
中古旋盤の売買・レンタルならシェアリングファクトリーへ
シェアリングファクトリーは、旋盤をはじめとする工作機械の売買・レンタルを手掛けています。
主軸の最高回転数など機種ごとのスペックを踏まえたうえで、加工したい材質やワーク径に合った機種選びをサポートできる点が強みです。 購入だけでなく、必要な期間だけ借りられるレンタルという選択肢もあり、繁忙期の増産対応や試作段階に合わせて柔軟に検討できます。
工作機械の売買・導入でお困りの際は、シェアリングファクトリーへお気軽にお問い合わせください。
旋盤の回転数についてよくある質問
Q1. 旋盤の回転数はどうやって計算しますか?
旋盤の回転数(n)は、n=(1000×vc)÷(π×Dm)という式で計算します。
vc(m/min)は狙いたい切削速度、Dm(mm)は被削材の直径を表します。逆に回転数から切削速度を求めたい場合に対応するのが、vc=(π×Dm×n)÷1000という式です。
Q2. 旋盤の回転数の単位(rpm)とは何ですか?
旋盤の回転数の単位min⁻¹は、rpm(revolutions per minute=1分間あたりの回転数)と同じ意味で使われます。
カタログや取扱説明書ではmin⁻¹と表記されることが多いものの、rpmと同じ数値だと理解しておけば大丈夫です。
Q3. 切削速度と回転数の関係は?
被削材の直径が同じであれば、回転数と切削速度は比例の関係にあります。
回転数が2倍になれば切削速度も2倍になり、直径が変われば同じ回転数でも切削速度が変わります。あわせて押さえておきたいのが被削材の直径です。
Q4. 切削速度が遅すぎる・速すぎるとどうなりますか?
切削速度を上げすぎると刃先の摩耗が早まり加工精度が低下しやすく、下げすぎると構成刃先ができやすくなり生産性が低下します。
どちらの場合も工具の状態や仕上げ面を見ながら、材質に合った切削速度のレンジ内で調整します。
Q5. 旋盤の回転数はステンレス(SUS304)加工の場合どのくらいが目安ですか?
SUS303・304・316は、超硬インサート・湿式条件を前提に荒加工で100〜180m/min、仕上げ加工で120〜200m/min程度が目安です。
工具材種や機械剛性で変動するため、初めては7割程度から試します。
まとめ:正しい計算式と安全マージンで旋盤の回転数を賢く活用しよう
旋盤の回転数は、確定した計算式で機械的に求まる一方、材質や加工の種類、実際の機械の状態によって使い方を変える必要がある数値です。
vc=πDmn/1000という式で切削速度と回転数を相互に導き、材質別のレンジを目安にしつつ、初めての材質は推奨値の7割から試して安全マージンを確保するという進め方を押さえれば、旋盤の回転数を迷わず決められるようになります。
中古旋盤選びで主軸の最高回転数に不安がある方は、お気軽にご相談ください。