
ボール盤の種類が多くて選び方がわからない、あるいは「穴あけの精度がなかなか安定しない」と悩んでいませんか。
本記事では、ボール盤の定義から構造・5種類の特徴・安全な使い方・選び方の判断軸まで、工作機械のプロの視点で整理します。
ボール盤とは?基本定義と穴あけ加工における役割
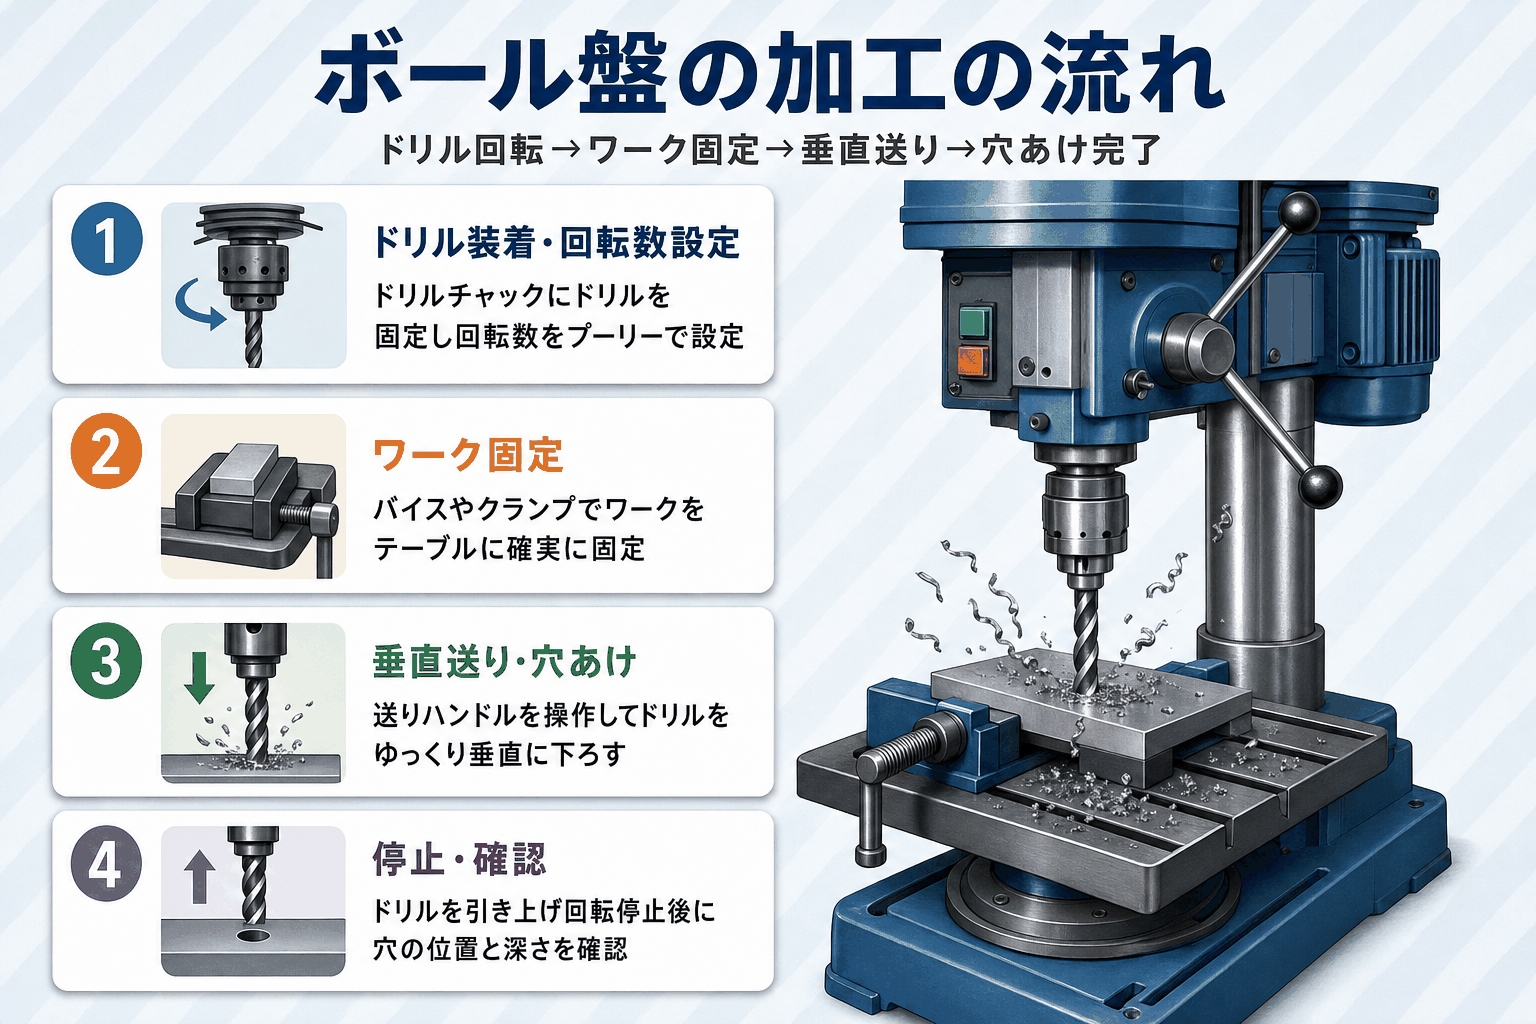
ボール盤は、ドリルを垂直に回転させてワーク(被加工物)に穴を明ける専用機です。フライス盤や旋盤と並ぶ代表的な工作機械のひとつで、製造現場からDIY工房まで幅広い現場で活用されています。
ボール盤の定義とJIS規格上の位置づけ
JIS B 0105(工作機械―名称に関する用語)における定義は「主としてドリルを使用して工作物に穴あけ加工を行う工作機械」です。
「ボール盤」という日本語名の由来には、オランダ語の “boor-bank”(ボールバンク)やドイツ語の “Bohrbank” などの説があり、定説はありません。
正式なJIS用語は「直立ボール盤」「ラジアルボール盤」などと機種ごとに定められています。
主軸(スピンドル)はドリルを保持・回転させる中心部品であり、ボール盤の精度を左右する核心部分。垂直送りによって穴を明けるという単純な動きに特化した構造が、高い再現性と位置精度を生み出します。
ボール盤でできる加工の種類
ボール盤は「穴あけ機」というイメージが強いですが、実際には5種類の加工をこなせる多機能な機械です。
- 穴あけ(ドリリング) — ドリルで素材に穴を明ける基本加工
- リーマ加工 — リーマ(既存の穴を精度よく仕上げる工具)で穴の内径精度を高める
- タップ加工 — タップ(穴の内面にねじ山を切る加工・工具)でねじ穴を作る
- 座ぐり加工 — 座ぐり加工(ボルト頭が埋まる段差穴を明ける加工)でボルト締結部を仕上げる
- 中ぐり加工 — 既存の穴を拡張・真円に仕上げる精密加工
専用機だからこそ、ドリルの垂直送りに特化した剛性と精度が確保されており、汎用機では出しにくい高い再現性を発揮します。
フライス盤・旋盤との違い
ボール盤・フライス盤・旋盤は混同されやすい工作機械ですが、用途がはっきり異なります。
|
機械 |
主な役割 |
工具の動き |
|---|---|---|
|
ボール盤 |
穴あけ専用 |
ドリルが垂直回転 |
|
フライス盤 |
平面・溝・穴など多機能切削 |
エンドミル等が回転 |
|
旋盤 |
回転体の外径・内径加工 |
ワークが回転 |
穴あけのみなら精度・コスト面でボール盤が有利。多面・多形状を一度に加工したい場合はフライス盤、軸物の丸削りには旋盤が適しています
。
出典:JIS B 0105「工作機械用語」日本産業標準調査会
https://www.jisc.go.jp/
ボール盤の構造と各部名称(主軸・テーブル・コラムの役割)
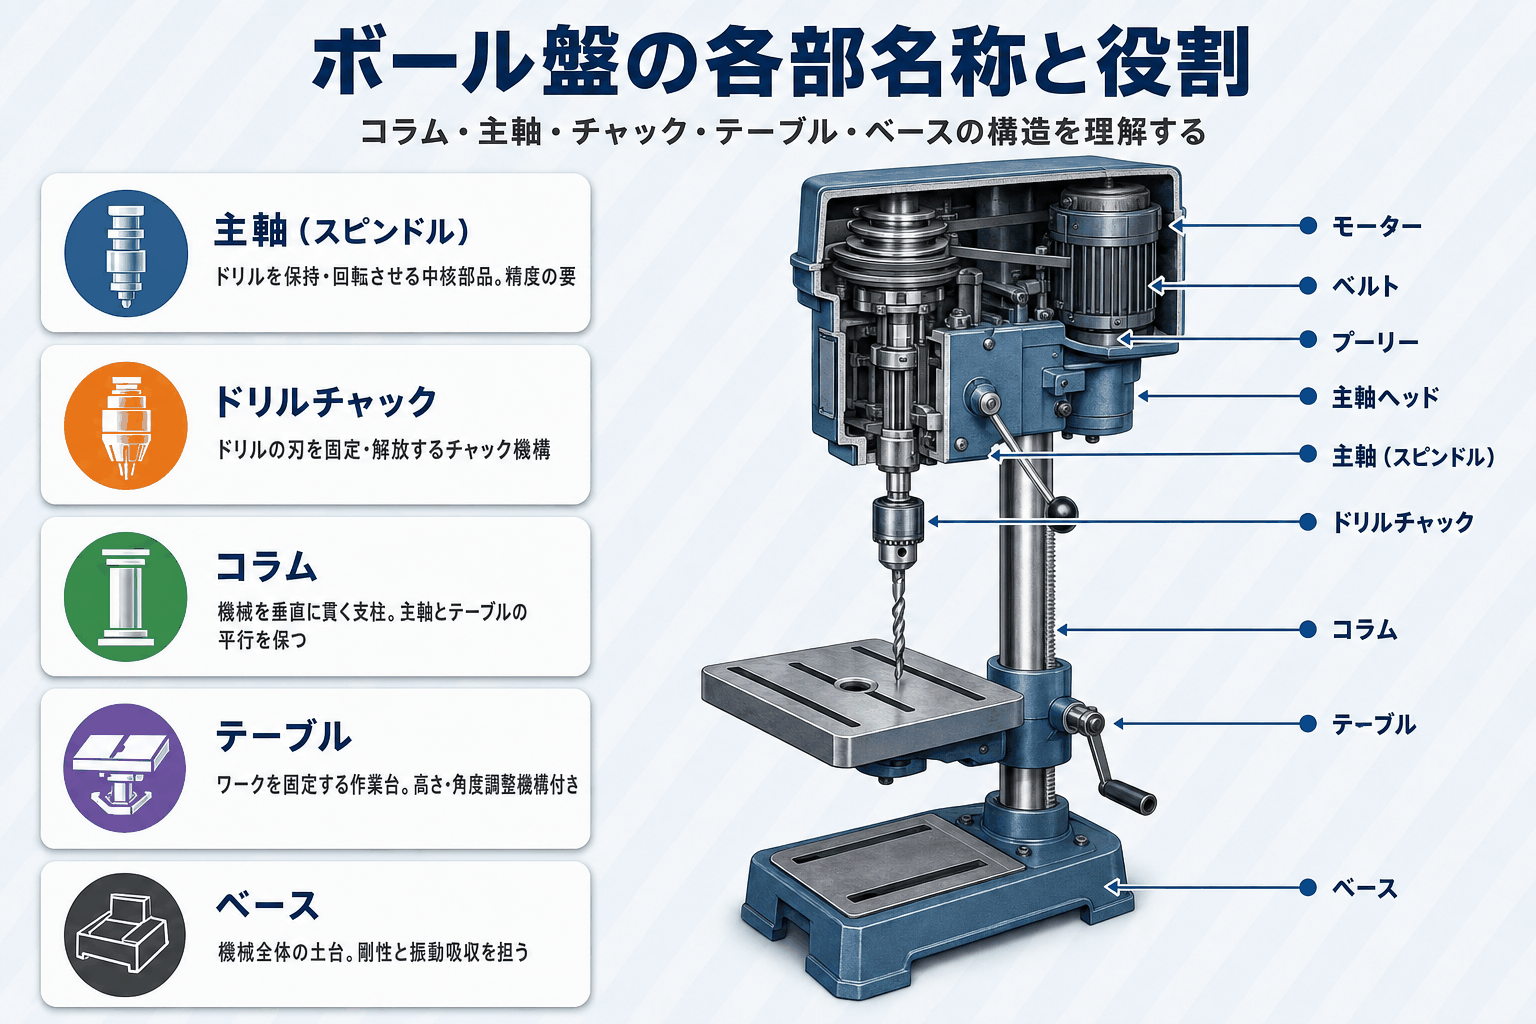
ボール盤の各部名称を理解すると、機種選定や日常点検がぐっとやりやすくなります。各部品が「なぜその形・位置に設計されているか」を理解することが、精度を安定させる近道です。
主軸(スピンドル)・ドリルチャックの役割
主軸(スピンドル)はドリルを保持・回転させる中核部品で、ボール盤の加工精度を直接左右します。
スピンドルの回転精度が低いと、穴の位置ズレや径の誤差につながります。
スピンドル先端にはドリルチャック(ドリルの刃を固定・解放する締め具)が取り付けられており、チャックハンドルでの締め付けが穴あけ精度の出発点です。
ドリルシャンクのサイズ(一般に直径3〜16mm程度)はチャックの口径に合わせる必要があり、サイズ違いはドリルのガタつきや折損リスクを招きます。
固定が甘いとドリルが空回りして穴がズレるため、チャックハンドルでしっかりと締め付けてから加工を始めましょう。
コラム・テーブル・ベースの構造的役割
コラム(機械を垂直に貫く支柱)の剛性が、そのまま加工精度に直結します。
コラムは主軸ヘッド(スピンドル搭載部)とテーブルを平行に保つ構造的な要の部品。コラムが歪んだり摩耗すると主軸の垂直度が崩れ、穴が斜めに入る原因です。
テーブルは被加工物を固定する作業台で、高さ調整や左右回転(機種によって異なる)の機構を持ちます。
ベースは機械全体の土台として剛性・振動吸収を担っており、ベースが薄く軽い機種は振動による精度低下が起きやすいため、剛性の高いベースを備えた機種を選びましょう。
ベルト変速とプーリーによる回転数調整の仕組み
ベルトをプーリー(滑車)の段に掛け替えることで回転数(RPM)を切り替える仕組みが、ボール盤の基本的な変速方式です。
プーリーの径の組み合わせを変えることで、低速〜高速を段階的に切り替えられます。基本的な使い分けは「木材は高回転、金属は低回転」。金属を高回転で加工するとドリルの摩耗が速まり、切粉の排出も乱れます。
電子無段変速(インバータ制御)を搭載した機種では、ダイヤル操作で連続的に回転数を調整でき、細かな材質対応が求められる現場では利便性が高まります。
出典:三菱電機 モーター技術解説資料(回転数・プーリー変速の原理)
https://www.mitsubishielectric.co.jp/fa/
ボール盤の種類5タイプ:産業用から家庭用DIYまで統合解説
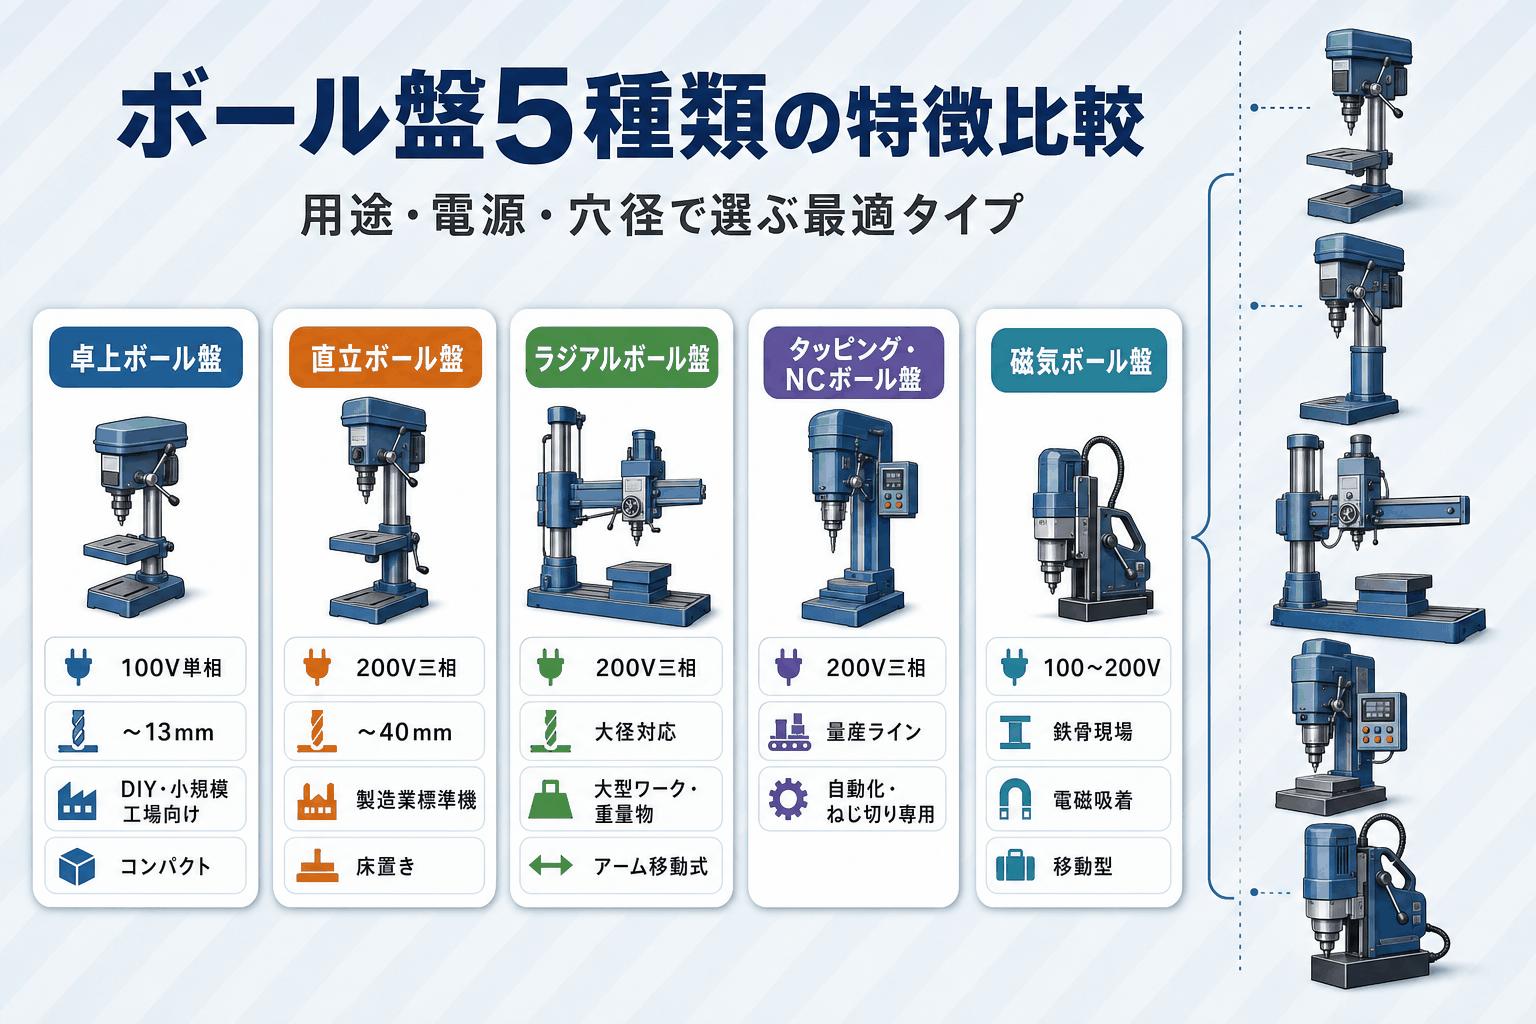
ボール盤は大きく5種類に分類されます。産業用の直立・ラジアル・タッピング・NCボール盤と、家庭用・DIY向けの卓上ボール盤です。ここでは用途・電源・設置環境の3軸で整理します。
卓上ボール盤(小型・100V・DIY)
家庭やDIY工房での穴あけに最もよく使われるのが卓上ボール盤で、100V単相電源で動作し、作業台の上に設置できる手軽さが魅力です。
鉄鋼材での穴あけ能力は直径13mm前後が主流で、木材・樹脂・薄板金属の加工に向いています(機種により異なります)。本体重量は10〜30kg程度が多く、一人でも移動・設置が可能。
電動ドリルと比べて主軸の垂直精度が格段に高いため、「DIYでもきれいに直角の穴を明けたい」という方に向いた選択肢です。
購入時は、ベースの水平度とヘッド固定の安定性を必ず確認しましょう。初期状態でわずかなガタつきが残っている機種も少なくないため、購入前の動作確認が欠かせません。
直立ボール盤(中型〜大型・産業用)
工場で最も多く導入されている標準的な産業用ボール盤が直立ボール盤で、テーブルの上下・回転機構を備えた大径穴あけ対応の標準機です。
鉄鋼材での穴あけ能力は機種によって直径40〜50mm前後まで対応するモデルもあります。電源は200V三相が多く、中小製造業の現場でもっとも普及している機種です。
テーブルをコラムに沿って上下させることで大型ワークにも対応でき、幅広い穴あけ加工で活躍します。
ラジアルボール盤(大型ワーク・重量物向け)
ラジアルボール盤は、アーム(ラジアルアーム)が水平に伸び、主軸側がワーク上を移動できる機種です。「ワークを動かさず機械側が動く」のが最大の特徴です。
大型・重量物のワークを移動させることなく、任意の位置に穴を明けられます。アームはコラムを中心に円周状に旋回し、主軸頭がアームに沿って水平移動する構造です。
アームの旋回と主軸の水平移動を組み合わせることで、大型ワークに対する多点の穴あけへ幅広く対応できます。
タッピングボール盤・NCボール盤(量産・自動化)
タッピングボール盤はタップ加工(ねじ切り)専用に設計された機種で、主軸の正転・逆転が自動で切り替わり、量産ラインのねじ穴加工に適した一台です。
タッピング機能のない一般的なボール盤でタップ加工を行うと、タップを折る原因になりやすく作業効率も落ちます。
量産ラインでタップ加工が多い場合は、タッピングボール盤の導入が費用対効果の面から現実的な選択肢です。
NCボール盤はNC(数値制御)によって穴あけ位置・深さ・工程を自動化できる機種。多軸型では複数の穴を同時に加工でき、多品種・多穴の量産工程に対応します。
磁気ボール盤(現場移動型・構造物向け)
磁気ボール盤は電磁マグネットで鉄製構造物に吸着し、その場で穴あけができる移動型の機種です。
鉄骨・橋梁・タンク・大型架台など、固定の工作機械台に乗せられない大型構造物の加工に不可欠な機種です。コアドリルと組み合わせて使用するのが基本で、固定台不要のため現場加工の機動性が格段に高まります。
電磁マグネットの吸着力の確認と、通電状態の維持は安全上の重要な注意点です。
出典:(社)日本工作機械工業会 工作機械用語・機種分類
https://www.jmtba.or.jp/
ボール盤の安全な使い方:作業手順と安全注意事項【手袋禁止の理由も解説】
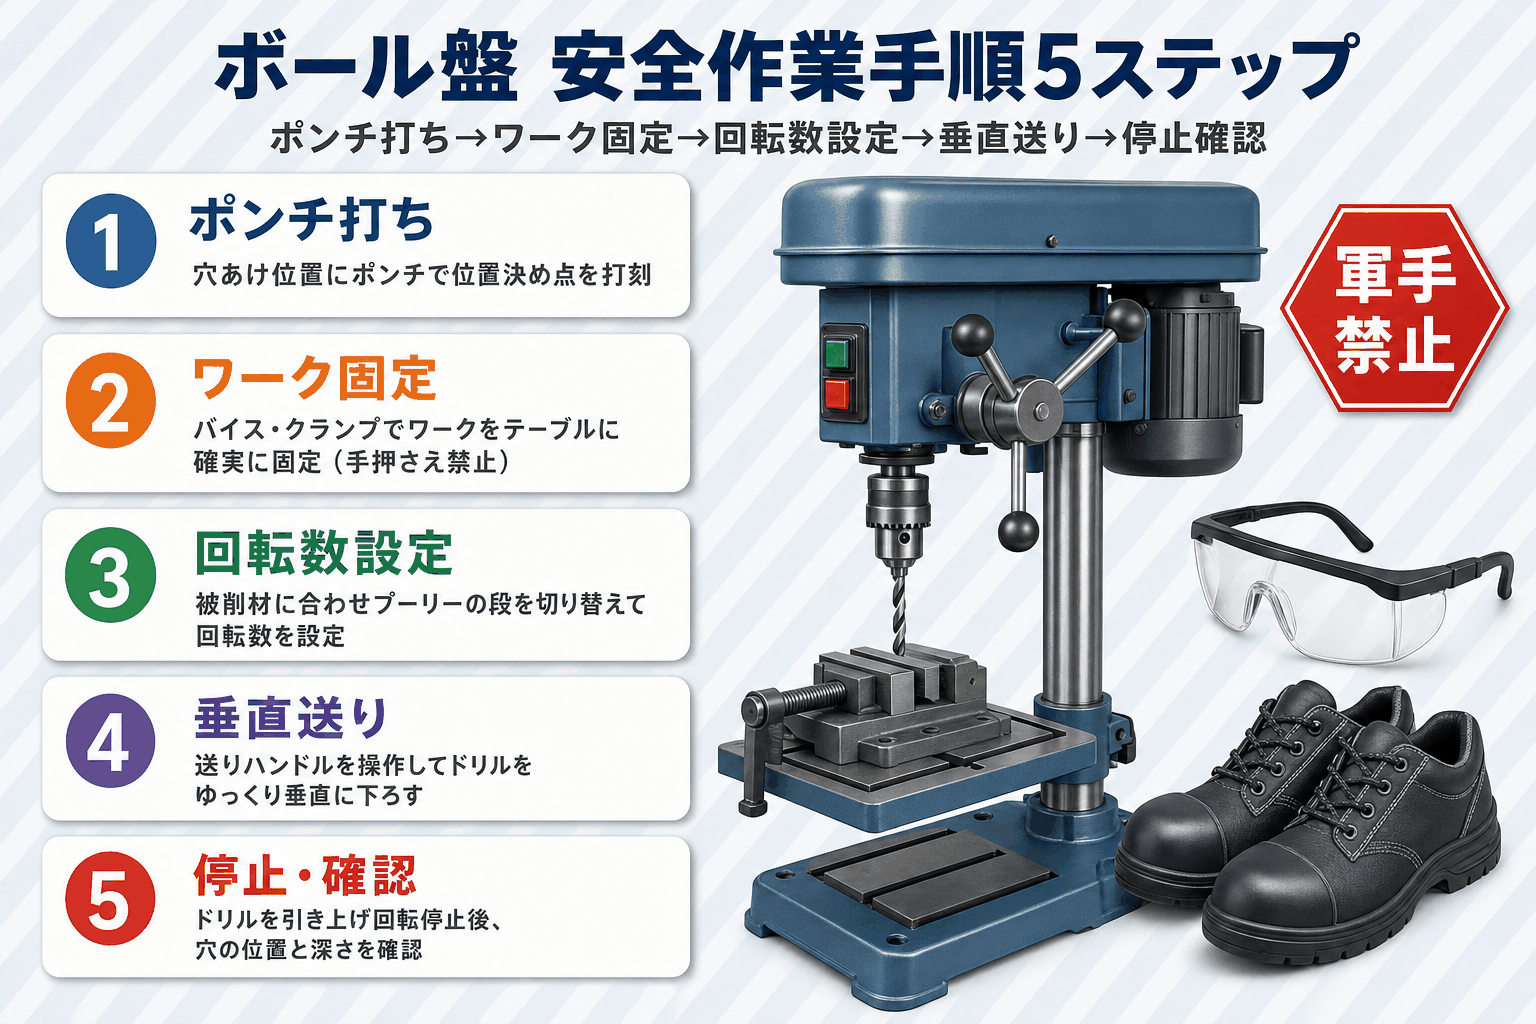
ボール盤の事故は、操作方法の誤りと服装の不備が主な原因です。正しい手順と安全対策を身につけることで、事故リスクを大幅に下げられます。
穴あけ前の準備:ポンチ・けがき・ワーク固定
穴あけ前は「ポンチ→けがき→ワーク固定」の順序を守ることで、穴あけ精度と安全が確保できます。
まず、ポンチ(穴あけ位置に打点を付ける工具)でドリル先端に「位置決め点」を打刻。次に、けがき(加工位置や形状を工作物に描き込む作業)で穴の中心線を明示します。
その後、バイス(ワークを固定するクランプ工具)やクランプでワークをテーブルに固定するのが基本手順。この3ステップを省くと、穴ズレや怪我のリスクが跳ね上がります。
「手でワークを押さえる」のは絶対に禁止です。回転するドリルがワークに食い込む瞬間、強い引き込み力が発生してワークが飛ばされる危険性があり、重大事故につながりかねません。
軍手(手袋)禁止の理由と正しい服装
ボール盤の操作中に軍手(手袋)を着用することは、安全衛生規制上、禁止されています。その理由は「巻き込まれ事故」のメカニズムにあり、繊維が絡んだ瞬間の引き込み力は人力では抗えないほど強力です。
軍手の繊維が回転するドリルやチャックに接触すると、一瞬で巻き込まれます。繊維が絡まると手は工具から離せなくなり、指・手首の重大な損傷につながります。
一般的な革手袋や薄手の手袋でも同様のリスクがあり、ボール盤の操作は素手が原則。
正しい服装の基本は以下のとおりです:
- 袖が長く・めくれない作業着(袖が緩いものは危険)
- 安全靴(切粉の落下・ワークの落下に備える)
- 保護メガネ(切粉・クーラントの飛散から目を守る)
出典:労働安全衛生規則 第111条(手袋の使用禁止)厚生労働省
https://www.mhlw.go.jp/
回転数・切削速度の設定と切削油の使い方
被削材(削る素材)に合わせて回転数を設定することが、ドリルの寿命と穴あけ精度を維持する鍵です。
|
被削材 |
目安の回転数 |
切削油 |
|---|---|---|
|
軟鋼・鉄鋼材 |
低回転(機種・径による) |
油性・水溶性切削油を使用 |
|
アルミ・真鍮 |
中〜高回転 |
切削油が望ましい |
|
木材 |
高回転 |
原則不要 |
|
樹脂(POM・アクリル等) |
中回転 |
不要な場合が多い |
(回転数の具体的な数値は機種・ドリル径・ワーク硬度により大きく異なります。各メーカーの推奨値を確認してください。)
切削油は摩擦を低減し、ドリルの冷却と切粉の排出を助けます。金属加工では惜しまず使うことで、工具寿命と仕上がり品位が大きく変わります。
デプスストップ(穴の深さを一定にする深さ制限ストッパー)の事前設定は、貫通穴・止まり穴の深さを安定して再現するうえで欠かせない一手順です。
出典:JIS B 0170「切削工具用語(基本)」日本産業標準調査会
https://www.jisc.go.jp/
ボール盤で精度を上げる治具テクニック
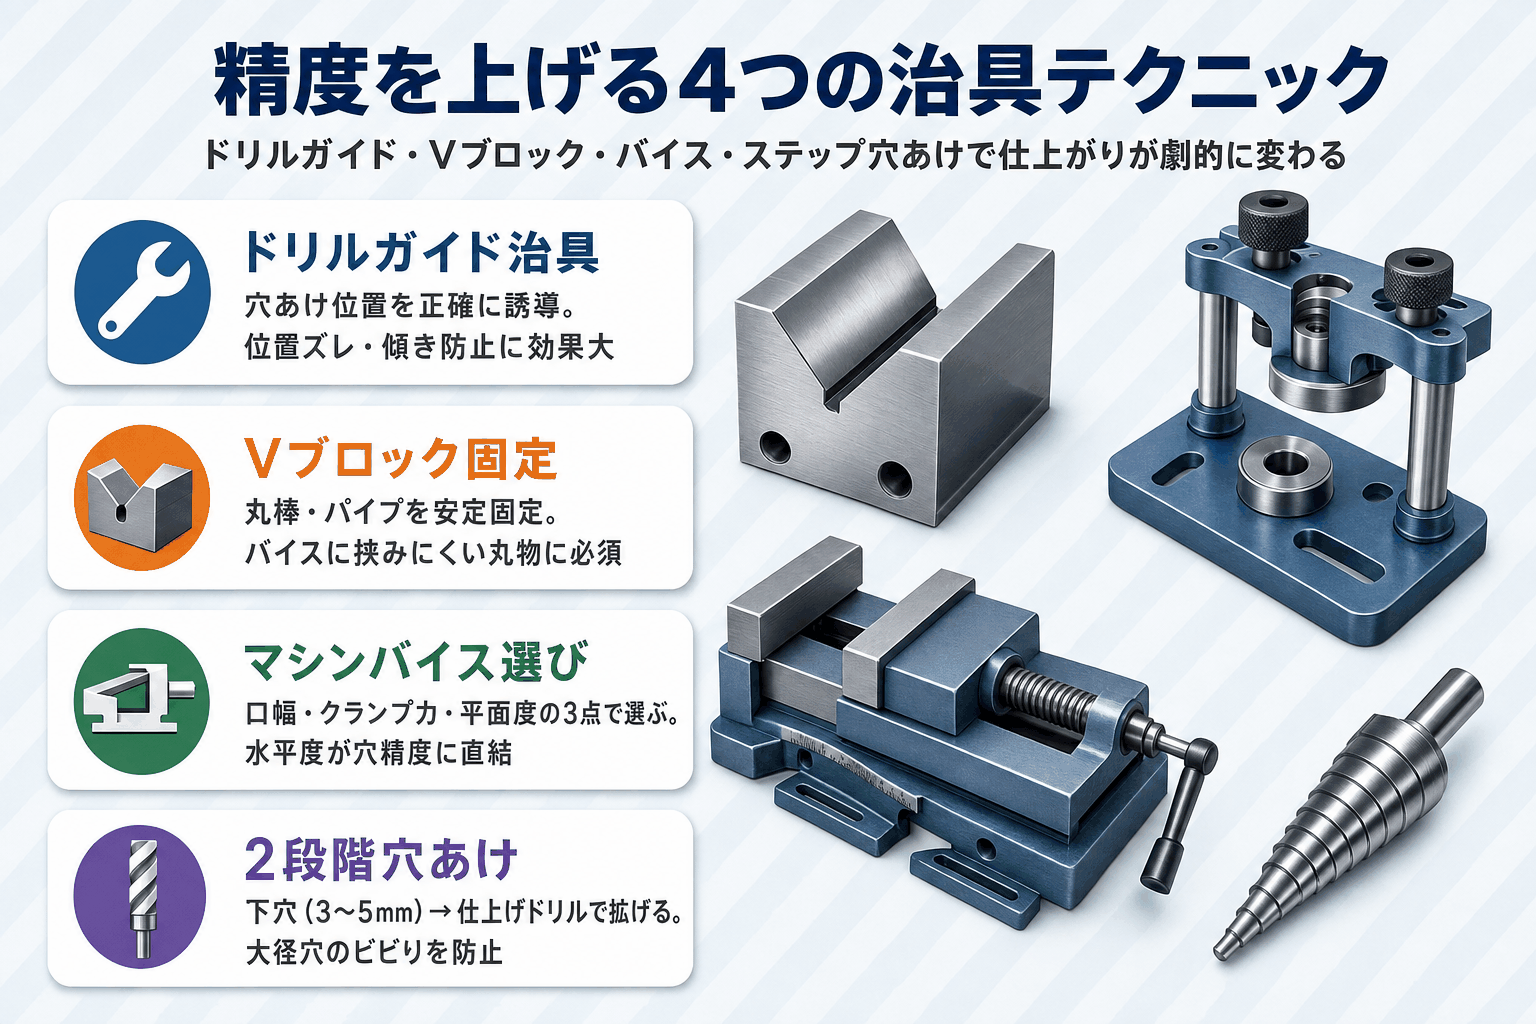
「ボール盤を持っているのに穴の精度が安定しない」という悩みは、治具の使い方で劇的に改善できます。ここでは実務で特に効果が高い治具テクニックを4つ紹介します。
ドリルガイドとVブロックで垂直精度を確保する
ドリルガイド治具(穴あけ位置を正確に誘導するジグ)とVブロック(丸棒・パイプを固定する治具)の組み合わせが、垂直精度を格段に高める基本セットです。
ドリルガイドはドリルの位置ズレを防ぐ案内具で、特にポンチ打ちが難しい小径穴や連続穴で力を発揮します。Vブロックは丸棒やパイプを安定して固定でき、「バイスに挟みにくい丸物」の穴あけに欠かせない治具です。
上級テクニックとして、コラムと主軸の直角度をダイヤルゲージで定期的に確認する方法もあります。わずか0.1mmの傾きが深穴では穴位置のズレとして現れるため、精度確認は定期メンテナンスの一環です。
バイスの選び方と固定精度への影響
マシンバイス(機械バイス)の水平度がドリルの切れ残りや穴ズレに直結します。バイス選びも精度管理の一部です。
マシンバイスを選ぶ際の基本基準は「口幅・クランプ力・精度(接触面の平面度)」の3点。口幅はワーク幅より少し大きなものを選び、クランプ力は素材の硬さと穴径に合わせます。
Tスロットテーブルへ取り付けるときは、バイスが水平になっているか確認しましょう。水平が出ていないと穴が傾き、仕上がりの品質が低下しかねない。
最初の一台は「精度・コスト・入手性」のバランスが取れた国内メーカー製が安心で、後々の精度管理もやりやすくなります(2026年6月時点)。
ステップドリルと下穴の組み合わせで仕上がりを高める
直径10mmを超える穴あけでは、小径の下穴(3〜5mm)を先に明けてから仕上げドリルで拡げる「2段階加工」を行いましょう。
一気に大径ドリルで穴あけしようとすると、ドリルへの負荷が集中してビビり(振動)が発生し、穴の位置精度・内径精度が低下します。
薄板の加工にはステップドリルが有効で、段階的に径を拡げることでバリの発生と板材の変形を抑えられるからです。
「下穴→仕上げ穴の2段階」を徹底するだけで、工具寿命と仕上がりの両方が格段に改善されます。
実務経験から言うと、この手順を省略したときの修正コストは想定外に膨らむことが多く、工程全体の効率低下につながるリスクが高いです。
出典:ミスミ技術資料「穴あけ加工のポイントと注意事項」
https://jp.misumi-ec.com/
ボール盤の選び方:産業用と家庭用DIYの判断軸
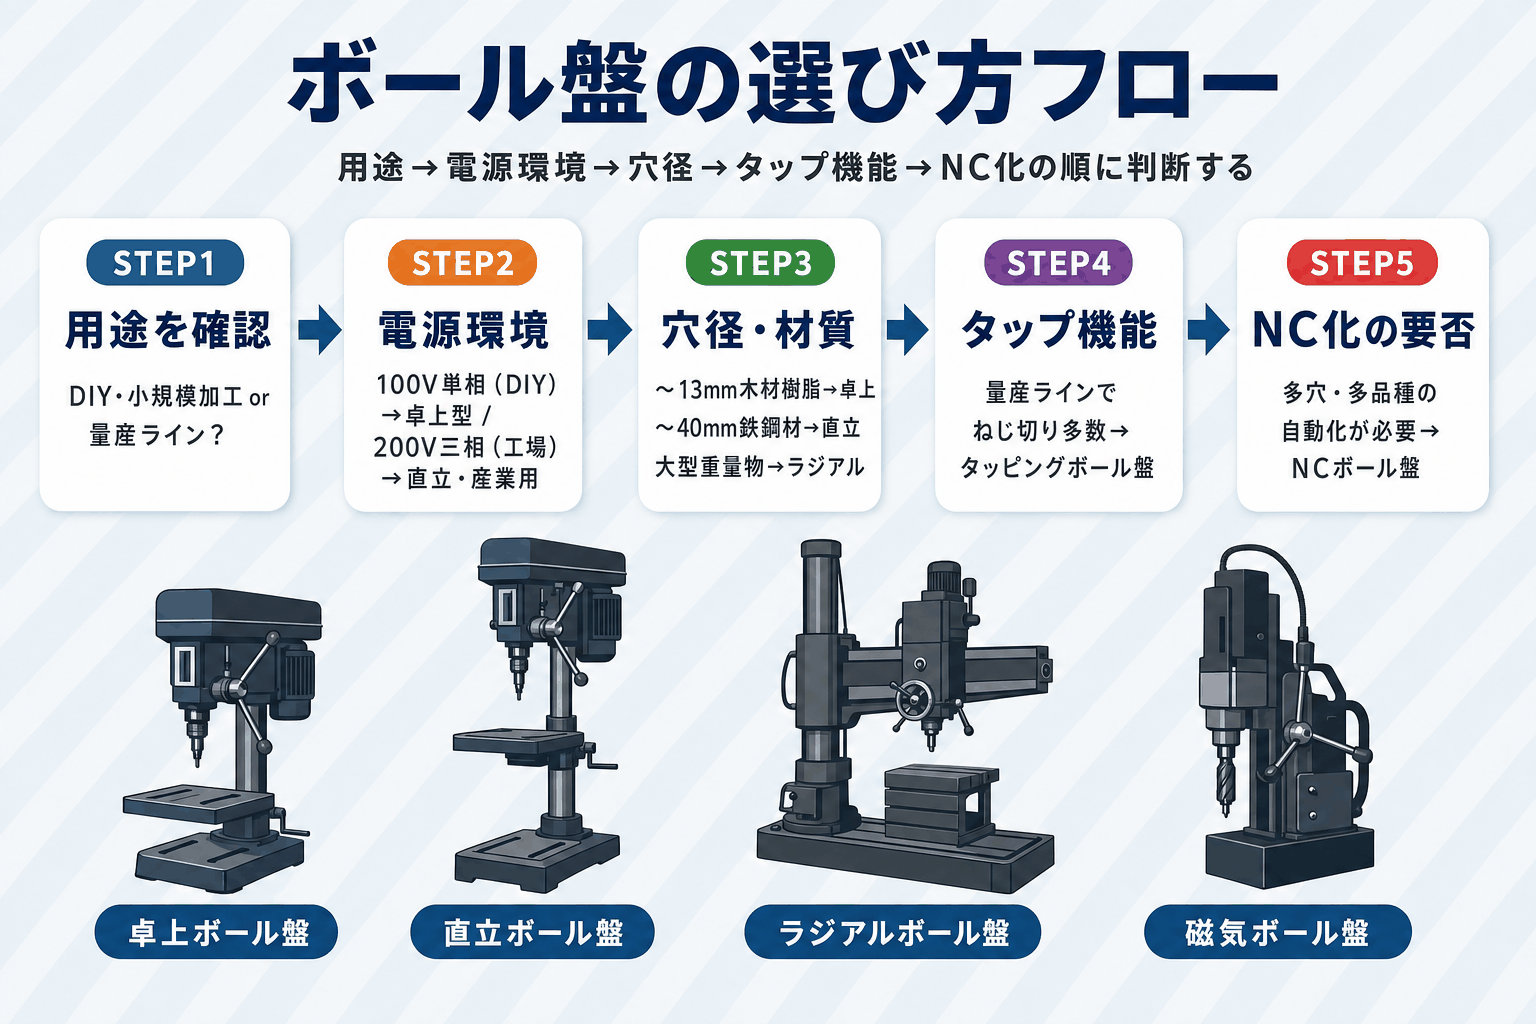
ボール盤の選び方は「電源環境→加工対象・穴径→タップ機能の有無→NC化の要否」という順番で判断すると整理しやすくなります。
電源環境(100V/200V)と設置スペースで絞り込む
電源環境が選定の最初の分岐点です。家庭・DIY用途は100V単相、工場・製造業での利用は200V三相を前提に選びます。
100Vで使える卓上ボール盤でも、木材や薄板金属の穴あけは十分こなせます。ただし大径穴(直径20mm超)や厚板の鉄鋼材は出力の面で対応が難しいのが弱点。
200V電源が引けない環境で大径穴あけが必要な場合は、電源工事のコストも含めた総合的な検討が欠かせません。
設置スペースについては、卓上型は机の上に置けるコンパクトさが魅力ですが、直立型は床置きで50cm×50cm以上のフットプリントを要します。
加工対象・穴径・材質で機種を決める
加工したい素材と穴径の組み合わせが、機種選定の核心です。
|
用途 |
適した機種 |
目安穴径 |
|---|---|---|
|
薄板・木材・樹脂のDIY |
卓上ボール盤 |
〜13mm程度 |
|
鉄鋼材の産業用穴あけ |
直立ボール盤 |
〜40mm程度 |
|
大型・重量物ワーク |
ラジアルボール盤 |
40mm超も対応 |
|
鉄骨など現場加工 |
磁気ボール盤 |
コアドリル対応 |
(最大穴径は機種・メーカー・被削材によって大きく異なります。各メーカー公式仕様をご確認ください。)
穴の深さ(L/D比)も見逃せない指標で、穴径に対して深さが2倍を超える深穴加工では切粉排出と切削油の供給に特別な工夫を要します。
タップ機能・NC化・中古市場の検討ポイント
量産ラインでタップ加工が多い場合、タッピングボール盤の導入が費用対効果の面から最も理にかなった選択です。
タッピング機能のない機種でタップ加工を行うと、正逆転の切り替えを手動でやる必要があり作業効率が落ちます。多品種・多穴の量産ではNCボール盤への移行も選択肢のひとつです。
中古市場では「スピンドルの振れ精度・テーブル平面度・ベルトとプーリーの劣化状態」の3点が最重要確認ポイントです。この3点が良好であれば、中古機でも新品に近い精度を発揮できます。
出典:日本工作機械工業会「工作機械の選定に関するガイド」
https://www.jmtba.or.jp/
ボール盤の主要メーカーと価格相場(2026年6月時点)
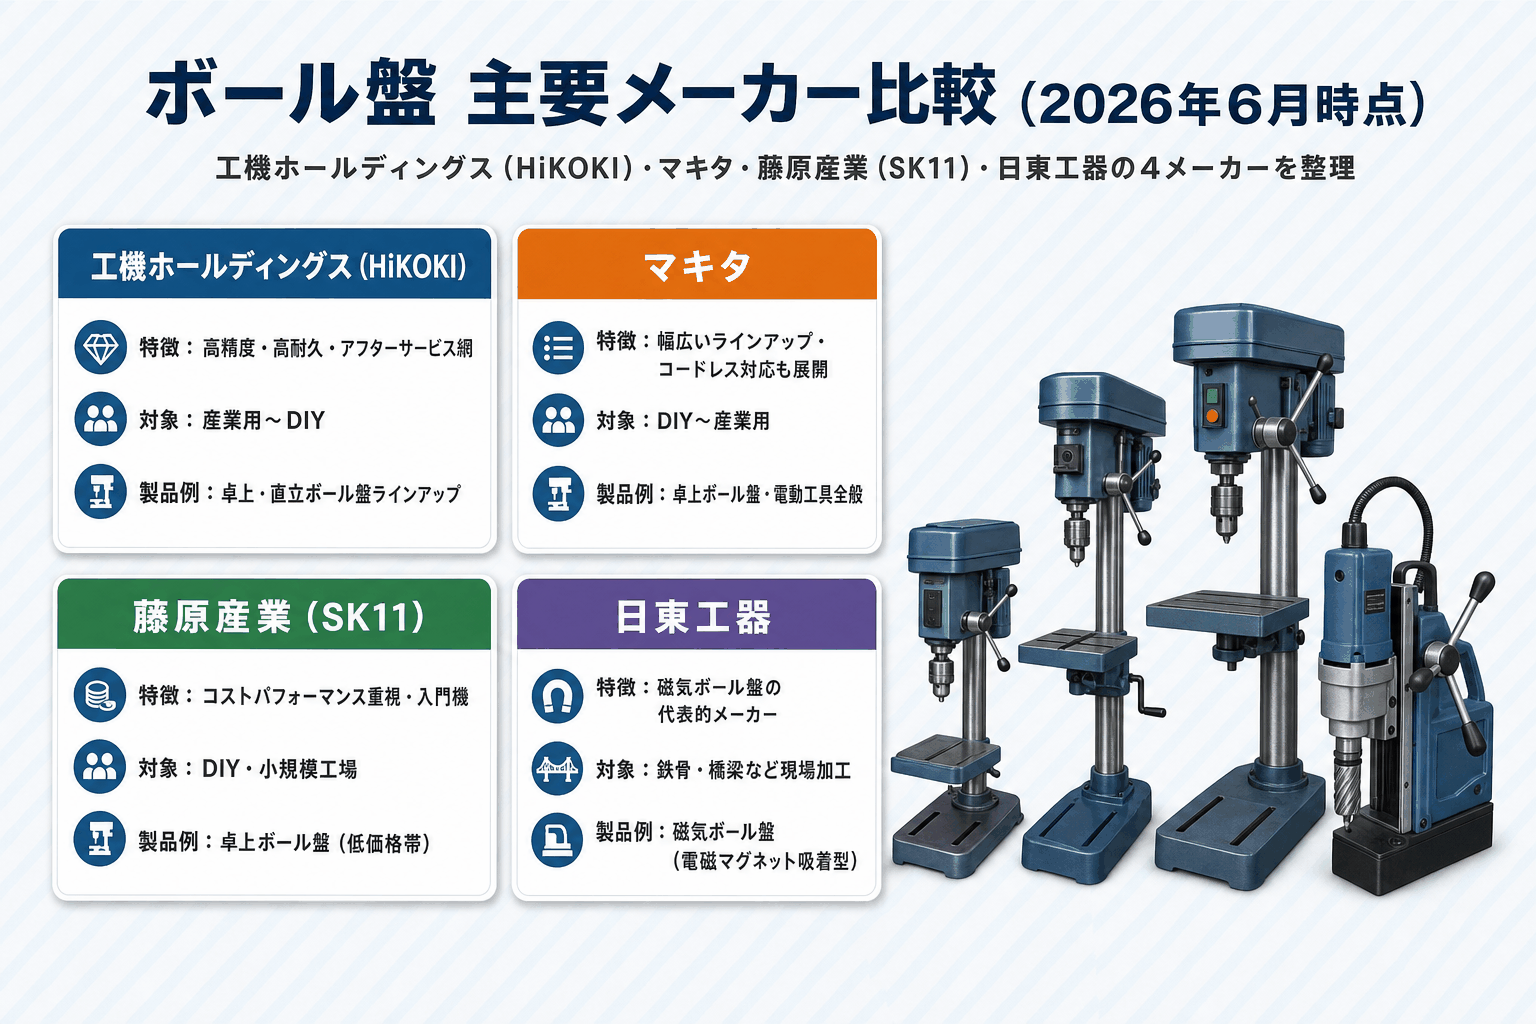
ボール盤の主要メーカーと価格帯を整理します。スペック・価格はメーカー・機種・市場状況により変動するため、最新情報は各メーカー公式サイトでご確認ください(2026年6月時点)。
卓上・直立ボール盤の主要メーカー
卓上ボール盤・直立ボール盤では、国内外のいくつかのメーカーが幅広い機種を展開しています。
|
メーカー |
特徴 |
主な対象 |
|---|---|---|
|
工機ホールディングス(HiKOKI/旧日立工機) |
高い精度・耐久性・アフターサービス網 |
産業用〜DIY |
|
マキタ |
コードレス対応も含む幅広いラインアップ |
DIY〜産業用 |
|
藤原産業(SK11) |
コストパフォーマンス重視の入門機 |
DIY・小規模工場 |
参考価格帯(2026年6月時点・変動あり):
- 卓上ボール盤(DIY向け):2〜8万円前後
- 直立ボール盤(産業用):仕様・サイズで価格差が大きいため、販売代理店に最新の見積りをご確認ください
価格は機種・仕様・購入先により大きく異なります。各メーカー公式サイトや販売代理店に最新情報をご確認ください。
ラジアル・タッピング・NCボール盤の主要メーカー
産業用の上位機種では、磁気ボール盤の日東工器、タッピングボール盤を手がける工機ホールディングス(HiKOKI)などが代表的です。
ラジアルボール盤は重量・設置スペースが大きく、新品での価格も相応になります。タッピングボール盤・NCボール盤は量産ラインへの組み込みを前提とした機種が多く、専門商社や中古市場での流通が活発です。
産業用機種は中古市場での流通量が多いため、整備済みの中古機を選ぶことで導入コストを大幅に抑えられます。参考価格帯(2026年6月時点・在庫により変動します):
- ラジアルボール盤(中古):50〜300万円前後
- タッピングボール盤(中古):20〜100万円前後
- NCボール盤(中古):50〜200万円前後
中古ボール盤の価格相場と選定ポイント
中古ボール盤の価格相場は機種によって大きく異なります。シェアリングファクトリーの取扱実績をもとにまとめます(2026年6月時点・在庫により変動します)。
|
機種 |
中古参考価格帯 |
|---|---|
|
卓上ボール盤 |
数千円〜数万円 |
|
直立ボール盤 |
数十万円〜 |
|
ラジアルボール盤 |
50万円〜100万円超 |
中古機を選定する際に確認すべき3点:
- スピンドルの振れ精度 — ダイヤルゲージで振れ量を実測。高い振れ精度が確保されているかどうかが良品の目安(機種・用途によって許容値は異なります)
- テーブル平面度 — 定盤と直定規で確認。平面度が崩れていると正確な穴あけができない
- ベルト・プーリーの劣化状態 — ベルトのひび割れ・プーリーの摩耗は滑りや振動の原因になる
主軸精度が保たれている中古機は、整備後に新品に近い性能を発揮できます。「外観より内部の精度」を重視して選ぶと、中古機選びで失敗を避けられます。
出典:シェアリングファクトリー株式会社 中古工作機械取扱実績(2026年6月時点)
https://sales.sharingfactory.co.jp/
工作機械の導入・売買はシェアリングファクトリーへ
シェアリングファクトリーは、ボール盤をはじめとする中古工作機械の売買・レンタル・導入支援を行う専門会社です。
直立ボール盤・ラジアルボール盤・タッピングボール盤など産業用機種から卓上型まで、幅広いラインアップを取り扱っています。
専門スタッフが用途・電源環境・予算に合わせた機種選定をサポートし、納品・設置支援まで一貫して対応します。
「どの機種が自社の加工に合うかわからない」「中古機の状態が心配」という方も、お気軽にご相談ください。
工作機械の売買・導入でお困りの際は、シェアリングファクトリーへお気軽にお問い合わせください。
ボール盤についてよくある質問
Q1. ボール盤とフライス盤の違いは何ですか?
A. ボール盤は「ドリルを垂直回転させてワークに穴を明ける専用機」、フライス盤は「エンドミルや正面フライスなどの工具を回転させてワークを切削する多機能機」です。
穴あけのみが目的なら、精度・コスト・操作の手軽さでボール盤が上回ります。平面削り・溝加工・段差加工まで対応したい場合のフライス盤が最適な選択です。
Q2. ボール盤を使うとき手袋(軍手)は使ってもいいですか?
A. 軍手の着用は禁止です。回転するドリルやチャックに軍手の繊維が接触すると、瞬時に巻き込まれて指・手首を重傷させる事故につながります。安全衛生規制上もボール盤作業での手袋使用は禁止事項です。
作業時は保護メガネ・安全靴・袖口がしっかりした作業着を着用してください。
Q3. ラジアルボール盤と直立ボール盤の違いは何ですか?
A. 直立ボール盤は主軸が固定された標準タイプで、テーブルの上下移動でワークに対応します。ラジアルボール盤はアームが水平に伸び、主軸頭がアーム上を移動できる構造。
「ワークを動かさず機械側が動く」という特性から、大型・重量物ワークへの複数穴あけに向いています。
Q4. ボール盤の正式名称・英語名は何ですか?
A. 英語名は “drill press”(ドリルプレス)または “drilling machine”(ドリリングマシン)です。
英語圏では “drill press” と呼ばれることが最も多く、”drilling machine” も同義で使われます。
JIS規格上の正式名称は「直立ボール盤」「ラジアルボール盤」など機種別に定義されています。
「ボール盤」という日本語名の由来は、オランダ語の “boor-bank” やドイツ語の “Bohrbank” などの説があり、定説のない用語です。
Q5. ボール盤で使えるドリルの最大径はどのくらいですか?
A. 機種によって大きく異なります。卓上ボール盤は鉄鋼材で直径10〜13mm前後が一般的な目安で、直立ボール盤は40〜50mm前後まで対応するモデルもあります。
ラジアルボール盤は大型機ほど対応穴径が大きくなる傾向です。被削材が木材・樹脂の場合は最大径がさらに大きくなるため、各メーカーの仕様表でご確認ください。
まとめ:ボール盤の基礎を押さえて穴あけ精度を安定させよう
ボール盤は「穴あけ専用機」という単純な役割だからこそ、精度・安全・選定の3点を正しく理解することが長く使いこなす鍵です。
電源環境と加工対象で機種を絞り込み、軍手禁止と治具活用を徹底することで、精度が大きく安定します。中古機は主軸精度と整備状態を確認すれば、コストを抑えながら十分な性能を得られます。
工作機械の売買・レンタルをご検討の方は、お気軽にご相談ください。