

ドリルでは開けられない極細穴や、焼き入れ鋼への穴加工にお困りではありませんか?
細穴放電加工機
は、φ0.04mmの超微細穴から高アスペクト比(深さ/穴径比)の深穴まで、ドリル加工では到達できない領域を担う工作機械です。
この記事では、細穴放電加工機の基本的な仕組みからドリル加工との違い・主要メーカー比較・価格相場・中古機選びのポイントまで、工作機械の専門家の視点でまとめて解説します。
スタート穴加工でワイヤーカットと組み合わせる現場の使い方も紹介するので、導入検討中の方はぜひご参考ください。
細穴放電加工機とは|φ0.04mmの超微細穴を加工できる理由
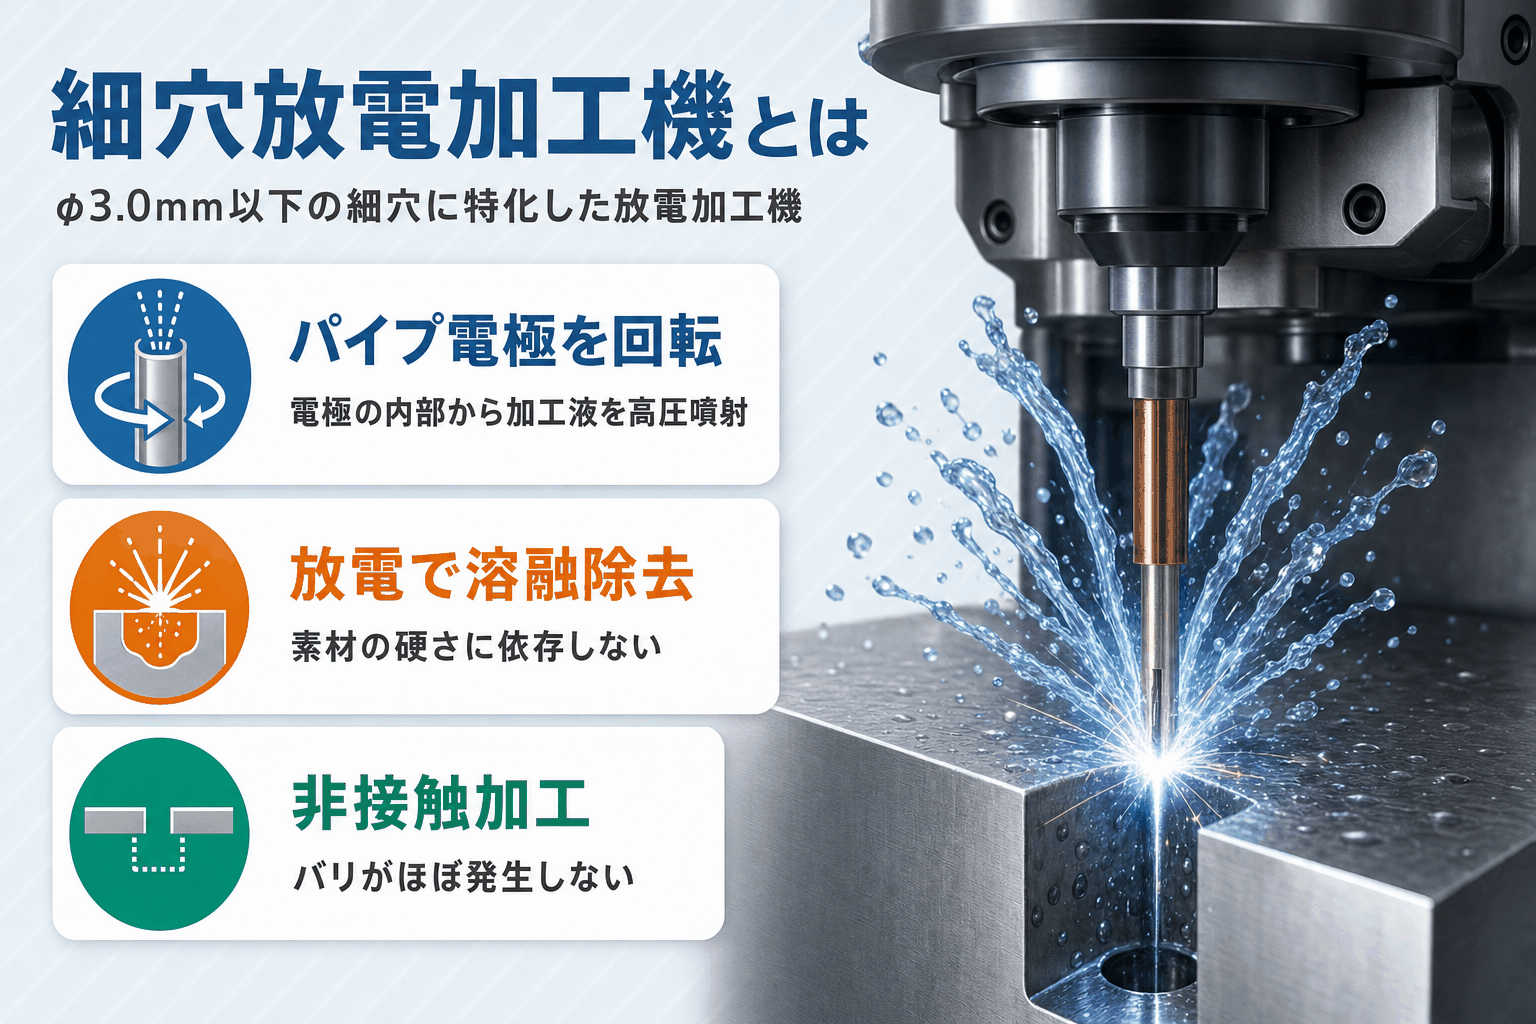
細穴放電加工機(ファインホール放電加工機・Small Hole EDM)は、放電加工(EDM:Electrical Discharge Machining)の一種で、φ3.0mm以下の細穴加工に特化した工作機械です。
パイプ状の電極を回転させながらワークに送り込み、電極の内部から加工液を高圧噴射しながらパルス放電でワークを少しずつ溶融・除去することで、極細の穴を貫通させる仕組みです。
ドリル加工では原理的に難しい焼き入れ鋼・超硬合金・チタン合金への穴あけや、曲面・斜面へのアプローチも得意とします。
非接触加工のため工具の切削力がなく、バリの発生をほぼゼロに抑えられる点も現場から高く評価されています。
放電加工の原理と仕組み
放電加工は、電極とワーク(被加工物)の間に微小なギャップ(0.005〜0.01mm)を保ちながらパルス電圧を印加し、絶縁性の加工液を介して火花放電を繰り返すことでワークを削り取る加工方式です。
まず「絶縁破壊」で加工液の絶縁が破れアーク放電が発生し、アーク中心で6,000〜7,000℃(2ソース照合済み)に達してワーク表面を瞬時に溶融・気化させます。
気泡の膨張・収縮で溶融金属が飛散した後、加工液が流れ込んで絶縁が回復し、次の放電サイクルへ移行する仕組みです。
この放電は1秒間に1,000〜100,000回繰り返されます。
※1
出典:ソディック株式会社「放電加工の基礎知識」
https://www.sodick.co.jp/survibes/articles/0004/
細穴放電加工機の加工原理と構造
細穴放電加工機の最大の特徴は、パイプ電極(中空構造の電極)を高速回転させながら加工液を内部から高圧噴射する仕組みにあります。
回転が電極消耗を均一化し、内部噴射によって加工くず(スラッジ)を穴の外へ効率よく排出します。
一般的な加工径はφ0.2〜3.0mmですが、精密機種ではφ0.04mm(40μm)、特殊機種ではφ0.02mmの超微細穴にも対応します(2026年5月時点)。
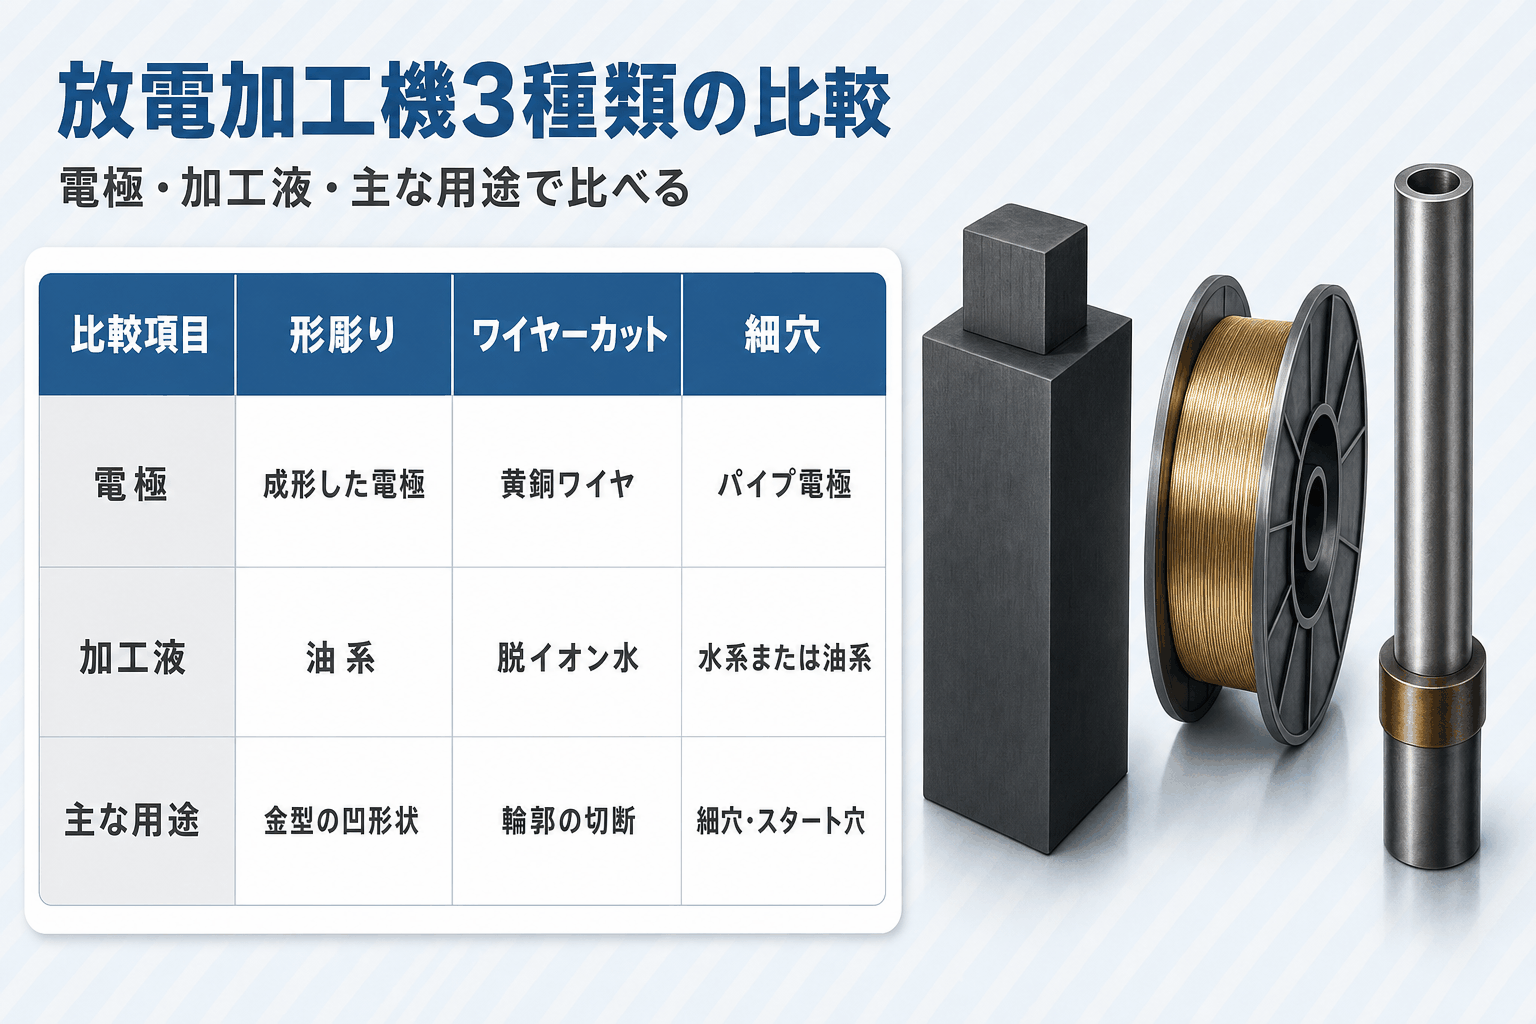
加工液は水系(純水・水溶性液)または油系を使用し、内部噴射で穴底まで届かせることで深穴加工を実現します。
パイプ電極の内径・外径・材質の選択が、加工速度・電極寿命・仕上げ精度に直結します。
※2
出典:三菱電機FA「細穴放電加工機」
https://www.mitsubishielectric.co.jp/fa/products/mecha/edm/items/fine_hole/index.html
細穴放電加工機の6つの特長
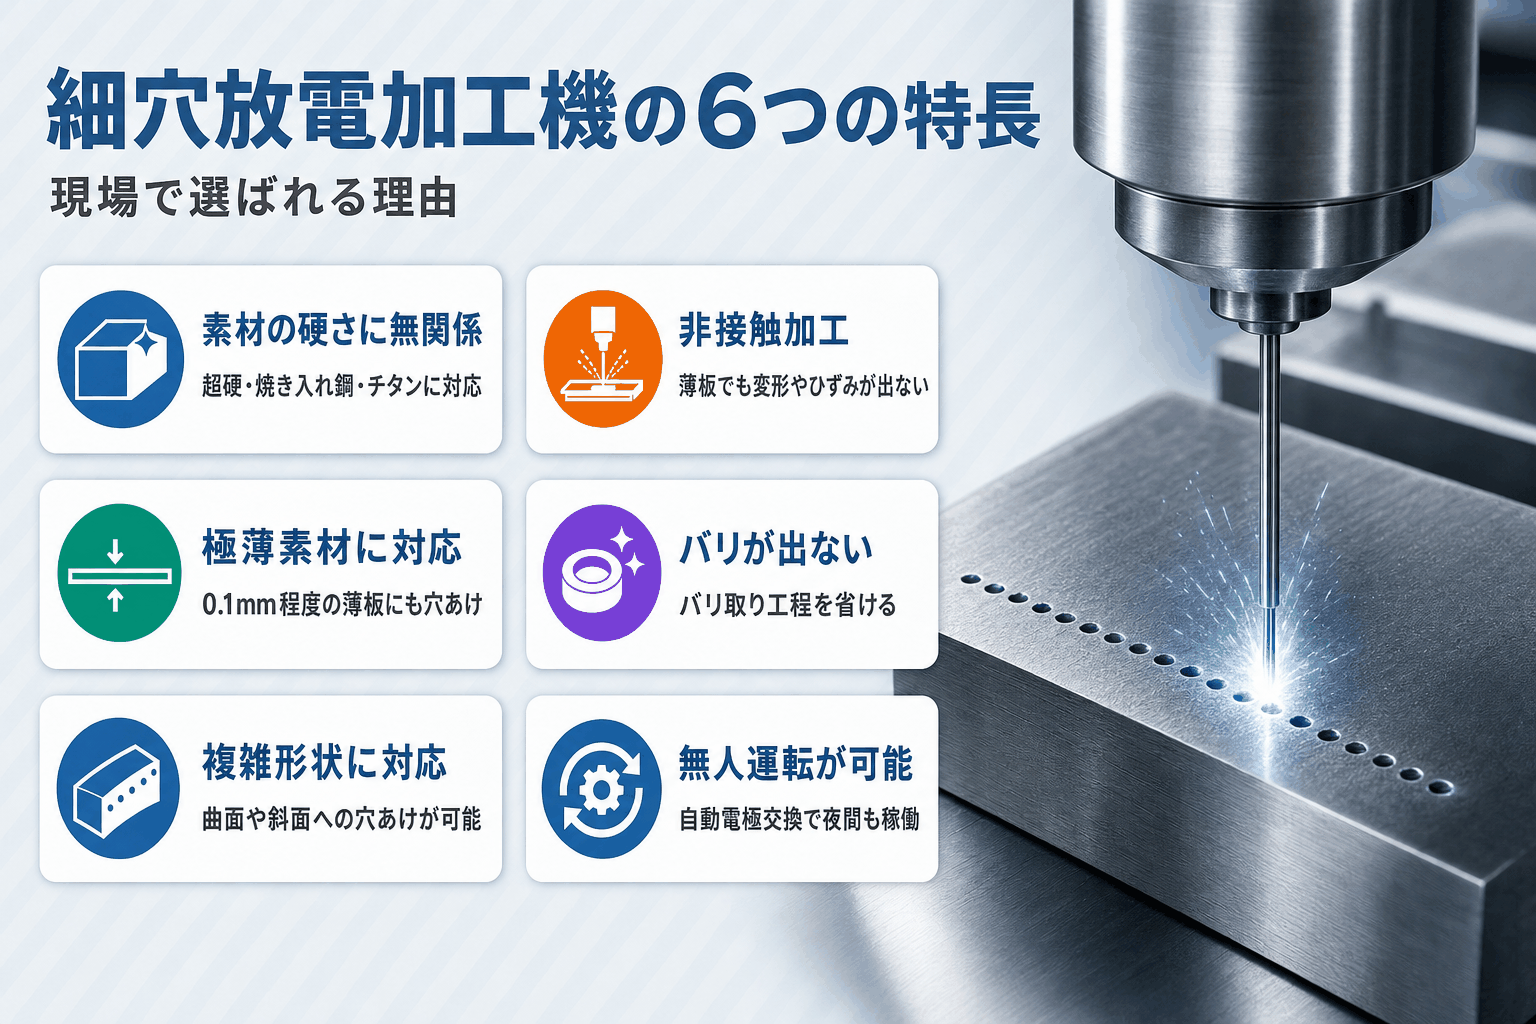
細穴放電加工機が現場で選ばれる主な理由を6点まとめます。
1. 素材の硬さに無関係
超硬合金・焼き入れ鋼(SKD-11等)・チタン合金・インコネルなど難削材にも加工できます。
2. 非接触加工
電極がワークに物理的に触れないため、薄板や脆性材料への変形・ひずみが生じません。
3. 極薄素材への対応
0.1mm程度の薄板にも穴加工が可能で、バリなし・変形なしで仕上がります。
4. バリが発生しない
溶融除去のため機械的な切りくずが出ず、バリ取り工程を省けます。
5. 複雑形状への対応
曲面・斜面への穴あけが可能です。
6. 無人運転が可能
NC機種では自動電極交換装置(AEC)を組み合わせて夜間の無人稼働に対応します。
※3
出典:namu-techno.com「細穴放電加工(初級)」
https://www.namu-techno.com/beginner_hole.php
放電加工機の3種類と細穴放電加工の位置づけ
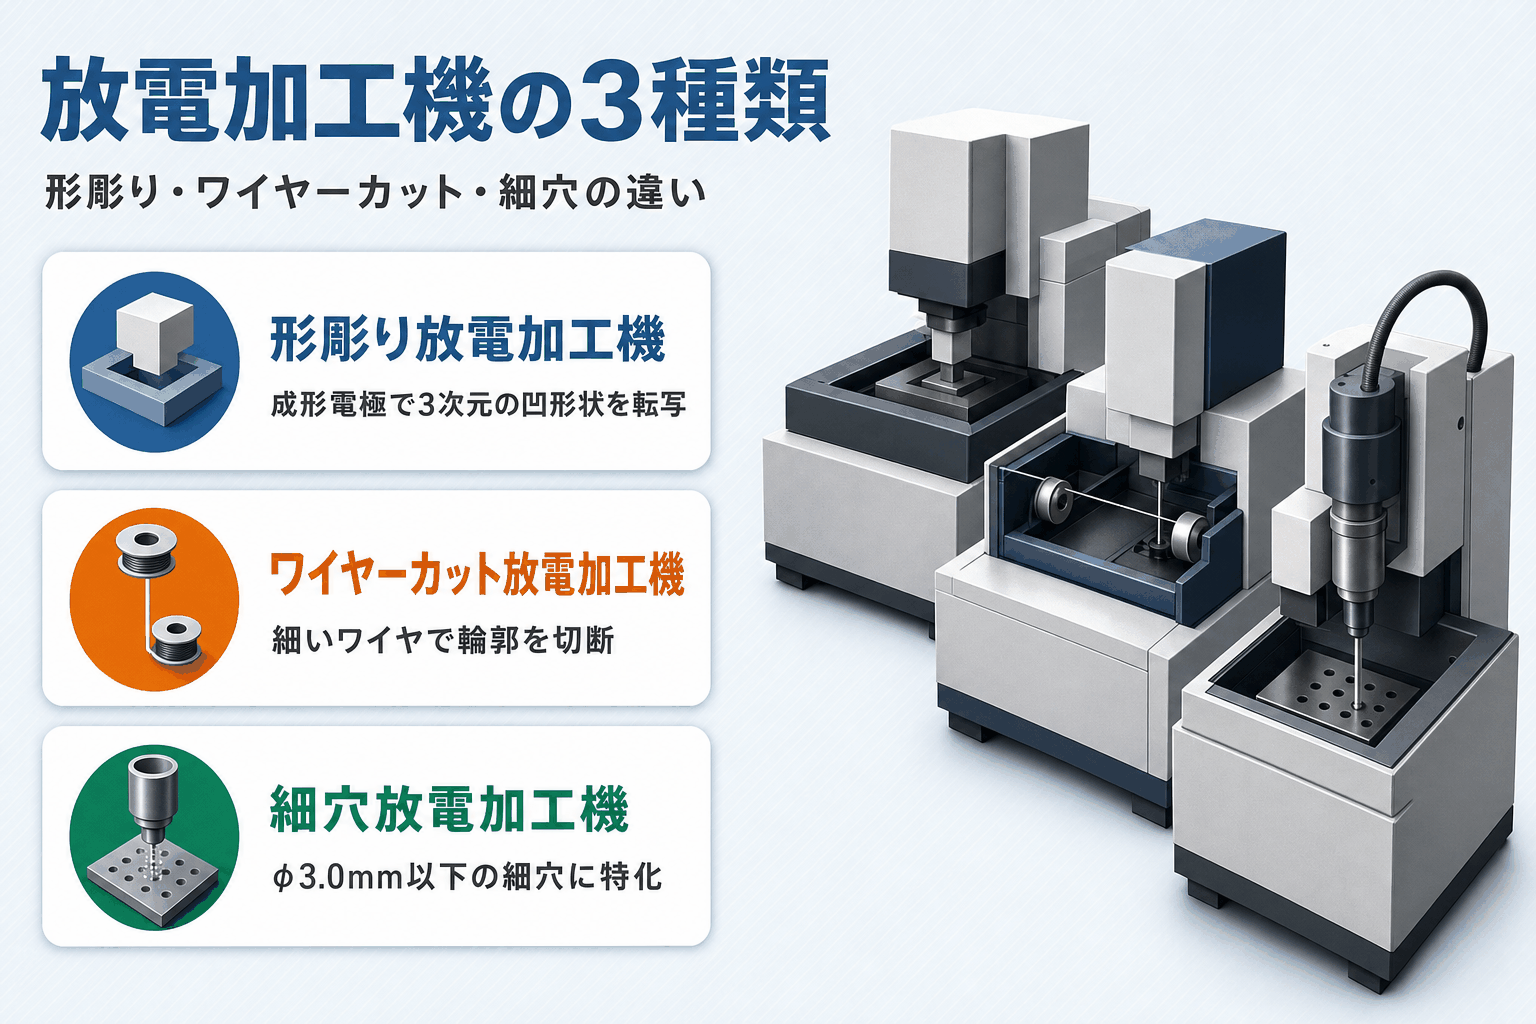
放電加工機(EDM)は大きく3種類に分類されます。
それぞれ加工対象・電極・加工液が異なり、得意とする用途も違います。
細穴放電加工機がこの3種類の中でどこに位置するかを押さえておくと、機種選定の判断がスムーズです。
形彫り放電加工機(型彫り放電加工機)
形彫り放電加工機(Die-sinking EDM)は、成形した電極でワーク表面に電極形状を転写するように3次元の凹形状を加工する機械です。
金型キャビティ・プレス金型・ダイカスト金型
の精密仕上げに広く使われており、最高仕上げ面粗さRz0.5μm(Ra0.06μm)の鏡面仕上げにも対応します。
電極材料はグラファイト(黒鉛)が主流で、銅電極・銅タングステン電極も用途に応じて選ばれます。
加工液には油系(絶縁油)を使用するため加工速度は遅めですが、放電ギャップが小さく精度・面粗さに優れた仕上がりが特長です。
放電加工機とは?種類・仕組み・メーカー・価格を徹底解説【中古選定のポイントも紹介】では、放電加工機全般の詳細を解説しています。
※4
出典:三菱電機FA「形彫り放電加工機」
https://www.mitsubishielectric.co.jp/fa/products/mecha/edm/items/die_sinking/index.html
ワイヤーカット放電加工機
ワイヤーカット放電加工機(Wire EDM)は、細い黄銅ワイヤ(φ0.05〜0.35mm)を電極として使い、脱イオン水の中でワークを糸ノコのように輪郭切断する機械です。
セカンドカット法を用いることで最高1/1000mm(μmオーダー)の精度を実現でき、精密金型の輪郭加工・貫通形状の切り抜きに欠かせません。
加工液が水系のため消防設備は不要ですが、イオン交換樹脂の交換管理は必須です。
加工前にワイヤを通すための始端穴(スタート穴)が必要で、この穴を開ける工程が細穴放電加工機の主要用途のひとつです。
ワイヤーカット放電加工機とは?仕組み・メーカー・中古選定を解説では、ワイヤーカット放電加工機の詳細を解説しています。
※5
出典:ソディック株式会社「ワイヤカット放電加工機の基礎知識」
https://www.sodick.co.jp/survibes/articles/machine-tools/1586/
細穴放電加工機の特別な役割
3種類の中で細穴放電加工機が担う独自のポジションは、大きく2点あります。
1点目はスタート穴加工です。ワイヤーカット放電加工機でワイヤを通すための始端穴(スタート穴)を、細穴放電加工機が事前に開けます。この連携なしに精密な輪郭切断は成立しません。
2点目は高アスペクト比(L/D比)の深穴加工です。
アスペクト比とは穴の深さと穴径の比率のことで、細穴放電加工機はφ1.0mmで1,500mm深さ(L/D比=1,500倍)という極端な深穴加工事例も報告されています(後述)。
ドリル加工ではこのようなアスペクト比100を超える加工は原理的に困難です。
ドリル加工との違い|細穴放電が圧倒的に有利な3条件
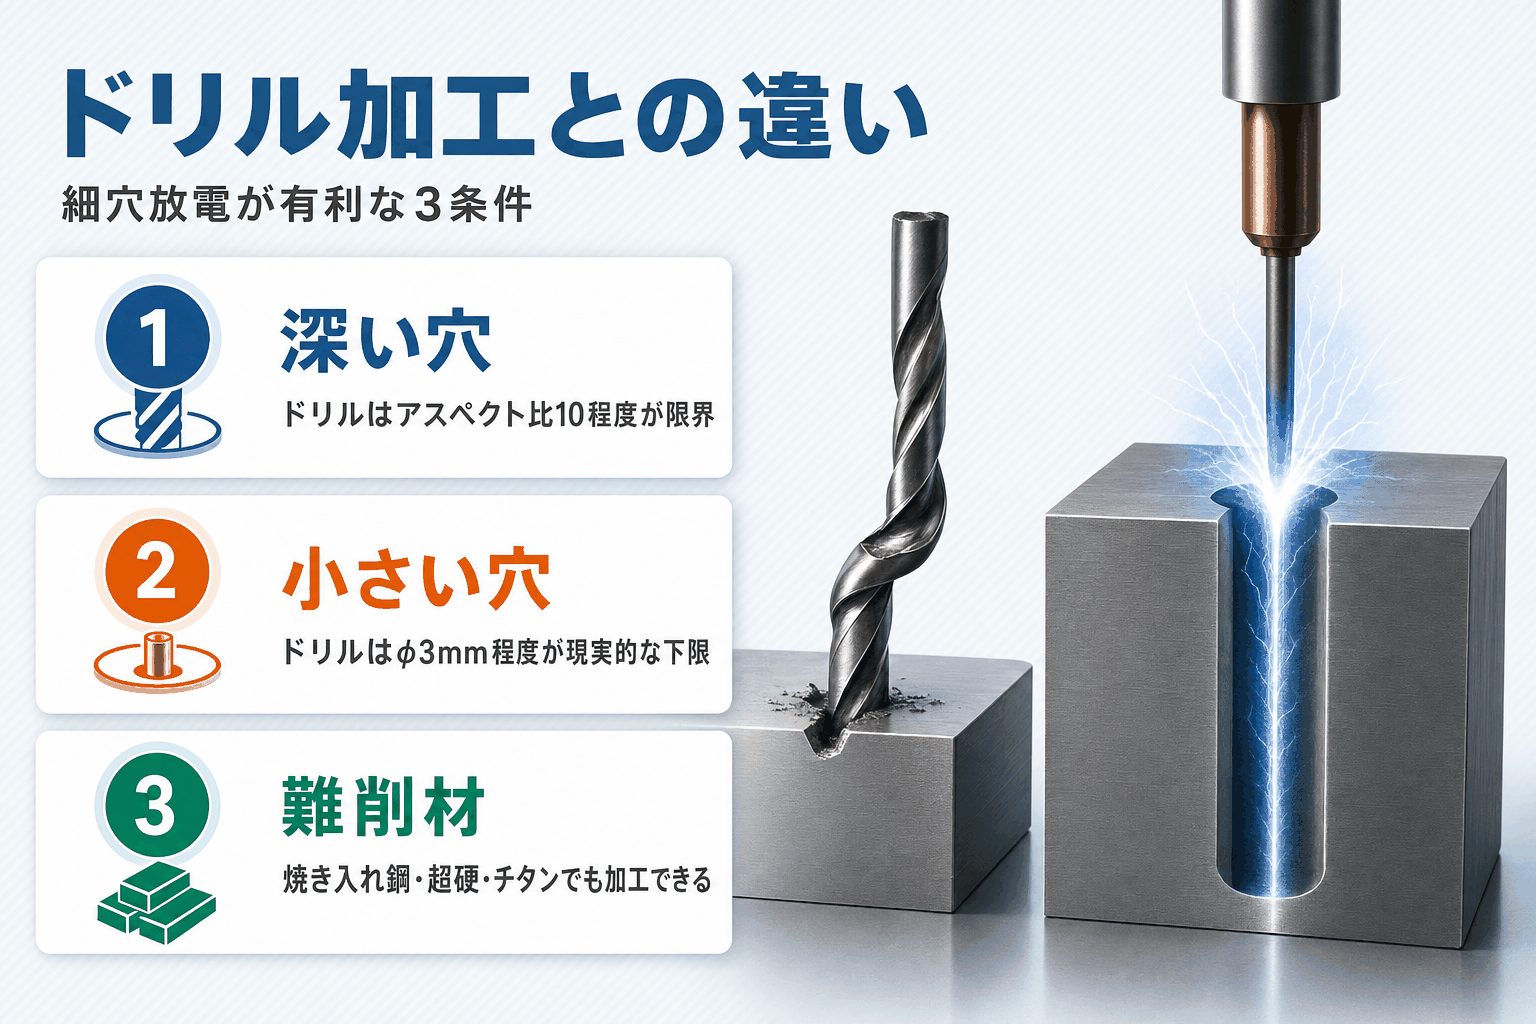
細穴放電加工機とドリル加工の違いは、「できるかできないか」という次元で語れる場面が多くあります。
下記の3軸で数値根拠付きの比較を行うと、細穴放電加工機が選ばれる理由が明確に見えてきます。
切削加工とは?種類・使用機械・メリットと工作機械の選び方まで解説では、ドリル加工を含む切削加工全般について詳しく紹介しています。
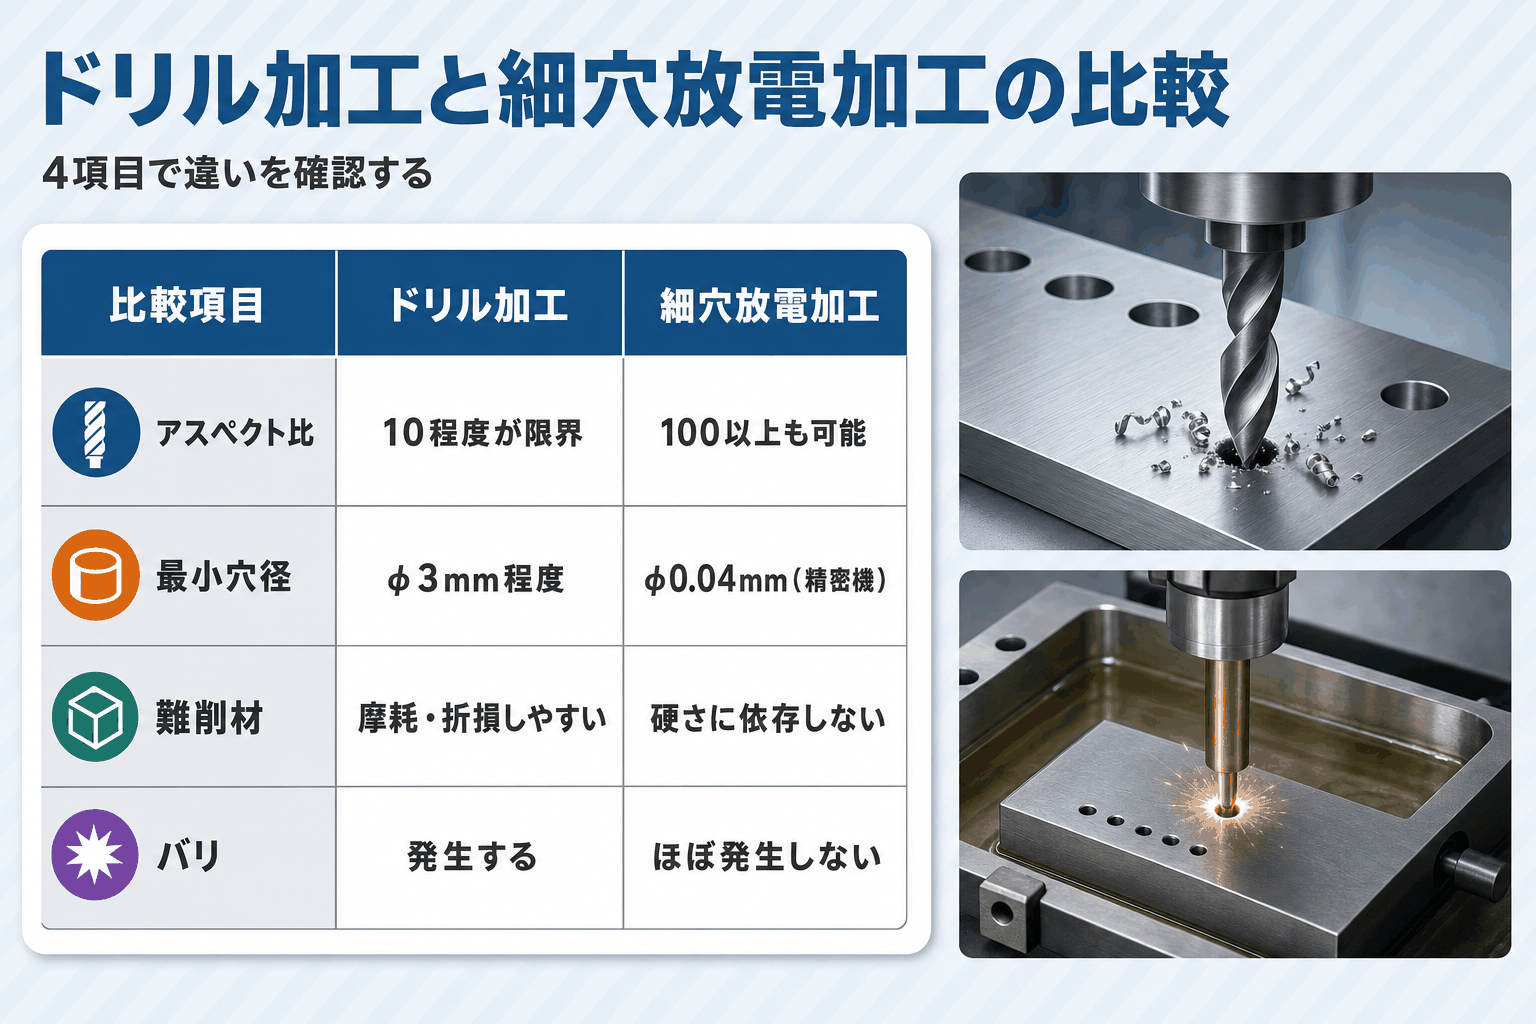
アスペクト比の圧倒的差:ドリル10:1 vs 細穴放電100:1
アスペクト比(L/D比:穴の深さ÷穴径)はドリル加工では一般的にL/D=10程度が限界です。
φ5mmのドリルで深さ50mm程度が標準的な目安で、これ以上深くなると折損リスクや穴の曲がりが無視できなくなります。
一方、細穴放電加工機はφ1.0mm電極で深さ1,500mm(L/D=1,500)の加工実績があります(アステック社・CONFIRMED)。
一般的な細穴放電加工機でもアスペクト比100程度を目標に設計されており、桁違いの深穴に対応できます。
航空機エンジンやガスタービンブレードの冷却穴は、この高アスペクト比加工の典型例です。
※6
出典:edm-expertnavi.com「放電加工機とは何か?特徴から種類、価格まで解説!」
https://edm-expertnavi.com/knowledge/49/
最小穴径:ドリルφ3mm程度 vs 細穴放電φ0.04mm
ドリルによる安定した穴あけは、一般的にφ3mm程度が現実的な下限とされています。
φ1mm以下のドリルは折れやすく、特に難削材では工具寿命が著しく短くなります。
細穴放電加工機では一般機でφ0.2〜3.0mm、精密機種ではφ0.04mm(40μm)まで対応
できます(2026年5月時点)。
微細穴放電加工機と呼ばれる専用機ではさらに小さいφ0.02mmの穴も可能です(エレニックスCT300FXK・後述)。
ドリルで到達できない「φ0.1mm以下」の超微細穴の領域は、細穴放電加工機の独壇場です。
医療機器のノズル穴・半導体治具の精密穴・精密機器のオリフィス(流量調整穴)などに使われています。
※7
出典:edm-expertnavi.com「細穴放電加工機の穴径と精度」
https://edm-expertnavi.com/knowledge/906/
ドリルでは加工できない素材と形状
焼き入れ鋼(SKD-11・SKH等)・超硬合金・チタン合金・インコネル
(ニッケル基超合金)といった難削材は、ドリルの刃先が短時間で摩耗・折損するため安定した穴あけが困難です。
細穴放電加工機は電気的なエネルギーでワーク表面を溶融除去するため、素材の硬さに依存しません。
HRC60以上の焼き入れ鋼でも、超硬合金(タングステンカーバイド)でも加工できます。
形状の面でも、曲面・斜面への穴あけ(斜面穴あけ)や、ドリルでは難しい角度の穴も加工できます。
また非接触加工のため、バリなし・変形なしで仕上がり、後工程のバリ取りを省いてコスト削減につながります。
機械加工とは?種類・加工方法・工作機械の基礎知識をわかりやすく解説では、機械加工の種類と各加工法の特徴を詳しく紹介しています。
細穴放電加工機の用途|スタート穴から航空機部品まで
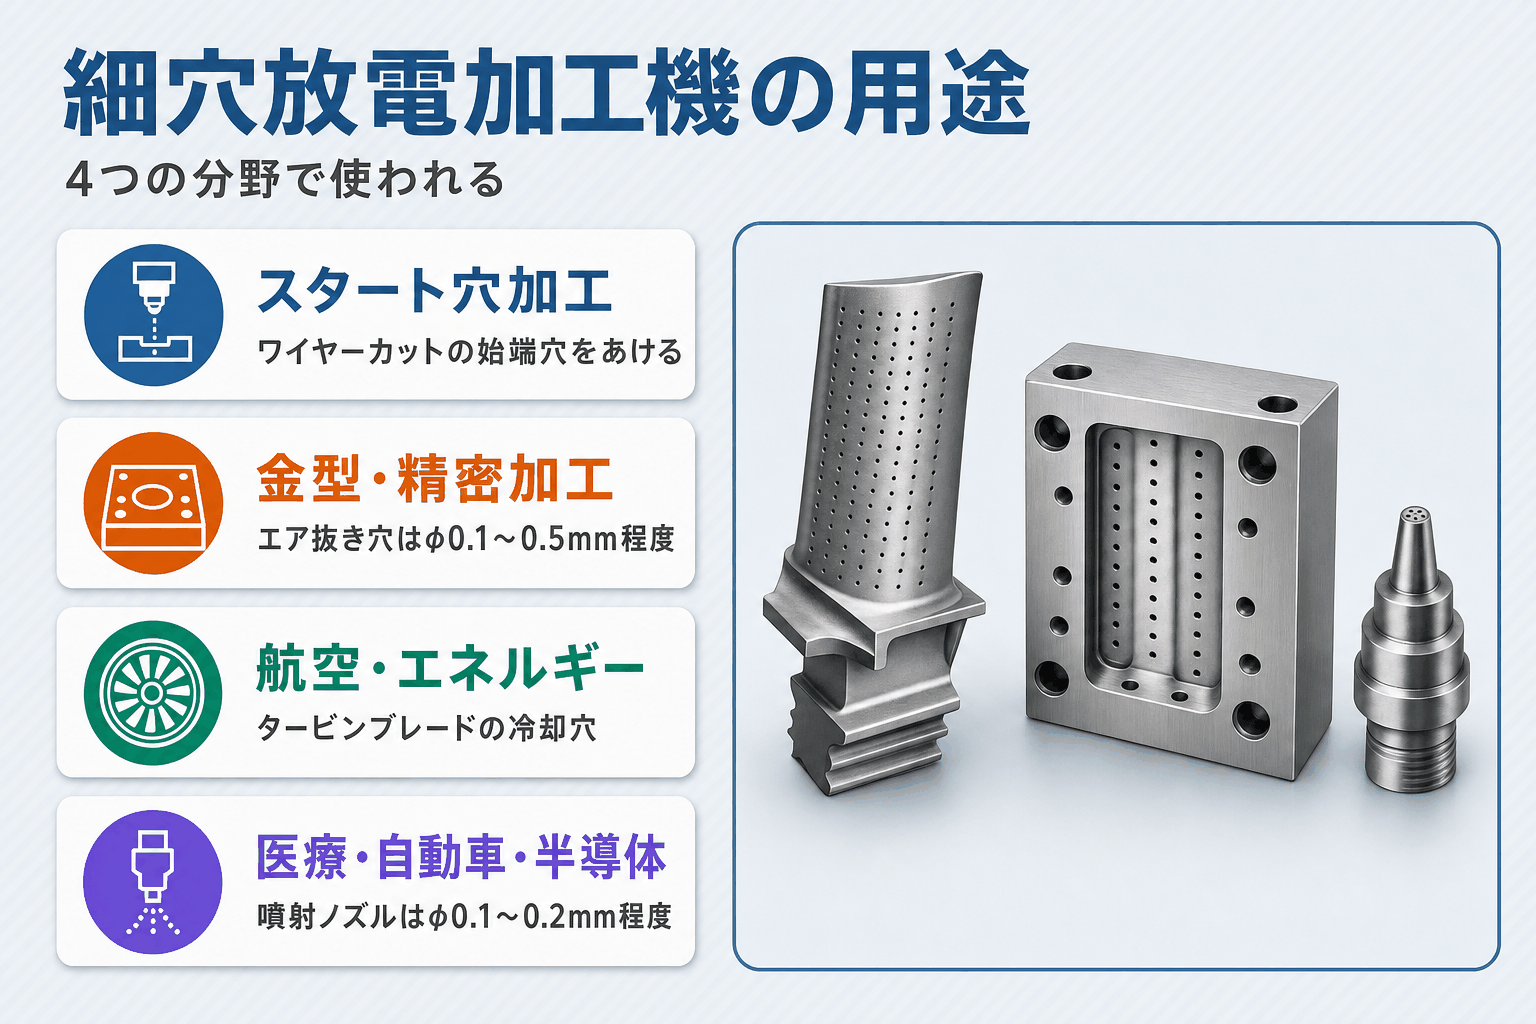
細穴放電加工機は「ワイヤーカットの前工程」としてだけでなく、金型製造・航空・医療・自動車など幅広い産業で独立した加工工程として使われています。
用途ごとに求められるスペックが異なるため、どの用途をメインにするかが機種選定の第一ステップになります。
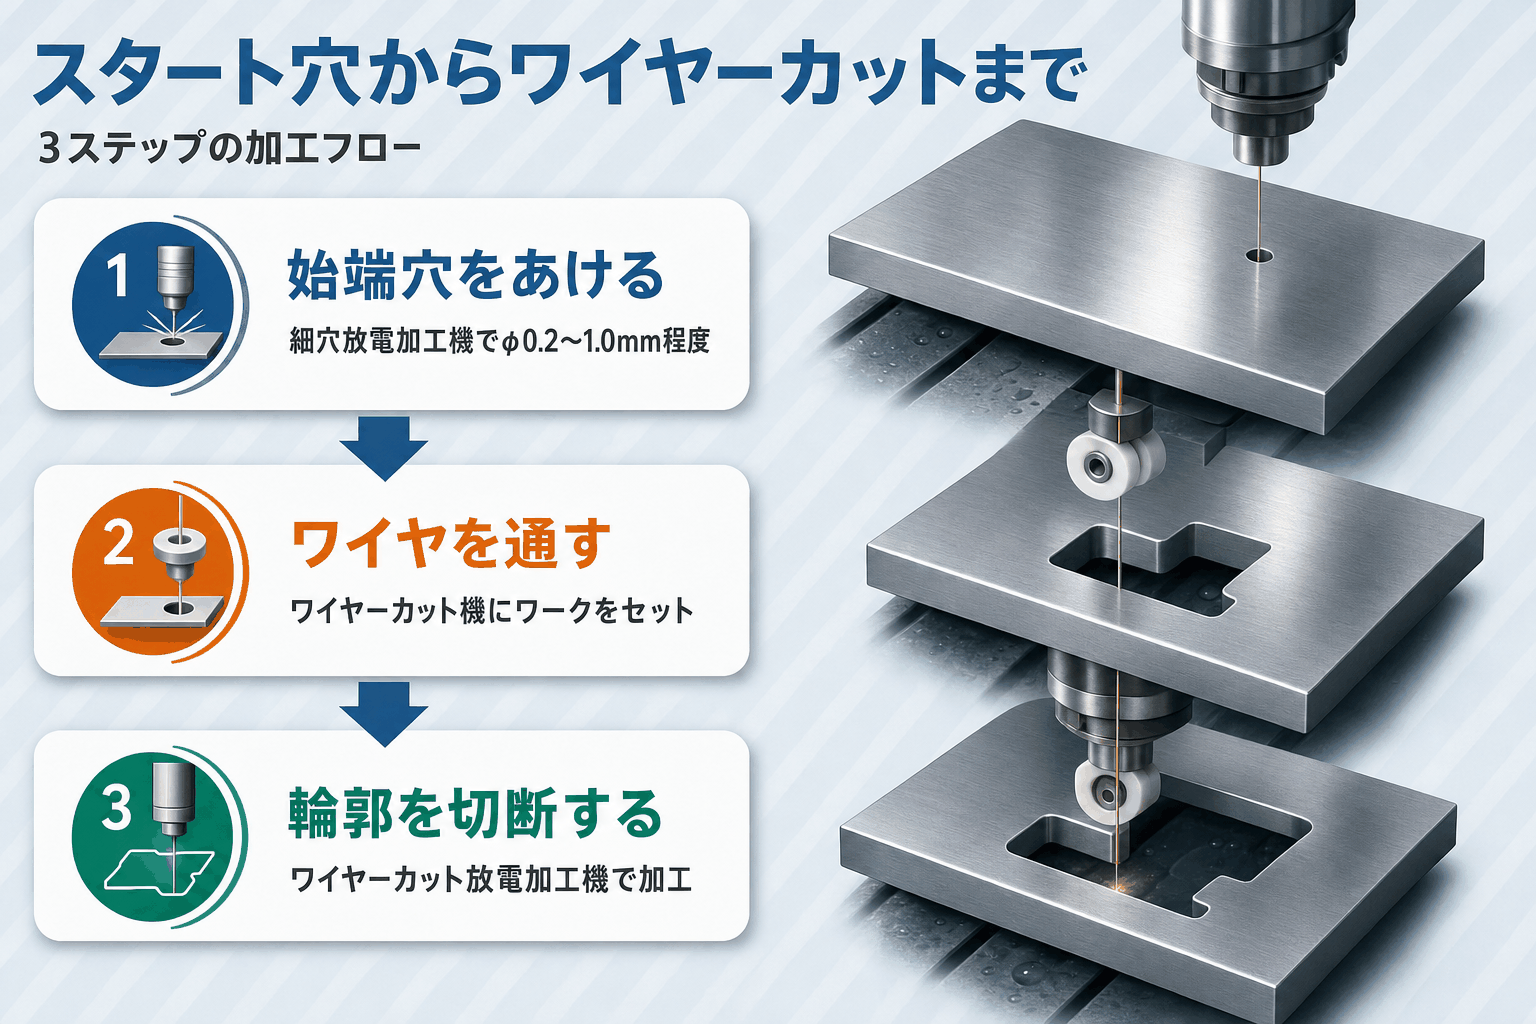
スタート穴加工(ワイヤーカット連携)
ワイヤーカット放電加工機でワークの輪郭を切断するには、最初にワイヤを通す穴(始端穴・スタート穴)が必要です。
スタート穴を開ける工程が細穴放電加工機の代表的な用途
のひとつで、現場では「ワイヤーカットの相棒」とも呼ばれます。
スタート穴の加工フローは次の通りです。
- 細穴放電加工機でφ0.2〜1.0mm程度の始端穴を開ける
- ワイヤーカット機にワークをセットし、開けた穴にワイヤを通す
- ワイヤーカット放電加工機で輪郭切断を行う
金型の精密輪郭加工では複数のスタート穴が必要なケースも多く、NC機で複数穴を自動連続加工できると段取り替えの手間を大きく削減できます。
スタート穴専用に細穴放電加工機を1台確保する製造現場も珍しくありません。
金型・精密加工用途(エア抜き穴・型彫り補助)
プラスチック射出成形金型では、成形時に発生するガスを逃がすためのエア抜き穴(ガスベント穴)が必要です。
この穴は穴径φ0.1〜0.5mm程度で加工されることが多く、焼き入れ後の金型に対してドリルで加工するのは困難なため、細穴放電加工機が選ばれます。
ダイカスト金型や冷却回路の穴加工にも活用されており、金型製造の現場では形彫り放電加工機・ワイヤーカット放電加工機と並んで細穴放電加工機が揃っているケースが標準的です。
機械加工(切削加工)では難しい深穴や難削材への穴あけを補完する役割を担っています。
航空・エネルギー産業(タービンブレード冷却穴)
ジェットエンジンやガスタービンのブレード(動翼・静翼)には、燃焼ガスの高熱からブレードを守るための冷却穴が1枚当たり100穴以上設けられることがあります。
インコネル・ニッケル合金といった耐熱難削材への穴加工が求められ、高アスペクト比・多数穴加工の両立が必要不可欠です。
Makino(牧野フライス製作所)のBX3・EDBVシリーズ
は、タービンブレードの冷却穴加工向けに開発された機種として知られています。
YouTube上のMakino公式チャンネルでも連続穴あけ工程が紹介されており、航空・エネルギー産業での採用実績が確認できます。
細穴放電加工機の性能が最も求められる領域のひとつです。
医療機器・自動車・半導体用途
医療分野
では、カテーテル・ステント・手術器具の精密穴加工に細穴放電加工機が使われます。
生体内に入る部品は微細穴の精度・バリのない仕上がりが安全性に直結するため、細穴放電加工の非接触・バリなし特性が高く評価されます。
自動車分野
では燃料噴射ノズル(インジェクターノズル)の穴加工が代表的な用途です。
穴径φ0.1〜0.2mm程度の微細穴を高精度に開けることが燃費・排ガス性能に影響するため、量産ラインで細穴放電加工機は欠かせない存在です。
半導体・電子分野
ではリードフレームの精密穴や、半導体製造装置の精密治具への穴加工にも対応しています。
※15
出典:牧野フライス製作所「細穴放電加工機(航空・エネルギー産業向け)」
https://www.makino.co.jp/ja-jp/machine-technology/machines/edm-hole-drilling
細穴放電加工機の種類と選び方
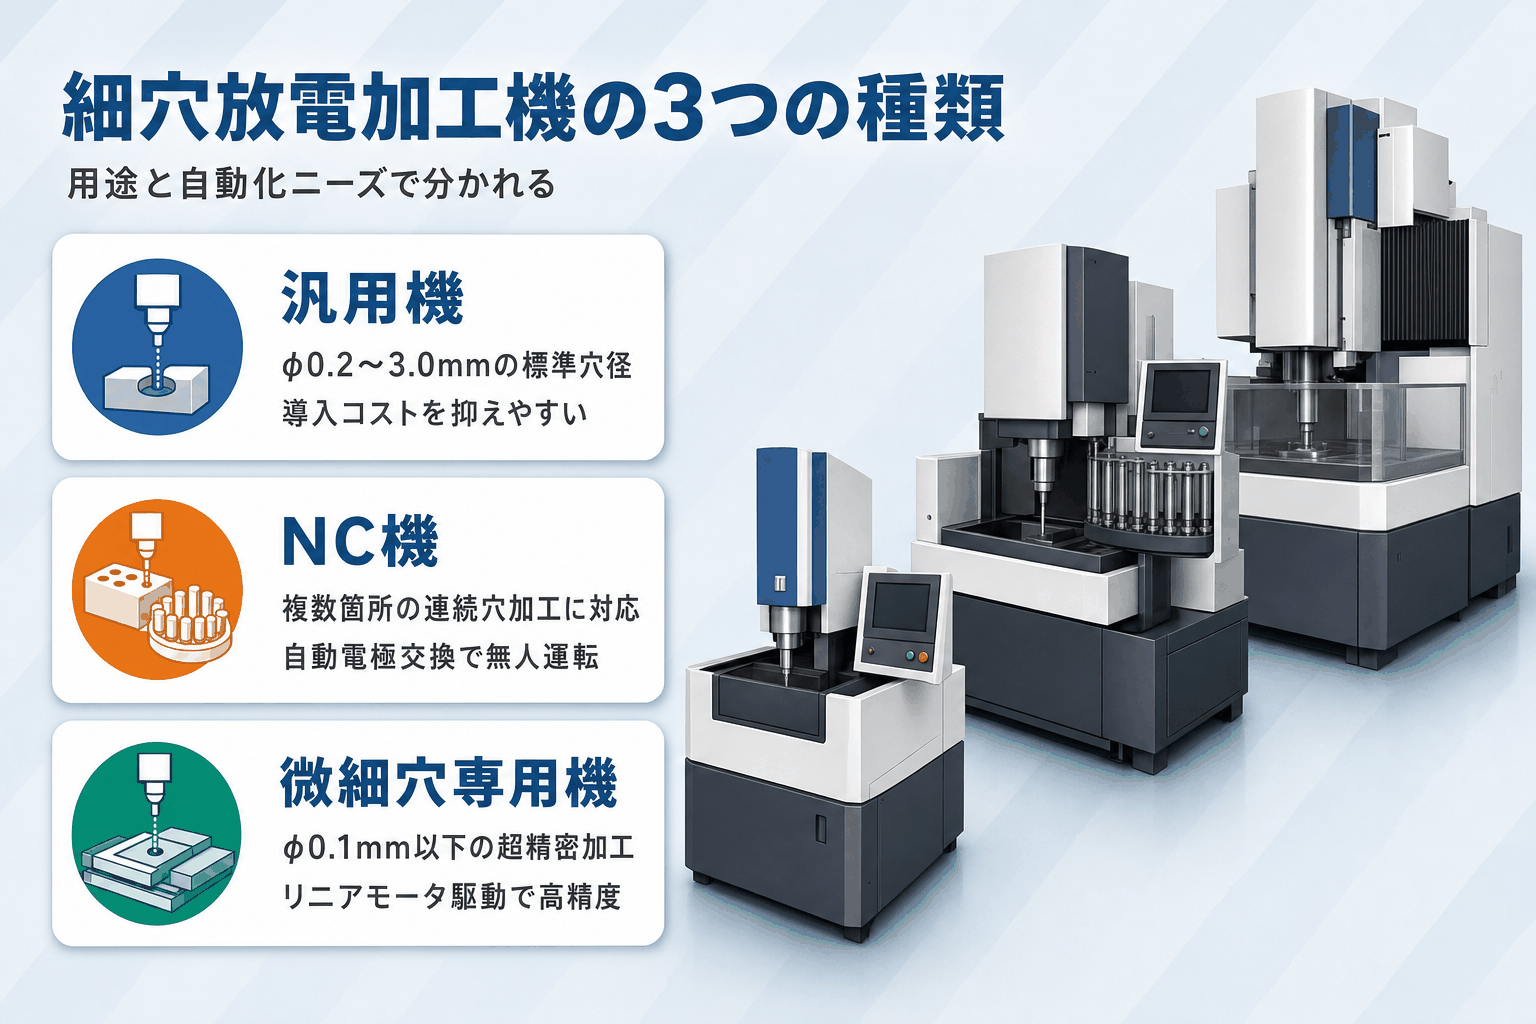
細穴放電加工機は大きく3つのカテゴリに分類できます。
用途・予算・自動化ニーズの3軸で機種カテゴリを絞り込むと、選定の判断がスムーズです。
中古機を検討する場合も、このカテゴリ分類を基準に探すと目的に合った機種を見つけやすくなります。
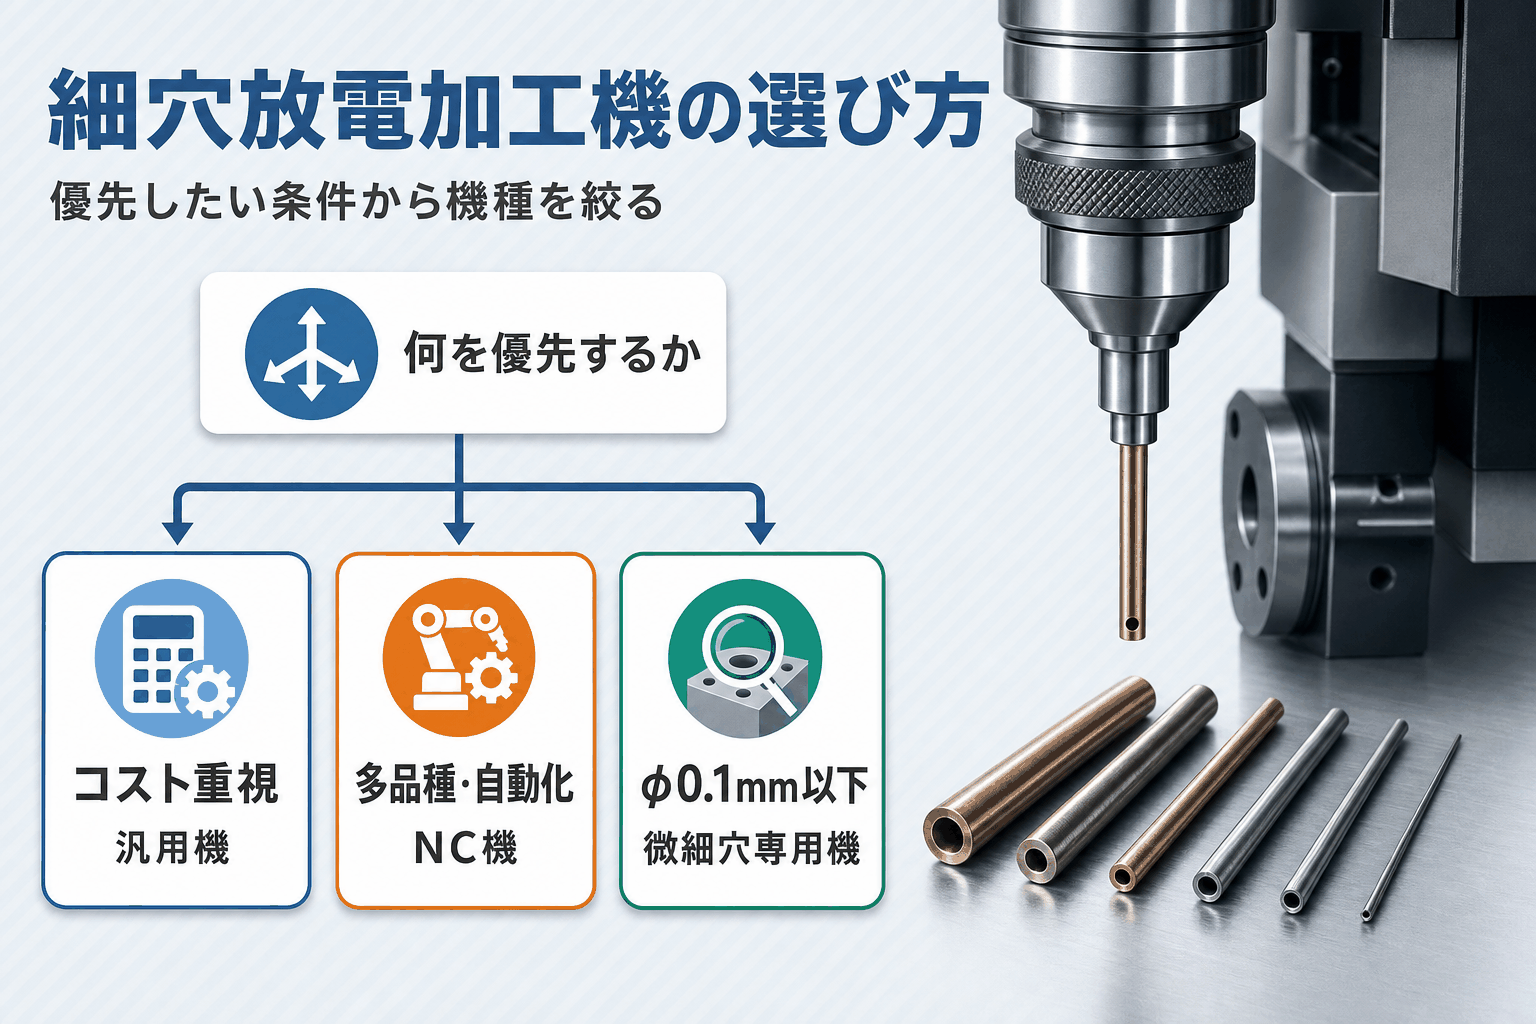
汎用細穴放電加工機:コスト重視・標準穴径
汎用機は操作がシンプルで導入コストを抑えられる機種です。
φ0.2〜3.0mmの標準穴径に対応しており、スタート穴加工・金型のエア抜き穴・標準的な難削材穴加工など幅広い用途に使えます。
NC制御機能を持たないものが多く、段取り・操作が機械加工経験者なら比較的なじみやすい設計です。
中小工場での最初の1台
として選ばれるケースが多く、中古市場での流通量も多いため、コスト重視で検討する場合は中古汎用機を候補に入れるのが現実的です。
NC制御なしで操作がシンプルな分、加工条件の設定は作業者の経験に依存する点を踏まえて選定してください。
NC細穴放電加工機:多品種・自動化対応
NC(数値制御)機はCNCコントローラーで加工位置・条件を自動制御できる機種です。
複数箇所への連続穴加工・多品種対応・繰り返し精度の向上が可能で、自動電極交換装置(AEC)や量産対応のRATCを組み合わせると無人運転・夜間稼働を実現できます。
三菱電機SH12はRATCオプション(RATC20/RATC40)に対応しており、電極を自動交換しながら長時間連続加工できます。
NC機の導入コストは汎用機より高くなりますが、段取り工数の削減・夜間稼働による生産性向上で投資回収できる場合が多くあります。
微細穴専用機:φ0.1mm以下の超精密加工
φ0.1mm以下の超精密穴加工に特化した専用機カテゴリです。
リニアモータ駆動
による高精度な位置決めと、精密な放電制御が組み合わさることで、一般機では到達できない微細穴加工を実現します。
ソディックのK1BL/K3BLシリーズはφ0.08mm〜対応(公式確認済み・2026年5月時点)、エレニックスのCT300FXKはφ0.02mmまで対応する超精密機です(SF02FXオプション使用時)。
医療部品・精密計測器具・半導体治具など、極限の穴径精度が求められる用途向けで、価格帯は高くなります。
※16
出典:ソディック株式会社「細穴放電加工機」
https://www.sodick.co.jp/products/tool/drilling/
主要メーカー比較|ソディック・三菱電機・牧野フライス・エレニックス・アステック
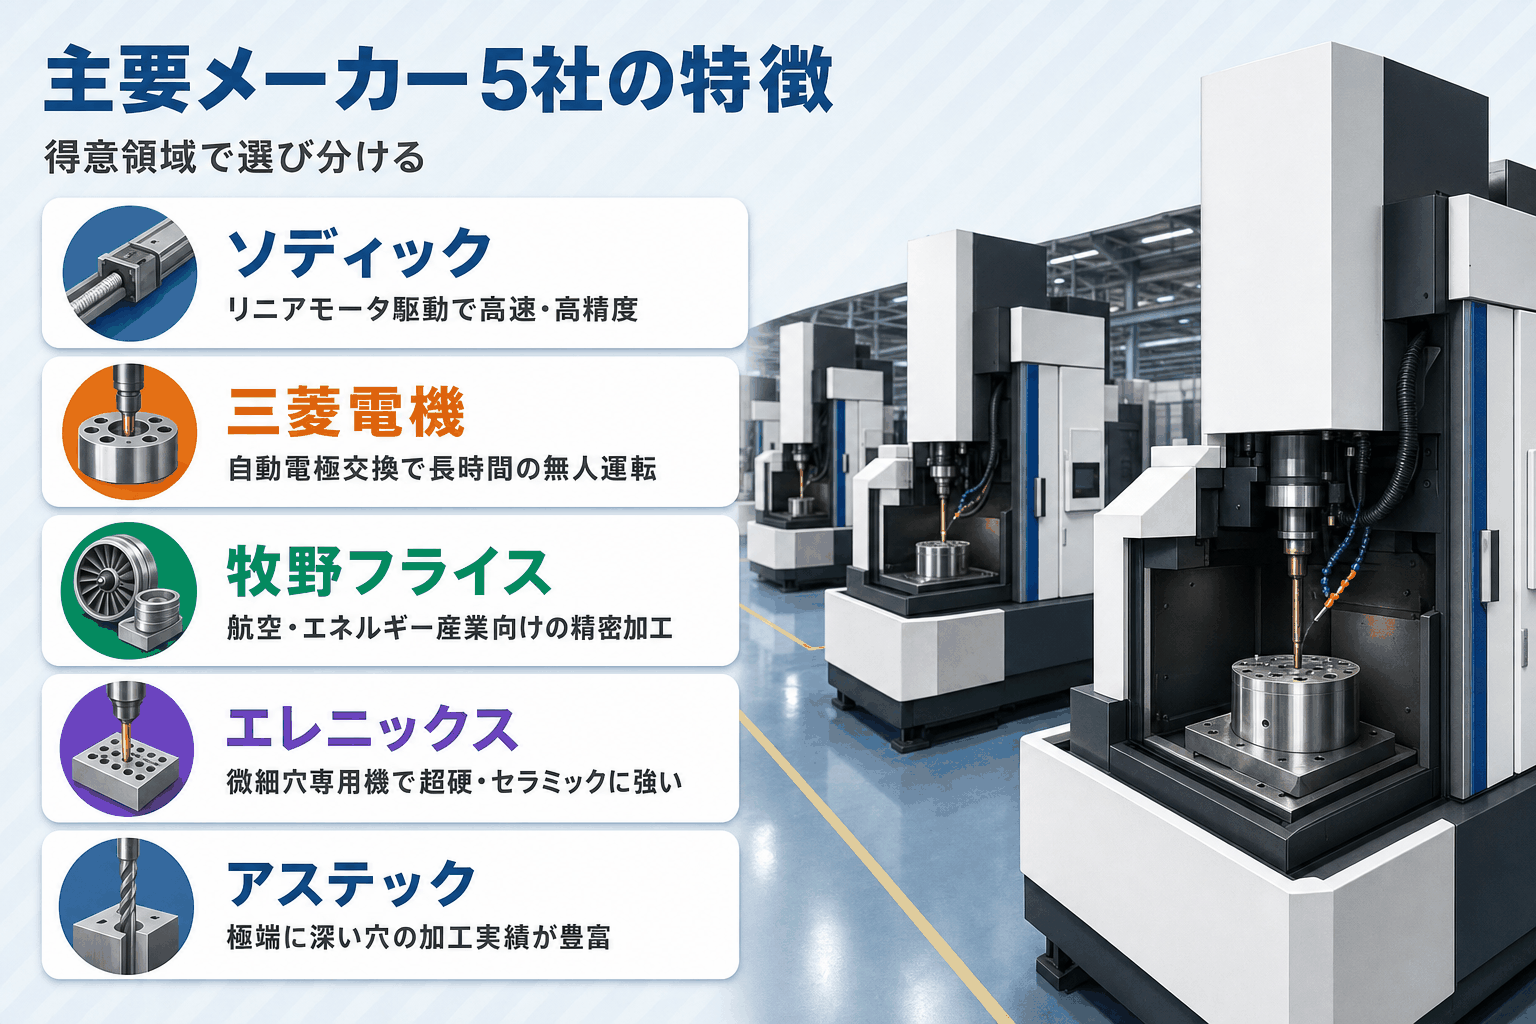
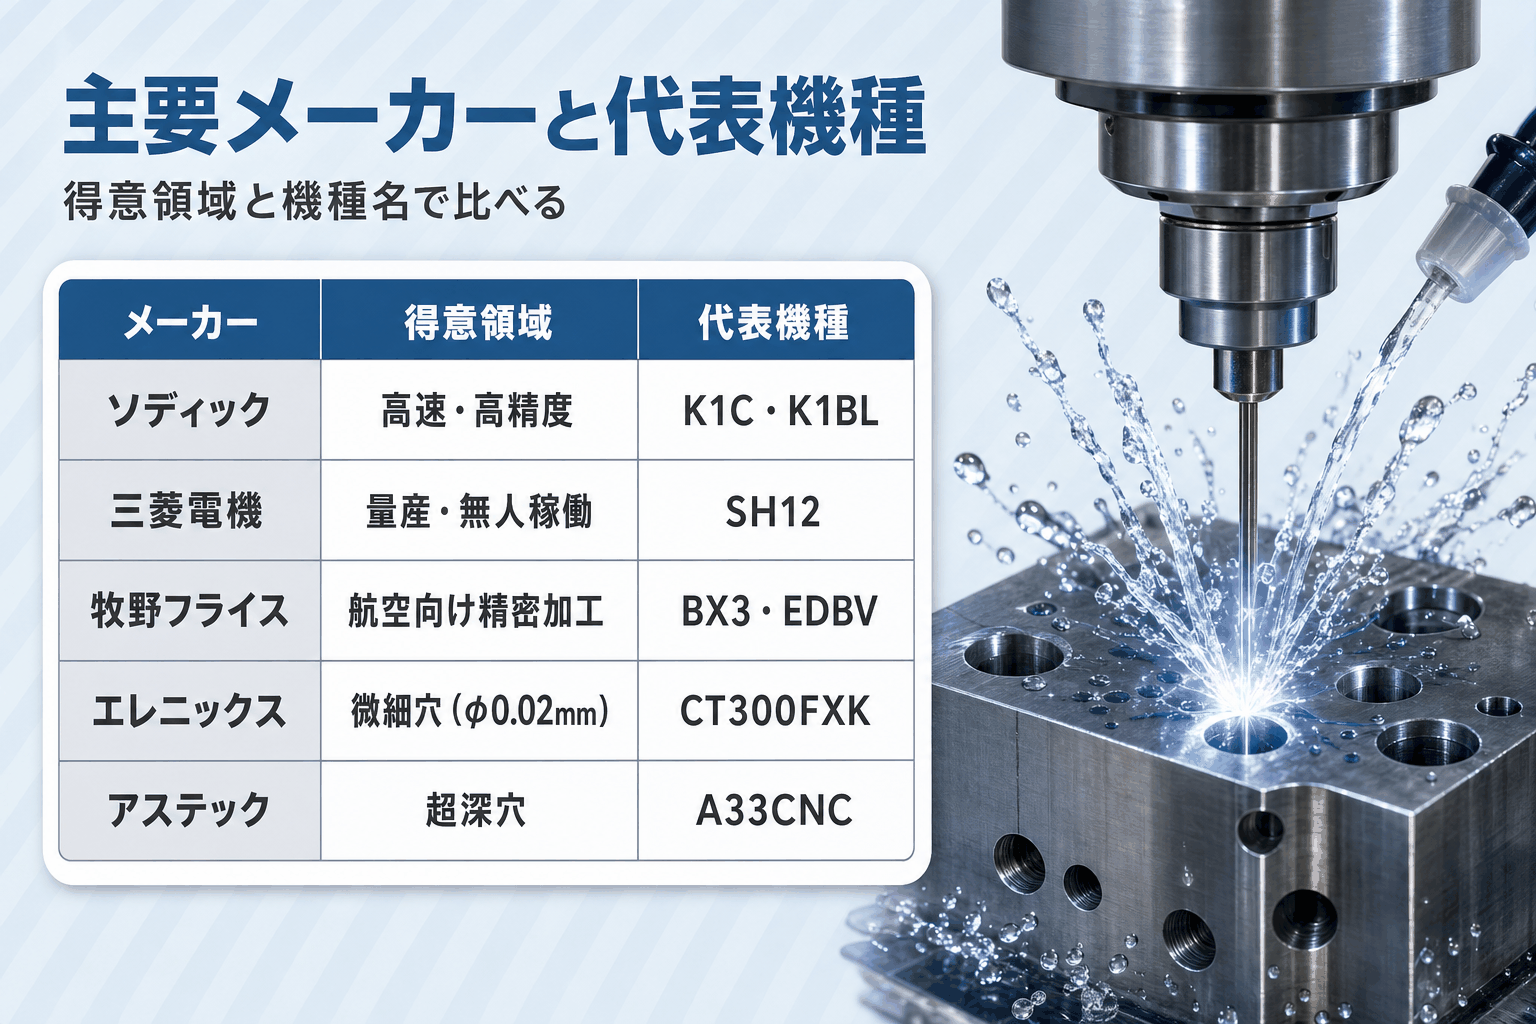
細穴放電加工機の国内主要メーカーはソディック・三菱電機・牧野フライス製作所の大手3社に加え、細穴専門メーカーとしてエレニックス・アステックが存在します。
得意領域と代表機種が異なるため、求める加工精度・生産ニーズに合わせてメーカーを選ぶことが大切です。
ソディック(Sodick):リニアモータ駆動の精度
ソディックは放電加工機全般でリニアモータ駆動技術を積極的に採用しているメーカーです。
細穴放電加工機のラインナップはK1C / K3HS / K4HL(標準〜大型)と、精密機のK1BL / K3BL(φ0.08mm〜対応)に分かれています。
リニアモータ採用によりボールねじのバックラッシ(遊び)がなく、高速・高精度の繰り返し位置決めが可能です。
K1BL / K3BLはφ0.08mm以上の電極に対応する精密機種で(公式確認済み・2026年5月時点)、微細穴放電加工が求められる用途で選ばれます。
中古市場ではK1Cシリーズが比較的流通しており、入手しやすいメーカーのひとつです。
※8
出典:ソディック株式会社「細穴放電加工機」
https://www.sodick.co.jp/products/tool/drilling/
三菱電機(Mitsubishi Electric):RATCで量産自動化
三菱電機の細穴放電加工機の主力機はSH12です。
「部品加工時代を切り開くニューコンセプト細穴加工機」というコンセプトのもと開発され、自動電極交換装置RATC20(20本収納)・RATC40(40本収納)との組み合わせで長時間無人運転を実現します。
電極を自動交換しながら連続加工できるため、多品種の穴加工を夜間に無人稼働させたい製造ラインに適しています。
ドリル加工からの移行を訴求するコンセプトも掲げており、量産現場での採用実績が豊富です。
※9
出典:三菱電機FA「細穴放電加工機 SH12」
https://www.mitsubishielectric.co.jp/fa/products/mecha/edm/items/fine_hole/index.html
牧野フライス製作所(Makino):高精度加工のBXシリーズ
牧野フライス製作所は精密加工機械全般で高い評価を持つメーカーです。
細穴放電加工機ではBX3・EDBVシリーズを展開しており、特にタービンブレードの冷却穴加工を含む航空・エネルギー産業向けの精密加工に強みがあります。
高精度加工と安定した加工品質への対応力が特徴で、厳しい品質基準が求められる産業向けの機種として選ばれています。
※10
出典:牧野フライス製作所「細穴放電加工機」
https://www.makino.co.jp/ja-jp/machine-technology/machines/edm-hole-drilling
エレニックス・アステック:細穴専門メーカーの実力
大手3社とは異なり、細穴放電加工専門メーカーとして存在感を持つのがエレニックス(ELENIX)とアステックです。
エレニックス
は細穴放電加工機に特化した専門メーカーとして、幅広い機種ラインナップと豊富な加工実績を持ちます。
代表機種CT300FXKはSF02FXオプション(微細穴加工装置)の使用でφ0.02mm電極・φ0.03mm穴径の超精密加工に対応し、超硬合金・導電性セラミックへの微細穴加工を得意とします。
アステック
は超深穴加工の実績で知られ、φ1.0mm電極で深さ1,500mm(L/D比1,500倍)という極限のアスペクト比加工実績もあり、航空・医療・精密機器分野での採用事例が豊富です。
代表機種はA33CNC・A11MP1CNC(微細穴専用)・6Z1800(超深穴ユニット)などです。
※11
出典:アステック株式会社「技術情報」
https://www.astec-edm.co.jp/technical/index.html
細穴放電加工機の価格相場と中古機の選び方
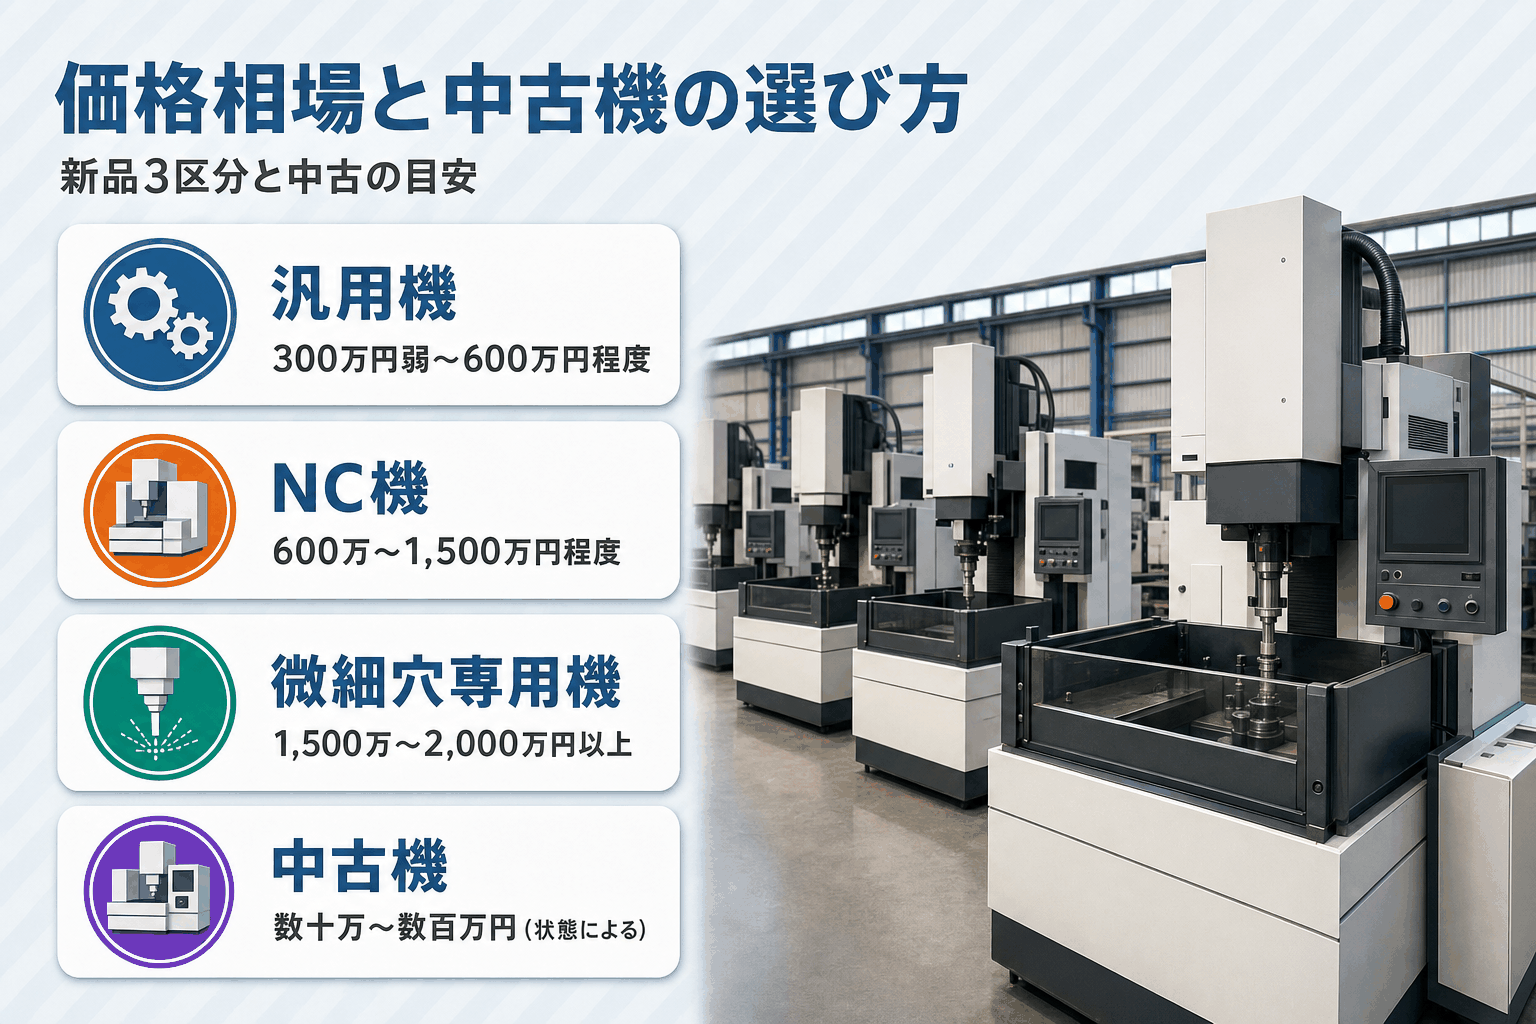
細穴放電加工機の導入を検討する際は、本体価格だけでなくランニングコスト全体を見て判断することが大切です。
新品・中古・リース・レンタルと導入形態は複数あるため、自社の加工ニーズと予算に合わせて選択肢を比較しましょう。
新品の価格相場(300万〜2,000万円)
細穴放電加工機の新品価格は、機種カテゴリによって大きく異なります(2026年5月時点・目安)。
|
機種カテゴリ |
価格の目安 |
|---|---|
|
汎用細穴放電加工機 |
300万円弱〜600万円程度 |
|
NC細穴放電加工機 |
600万〜1,500万円程度 |
|
微細穴専用機(精密機) |
1,500万〜2,000万円以上 |
汎用機は比較的手の届きやすい価格帯ですが、NC機・精密機では自動電極交換装置などのオプションを加えると上限をさらに超えるケースもあります。
ソディック・三菱電機・牧野フライス・エレニックス各社の見積もりを取って比較する
ことをおすすめします。
※12
出典:edm-expertnavi.com「放電加工機とは何か?特徴から種類、価格まで解説!」
https://edm-expertnavi.com/knowledge/49/
中古細穴放電加工機の相場と選び方
中古の細穴放電加工機は、状態・製造年・機種によって数十万円から数百万円の幅があります(2026年5月時点・在庫により変動)。
中古機を選ぶ際のチェックポイントは以下の4点です。
1. 製造年と稼働時間
新しいほど部品入手性が高く、電気系統の信頼性も高い傾向があります。
2. 電極ガイドの消耗度
精度を左右する核心部品。交換状況・残存精度を必ず確認しましょう。
3. 加工液管理の状態
管理が悪い機械はフィルタ・ポンプの劣化が進んでいることがあります。
4. 整備・メンテナンス記録
定期メンテが実施された機械は突発停止リスクが低い傾向です。
中古購入に不安がある場合は、専門業者への相談が安心です。
ランニングコストの全体像(電極・加工液・メンテナンス)
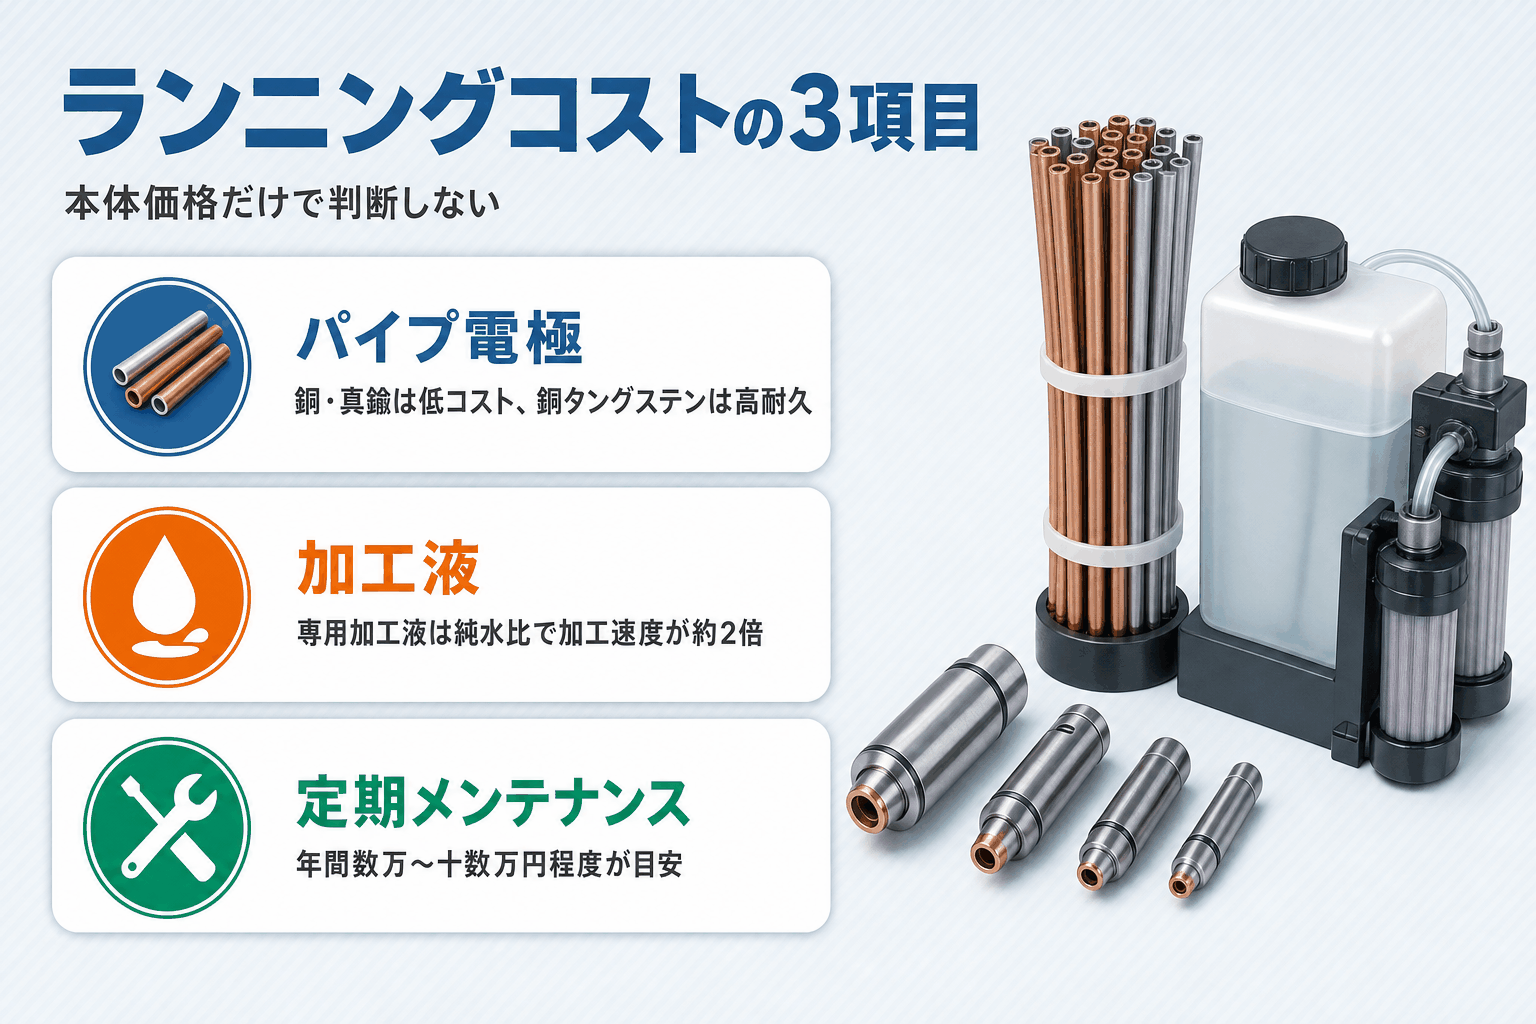
本体価格だけで導入コストを判断すると後で見積もりが狂うため、以下の3項目を必ず試算しておきましょう。
(1)パイプ電極の消耗コスト
銅・真鍮電極は低コストで消耗が早め、銅タングステン電極は耐久性が高い分単価は上がります。加工条件に合わせた試算が大切です。
(2)加工液費用
純水(イオン交換水)は低コストですが加工速度が遅め。専用加工液は純水比で加工速度約2倍(日機商会スタッフブログ調査)で、生産量が多いほど影響が大きくなります。
(3)定期メンテナンス費用
電極ガイド・フィルタ・ポンプ類の定期交換が必要で、年間数万〜十数万円程度が目安。メーカーの保守契約でダウンタイムリスクを下げられます。
※13
出典:日機商会スタッフブログ「細穴放電加工液の比較」
https://nichi-mecha.co.jp/staff_blog/edm-hole-drilling_1/
補助金・リース・レンタルの活用
工作機械の初期費用を抑える手段として、ものづくり補助金・リース・レンタルの3つが代表的です。
ものづくり補助金(中小企業庁・2026年5月時点で制度継続中)は、設備投資に対して補助率1/2(中小企業等の場合。条件により異なります)での補助が受けられます。
細穴放電加工機は「設備投資による生産性向上」の要件を満たすケースが多く、申請を検討する価値があります。
リース・レンタルを使えば初期投資を分散でき、キャッシュフローへの影響を抑えながら新鋭機種を使い始められます。
補助金・リースの活用を検討する際は、対象設備の要件や申請スケジュールを事前に確認し、導入計画に組み込むとよい場面が多いです。
細穴放電加工機のデメリットと注意点
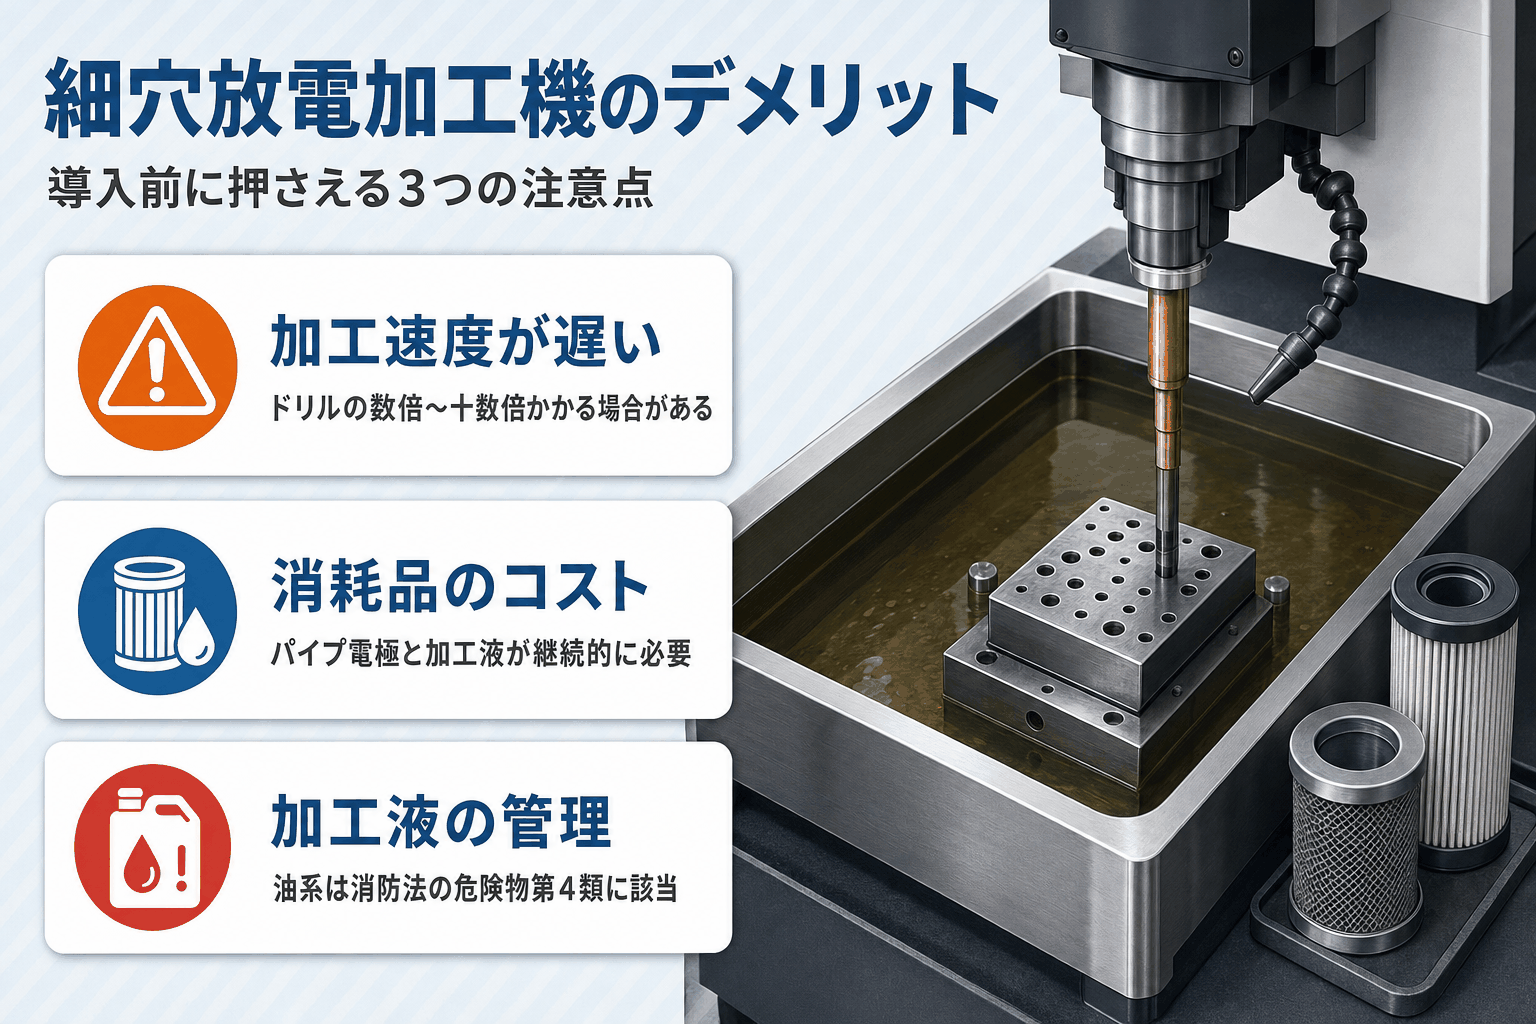
細穴放電加工機はドリルでは不可能な加工を実現できますが、すべての用途に最適というわけではありません。
導入前にデメリットと注意点を正しく理解しておくことが、適切な機種選定と運用計画につながります。
ドリル加工より加工速度が遅い
細穴放電加工機の最大のデメリットは、加工速度がドリル加工より遅い点です。
放電による溶融除去は一度に除去できる量が微量なため、深い穴を1本仕上げるのにドリル加工の数倍〜十数倍の時間がかかる場合があります。
ただし、加工液の選択で改善できます。
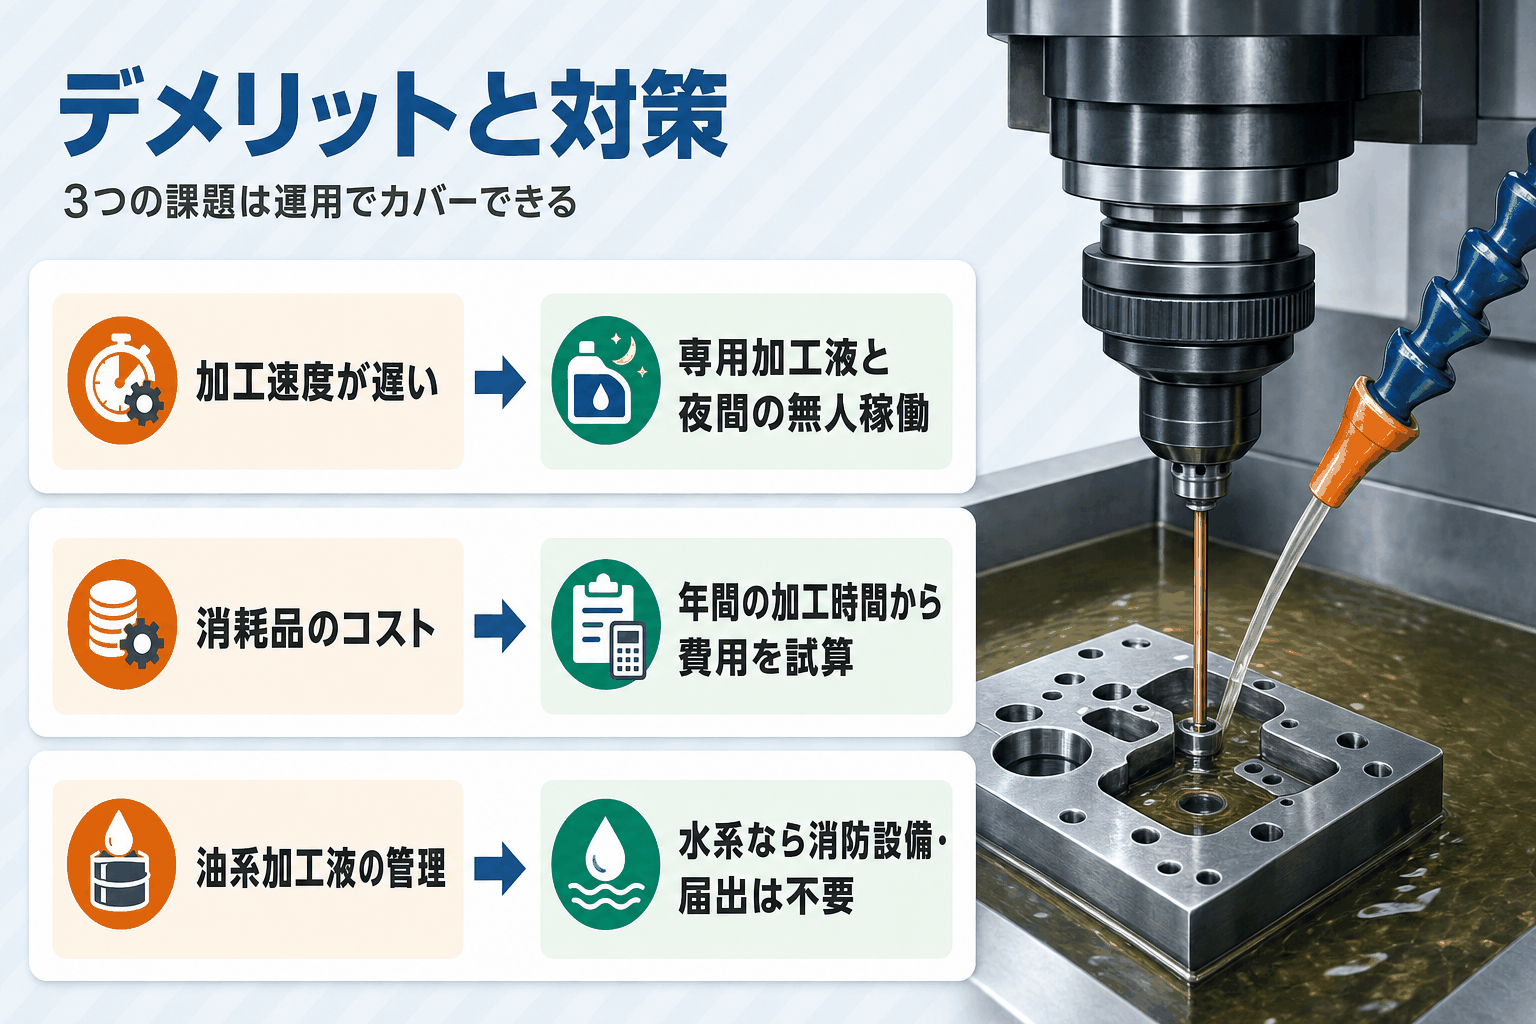
前述の通り専用加工液を使用することで純水比約2倍の加工速度が得られるため、タクトタイム(1穴あたりの加工時間)が重要な量産ラインでは加工液選定が大きなポイントです。
NC機に自動電極交換装置を組み合わせて夜間に無人稼働させることで、昼間の遅さをカバーする運用方法も広く採用されています。
消耗品(パイプ電極・加工液)のコスト
パイプ電極は加工中に消耗するため、定期的な交換コストが発生します。
材質別の特徴は以下の通りです。
|
材質 |
特徴 |
コスト感 |
|---|---|---|
|
銅 |
低コスト・形状自由度高い |
低 |
|
真鍮 |
標準的な汎用性 |
低〜中 |
|
銅タングステン |
耐久性高・硬質材向け |
高 |
銅・真鍮電極はコストを抑えられますが消耗が早く、交換頻度が上がります。
電極コストは加工量が増えるほど積み上がるため、年間の予想加工時間から消耗品費を試算しておくことをおすすめします。
加工液管理と油系加工液の消防法対応
形彫り放電加工機と同様に、油系加工液(絶縁油)を使用する場合は消防法上の危険物第4類(引火性液体)に該当することが一般的です。
保管量に応じて届出・許可が必要になる場合があるため、導入前に所轄の消防署に確認しておくことを強くおすすめします。
水系加工液(純水・水溶性液)の場合は不燃性のため、消防設備・届出は不要です(CONFIRMED・消防法)。
加工液の種類選びは速度・コストだけでなく、施設の安全管理コストにも影響する点を覚えておきましょう。
※14
出典:危険物保安技術協会「危険物第4類引火性液体」
http://www.khk-syoubou.or.jp/pdf/guide/magazine/glossary/15.pdf
工作機械の売買・レンタルならシェアリングファクトリー
シェアリングファクトリーは、中古工作機械の売買・レンタル・リースを専門に扱う工作機械の流通プロフェッショナルです。
細穴放電加工機をはじめ、NC旋盤・マシニングセンタ・ワイヤーカット放電加工機など多種多様な工作機械を在庫し、製造業の現場が求める機械を適切な価格でご提供します。
中古機の選定で「電極ガイドの消耗度が心配」「整備状況を確認したい」といったお悩みにも、工作機械専門のスタッフが対応します。
機械の状態確認・整備記録の開示・導入後のサポートまで、安心して中古機を導入できる体制が整っています。
ものづくり補助金の活用やリース・レンタルの組み合わせについても、お気軽にご相談ください。
工作機械の売買・導入でお困りの際は、シェアリングファクトリーへお気軽にお問い合わせください。
細穴放電加工機についてよくある質問
Q1. 細穴放電加工機とは何ですか?どんな穴が開けられますか?
A. 細穴放電加工機は、パイプ電極を回転させながら電気的な放電でワークを溶融除去し、φ3.0mm以下の細穴を加工する工作機械です。
一般機でφ0.2〜3.0mm、精密機種ではφ0.04mmまで対応できます。
焼き入れ鋼・超硬合金・チタン合金など難削材にも使えることが最大の特長で、バリが発生しない非接触加工のため仕上がりがきれいです(2026年5月時点)。
Q2. ドリル加工と細穴放電加工はどちらがコスト安ですか?
A. ドリルが対応できる素材・穴径・アスペクト比の範囲内であれば、ドリル加工のほうが加工速度が速くコストを抑えやすいです。
一方、焼き入れ鋼・超硬合金などの難削材や、アスペクト比10を超える深穴、φ1mm以下の微細穴では細穴放電加工が現実的な選択肢になります。
「ドリルが対応できない加工に細穴放電加工機を使う」という適材適所の考え方が基本です。初期費用・ランニングコストとも細穴放電のほうが高い傾向があります。
Q3. 細穴放電加工機の価格相場はいくらですか?(新品・中古)
A. 新品の目安は機種カテゴリによって300万円弱〜2,000万円以上の幅があります。
汎用機は300万〜600万円程度、NC機は600万〜1,500万円程度、微細穴専用機は1,500万円以上が一般的です(2026年5月時点・オプションにより変動)。
中古品は数十万〜数百万円と幅広く、製造年・整備状況によって異なります。製造年・整備状況の確認を相談できる専門業者を選ぶのが安心です。
Q4. 主要メーカー(ソディック・三菱電機・牧野フライス・エレニックス・アステック)の違いは?
A. 5社の得意領域は以下の通りです。
ソディック=リニアモータ駆動による高速・高精度(K1C/K1BL等)、三菱電機=RATC自動電極交換による量産・無人稼働対応(SH12)、牧野フライス=高精度加工・航空エネルギー産業向け実績(BX3/EDBV)、エレニックス=CT300FXK等の微細穴専用機で超硬・セラミックの加工に強い、アステック=φ1.0mm電極でL/D比1,500倍の超深穴加工実績・超高アスペクト比の専門機。
求める加工精度・生産規模・用途で選ぶのが基本方針です。
Q5. 中古の細穴放電加工機を購入する際の注意点は何ですか?
A. 中古購入時は4点を重点的に確認してください。
①製造年と稼働時間(新しいほど部品入手性が高い)、②電極ガイドの消耗度(精度の要となる部品)、③加工液系統の整備状況(フィルタ・ポンプの劣化確認)、④整備・メンテナンス記録の有無です。
整備履歴が確認できる販売業者から購入するのが安心です。
まとめ:細穴放電加工機
細穴放電加工機について、この記事で解説した要点を整理します。
- 細穴放電加工機はφ0.04〜3.0mm(一般機)の細穴を、ドリルでは加工できない素材・アスペクト比で加工できる工作機械です
- ワイヤーカット加工のスタート穴加工・金型エア抜き穴・航空タービンブレード冷却穴・医療機器・自動車燃料噴射ノズルなど、幅広い産業で活用されています
- 汎用機・NC機・微細穴専用機の3カテゴリから、用途・予算・自動化ニーズに合わせて選択するのが基本方針です
- 本体価格は新品で300万〜2,000万円以上(2026年5月時点)。中古機・リース・レンタルで初期投資を抑えることも可能です
- パイプ電極の消耗コスト・加工液費用・定期メンテナンス費用を含めたランニングコスト全体で検討することが大切です
工作機械の売買・レンタルをご検討の方は、お気軽にご相談ください。